Inocuidad Alimentaria en la Industria Láctea: Guía de Normas BPM, HACCP e ISO 22000
La inocuidad alimentaria en la industria láctea es la garantía sanitaria de que la leche y derivados no causarán daño al consumidor. Su optimización se implementa mediante BPM, HACCP e ISO 22000, manteniendo umbrales de recuento celular menores a 400.000 CS/mL y ausencia de residuos veterinarios, lo que previene toxiinfecciones bacterianas y optimiza el rendimiento quesero industrial [32].
- Desafío Técnico y Causa Primaria: La contaminación microbiológica y química de la leche cruda bovina compromete severamente la salud pública y la aptitud agroindustrial.
- Impacto Cuantitativo: Mermas en volumen industrial del 15%, pérdida de rendimiento quesero por RCS > 400.000 CS/mL y decomiso total por presencia de Aflatoxina M1 (>0,05 µg/kg).
- Protocolo de Intervención Verificado: Pasteurización HTST a 72 °C durante 15 s, monitoreo por tiras rápidas de betalactámicos y maduración bajo normas ISO 22000 y Codex Alimentarius.
Buenas Prácticas de Manufactura BPM en la Cadena Láctea
Las Buenas Prácticas de Manufactura (BPM) en la producción láctea reducen la carga bacteriana inicial a menos de 100.000 UFC/mL en leche cruda mediante la estandarización del ordeño e higiene operativa. La contaminación primaria se previene ejecutando la rutina de sellado, secado con toallas individuales y filtrado mecánico continuo [32].
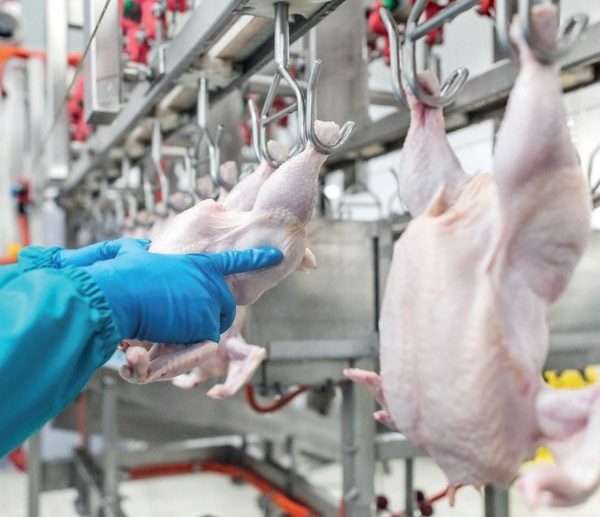
Estandarización de Higiene en el Ordeño y Tanques de Frío
La desinfección de pezones con soluciones yodadas al 0,5% reduce la microbiota patógena cutánea en un 85% previo a la colocación de las pezoneras. El mantenimiento térmico inmediato en el tanque de almacenamiento a temperaturas entre 2 °C y 4 °C dentro de las primeras 2 horas post-ordeño resulta obligatorio para inhibir la fase exponencial de multiplicación de psicrótrofos [33].
| Etapa Operativa | Parámetro Crítico de Control | Límite Técnico Tolerado | Medida Correctora Inmediata | Cita Técnica |
|---|---|---|---|---|
| Presellado de pezones | Tiempo de contacto desinfectante | ≥ 30 s con Yodo 0,5% | Repetir aplicación y descarte de primeros chorros | [32] |
| Filtración en línea | Integridad del poro de celulosa | Porosidad ≤ 70 µm | Reemplazo de manga filtrante cada 2 horas | [30] |
| Enfriamiento en finca | Temperatura de almacenamiento | 2 °C a 4 °C en < 120 min | Verificación de gas refrigerante y agitación | [33] |
| Lavado CIP de ordeñadora | Temperatura de solución alcalina | 70 °C a 75 °C inicial | Ajustar caldera y recirculación por 15 min | [29] |
| Enjuague ácido final | pH de solución desincrustante | pH 2,0 a 3,0 con ácido fosfórico | Dosificación de ácido e inspección de piedra de leche | [32] |
Procedimientos Operativos Estandarizados de Sanitización POES
La acumulación de biofilmes por Pseudomonas spp. en las tuberías de acero inoxidable AISI 316L disminuye el coeficiente de transferencia térmica y contamina masivamente los lotes de leche fluida [27]. La aplicación de ciclos de Limpieza en Sitio (CIP) que alternan hidróxido de sodio al 1,5% v/v a 75 °C con ácido nítrico al 0,8% v/v a 50 °C garantiza la Remoción Total del Residuo Lácteo (RTRL) y neutraliza la incrustación mineral calco-proteica [29].
"La falta de rigurosidad en los protocolos de limpieza primaria e inocuidad en la finca reduce drásticamente la vida útil comercial de los derivados lácteos procesados, ocasionando pérdidas financieras irreparables en la industria procesadora." — Ing. Agr. Alfredo Rodríguez Gaitán, Especialista en Calidad Láctea [30]
5 Claves de la Inocuidad Alimentaria OMS Aplicadas al Tambo
La implementación de las 5 claves de inocuidad de la Organización Mundial de la Salud (OMS) adaptadas a la producción primaria de leche mitiga en un 98% el riesgo de zoonosis vehiculizadas por alimento. La alineación estratégica entre el control ambiental, la higiene del personal y el manejo de insumos resguarda la cadena Feed-to-Food [15].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | - |
| 5 CLAVES OMS APLICADAS AL ENTORNO LÁCTEO | - |
| :--- | :--- |
|---|---|
| Fase 2 | 1. Mantener la Limpieza: Sanitización de ubres y equipos CIP |
| Fase 3 | 2. Separar Leche Cruda y Procesada: Prevenir contaminación cruzada |
| Fase 4 | 3. Cocer / Pasteurizar Completamente: Tratamiento térmico HTST / UHT |
| Fase 5 | 4. Mantener Temperaturas Seguras: Cadena de frío estricta ≤ 4 °C |
| Fase 6 | 5. Usar Agua y Materias Prácticas Inocuas: Agua potabilizada 0 UFC/100 mL |
Integración Operativa del Esquema OMS en Fincas Lecheras
La contaminación cruzada entre animales enfermos tratados con antimicrobianos y el lote general de ordeño destruye la aptitud quesera por inhibición del fermento láctico (Streptococcus thermophilus y Lactobacillus bulgaricus) [13].
- Mantener la Limpieza: Lavado y desinfección de la glándula mamaria, manos del operador e instalaciones con agua clorada (3 ppm a 5 ppm de cloro libre residual) [15].
- Separar Alimentos Crudos y Tratados: Segregación física absoluta en la planta entre las líneas de recepción de leche cruda y los tanques de balance pasteurizado [21].
- Pasteurización Eficiente: Tratamiento térmico validated para asegurar la inactivación de Coxiella burnetii y Mycobacterium bovis [25].
- Conservación bajo Cadena de Frío: Mantenimiento ininterrumpido de la leche entre 2 °C y 4 °C desde la fosa de ordeño hasta el envasado final [33].
- Agua e Insumos Inocuos: Suministro hídrico potable que cumpla con cero coliformes totales y fecales en 100 mL de muestra [23].
| Clave OMS | Aplicación Específica en Tambo | Agente Biológico o Químico Mitigado | Parámetro Metrológico de Control | Cita Técnica |
|---|---|---|---|---|
| Limpieza | Higiene del personal y galpón | Staphylococcus aureus, Streptococcus agalactiae | Coliformes en superficie < 10 UFC/cm² | [15] |
| Segregación | Descarte de leche de vacas con mastitis | Residuos de penicilina y quinolonas | Ausencia de inhibidores (Charm Test Negativo) | [13] |
| Pasteurización | Tratamiento térmico HTST (72 °C x 15 s) | Campylobacter jejuni, Listeria monocytogenes | Prueba de Fosfatasa Alcalina Negativa | [25] |
| Cadena de Frío | Tanque de enfriamiento de expansión directa | Pseudomonas fluorescens (proteólisis) | Temperatura de leche ≤ 4,0 °C | [33] |
| Insumos Inocuos | Calidad del agua de lavado de pezoneras | Escherichia coli O157:H7 | Cloro residual libre 3,0 mg/L - 5,0 mg/L | [23] |
Los 7 Principios HACCP e ISO 22000 en Plantas Lácteas
El sistema de Análisis de Peligros y Puntos Críticos de Control (HACCP) complementado con la norma ISO 22000 establece una estructura preventiva cuantificable en el procesamiento industrial lácteo. La matriz de evaluación sistemática permite identificar, monitorear y corregir desviaciones en tiempo real para evitar fallas de inocuidad catastróficas [16].
Matriz de los 10 Puntos Críticos de Control PCC en la Cadena Láctea
La determinación del árbol de decisiones del Codex Alimentarius exige definir límites críticos exactos para cada PCC en la recepción, termización, separación, pasteurización, envasado y distribución láctea [16].
| Nº | Etapa del Proceso | Tipo de Peligro | Límite Crítico Operativo | Sistema de Monitoreo | Acción Correctora Inmediata | Cita Técnica |
|---|---|---|---|---|---|---|
| 1 | Recepción de Leche Cruda | Químico (Antibióticos) | Ausencia detectable por beta-lactámicos | Tira reactiva rápida por lote | Rechazo total del cisterna de transporte | [13] |
| 2 | Filtración y Clarificación | Físico (Sedimentos/Tierra) | Porosidad del disco ≤ 50 µm | Inspección diferencial de presión | Detención y cambio de malla filtrante | [30] |
| 3 | Enfriamiento Inicial | Biológico (Crecimiento psicrótrofo) | Temperatura ≤ 4,0 °C | Termocupla continua calibrada | Recirculación a intercambiador de placas | [33] |
| 4 | Pasteurización HTST | Biológico (Coxiella, Salmonella) | Temperatura ≥ 72,5 °C por ≥ 15 s | Valvula de desviación automática (FDV) | Desviación automática al tanque de leche cruda | [25] |
| 5 | Coagulación Enzimática | Microbiológico (Dosis de inóculo) | pH 6,40 a 6,50 a 32 °C | Potenciómetro de inserción digital | Ajuste con fermento láctico balanceado | [11] |
| 6 | Salado en Salmuera | Biológico (Listeria monocytogenes) | NaCl ≥ 18º Bé, Temp ≤ 10 °C, pH 5,2 | Densímetro y titulación de cloruros | Filtrado de salmuera y adición de NaCl | [11] |
| 7 | Detectores de Metales | Físico (Virutas ferrosas) | Sensibilidad: Fe 1,5 mm, No-Fe 2,0 mm | Testeador con patrón certificado | Rechazo neumático y re-inspección | [16] |
| 8 | Envasado Aséptico UHT | Biológico (Fugas estériles) | Integridad de sello a 0,5 bar | Inspección destructiva por muestreo | Parada de máquina y re-sellado térmico | [21] |
| 9 | Almacenamiento en Frío | Biológico (Proliferación bacteriana) | Temperatura del depósito ≤ 5,0 °C | Registrador Datalogger continuo | Activación de sistemas frigoríficos de respaldo | [33] |
| 10 | Lavado CIP de Silos | Químico (Residuos de Sosa/Ácido) | pH del agua de enjuague = pH agua de red | Conductivímetro en línea de descarga | Enjuague prolongado hasta neutralidad | [29] |
Arquitectura de la Norma ISO 22000 y Cultura de Inocuidad
La ISO 22000 integra el ciclo PHVA (Planear, Hacer, Verificar, Actuar) con los Programas de Prerrequisitos (PPR) y Prerrequisitos Operativos (PPRO), elevando la gestión hacia el liderazgo organizacional y la evaluación del riesgo en el contexto agroindustrial [16]. La transición desde un simple esquema documental de cumplimiento hacia una autentica "cultura de inocuidad" compromete la capacitación continua del operario de planta, eliminando sesgos de comportamiento en el manejo de desinfectantes y fases de inoculación [19].
"Adoptar e implementar estándares internacionales bajo ISO 22000 y el sistema HACCP exige definir con precisión milimétrica los Puntos Críticos de Control, asegurando el respaldo gerencial absoluto para garantizar la trazabilidad del producto final." — Eyvind Mondragon, Consultor en Sistemas de Gestión de Inocuidad [16]
Control de Peligros Microbiológicos y Contaminación Cruzada en Leche
El control de peligros microbiológicos en la cadena láctea exige contrarrestar bacterias patógenas, esporulados y psicrótrofos sintetizadores de proteasas termoresistentes. La contaminación cruzada post-pasteurización representa la causa primaria del deterioración prematuro del queso madurado y la leche fluida [25].

Patógenos de Mayor Impacto en la Agroindustria Láctea
Los microorganismos más críticos incluyen Campylobacter jejuni, Listeria monocytogenes, Salmonella enterica, Escherichia coli verotoxigénica (STEC) y Staphylococcus aureus [25]. Listeria monocytogenes posee la capacidad distintiva de multiplicarse a temperaturas de refrigeración (4 °C) y formar biofilmes maduros en las grietas del piso epóxico y empaques de elastómero de los tanques de cuajado [11].
| Microorganismo Patógeno | Temperatura Mínima de Crecimiento | Mecanismo de Inactivación Industrial | Impacto en Inocuidad y Calidad | Cita Técnica |
|---|---|---|---|---|
| Campylobacter jejuni | 30 °C (Termófilo) | Pasteurización HTST (72 °C x 15 s) | Enteritis aguda en humanos por leche cruda | [25] |
| Listeria monocytogenes | -0,4 °C (Psicrótrofo) | Sanitación con Ozono a 2,0 ppm y HTST | Listeriosis grave, aborto séptico, meningitis | [11], [27] |
| Salmonella enterica | 5,2 °C | Tratamiento térmico de leche > 71,7 °C x 15 s | Gastroenteritis severa y brotes masivos | [8] |
| Staphylococcus aureus | 7,0 °C | Pasteurización destruye la bacteria (enterotoxina es termoestable a 121 °C x 30 min) | Intoxicación alimentaria por enterotoxinas A y D | [12] |
| Bacillus cereus (Esporas) | 4,0 °C (cepas psicrótrofas) | Tratamiento UHT (138 °C x 4 s) | Proteólisis, amargor y empaquetado hinchado | [12] |
Dinámica Tecnológica para la Detección Microbiológica Rápida
Los análisis microbiológicos tradicionales mediante siembra en placa y agar Petri requieren un periodo de incubación de 48 a 72 horas, retrasando la liberación comercial del lote lácteo [12]. La incorporación de metodologías de cuantificación rápida basadas en películas secas rehidratables (Petrifilm o Media Pad) reduce el diagnóstico de aerobios mesófilos, enterobacterias y E. coli a un lapso de 24 horas, optimizando la toma de decisiones preventivas en el laboratorio de control de calidad [12].
TIEMPOS DE DIAGNÓSTICO EN CONTROL MICROBIOLÓGICO
Método Tradicional (Agar) : [----------------------------------] 48-72 Horas
Placas Rápidas Dry-Medium : [-----------------] 24 Horas
PCR en Tiempo Real (qPCR) : [------] 3-4 Horas
Detección de Residuos Veterinarios e Inocuidad Hídrica
La presencia de residuos de medicamentos veterinarios (fármacos antimicrobianos, antiparasitarios) y de toxinas fúngicas como la Aflatoxina M1 invalida legal y sanitariamente el uso agroindustrial de la leche fluida [17], [23]. Cumplir con los Tiempos de Retiro (TR) indicados para cada especialidad farmacéutica resulta obligatorio para impedir la acumulación química residual en los productos lácteos transformados [23].
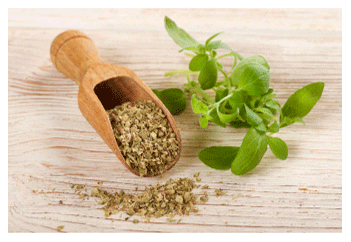
Aflatoxina M1: Metabolismo, Límites Normativos y Detección
Cuando las vacas lecheras consumen alimentos contaminados con Aflatoxina B1 sintetizada por Aspergillus flavus o Aspergillus parasiticus, el citocromo P450 hepático hidroxila el compuesto convirtiéndolo en Aflatoxina M1, la cual se excreta por vía mamaria en la leche [17]. La Aflatoxina M1 resiste la pasteurización, la homogeneización y los procesos térmicos UHT, conservando íntegra su capacidad hepatocarcinogénica [17].
| Parámetro Normativo / Métodos | Límite Máximo Residual (LMR) UE | Límite Máximo Residual (LMR) FDA / SENASA | Método de Limpieza / Detección | Cita Técnica |
|---|---|---|---|---|
| Aflatoxina M1 en Leche | 0,05 µg/kg (50 ppt) | 0,50 µg/kg (500 ppt) | Columnas de inmunoafinidad + HPLC | [4], [17] |
| Penicilina G (Betalactámico) | 4,0 µg/kg (4 ppb) | 5,0 µg/kg (5 ppb) | Receptores acoplados en ensayo enzimático | [13], [23] |
| Oxitetraciclina | 100,0 µg/kg (100 ppb) | 300,0 µg/kg (300 ppb) | Cromatografía de Líquidos UPLC-MS/MS | [23] |
| Ivermectina (Antiparasitario) | 0,00 µg/kg (Tolerancia Cero) | 0,00 µg/kg (Tolerancia Cero) | HPLC con detección de fluorescencia | [23] |
| Espores de Clostridium butyricum | ≤ 1.000 esporas/L | ≤ 1.000 esporas/L | Filtración en membrana y qPCR | [11] |
Gestión de Inocuidad Hídrica y Prevención de Adulteraciones
El agua empleada para el lavado de pezones, la limpieza de instalaciones de ordeño y los circuitos CIP debe evaluarse periódicamente bajo criterios fisicoquímicos y microbiológicos [23]. La presencia de nitratos (> 50 mg/L) en el agua de bebida o de lavado genera compuestos de nitrosaminas potencialmente cancerígenos [23].
Para proteger el tanque de almacenamiento frente a riesgos de contaminación intencional o vertidos accidentales de productos químicos sanitizantes (sosa cáustica, desinfectantes amoniacales), la administración del tambo debe implementar registros estrictos de control de acceso a la bodega, almacenamiento bajo llave de insumos químicos, y sellado numerado de escotillas de tanques refrigerantes [35].
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son los 3 tipos de inocuidad? A: Los 3 tipos de peligros que aborda la inocuidad alimentaria son los peligros biológicos (bacterias, virus, parásitos), químicos (residuos de antibióticos, plaguicidas, micotoxinas como Aflatoxina M1) y físicos (metales, vidrios, plásticos) [16], [17].
Q: ¿Qué significa la inocuidad de los alimentos? A: La inocuidad de los alimentos es la garantía explícita de que no causarán daño a la salud del consumidor cuando se preparen, procesen y consuman de acuerdo con su uso previsto [15], [32].
Q: ¿Cuáles son las 5 claves de la inocuidad alimentaria? A: Las 5 claves promovidas por la OMS consisten en: mantener la limpieza, separar alimentos crudos y cocinados, cocinar o pasteurizar completamente, mantener los alimentos a temperaturas seguras (refrigeración ≤ 4 °C) y usar agua y materias primas seguras [15].
Q: ¿Cuáles son los 7 principios HACCP? A: Los 7 principios son: 1) Realizar análisis de peligros, 2) Determinar Puntos Críticos de Control (PCC), 3) Establecer límites críticos, 4) Establecer sistema de monitoreo, 5) Establecer acciones correctoras, 6) Establecer procedimientos de verificación y 7) Establecer documentación y registros [16].
Q: ¿Cómo se elimina la Aflatoxina M1 de la leche fluida en la planta? A: La Aflatoxina M1 no se destruye mediante pasteurización ni tratamiento UHT; por lo tanto, la única estrategia eficaz es prevenir la ingesta de Aflatoxina B1 en las vacas controlando los granos alimenticios [17].
Q: ¿Qué tiempo de incubación requieren las placas rápidas para el recuento de enterobacterias en lechería? A: Las metodologías de diagnóstico en película seca rehidratable permiten obtener la lectura de enterobacterias, coliformes y E. coli en un lapso exacto de 24 horas a 35 °C [12].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
M.V. Bruno Vecchi: Control de Salmonella Paratífica en Aves
-
Karla López Matsuoka: Silimarina para Salud Hepática Avícola
-
Laura Serrano Galvis: Resistencia Antibiótica: Enfoque One Health
-
R-Biopharm Rhône Ltd: Columnas de inmunoafinidad: Fiabilidad en análisis de micotoxinas
-
Dante Javier Bueno: Normativa SENASA/CONAL para Huevo Fresco en Argentina
-
Karla López, CKM: Beneficios de Alimentos Orgánicos en Ganadería
-
Darío Cleofé Resta: Mecanismos antimicrobianos de botánicos en animales
-
Laboratorios Calier: Impacto Económico de Salmonelosis Humana en UE
-
Izhar Ali: Mepron Improves Dairy Cow Conception Rates
-
MVZ Corichi Fjh: Paredes Celulares de Levadura para Micotoxinas
-
PhD. Jessie Usaga: Ineficacia de controles tradicionales en quesos artesanales
-
Patricia Knass: Evaluación rápida de microorganismos en lechería
-
MVZ. Ina Ramírez Miranda: Requisitos sanitarios leche cruda quesos NOM-243-SSA1-2010
-
Patricia Landaida Rosales: Inocuidad Alimentaria en Rendering: Concepto y Responsabilidad
-
José Luis Vega: Alcance de la inocuidad alimentaria según la OMS
-
Eyvind Mondragon: Estándares y HACCP para Inocuidad Alimentaria Animal
-
Adriano Olnei Mallmann: Aflatoxina M1: Riesgo por granos de baja calidad en lechería
-
Gerardo Morantes: Seguridad alimentaria post-pandemia: nueva relevancia
-
Juan Gonzalo Roldan Tirado: Cultura de Inocuidad en Harinas de Faena
-
Diego Fernando Aldana Martínez: Inocuidad del Huevo y Consumidor
-
Antoniel Franco: Cadena Feed-to-Food-Safety en Alimentos Balanceados
-
Sebastián Iglesias-Osores: Monitoreo Sistemático para Inocuidad
-
Dildo Márquez Lara: Residuos Químicos en Alimentos de Origen Animal
-
Dr. José Zorrilla Ríos: Responsabilidad de inocuidad en alimentos animales
-
Verónica Yepes Medina: Contaminación de Leche Cruda por Campylobacter
-
Esp. Verónica Yepes Medina: Validación de Proceso de Queso Fresco
-
Raúl González Salas; Mildre Mercedes Vidal del Río; y Aldemar Alejandro Monsalve Guamán: Ozono en lácteos: Ventajas y limitaciones
-
Ing. Agr. Pablo Azpiroz Esteves (Presidente Feedlatina): Responsabilidad Compartida en Alimentos Seguros
-
Lic. Esteban Murillo Viera: Calidad de Leche y su Impacto en la Industrialización Láctea
-
Ing. Agr. Alfredo Rodríguez Gaitán: Pérdidas Económicas por Leche No Inocua en Industria
-
Ariel Londinsky: COVID-19: Impacto y Ajustes en el Sector Lácteo
-
Leana Zumbado Gutiérrez y Juan José Romero Zuñiga: BPP, BPH y HACCP en Lechería
-
Ing. Agr. Alfredo Rodríguez Gaitán y Dra. Raquel Bianco Arco: Peligros para la Inocuidad Láctea
-
Sergio Soltero Gardea: Responsabilidad del Consumidor en Lácteos
-
Guadalupe Galo: Medidas para evitar contaminación intencional en leche cruda


Leche de descarte y residuos de antibióticos


Incluir DL-metionina en la alimentación de vacas lecheras, incluso durante las olas de calor


La transición energética en la recuperación sostenible de América Latina y el Caribe


Quelatos minerales de aminoacidos

Leche de descarte y residuos de antibióticos


Incluir DL-metionina en la alimentación de vacas lecheras, incluso durante las olas de calor

La transición energética en la recuperación sostenible de América Latina y el Caribe


