Programa de Trazabilidad en Alimentos y Piensos: Tipos, Ejemplos y Formatos
El programa de trazabilidad en alimentos es el conjunto estructurado de procedimientos bioseguros y digitales que permite rastrear la trayectoria completa de materias primas y piensos. Se implementa mediante el registro automatizado en tiempo real de lotes y procesos, manteniendo umbrales de precisión del 100% y tiempos de respuesta menores a 3 horas, lo que previene contaminaciones cruzadas y optimiza el rendimiento productivo [16].
- Desafío Técnico y Causa Primaria: La falta de rastreabilidad automatizada en plantas de piensos genera riesgos microbiológicos y errores críticos en dosificación de microingredientes.
- Impacto Cuantitativo: Mermas de hasta un 5,0% en molienda, pérdidas del 100% en lotes contaminados por Salmonella spp. y retrasos superiores a 24 horas en retiros del mercado.
- Protocolo de Intervención Verificado: Implementación de sistemas MES/SCADA con lectura de código de barras, margen de dosificación de ±0,1% y pruebas de simulación de retiro cada 6 meses.
Qué es la Trazabilidad en Alimentos y sus 6 Elementos Esenciales
La trazabilidad alimentaria es la capacidad técnica de reconstruir el historial, uso y ubicación de un producto o ingrediente mediante registros documentados a lo largo de toda la cadena de suministro [16]. En la producción de alimentos balanceados y pet food, este concepto constituye la piedra angular de la bioseguridad industrial y el control de calidad nutricional [23].
Garantizar la inocuidad exige articular seis elementos esenciales dentro de la arquitectura del software de gestión de la planta [21]. La omisión de cualquiera de estos componentes invalida la respuesta operativa ante emergencias sanitarias o desviaciones en los parámetros de formulación [33].
| Elemento Esencial | Función Técnica en la Cadena de Valor | Impacto Zootécnico e Industrial | Referencia |
|---|---|---|---|
| 1. Identificación Única de Lote (GTIN/UID) | Asignación de código alfanumérico o matriz QR a cada lote de ingrediente y producto terminado. | Previene la mezcla accidental de materias primas y asegura la segregación estricta en silos [16]. | [16] |
| 2. Registro de Entradas (Ascendente) | Documentación de proveedor, certificado de análisis (CoA), número de guía, volumen en kg y fecha de recepción. | Bloquea el ingreso de partidas con micotoxinas o humedad >13,5% antes de la descarga [34]. | [34] |
| 3. Captura de Transformación Interna | Vinculación digital de órdenes de producción (OP), dosificación, tiempo de mezclado y acondicionamiento térmico a >82 °C. | Asegura el coeficiente de variación de mezclado (CV <5,0%) y la destrucción térmica de patógenos [3]. | [3] |
| 4. Monitoreo de Tiempos y Almacenamiento | Control automatizado de inventarios mediante principios FIFO (First In, First Out) o FEFO (First Expire, First Out). | Evita la enranciamiento de grasas (peróxidos >10 meq/kg) y la degradación de vitaminas termolábiles [30]. | [30] |
| 5. Rastreabilidad de Salidas (Descendente) | Asignación del lote empaquetado o a granel al cliente final, número de transporte y ruta logitudinal. | Permite aislar con precisión matemática los sacos o cisternas despachados ante un evento adverso [12]. | [12] |
| 6. Protocolo de Mock Recall y Alerta | Procedimiento de simulación periódica para verificar la recuperación de la trazabilidad en menos de 180 minutos. | Cumple con estándares de auditoría GFSI, FSSC 22000 y regulaciones de la Unión Europea [9]. | [33] |
La integración sistemática de estos elementos minimiza las pérdidas económicas ocasionadas por reprocesamientos. Como señala la literatura especializada en nutrición y tecnología de alimentos:
"El verdadero valor de la trazabilidad en plantas de alimentos balanceados no reside únicamente en cumplir con la normativa vigente, sino en la capacidad operativa de aislar un problema microbiológico o de dosificación en minutos, protegiendo la salud animal y la rentabilidad del negocio." — Antonio Apércio Klein, Consultor en Tecnología de Piensos [16]
Los 3 Tipos de Trazabilidad Alimentaria: Hacia Atrás, Interna y Hacia Adelante
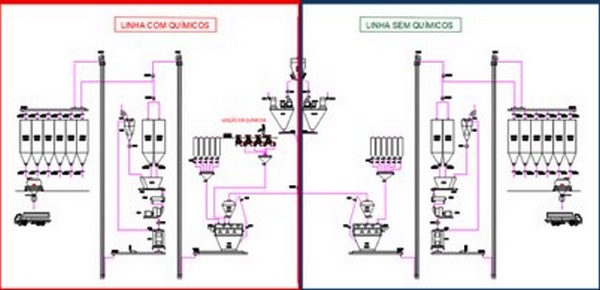
La arquitectura de trazabilidad industrial se divide en tres vectores operativos complementarios: trazabilidad hacia atrás (proveedores), trazabilidad interna (procesamiento) y trazabilidad hacia adelante (distribución final). Cada vector exige herramientas tecnológicas específicas e indicadores cuantitativos rigurosos [13].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | PROVEEDORES |
| Fase 2 | TRAZABILIDAD HACIA ATRÁS |
| Fase 3 | Recepción & Análisis |
| PLANTA DE PIENSOS | - |
| Fase 4 | TRAZABILIDAD INTERNA |
| Fase 5 | Dosificación & Mezclado |
| CLIENTES / GRANJAS | - |
| Fase 6 | TRAZABILIDAD HACIA ADELANTE |
| Fase 7 | Despacho & Transporte |
1. Trazabilidad Hacia Atrás (Ascendente o Traceback)
Permite identificar el origen exacto de cada insumo, ingrediente, aditivo o material de empaque ingresado a la planta [16]. Requiere vincular la guía de transporte del camión con los resultados de laboratorio de recepción (ej. humedad en %, nivel de aflatoxinas en ppb, acidez de grasas en %) y el silo o bodega de destino [34].
Para validar la inocuidad microbiológica en la recepción, la implementación de tecnologías de diagnóstico molecular en tiempo real resulta crítica.
El uso de sistemas de PCR en tiempo real con inmunoseparación magnética permite certificar la ausencia de Salmonella spp. o Listeria monocytogenes en materias primas críticas antes de autorizar su descarga al circuito de almacenamiento [1].
2. Trazabilidad Interna (De Proceso o In-Process)
Supervisa las transformaciones físicas, químicas y térmicas que sufren las materias primas dentro del recinto industrial [21]. Abarca desde la micronización y molienda hasta la adición de micro-ingredientes (promotores, enzimas, anticoccidiales), el tiempo de mezclado seco/húmedo, el peletizado y el enfriamiento [3].
Si la dosificación manual de micro-ingredientes se realiza sin control digital, se pierde la trazabilidad de pesaje, incrementando el riesgo de intoxicación por sobredosis de aditivos o ineficiencia biológica por subdosificación [4].
3. Trazabilidad Hacia Adelante (Descendente o Track and Trace)
Registra la ruta de distribución de los productos terminados (sacos, Big Bags o camiones cisterna a granel) hacia los distribuidores, granjas avícolas, porcinas o establos lecheros [12]. Este eslabón vincula el código de lote final con el número de placa del vehículo, el certificado de desinfección del transporte y la firma de recepción en el establecimiento de destino [27].
| Parámetro Comparativo | Trazabilidad Hacia Atrás | Trazabilidad Interna | Trazabilidad Hacia Adelante |
|---|---|---|---|
| Objeto de Rastreo | Materias primas, aditivos, empaques. | Órdenes de producción, mezclas, pellets. | Producto terminado, lotes despachados. |
| Herramientas Clave | Balanzas de camión, tickets, PCR en tiempo real. | Sistemas MES, SCADA, balanzas de micro-dosis. | Lectores de código de barras, ERP, GPS. |
| Variable Crítica | Certificado de Análisis (CoA), ppb micotoxinas. | Precisión de pesaje (±0,1%), CV mezclado <5%. | Código de lote, temperatura de transporte. |
| Tiempo de Respuesta Objetivo | <60 minutos. | <30 minutos. | <60 minutos. |
| Referencia Técnica | [34] | [14] | [12] |
Cómo Diseñar un Programa de Trazabilidad en Alimentos y Piensos Paso a Paso
El diseño de un programa de trazabilidad industrial exige una metodología de seis fases continuas que integra análisis HACCP, digitalización de variables y validación semestral del sistema de retiros [18].
Fase 1: Mapeo Integral del Flujo de Proceso
Se deben definir las entradas, transformaciones y salidas de todas las líneas de producción [16]. Es indispensable identificar los puntos donde ocurren mezclas de lotes (ej. silos de acumulación de harina) o divisiones de corriente (ej. embolsado simultáneo en dos líneas) para ajustar los algoritmos de recálculo de volumen [21].
Fase 2: Definición de Unidades de Trazabilidad e Identificación
Establecer el tamaño máximo de cada lote de producción (ej. 20 toneladas o 2 horas de proceso continuo). A cada unidad de trazabilidad se le asigna un código alfanumérico estandarizado bajo norma GS1-128 o matriz DataMatrix [28].
Fase 3: Selección de la Infraestructura de Captura de Datos
Sustituir las planillas de papel por terminales industriales con lectores de código de barras o sensores RFID conectados al SCADA de la fábrica [21]. Esta integración garantiza que ningún operador pueda añadir un ingrediente a la tolva si el código de barras del saco no coincide con la fórmula activa en el sistema de control [14].
Fase 4: Establecimiento de Puntos Críticos de Control (PCC)
Integrar la matriz de trazabilidad con el Plan HACCP (Hazard Analysis and Critical Control Points) de la planta [18]. La trazabilidad debe verificar que los Límites Críticos (LC) de temperatura, tiempo y tamizado se hayan cumplido en cada lote específico [26].
Fase 5: Validación de hisopados y control de alérgenos
En líneas multiespecie o plantas de pet food, el arrastre de ingredientes alérgenos (soja, trigo, pescado) representa un peligro mayor [5]. Los análisis de hisopado de superficie para alérgenos y gluten deben interpretarse correctamente en sus unidades nativas (ng/cm2 o mug/cm2), recordando que los extractos de hisopos en ELISA requieren transformar las lecturas del espectrofotómetro sin asumir diluciones de matriz sólida en ppm [5].
Fase 6: Pruebas de Simulación de Retiro de Mercado (Mock Recall)
Ejecutar ejercicios de auditoría interna cada seis meses [33]. El objetivo cuantitativo consiste en identificar el 100% de la ubicación del lote involucrado (almacén, tránsito o cliente final) y rastrear el 99,5% de la masa total de ingredientes utilizados en un tiempo máximo de 3 horas [17].
| Etapa del Proceso | Punto Crítico de Control (PCC) | Peligro Asociado | Parámetro Operativo | Límite Crítico (LC) | Frecuencia de Registro | Acción Correctiva | Referencia |
|---|---|---|---|---|---|---|---|
| 1. Recepción Granos | PCC-1 (Físico/Químico) | Micotoxinas, impurezas. | Aflatoxinas B1 / Humedad. | <20 ppb / <13,5% humedad. | Por cada camión. | Rechazo de descarga o segregación. | [34] |
| 2. Recepción Líquidos | PCC-2 (Químico) | Enranciamiento de grasas. | Índice de Peróxidos. | <10 meq/kg de grasa. | Por cisterna. | Rechazo de la partida de aceite/sebo. | [30] |
| 3. Molienda | PCC-3 (Físico) | Tamaño de partícula desigual. | Tamaño de malla y desgaste. | DGM 600–800 µm. | Cada cambio de turno. | Mantenimiento y cambio de mallas. | [3] |
| 4. Dosificación Micro | PCC-4 (Físico/Nutricional) | Error de pesaje de aditivos. | Margen de balanza digital. | Desviación < ±0,1% del setpoint. | Continuo por batch. | Bloqueo automático de mezcladora. | [14] |
| 5. Mezclado Seco | PCC-5 (Físico) | Heterogeneidad de ración. | Coeficiente de Variación (CV). | CV <5,0% (prueba de Manganeso). | Mensual por línea. | Ajuste de tiempo de mezclado. | [3] |
| 6. Acondicionamiento | PCC-6 (Microbiológico) | Supervivencia de Salmonella. | Temperatura y vapor. | >82 °C por mínimo 30 segundos. | Continuo (SCADA). | Recirculación automática al acondicionador. | [1] |
| 7. Peletizado | PCC-7 (Físico) | Durabilidad deficiente (PDI). | Holgura rodillo-dado. | PDI >90,0% en durabilómetro. | Cada 2 horas. | Ajuste de compresión y vapor. | [3] |
| 8. Enfriamiento | PCC-8 (Microbiológico/Físico) | Condensación en pellet. | Temperatura de salida pellet. | Temp. ambiente + 5 °C máximo. | Continuo. | Regulación de flujo de aire. | [3] |
| 9. Detección Metales | PCC-9 (Físico) | Partículas metálicas. | Sensibilidad de detector. | Fe 1,5 mm, No-Fe 2,0 mm, SS 2,5 mm. | Cada 4 horas. | Rechazo de bolsa y prueba de paro. | [25] |
| 10. Empaque y Loteado | PCC-10 (Calidad/Trazabilidad) | Etiquetado/Código erróneo. | Lectura de código de barras. | 100% de escaneo verificado. | Continuo en línea. | Rechazo de saco y detención empaque. | [21] |
Formatos de Trazabilidad en Alimentos y Plantillas de Registro para Plantas de Balanceados
Los formatos de trazabilidad estandarizados permiten sistematizar la captura de variables críticas en recepción, dosificación, mezclado y despacho, garantizando la auditoría e integridad de la información técnica [20].
La digitalización exige que estos formatos físicos tradicionales se integren como bases de datos relacionales en la arquitectura del software industrial [21]. A continuación se presentan las plantillas de registro técnico indispensables para la operación diaria.
Formato 1: Registro de Recepción de Materias Primas e Insumos (TR-REC-01)
- Código de Documento: TR-REC-01
- Frecuencia: Cada vehículo / partida entrante
REGISTRO DE RECEPCIÓN DE MATERIAS PRIMAS - PLANTA DE ALIMENTOS BALANCEADOS
------------+------------+---------------+----------+---------------+------------+---------------+-----------------
Fecha/Hora | Proveedor | Ingrediente | Lote Org | Cantidad (kg) | Silo/Bodega| CoA Aprob (S/N)| Firma Inspector
------------+------------+---------------+----------+---------------+------------+---------------+-----------------
12/10/2024 | AgroCorp | Maíz Grano | L-88491 | 28.450 | Silo #02 | S (Aflat <5) | Ing. R. Pérez
12/10/2024 | Premix S.A | Premezcla Aves| PM-3302 | 1.000 | Bodega B-1 | S (Conforme) | Ing. R. Pérez
------------+------------+---------------+----------+---------------+------------+---------------+-----------------
Formato 2: Registro Digital de Dosificación de Micro-Ingredientes (TR-DOS-02)
- Código de Documento: TR-DOS-02
- Frecuencia: Por cada lote / batch de mezclado
CONTROL DE DOSIFICACIÓN DE MICRO-INGREDIENTES Y ADITIVOS (SISTEMA AUTOMATIZADO)
----------+------------+------------+---------------+--------------+----------------+--------------+---------------
Order OP | Código Lote| Aditivo | Peso Obj (g) | Peso Real (g)| Desviación (%) | Tolerancia | Cód. Escaneo
----------+------------+------------+---------------+--------------+----------------+--------------+---------------
OP-10452 | LT-2024-99 | Coccidiost | 2.500,0 | 2.501,2 | +0,048% | ±0,10% (OK) | BAR-9983112
OP-10452 | LT-2024-99 | Enzima Phyt| 500,0 | 499,8 | -0,040% | ±0,10% (OK) | BAR-7712390
----------+------------+------------+---------------+--------------+----------------+--------------+---------------
Formato 3: Despacho y Trazabilidad Descendente (TR-DES-03)
- Código de Documento: TR-DES-03
- Frecuencia: Por cada envío o cisterna liberada
REGISTRO DE CONTROL DE DESPACHO Y TRANSPORTE A GRANEL / EMBOLSADO
------------+--------------+---------------+--------------+---------------+-------------------+--------------------
Fecha/Hora | N° Factura | Lote Prod. | Toneladas | Cliente/Granja| Placa Vehículo | Cert. Sanit. Transp
------------+--------------+---------------+--------------+---------------+-------------------+--------------------
14/10/2024 | FAC-88391 | PB-POLLO-441 | 14,50 | Granja San Luis| AB-992-CD | CS-2024-00918
------------+--------------+---------------+--------------+---------------+-------------------+--------------------
Clasificación: [Sistema Scada / MES]
| Categoría A | Categoría B |
|---|---|
| Interfaz con Balanzas de Micro-dosis (Precisión ±0,1%) | — |
| Categoría A | Categoría B |
|---|---|
| Verificadores de Peso Dynamicos + Detectores de Metales | — |
| Categoría A | Categoría B |
|---|---|
| Tecnología Realidad Extendida (XR) y Código QR Dinámico | — |
| Categoría A | Categoría B |
|---|---|
| Agentes de Inteligencia Artificial (IA Agentic) | — |
1. Sistemas MES (Manufacturing Execution System)
El software MES actúa como la capa intermedia entre el sistema de gestión ERP y los controladores lógicos programables (PLC) de la fábrica [21]. Registra en tiempo real los parámetros de operación de cada orden de producción: consumo real de harina por báscula, consumo energético de molinos, consumo de vapor en acondicionadores y volumen de aditivos aplicados mediante PPLA (Post-Pellet Liquid Application) [3].
2. Integración de Detectores de Metales y Verificadores de Peso
La unión de sistemas de inspección por Rayos X, detectores de metales de multifrecuencia y verificadores de peso dinámicos (checkweighers) asegura el control de calidad en el envasado [25]. Al centralizar las señales de estos equipos en la base de datos MES, se genera una bitácora auditable donde cada saco desviado en peso o con presencia de contaminantes es rechazado neumáticamente y registrado de forma automática [25].
3. Inteligencia Artificial Operativa (IA Agentic) y Realidad Extendida (XR)
La incorporación de la Inteligencia Artificial Agentic permite anticipar fallas en los procesos de dosificación mediante modelos predictivos que analizan desviaciones en el torque de roscas alimentadoras o fluctuaciones de presión en dosificadores de líquidos [10]. Complementariamente, el uso de Realidad Extendida (XR) mediante gafas inteligentes facilita a los auditores y veterinarios inspeccionar remotamente la trazabilidad de los lotes y visualizar en tiempo real la historia microbiológica de los silos [24].
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son los 3 tipos de trazabilidad? A: Los tres tipos son la trazabilidad hacia atrás (rastreo de materias primas y proveedores), la trazabilidad interna (control de procesos de dosificación y mezclado dentro de la planta) y la trazabilidad hacia adelante (seguimiento de la distribución del producto terminado) [16].
Q: ¿Qué es la trazabilidad en alimentos? A: Es la capacidad técnica de seguir el movimiento de un alimento o pienso a través de todas las etapas de producción, transformación y distribución, garantizando la inocuidad y permitiendo retiros selectivos ante riesgos sanitarios [23].
Q: ¿Qué es la trazabilidad y un ejemplo? A: Es el registro continuo del historial de un producto; por ejemplo, vincular el código de lote de un alimento balanceado avícola con el maíz recibido del camión X y la granja Y donde se consumió [12].
Q: ¿Cuáles son los 6 elementos de la trazabilidad? A: Los seis elementos son la identificación única de lote, el registro de entradas, la captura de transformaciones internas, el control de inventarios, el rastreo de salidas y el protocolo de simulación de retiro de mercado [16].
Q: ¿Cuáles son los riesgos de la dosificación manual de microingredientes en plantas de balanceado? A: La dosificación manual introduce errores de pesaje que afectan el valor nutricional, generan pérdidas económicas por desperdicio de aditivos costosos y destruyen la trazabilidad digital al omitir la verificación por código de barras [4].
Q: ¿Por qué los análisis de alérgenos en hisopados de superficie no se expresan en ppm? A: Los hisopados miden concentración por área (ng/cm2 o mug/cm2) y no masa de alimento. Además, el buffer de transporte en ELISA se procesa directamente sin requerir extracción de matriz sólida [5].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Patricia Knass: GDS System: PCR en tiempo real para patógenos en alimento
-
Patricia Knass: Evaluación rápida de microorganismos en lechería
-
Oscar Bertero: Optimización Integral y Control de Mermas en Plantas de Alimentos
-
Josef Barbi: Riesgos de dosificación manual en pre-mezclas
-
Patricia Knass: Unidades de análisis de alérgenos en superficies
-
Verónica Yepes Medina, BSC, MSC (E).: Dosis Infectiva de Listeria monocytogenes
-
Marcela Garcia: Tendencias de Consumo Post-COVID en Proteína Animal
-
MF Fernandez-Alarcon: Ayuno post-eclosión y anticuerpos maternos en pollos de engorde
-
Carlos Buxadé Carbó: UE refuerza controles de seguridad alimentaria en importaciones
-
Johanna Ballesteros: IA Agentic: Resiliencia ante disrupciones en carne
-
Izhar Ali: Mepron Improves Dairy Cow Conception Rates
-
David Santiago Cordova Salazar: Trazabilidad total en alimento balanceado: Del origen al destino
-
Eyvind Mondragon: Niveles de Trazabilidad en Plantas de Alimentos
-
Javier Sarmiento: Mejora de dosificación con trazabilidad SICBATCH
-
Hans Mann: Trazabilidad y Control de Calidad en Centroamérica
-
Antonio Apércio Klein: Concepto y Métodos de Trazabilidad en Piensos
-
Juan Carlos Medina Bravo, Alicia Bringas, Jose Antonio Fierro Huesca y Jose De Jesus Genis: Aplicación de Rastreabilidad en Plantas de Alimentos
-
Patricia Landaida Rosales: HACCP en Rendering: Clave para Coproductos Seguros
-
Miguel Enrique Adasme Gutiérrez: Programa de Control de Dioxinas en Chile (APA/Asprocer)
-
Lic. Eduardo M. López: Regulación Post-COVID en Alimentos y Medicamentos Animales
-
Javier Sarmiento: Riesgos de dosificación manual de microingredientes
-
Ing. Agr. Pablo Azpiroz Esteves (Presidente Feedlatina): Reglas BPF para Seguridad Alimentaria (Codex Alimentarius)
-
Aidan Connolly: XR para capacitación y trazabilidad alimentaria
-
Sebastián Iglesias-Osores: Monitoreo Sistemático para Inocuidad
-
Carlos Buxadé Carbó: RD 1086/2020: Información Obligatoria para Productos
-
Guadalupe Galo: Sellado e Instrucciones para Inocuidad Alimentaria
-
Fabian Hurtado Gómez: Trazabilidad y Certificaciones: Activos Clave en Grasas de Rendering
-
Fabian Hurtado Gómez: Rendering: De Proceso Técnico a Subsistema Estratégico
-
Alejandro Schor: Importancia de la Trazabilidad en Carne Bovina
-
Nathan Young: Trazabilidad Automatizada en Alimentos Balanceados
-
José Luis Ortega: Trazabilidad y Retiro de Productos en Fábricas
-
Miquel Parramona: Trazabilidad en Pesaje de Camiones
-
Gonzalo Follonier: Rastreabilidade completa de ovoprodutos




Colombia

Argentina


Argentina


Perú