Control de Salmonella en Alimentos Balanceados: Guía de Sanitización, Tratamiento Térmico y Puntos Críticos en Planta
El control de Salmonella en alimentos balanceados es un protocolo integral de bioseguridad, higienización química y acondicionamiento térmico orientado a erradicar enterobacterias patógenas en la cadena de transformación. Su prevención y control se implementan mediante la adición de ácidos orgánicos y la optimización del peletizado, manteniendo umbrales de 80-85 °C y 15 % de humedad en acondicionamiento, lo que previene enteritis bacterianas y optimiza la conversión alimenticia [5].
- Desafío Técnico y Causa Primaria: El control de Salmonella en alimentos balanceados avícolas y porcinos exige erradicar la contaminación cruzada ambiental y en harinas proteicas.
- Impacto Cuantitativo: La contaminación microbiológica provoca caídas del 8 % en la eficiencia de conversión alimenticia, mortalidades tempranas de hasta el 12 % y retiros totales de lotes comerciales.
- Protocolo de Intervención Verificado: Acondicionamiento térmico a 80-85 °C durante 30 a 240 segundos en combinación con ácidos orgánicos dosificados a 2,0-4,0 kg/t en mezcladora.
Detección de Salmonella en Materias Primas y Piensos
La detección oportuna de Salmonella spp. en materias primas exige protocolos de muestreo representativo y métodos analíticos estandarizados capaces de superar la distribución heterogénea y la baja prevalencia relativa de la bacteria en grandes volúmenes de grano [14].
La variabilidad en la distribución de la bacteria dentro de los silos de almacenamiento dificulta el diagnóstico mediante tomas puntuales. La masa de grano e ingredientes proteicos puede presentar focos de contaminación aislados ("hotspots") debido a gradientes de humedad residual o condensación interna. Para obtener una muestra representativa en un lote de 500 toneladas, se requiere un esquema de muestreo compuesto de al menos 30 submuestras tomadas en diferentes profundidades y puntos de descarga, procesando una muestra final de ensayo de no menos de 25 gramos [14].
Las materias primas de origen animal (harinas de carne y hueso, harina de plumas, harina de pescado) y los derivados oleaginosos (harina de soya y colza) exhiben los mayores índices de prevalencia inicial [13], [31]. El análisis microbiológico tradicional mediante cultivo microbiológico estándar (ISO 6579) requiere fases consecutivas de preenriquecimiento no selectivo (agua de peptona buffered), enriquecimiento selectivo (caldos Rappaport-Vassiliadis y Tetrathionate) y aislamiento en medios agarizados (XLD y BGA), demandando entre 3 y 5 días para la confirmación.
| Materia Prima / Matriz | Nivel de Riesgo Microbiológico | Prevalencia Típica Reportada (%) | Carga Bacteriana Promedio (UFC/g) | Serovares Predominantes Identificados | Cita Técnica |
|---|---|---|---|---|---|
| Harina de Carne y Hueso | Crítico | 18,5 % a 32,0 % | 1,2 × 10⁴ UFC/g | S. Typhimurium, S. Infantis | [31] |
| Harina de Pescado | Crítico | 12,0 % a 25,0 % | 8,5 × 10³ UFC/g | S. Senftenberg, S. Agona | [3] |
| Harina de Soya (Extracción) | Alto | 8,0 % a 15,0 % | 4,0 × 10² UFC/g | S. Enteritidis, S. Heidelberg | [13] |
| Maíz Grano Entero | Moderado | 2,0 % a 5,0 % | 1,0 × 10² UFC/g | S. Montevideo, S. Anatum | [2] |
| Pienso Peletizado Terminado | Bajo / Controlado | < 0,5 % | < 10 UFC/g | S. Cerro, S. Mbandaka | [10] |
Para agilizar la toma de decisiones en recepción de planta, la PCR en tiempo real (qPCR) y las inmunotécnicas de fluorescencia permiten obtener resultados preliminares cuantitativos en menos de 24 horas. No obstante, las muestras con presencia de células viables pero no cultivables (VBNC), inducidas por estrés térmico o desecación en el almacenamiento, pueden arrojar falsos negativos en cultivos convencionales, lo que justifica la integración de metodologías de biología molecular con amplificación enzimática [14].
"La baja frecuencia de aislamiento de Salmonella en lotes de alimento balanceado no garantiza su ausencia total; la heterogeneidad del patógeno exige elevar el número de submuestras para lograr un poder estadístico real de detección." — Christian Vinueza Ph.D., Universidad Central del Ecuador [14]
Tratamiento con Ácidos Orgánicos y Formaldehído contra Salmonella
El tratamiento químico mediante mezclas de ácidos orgánicos y formaldehído destruye la pared celular bacteriana y proporciona un efecto protector residual prolongado frente a posibles recontaminaciones durante el almacenamiento [4].
Los ácidos orgánicos de cadena corta (AGCC), principalmente el ácido fórmico (pKa 3,75) y el ácido propiónico (pKa 4,87), actúan disociándose en el interior del citoplasma bacteriano. La forma no disociada del ácido penetra lipofílicamente la membrana externa de Salmonella spp. Una vez dentro del citoplasma neutro, el ácido se disocia, liberando protones (H+) que reducen el pH interno, forzando a la bacteria a consumos energéticos masivos de ATP para expulsar protones mediante la bomba ATPase, provocando su colapso metabólico y muerte celular [4].

El empleo de formaldehído en formulación líquida o en polvo actúa alquilando los grupos amino y sulfhidrilo de las proteínas estructurales y ácidos nucleicos bacterianos, provocando el entrecruzamiento irreversible del ADN de la bacteria [11]. La combinación sinérgica entre formaldehído y ácidos orgánicos (como Salzap F Plus o Sal CURB® RM Extra) ofrece una potente tasa de reducción bacteriana ("time-kill rate") en cuestión de horas tras la aplicación en la mezcladora [6], [8].
| Agente Antimicrobiano / Mezcla | Dosis Recomendada (kg/t) | Mecanismo de Acción Principal | Tasa de Corrosión en Equipos | Efecto Residual en Almacenamiento | Cita Técnica |
|---|---|---|---|---|---|
| Ácido Fórmico + Ácido Propiónico | 2,0 a 4,0 kg/t | Disrupción de gradiente de pH citoplasmático | Alto si no está amortiguado | Moderado (15 a 30 días) | [4] |
| Ácido Lignosulfónico + Ácido Fórmico | 2,0 a 3,0 kg/t | Acidificación con reducción de corrosión | Reducción de 95 % en corrosión | Prolongado (30 a 60 días) | [3] |
| Formaldehído + Ácidos Orgánicos | 1,0 a 2,0 kg/t | Alquilación de proteínas y degradación lipídica | Moderado a Alto | Muy Alto (> 60 días) | [11] |
| Sal CURB® K2 (Harinas Proteicas) | 3,0 a 10,0 kg/t | Inactivación membranosa en matrices complejas | Controlado / Amortiguado | Alto en materias primas | [12] |
| Sales Sinergizadas (Inhisalm P) | 1,5 a 3,0 kg/t | Inhibición de síntesis enzimática y pared celular | Bajo / No corrosivo | Moderado (20 a 40 días) | [1] |
La tecnología basada en ácido lignosulfónico (como Protacizo X) permite formular complejos acidificantes con pH extremadamente bajos (sim 0,3) manteniendo una reducción de hasta el 95 % en la corrosión de tolvas y mezcladoras de acero al carbono, reduciendo además la volatilidad de los principios activos en un 70 % [3]. En pruebas 'time-kill' realizadas con Sal CURB® RM Extra, se demostró una erradicación completa de Salmonella typhimurium (< 10 UFC/g) partiendo de inoculaciones de 106 UFC/g en menos de 24 horas de contacto [6].
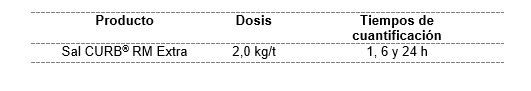
"Con dosis de 2,0 kg por tonelada de ácido orgánico de alta densidad en presentación líquida, logramos controlar contaminaciones severas de 106 UFC/g en harinas de soya y pescado hasta reducir la carga a cero." — Miguel Angel Romero, Director Técnico en Higienizo [3]
Puntos Críticos de Recontaminación en Enfriadores y Almacenaje
Los enfriadores de flujo contracorriente y los sistemas de transporte neumático constituyen los puntos críticos de mayor riesgo para la recontaminación de piensos por condensación de aire húmedo y formación de biopelículas [29].
A pesar de alcanzar la esterilización parcial del alimento en la prensa peletizadora, el pienso caliente (80–90 °C) ingresa al enfriador cargado de humedad. Si el aire ambiental aspirado por el ventilador del enfriador no está filtrado ni deshumidificado, introduce esporas, polvo acumulado y bacterias suspendedidas. Al chocar el aire frío con la masa de alimento caliente, la humedad relativa del aire alcanza el punto de rocío en las paredes internas de la campana del enfriador, provocando condensación ("sweating") [21].
Esta agua libre sobre las paredes metálicas, mezclada con el fino polvo de harina, genera costras orgánicas donde Salmonella spp. prolifera y forma biopelículas (biofilms) resistentes. Cuando estas costras se desprenden por vibración mecánica, caen sobre el pienso peletizado ya frío, anulando la higienización previa.
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | Mezcladora |
| Fase 2 | Acondicionador |
| Fase 3 | Prensa Peletizadora |
| Condición Operativa | (80-85°C / Vapor) (Inactivación) |
| Enfriador Contracorriente <-- (Riesgo Punto de Rocío / Condensación) | - |
| Fase 5 | ZONA LIMPIA POST-PELETIZADO |
| Silos de Producto Terminado Camiones de Distribución | - |
Para neutralizar este riesgo, la planta debe implementar una zonificación estricta ("Zoning Concept"), aislando físicamente el área post-peletizado (enfriador, cernidor, aplicadores de líquidos post-pellet PPLA y silos de despacho) de las zonas sucias de recepción y molienda [29]. El aire ingresado al enfriador debe ser captado en zonas elevadas, filtrado mediante prefiltros de alta eficiencia y conducido a través de ductos aislados térmicamente para evitar gradientes de temperatura.
"Las plantas modernas no deben enfocar su esfuerzo únicamente en producir volumen, sino en garantizar calidad e inocuidad absoluta, eliminando el riesgo de recontaminación por Salmonella mediante un diseño higiénico riguroso." — Heider Martins, Ingeniero de Procesos en Bühler [21]
Efecto de la Temperatura y Peletizado en la Eliminación de Salmonella
El tratamiento térmico intensivo durante el acondicionamiento, peletizado, expansión o extrusión genera una cinética de inactivación bacteriana letal que elimina cargas infecciosas de Salmonella spp. al desnaturalizar sus proteínas estructurales [5].

La termorresistencia de Salmonella varía sensiblemente según la actividad de agua (aw) del alimento. En matrices secas (aw < 0,60), la bacteria incrementa dramáticamente su valor D (tiempo requerido para reducir la población bacteriana en un 90 % a una temperatura dada). Por esta razón, la adición de vapor saturado seco en el acondicionador es indispensable: la humedad introducida (incrementando la humedad del pienso al 15-17 %) reduce el valor D a 80 °C, garantizando la destrucción celular en tiempos de retención más cortos [5], [28].
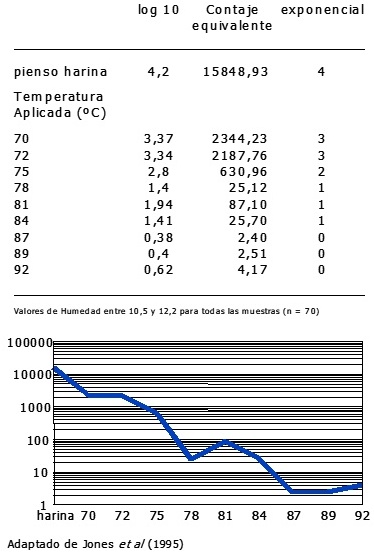
El empleo de acondicionadores de larga retención (mantenimiento de masa durante 2 a 4 minutos a 80-85 °C), expanders (procesamiento térmico-mecánico a 110-120 °C durante 20–30 segundos) o la tecnología de súper acondicionamiento MAGNUM aseguran la erradicación total de patógenos y optimizan simultáneamente la gelatinización de almidones [17], [22], [26].
A continuación se detalla la matriz integral de Puntos Críticos de Control (PCC) para la sanitización y prevención de Salmonella en plantas de fabricación de alimentos balanceados:
| Etapa del Proceso en Planta | Peligro Microbiológico / Riesgo | Límite Crítico Operativo | Protocolo de Monitoreo | Acción Correctiva Inmediata | Referencia |
|---|---|---|---|---|---|
| 1. Recepción de Granos y Harinas | Ingreso de materia prima contaminada | 0 presencia de Salmonella en 25 g | Muestreo compuesto de 30 puntos por camión/silo | Rechazo del lote o aplicación de biocida a 5,0 kg/t | [2] |
| 2. Almacenamiento en Silos | Condensación y bolsas de humedad | Humedad de grano < 13,0 %, aw < 0,65 | Termometría continua y medición de humedad semanal | Aireación forzada y transilado con adición de ácido | [4] |
| 3. Molienda Secundaría | Polvos acumulados con biofilms | Ausencia de capas de polvo en interior de molino | Inspección visual y frotis microbiológico quincenal | Limpieza en seco y fumigación con termonebulización | [18] |
| 4. Dosificación y Mezclado | Heterogeneidad de aditivos líquidos | Coeficiente de Variación (CV) de mezcla < 5,0 % | Prueba de microtrazadores mensual en mezcladora | Calibración de boquillas y ajuste de tiempo de mezcla | [1] |
| 5. Acondicionamiento Térmico | Sobrevivencia bacteriana por bajo calor | Temp ≥ 82,0 °C, Humedad ≥ 15,0 %, Tiem ≥ 30 s | Sensores PT100 y medidores de caudal de vapor en línea | Desvío automático de masa fría a retorno | [5] |
| 6. Prensa Peletizadora | Fugas de masa no tratada en arranque | Temp de dado ≥ 85,0 °C, Presión vapor 2,5-3,5 bar | Registro continuo de amperaje y temperatura | Purga y recirculación del alimento de arranque | [7] |
| 7. Enfriado Contracorriente | Condensación en campana y aire sucio | Delta T aire/pienso < 5,0 °C, Humedad final < 12,0 % | Verificación de filtros de aire y humedad de pellet | Limpieza en seco de paredes e incremento de flujo de aire | [21] |
| 8. Cernido y PPLA | Recontaminación por finos retornados | Finos de retorno < 3,0 %, boquillas PPLA limpias | Inspección microbiológica de finos y flujo PPLA | Dosificación suplementaria de ácido orgánico líquido | [29] |
| 9. Silos de Producto Terminado | Infiltración de plagas y polvo ambiental | Zona limpia aislada, filtros de venteo MERV 13 | Monitoreo de ambientes con placas de sedimento | Desinfección de silos y sellado de grietas estructurales | [29] |
| 10. Granel y Despacho en Camión | Contaminación en tolvas de transporte | Tolvas lavadas, desinfectadas y secas | Inspección de camiones previo a la carga y hisopado | Lavado con amonio cuaternario y secado obligatorio | [33] |
"El acondicionamiento térmico a 80-85 °C combinado con tiempos de residencia prolongados de al menos 4 minutos no solo garantiza la erradicación total de Salmonella, sino que maximiza la digestibilidad del almidón." — Marcel Berkers, Especialista en Tecnología de Proceso [28]
Control de Plagas Vectores Aves y Roedores en Fábrica de Piensos
Las plagas synantrópicas como roedores, aves silvestres e insectos actúan como vectores biológicos de alta eficiencia en la diseminación y persistencia de Salmonella dentro de plantas de alimentos balanceados [15].
Las heces de roedores (Rattus norvegicus y Mus musculus) albergan concentraciones elevadas de Salmonella enterica (hasta 107 UFC por g de excremento). Un solo individuo puede contaminar miles de kilogramos de alimento durante su almacenamiento en depósitos o tolvas abiertas. Por su parte, la presencia de aves silvestres (palomas y gorriones) nidificando en los aleros de las fosas de recepción representa una fuente ininterrumpida de dispersión de enterobacterias sobre el grano no tratado [18].
| Eslabón / Punto de Transmisión | Mecanismo de Dispersión / Dinámica |
|---|---|
| Vector Biológico / Insecto / Roedor | Defecación y Dispersión Mecánica |
| Polvo Orgánico / Biofilms | Condensación y Reposo |
| Pienso Peletizado en Enfriador / Silos | Ingestión Zootécnica |
| Rebaño / Granja de Aves o Cerdos | Impacto zootécnico / Colonización en destino |
Asimismo, plagas de insectos como el escarabajo de la cama (Alphitobius diaperinus) y la mosca doméstica (Musca domestica) transportan físicamente a la bacteria en su cutícula y tracto digestivo. Las moscas actúan como amplificadores microbiológicos al alimentarse de residuos húmedos en fosas de molienda e inocular la bacteria en las líneas de producto terminado [15].
Un Plan de Manejo Integrado de Plagas (MIP) en fábrica debe incorporar:
- Barreras físicas y exclusión: Mallas pajareras de apertura < 1 cm en fosas de recepción y ventilaciones de silos.
- Control químico perimetral: Estaciones de cebado rodenticida con anticoagulantes de segunda generación colocadas cada 15 metros en el perímetro exterior.
- Manejo de residuos y limpieza en seco: Eliminación inmediata de derrames de grano e instalación de trampas de luz UV para insectos voladores en la zona limpia post-peletizado [15], [35].
Prevención de Retiros del Mercado en Pet Food por Salmonella
La industria de alimentos para mascotas exige tolerancia cero frente a Salmonella spp. debido al riesgo epidemiológico de transmisión directa a los propietarios humanos mediante el manejo de croquetas en el hogar [21].
Bajo regulaciones internacionales estrictas como la Ley de Modernización de Inocuidad de Alimentos (FSMA de la FDA) y las normativas europeas, la detección de una sola colonia de Salmonella en un lote comercial de alimento seco para mascotas gatilla el retiro inmediato del mercado ("recall" Clase I), provocando pérdidas financieras severas y daños irreversibles a la reputación de la marca.
Para asegurar la inocuidad requerida en líneas de extrusión de pet food, se deben validar científicamente los procesos térmicos como pasos de inmovilización o letalidad bacteriana ("kill-step validation"). El acondicionamiento previo al extrusor debe garantizar temperaturas superiores a 110-130 °C con retenciones de humedad del 22-28 % durante 20 a 30 segundos, seguido por el paso a través del cañón del extrusor con altas fuerzas de cizallamiento y presión [20].
Posterior al secado y engrasado externo (donde se aplican digestas y aceites), las croquetas deben ingresar a salas de empaque con aire con presión positiva tratada por filtros HEPA H13 (eficiencia del 99,97 % para partículas de 0,3 µm). Adicionalmente, las plantas de alimentos balanceados para mascotas deben implementar un Programa de Monitoreo Ambiental (EMP) continuo, realizando frotis microbiológicos semanales en superficies que no entran en contacto directo con el producto (estructuras, pisos, pernos de elevadores) para identificar tempranamente cualquier nicho de persisitencia antes de que alcance el alimento terminado [23], [25].
Matriz de los 10 Puntos Críticos de Control (PCC) en Granjas Avícolas
| PCC # | Punto Crítico de Control | Límite Crítico Operativo | Medida de Mitigación Inmediata | Cita |
|---|---|---|---|---|
| PCC 1 | Aislamiento perimetral y cercado | Cero acceso de fauna silvestre; cerco > 2 m | Reparación de mallas y zanja perimetral | [8], [13] |
| PCC 2 | Desinfección de vehículos (Arcos) | Presión 2,5 bar; cobertura 100% chasis/ruedas | Recalibración de boquillas y tiempo de contacto > 5 min | [8], [22] |
| PCC 3 | Filtro sanitario de personal | Ducha obligatoria; ropa/botas 100% exclusivas | Separación física estricta zona sucia / zona limpia | [4], [8] |
| PCC 4 | Agua de bebida y bioseguridad hídrica | 0 CFU/mL coliformes; Cloro libre 3-5 ppm; pH 5,5-6,5 | Acidificación continua y shock de limpieza de biofilm | [5], [8] |
| PCC 5 | Control de plagas y vectores | Cero actividad de roedores y Alphitobius diaperinus | Cebado perimetral mensual e insecticidas en vacío | [2], [8] |
| PCC 6 | Calidad e inocuidad del alimento | Ausencia total de Salmonella; micotoxinas bajo LMR | Tratamiento térmico en planta y uso de ácidos orgánicos | [8], [9] |
| PCC 7 | Manejo de mortalidad y compostaje | Retiro < 2 horas posmortem; compost cerrado | Prohibido alimentar animales o botaderos abiertos | [1], [8] |
| PCC 8 | Manejo de cama y gallinaza | Humedad 20-25%; encalado con 1,0 kg/m² de cal viva | Tratamiento térmico por fermentación o recambio total | [2], [35] |
| PCC 9 | Vacío sanitario (Sanitary Break) | Mínimo 10-14 días en engorde; 21-30 días en postura | Plan estructurado de lavado, enjuague y desinfección | [8], [34] |
| PCC 10 | Trazabilidad y registro epidemiológico | 100% de ingresos de visitas y lotes documentados | Auditoría semanal de bitácoras y monitoreo serológico | [8], [28] |
Preguntas Frecuentes (FAQ)
Q: ¿Cómo saber si un alimento balanceado tiene Salmonella? A: La detección microbiológica en alimento balanceado requiere muestreos representativos de 30 submuestras por lote analizadas mediante PCR en tiempo real o preenriquecimiento en caldo RAPPAPORT-VASSILIADIS e incubación selectiva para confirmar su ausencia en 25 gramos [14].
Q: ¿Qué alimentos e ingredientes balanceados presentan mayor riesgo de Salmonella? A: Las harinas de proteína animal como sangre, plumas, carne y hueso, junto con las harinas de extracción de soya y colza, registran la mayor prevalencia por contaminación de origen o deficiencias térmicas [12].
Q: ¿Muere la Salmonella con la cocción y el procesamiento térmico del pienso? A: Sí, el procesamiento térmico elimina la bacteria cuando el pienso alcanza temperaturas de 80 a 85 °C con un 15 % de humedad durante un tiempo mínimo de 30 segundos en el acondicionador [5].
Q: ¿Qué dosis de ácidos orgánicos se requiere para higienizar el pienso? A: Se recomiendan dosis de 2,0 a 4,0 kg por tonelada de pienso final y de 3,0 a 10,0 kg por tonelada en harinas proteicas de alto riesgo [3].
Q: ¿Cómo prevenir la contaminación por Salmonella en alimento para mascotas? A: Se logra validando el proceso térmico de extrusión a más de 110 °C y garantizando un ambiente con filtro de aire absoluto en la zona de enfriado [21].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Esp. Verónica Yepes Medina: Dosis de Inhisalm P para control microbiológico
-
Ing. Javier Ruiz: Control de Salmonella en Materias Primas Avícolas
-
Miguel Angel Romero: Ácidos Orgánicos Eliminan Salmonella en Alimentos para Aves
-
Esp. Verónica Yepes Medina: Ácidos Orgánicos vs. Salmonella en Alimentos
-
Adiveter: Eliminación de Salmonella en pienso: Tratamiento térmico y químico
-
Gisele Neri: Sal CURB® RM Extra: Control rápido de Salmonella en piensos
-
Adiveter: Temperatura óptima para eliminar Salmonella en piensos
-
Renzo Flores: Dosis de Salzap F Plus para Aves
-
Cámara Argentina de Productores e Industrializadores Avícolas – CAPIA: Aditivos para Control de Salmonella Avícola
-
Adiveter: Calidad del pienso y Salmonella avícola
-
Ing. Agr. Mg. Mariano Batallé: Control de Salmonella con Ácidos Orgánicos y Formaldehído
-
Luis Conchello, Tom Verleyen, Roland Accoe, Erwin Witters y Carmen Coetzee. Kemin Industries, Inc: Dosis Sal CURB K2 para Salmonella en harinas proteicas
-
Virginia Masdeu Fonseca, Manuel L. García Castañeda, Tamara Derivet Hernat: Prevalencia de Salmonella en Soya Avícola
-
Christian Vinueza Ph.D.: Diagnóstico de Salmonella en Alimentos Avícolas
-
Adiveter: Impacto de plagas en Salmonella en piensos avícolas
-
Wilmer Pacheco: Bacterial Contaminants in Animal Feed: Salmonella, E. coli, Clostridium
-
Ricardo Hume: Expander para Higienización de Alimento Avícola
-
Dante Javier Bueno: Limpieza y control de ingresos contra Salmonella
-
Francisco Monsalve: Programas Integrados de Elanco para Control de Salmonella
-
Enrique Diaz: Extrusión para Inactivación en Avicultura
-
Heider Martins: Riesgo Cero de Salmonella en Alimentos Balanceados
-
Roberto Altamiranda: Acondicionadores Larga Retención: Control Salmonella
-
Antoniel Franco: Control de Bacterias y Hongos en Alimentos Balanceados
-
Mathieu Cortyl: Multi-faceted Salmonella Control in Broilers
-
Pablo Chacana: Gestión Integral de Riesgos de Salmonella
-
Josef Barbi: Esterilización Anti-Salmonella con Súper Acondicionamiento
-
Emily Kimminau: Multi-Stage Salmonella Control in Poultry
-
Marcel Berkers: Destrucción de Salmonella en Piensos: Temperatura y Tiempo
-
Ricardo A Soncini: Control de Salmonella en Alimento Avícola
-
Equipo de Adisseo: Control de Salmonella en Alimentos y Agua
-
Sandra Villagómez Estrada, María Logacho Pilataxi, Christian Vinueza Burgos: Salmonella en Materias Primas de Alimento Avícola
-
Dr. Don A. Franco: Inactivación de Salmonella en Harinas de Proteína Animal
-
Dante Javier Bueno: Factores de Riesgo de Salmonella en Ponedoras
-
Carlos H Aladino Triviño: Temperatura de Cocción para Esterilización en Rendering
-
Federico Arturo Gonzalez O.: Control microbiológico en alimentos para cerdos