Faena y Procesamiento de Pollos: Etapas, Escaldo y En Canal
El procesamiento de pollos de engorde comprende la cadena técnica desde el ayuno hasta el enfriamiento final para maximizar el rendimiento de canal. El control óptimo exige ayunos de 4 a 12 horas, aturdimiento eléctrico a 350 Hz, escaldado entre 53-54°C y una hidratación máxima del 13% para asegurar la inocuidad y calidad. [2][1][13][22][30][45][7][6][23][31][38][39][51][53]
- Desafío Técnico y Causa Primaria: Guía técnica integral sobre el procesamiento de pollos de engorde: optimice el rendimiento, reduzca mermas y garantice la inocuidad en cada etapa avícola.
- Impacto Cuantitativo: El balance de materia alcanza un 91.95% de aprovechamiento con una merma del 8.05%. Las pérdidas por decomisos operacionales promedian un 6%, mientras que el sobreayuno y el estrés calórico pueden disparar la merma fisiológica hasta un 1.5% por hora.
- Protocolo de Intervención Verificado: Implementar ayuno controlado de 4 horas, aturdimiento eléctrico (350 Hz, 28 V), escaldado a 53-54°C, desplumado con dureza decreciente (70-55 durómetro) y enfriamiento en chiller para que la pechuga no supere los 4°C, manteniendo un pH de 6-6.5 con cloro para control de Salmonella.
Manejo Pre-Faena y Ayuno en Pollos de Engorde: Control de Mermas y Captura
La gestión rigurosa del ayuno pre-faena entre 4 y 12 horas, junto con la captura individual y el adecuado manejo del transporte, previene mermas fisiológicas excesivas y lesiones en las canales. [1][2][3][4]
Mortalidad de pollos de engorde en la etapa pre-faena según condiciones de peso y logística de recepción
| Condición Operativa o Segmento de Peso | Mortalidad Reportada | Impacto o Causa Principal | Referencia |
|---|---|---|---|
| Pollos livianos (1.50 kg) | 0.05% | Línea base esperada de mortalidad en Brasil para aves livianas | [5] |
| Pollos pesados (2.40 kg o más) | 0.15% - 0.18% | Mayor susceptibilidad metabólica y estrés por masa corporal | [5] |
| Recepción con espera en rumas (3 a 4 horas) | 2.5% - 3% | Asfixia, estrés térmico acumulado y retraso en descarga | [6] |
| Descarga continua en línea (espera 10 a 15 min) | < 0.10% | Flujo ininterrumpido mediante elevador pesador electro-mecánico | [6] |
Control de Ayuno y Mermas de Rendimiento
El tiempo óptimo de ayuno oscila tradicionalmente entre 8 y 12 horas según el clima y el régimen alimenticio para asegurar el vaciado visceral y reducir la contaminación fecal en eviscerado, aunque programas controlados con consumo a voluntad logran buche y molleja vacíos con 4 horas. Durante este lapso de espera, la merma de peso vivo alcanza entre 0.35% por hora en invierno y hasta 0.5% por hora en verano, representando pérdidas irrecuperables de rendimiento de canal. [2][1][7][8]
A su vez, la tasa de merma fisiológica basal en pollos de engorde es de 0.25% por hora, pero puede dispararse hasta un 1.5% por hora debido a sobreayuno, calor extremo, transporte prolongado y excesiva densidad en huacales. Controlar estos factores previene pérdidas críticas de volumen corporal previas al sacrificio dentro de las operaciones de procesamiento de pollos de engorde. [3]
Prácticas de Captura y Reducción de Traumatismos
El método de captura individual, tomando una o dos aves por el cuerpo según el peso, es el que mejor protege la integridad del pollo, mientras que el cargue tradicional por las patas es el más lesivo para la calidad de las alas. No obstante, durante la recolección tradicional por las patas, mantener los brazos inmóviles al colocar los pollos dentro de las jaulas reduce sustancialmente el aleteo y los traumatismos. [4][9][10]
Gestión del Transporte y Recepción en Muelle
El estrés calórico constituye la causa principal de mortalidad durante el traslado a la procesadora de pollos, donde cuidar apenas un 0.05% de bajas representa volúmenes significativos de carne vendible. En la plataforma, la implementación de un sistema de descarga en línea con elevador pesador electro-mecánico y esperas de solo 10 a 15 minutos entre camiones reduce la mortalidad a menos de 0.10%, frente al 2.5% a 3% registrado en esperas de 3 a 4 horas en rumas. Finalmente, en el muelle de colgado, el empleo de semi-oscuridad o luz morada reduce la agudeza visual y la agitación de las aves, al tiempo que la instalación de pecheras de apoyo y un enganchado suave minimizan el tercio de defectos atribuibles a la planta. [8][6][11][12]
- Parámetros de ayuno controlado: Un esquema de 4 horas exige controlar consumo a voluntad, estrés térmico, molienda y presentación (harina o pellet), así como suministro ininterrumpido de agua hasta el retiro. [1]
- Protocolo de captura individual: Sujetar una o dos aves a la vez en un entorno tranquilo y silencioso, verificando jaulas en perfecto estado físico y respetando la densidad según peso y distancia de viaje. [4]
- Mitigación de daños en muelle: Garantizar descarga de bajo impacto, sincronizar el ritmo de colgado con la velocidad de faena y disponer de una pechera en la línea como soporte y guía de las aves. [11]
"El cargue más dañino para la calidad de canal, sobre todo la calidad de las alas, es el cargue de las patas, comprobadamente. El cargue que más protege a la integridad del ave, como un todo, es el cargue individual." — Ing. Fabio G. Nunes [9]
Insensibilización, Degüelle y Desangrado: Parámetros Eléctricos y Calidad de Canal
En el faenado de pollos, la insensibilización óptima requiere regular voltajes de 20 a 35 V, frecuencias entre 300 y 450 Hz y restringir el tiempo de colgado pre-aturdido a un máximo de 20 segundos para evitar mermas de canal. [13][14]
Parámetros operativos de insensibilización y aturdido en procesamiento de pollos
| Método o Parámetro | Voltaje / Dosis | Frecuencia | Amperaje / Exposición | Criterio Técnico | Referencia |
|---|---|---|---|---|---|
| Aturdimiento eléctrico estándar | 20 - 35 V | 300 - 450 Hz | 8 - 15 mA (6 - 10 s) | Prevención de rotura de vasos; requiere desangre de 2.5 a 3.0 minutos. | [13] |
| Aturdidor con inmersión de cabeza | 26 - 32 V | 450 Hz | 35 mA por ave (14 s en tina) | Inmersión de cabeza a 5 cm en agua; venas del ala sin dilatación anormal. | [15] |
| Aturdidor en agua pura sin sal | Voltaje ajustable | > 500 Hz | 30 - 50 mA por pollo | No adicionar sal para evitar incrementos de corriente que fracturen huesos. | [16] |
| Aturdimiento por atmósfera de CO2 | 6 g CO2 / pollo (2.4 kg) | Gradiente creciente | 40 segundos de exposición | Dosificación inicial baja para inducir anestesia suave y evitar alas rojas. | [17], [18] |
Diseño de Línea y Parámetros Eléctricos de Entrada
Bajo este esquema de control en el procesamiento de pollos de engorde, la estandarización operativa establece un voltaje de 20 a 35 V con frecuencias de 300 a 450 Hz y un amperaje regulado entre 8 y 15 mA por un tiempo de 6 a 10 segundos, asegurando posteriormente un periodo de desangre de 2.5 a 3.0 minutos. Asimismo, para proteger la integridad del ave, el recorrido previo hacia el aturdidor debe limitarse rigurosamente a un máximo de 20 segundos de suspensión en un tramo estrictamente plano y recto, donde la ausencia total de ascensos y curvas mitiga el aleteo previo y previene la dislocación de las alas. [13][14][19]
Dentro de la cuba del aturdidor, la estabilidad del circuito depende del contacto continuo y firme entre las guías y los ganchos, recomendándose implementar una sujeción bilateral por ambos lados del dispositivo transportador para evitar que las sacudidas del pollo interrumpan el paso de la corriente y desencadenen fracturas óseas. Adicionalmente, se aconseja operar el baño exclusivamente con agua pura sin adición de sal, dado que salinizar el medio provoca un incremento incontrolado del amperaje; por ello, a frecuencias mayores a 500 Hz, la intensidad debe mantenerse sin exceder de 30 a 50 mA por pollo para eludir quiebres de huesos. [20][21][16]
Calibración del Aturdidor y Alternativas de Gas
La correcta calibración del equipo eléctrico es determinante para salvaguardar la musculatura de la canal. Aplicar voltajes elevados acompañados de frecuencias bajas genera la contracción violenta y simultánea de los grupos musculares flexores y extensores, lo que termina por fracturar las alas y la clavícula; en contraste, iniciar el protocolo con 28 V y fijar la frecuencia en 350 Hz minimiza sustancialmente la incidencia de hemorragias en las alas, los filetillos y la pechuga. [22][23]
Como alternativa a los métodos eléctricos convencionales, los sistemas de atmósfera controlada permiten una insensibilización uniforme suministrando 6 gramos de CO2 por cada pollo de 2.4 kg de peso vivo con una permanencia fija de 40 segundos. Para que esta técnica no deteriore la calidad del producto, resulta indispensable aplicar el gas mediante un gradiente progresivo que comience con concentraciones reducidas, lo cual induce una pérdida de conciencia suave y previene episodios de sofocación con aleteos convulsivos. [17][18]
Manejo del Degüelle y Prevención de Asfixia
Durante el degüelle es indispensable no cortar la tráquea ni el nervio cervical, ya que la asfixia resultante interrumpe las señales nerviosas, provoca aleteo vigoroso, una sangría deficiente y el enrojecimiento de la canal tras el escaldado. El aleteo anómalo en el túnel de sangría puede originarse por la presencia de alimento en el buche, el cual refluye por el esófago al colgar al pollo boca abajo comprimiendo la tráquea por la carencia de diafragma de las aves. Los cuchillos de degüelle manual deben reemplazarse cada 30 minutos como máximo, manteniéndose desinfectados en esterilizadores y afilándose antes de su uso, asegurando que ninguna canal ingrese con signos vitales al tanque de escaldado. [24][25][26][27]
- Signos de aturdimiento efectivo: A la salida de la tina, las aves deben exhibir alas pegadas al cuerpo, ojos abiertos, cuello en forma de S, dedos estirados y tremor en la pechuga, alcanzando una recuperación motora total en hasta 2 minutos si son descolgadas. [23][15][28]
- Técnicas de estabilización pre-aturdido: Para evitar el aleteo antes del choque eléctrico se debe oscurecer la sala, suministrar apoyo físico para el pecho del ave desde el colgado y aplicar un chorro de agua en las patas desde el inicio de la cuba para mejorar la conductividad. [29]
- Mantenimiento del filo de cuchillos: En el degüelle se deben lavar los cuchillos tras su uso para retirar la sangre remanente, sumergirlos en el esterilizador y afilarlos únicamente antes de volver a cortar, ya que el agua caliente ablanda el filo del metal. [26]
"El contacto continuo de los ganchos con las guías durante el desplazamiento de los pollos por la tina de aturdido es de vital importancia." — Fabio Nunes [20]
Escaldado y Desplumado: Parámetros Térmicos, Eficiencia Energética y Conservación de Pigmento
El control térmico del escaldado según el destino comercial (53-57°C en pollo blanco y 52-54°C en amarillo), junto con una configuración decreciente de dedos de goma, asegura un desplumado eficiente sin dañar la canal ni fundir grasas. [30][31][32]
Parámetros operativos de escaldado y desplumado según tipo de proceso
| Línea / Destino Operativo | Temperatura de Escaldado | Tiempo de Exposición | Configuración Mecánica Clave | Referencia |
|---|---|---|---|---|
| Pollo de piel amarilla (sistema continuo) | 52 a 54°C (Tanque 1: 52°C, Tanque 2: 53-54°C) | 160 a 180 segundos | Dedos de goma más blandos; circulación de agua > 3 m/seg | [30], [31], [32] |
| Pollo de piel blanca (industrial) | 53 a 57°C | 160 a 180 segundos | Dedos de goma más duros (dureza decreciente 70 a 55) | [30], [32] |
| Pollo amarillo en peladora de olla (3.2 kg) | 65 a 68°C | 41 segundos | Operación en tina de olla manteniendo cutícula | [33] |
| Procesamiento Kosher (desplume en frío) | En frío (baja temperatura) | Ajustado según línea | Calibración de longitud de túnel, velocidad y dureza de dedos | [34] |
Control Térmico y Sanidad en el Escaldador
Para evitar la fusión de grasas cutáneas que luego se solidifican en el chiller y generan mermas de rendimiento, el Ing. Elbio Miguel Woeffray desaconseja temperaturas de escaldado de 60°C y recomienda operar entre 53-54°C (hasta 57°C en piel blanca), con tiempos de 160 a 180 segundos y una circulación del agua superior a 3 m/seg. Asimismo, para conservar la pigmentación del pollo amarillo en sistemas continuos, Matías Brasca indica implementar un escaldado bajo entre 52 y 54°C, preferentemente estructurado en dos tanques sucesivos, situando el primero a 52°C y el segundo a 53-54°C. [30][31]
En el caso específico de pollo amarillo de 3.2 kg procesado en peladora de olla, Fabio Nunes recomienda una temperatura de escaldado de 65 a 68°C durante 41 segundos para lograr un pelado efectivo protegiendo la coloración cutánea. En cuanto a las condiciones químicas del baño, Elbio Miguel Woeffray desaconseja totalmente el uso de cloro en el escaldador debido a que a esas temperaturas se volatiliza, genera toxicidad para el personal y corroe metales como el acero inoxidable, lográndose la sanidad mediante la temperatura del agua, la agitación y el tiempo de contacto. [33][30]
Eficiencia Energética y Monitoreo Térmico Continuo
Desde una perspectiva operacional y térmica, reemplazar la inyección directa de vapor por placas de intercambio térmico agua-agua calentadas a 80-85°C reduce el consumo energético en 10 veces, demandando 60 kcal/kg frente a las 600 kcal/kg que exige el vapor, lo que genera un ahorro anual estimado de 54.000 USD en gas natural para plantas de 12.000 aves/hora. Este equilibrio exige además una estricta precisión de medida en la línea. [35][30]
Por ello, se requiere verificar diariamente la temperatura de las escaldadoras con un termómetro digital de bolsillo complementario, ya que fallas o desconexiones en sensores automatizados que generen discrepancias de apenas 2°C provocan presencia indebida de epidermis o sobre-escaldado. [25]
Configuración de Desplumadoras y Calidad de Canal
La dureza de los dedos de goma debe seleccionarse según el tipo de ave, empleando dedos más duros para pollo blanco y más blandos para pollo amarillo, y distribuirse de forma decreciente a lo largo del túnel con una rigidez de 70 durómetro en la primera máquina, 65 en la segunda y 60 o 55 en la tercera. Por su parte, omitir el reemplazo diario de dedos de goma desgastados, rotos o faltantes incrementa la incidencia de plumas residuales, rotura de alas y rasgaduras de piel, acarreando pérdidas económicas superiores a cualquier ahorro de repuestos. [32][36]
La presencia de plumillas en la rabadilla se relaciona con un aturdido deficiente, descalibración térmica o choques térmicos generados al aplicar agua fría de 28-30°C sobre los dedos de las desplumadoras. Para plumas persistentes en puntas de ala de aves escaldadas a baja temperatura (53-54°C), el repaso manual temprano es la alternativa efectiva sin comprometer la inocuidad, pudiendo recurrirse también a un re-escaldado localizado en un tanque corto y poco profundo. Finalmente, un mal aturdido induce al operador a apretar excesivamente las desplumadoras quebrando huesos de las canales, mientras que un desplumado excesivamente agresivo sobre canales con sangre remanente en capilares desencadena hemorragias cutáneas en la espalda baja. [37][38][39][40][41]
- Graduación decreciente de dedos: Instalar dedos de goma con dureza 70 en la primera bancada para plumas de cola y alas, 65 en la intermedia y 60 a 55 en la fase final; en una misma máquina pueden combinarse dedos de 70 para la espalda y 65 para la pechuga. [32]
- Control de grasa y saponificación: Mantener el agua a 53-54°C en pollo amarillo y evitar superar los 60°C para impedir que los lípidos subcutáneos se fundan, goteen y formen depósitos grasos flotantes en los chillers. [30]
- Auditoría manual de sensores: Comprobar la calibración de las sondas automáticas del escaldador al inicio del turno utilizando un termómetro digital de bolsillo para evitar desvíos térmicos de 2°C. [25]
- Eficiencia en circuitos cerrados: Calentar el agua mediante placas de intercambio a 85°C en lugar de inyectar vapor directo, logrando una transferencia de calor de 200 a 1400 kcal/m²°C con agitación del agua. [30]
"Es un sinsentido inyectar vapor directo en el escaldador ya que no logra transferir todo el calor al agua y se va a la atmosfera, calentando la sala con ingentes perdidas de calor." — Alejandro Puerta [42]
Evisceración, Inspección Veterinaria Post-Mortem y Rendimiento en Canal
Durante la evisceración y faena de pollos, la técnica de corte abdominal vertical previene contaminaciones entéricas, mientras que los riñones permanecen legalmente en la carcasa y el aprovechamiento total integra canal refrigerada y menudos comestibles. [43][44][45]
Indicadores de Decomisos Físicos, Condenaciones Sanitarias y Rendimiento de Masa en Faena Avícola
| Indicador o Parámetro | Base de Cálculo / Contexto | Valor / Porcentaje Reportado | Factores Determinantes y Causas | Referencia |
|---|---|---|---|---|
| Decomisos por problemas físicos | Faena anual en Brasil (5 mil millones de aves) | 2% | El 85% corresponde a contaminación fecal/biliar, contusiones, fracturas, dermatitis, celulitis y artritis | [5] |
| Decomisos de origen operacional | Promedio nacional en faena (Brasil) | 6% | Rasguños, fracturas y hematomas por traumatismos durante el manejo de aves y carcasas | [46] |
| Condenaciones veterinarias sanitarias | Faena avícola nacional (Brasil) | 1.5% a 2.5% | Eventos patológicos sanitarios de decomiso oficial directo | [46] |
| Aprovechamiento estándar de proceso | Balance de materia (base 100 kg de pollo vivo) | 91.95% (Merma del 8.05%) | Obtención de 72.41 kg de canal fría y 19.54 kg de menudos comestibles con hidratación del 13% | [45] |
Manejo Quirúrgico y Preservación de Menudencias en Evisceración
En lotes de aves que presentan un volumen excesivo de contenido fecal debido a deficiencias en el programa de ayuno, la aplicación técnica de una incisión abdominal vertical dirigida desde la cloaca hacia la punta de la pechuga facilita la extracción completa del paquete visceral en una sola maniobra. Esta práctica quirúrgica evita rupturas y derrames entéricos dentro de la cavidad corporal de la carcasa, protegiendo la higiene general de la línea de faena. Paralelamente, los riñones de pollo se encuentran categorizados como menudencia comestible plenamente apta para el consumo humano y deben permanecer alojados en la canal; su remoción no constituye una exigencia mandatoria y las maquinarias automáticas de evisceración no realizan esta separación a menos que exista una especificación contractual de clientes particulares. [43][44][47]
Patología Post-Mortem y Auditoría Sanitaria de Decomisos
El impacto económico de los descartes veterinarios presenta magnitudes críticas dentro del procesamiento avícola. En la industria de faenado de pollos de Brasil, los decomisos por problemas físicos alcanzan el 2% de un volumen anual equivalente a 5 mil millones de aves faenadas, concentrándose el 85% de estas pérdidas en un grupo de seis patologías: contaminación fecal o biliar, contusiones y fracturas, dermatitis, celulitis y artritis. Al discriminar estas causales, resalta que únicamente las cuatro principales alteraciones físicas del lote —representadas por la contaminación fecal o biliar y los traumatismos de contusiones y fracturas— agrupan entre el 50% y el 60% de la totalidad de las bajas registradas en las plantas de beneficio. [5]
Asimismo, las pérdidas por decomisos operacionales atribuidas a fallas directas en el manejo operativo de las aves y las canales promedian un 6% en Brasil, un volumen que sobrepasa notablemente el intervalo de condenaciones sanitarias totales situado entre el 1.5% y el 2.5%. En este escenario de fiscalización, los inspectores veterinarios oficiales concentran su dictamen exclusivamente en las lesiones visibles externas de la carcasa. Por consiguiente, los daños tisulares profundos originados por irregularidades en el aturdido eléctrico quedan ocultos a la inspección superficial y recién consiguen detectarse y cuantificarse como mermas operacionales de producto al despiezar las aves dentro de las salas de trozado y deshuesado. [46][48]
Diagnóstico de Pododermatitis y Balance Integral de Rendimiento
Para determinar con exactitud la incidencia y severidad patológica de las lesiones podales, la inspección de la pododermatitis en las patas debe realizarse estrictamente antes del ingreso a los equipos peladores, ya que la acción mecánica de pelado maquilla y atenúa la manifestación superficial del tejido ulcerado. Por otra parte, la cuantificación del balance de materia en planta establece el aprovechamiento al dividir la sumatoria del peso del pollo en canal frío y los menudos comestibles fríos entre el peso del pollo vivo receptor. Bajo un límite legal del 13% de hidratación por absorción de agua, este índice se fija habitualmente en 91.95% con una merma del 8.05% por cada 100 kg de ave procesada. [49][45]
El control del tiempo previo al sacrificio es determinante para la conservación de estos valores de aprovechamiento cárnico. Un sobreayuno prolongado menoscaba el rendimiento final de la canal post-enfriado y castiga la capacidad de retención de agua tisular, convirtiendo el consumo fisiológico de reservas biológicas corporales en mermas económicas severas e irrecuperables. En definitiva, la salvaguarda y maximización del rendimiento integral de las canales avícolas descansa en un enfoque sistémico coordinado que articula una óptima sanidad de las parvadas en granja, una formulación nutricional adecuada a las demandas zootécnicas y un estricto control operativo durante toda la etapa de pre-faena. [50][7]
- Corte abdominal vertical: Ejecución de la incisión desde la cloaca hacia la pechuga para retirar las vísceras en una sola acción mecánica sin derramar materia fecal en la cavidad. [43]
- Retención reglamentaria de riñones: Conservación de los riñones dentro de la estructura ósea de la canal por constituir menudencias comestibles cuya extirpación automática no es obligatoria. [44][47]
- Monitoreo preventivo de pododermatitis: Inspección técnica de almohadillas plantares previa a la peladora para evitar el enmascaramiento del daño dérmico provocado por el proceso de pelado. [49]
"Los riñones deben permanecer en la canal. Son considerados una parte normal de ella. No se los extraen en la evisceracion por esta sencilla e importante razon." — Marlon Nangi dos Santos [44]
Enfriamiento en Chiller y Control de Hidratación de la Canal Avícola
El control del enfriamiento en chiller exige asegurar temperaturas internas de pechuga inferiores a 4°C, regular la absorción de agua hasta un límite del 13% y filtrar recirculaciones con tamices rotatorios para evitar saturación por grasa y despojos. [51][45][52]
Parámetros críticos y controles operacionales en el enfriamiento de carcasas avícolas
| Etapa / Componente | Parámetro de Control | Especificación Técnica | Propósito Técnico | Referencia |
|---|---|---|---|---|
| Salida del chiller | Temperatura en pechuga | Máximo 4°C | Asegurar cumplimiento microbiológico y prevenir crecimiento bacteriano | [51] |
| Tanques de enfriamiento | Absorción de agua en canal | Máximo 13% | Cumplimiento normativo y prevención de mermas por sobrehidratación | [45], [53] |
| Enfriador de tornillo | Reposición de agua | 1 litro por pollo ingresado | Evitar la flotación y el apelmazamiento de las carcasas | [54] |
| Lavado y sanitización | Temperatura de pre-enjuague | No más de 60°C | Remover la capa de grasa adherida sin coagular proteínas | [55] |
| Retorno a placas | Filtración previa a bombeo | Tamiz rotatorio | Retener sólidos gruesos (pellejos, grasa y uñas) para proteger el intercambio | [52] |
Control Térmico e Hidratación de la Canal
Durante el enfriamiento, la temperatura máxima del pollo al salir del chiller no debe sobrepasar los 4°C, variable que debe ser evaluada rigurosamente en la capa más profunda de la pechuga para resguardar los estándares sanitarios del producto final. Asimismo, la absorción de agua en los tanques de enfriamiento se facilita con la apertura de los poros dérmicos a 37°C y su consecuente sellado al alcanzar entre 0 y 2°C; bajo este comportamiento fisiológico, normativas oficiales como la colombiana fijan un límite máximo de hidratación del 13% respecto al peso de la canal antes de entrar al enfriador. [51][45]
En este sentido, el porcentaje de hidratación de referencia en canal fresca de pollo suele rondar el 13%, viéndose condicionado por una multiplicidad de factores operativos y fisiológicos como el método de insensibilizado, el tiempo de desangrado, la temperatura de escaldado aplicada y el rendimiento en seco alcanzado previamente. Por su parte, la retención y el posterior goteo de agua durante el despacho comercial constituyen un comportamiento inherente al faenado de pollos industrial cuando se utilizan sistemas de enfriamiento por inmersión en agua, marcando la dinámica de humedad de las canales procesadas bajo este esquema. [53][56]
Operación Mecánica y Manejo del Agua
En el caso específico de los chillers de tornillo sinfín, se requiere dimensionar la capacidad del equipo estrictamente en kilogramos por hora y agregar 1 litro de agua por cada ave ingresada, ajustando paralelamente la presión de agitación por aire para impedir que las canales floten y se amontonen a lo largo del recorrido. Además, la aplicación estratégica de aire a presión en las etapas sucesivas de pre-chiller y chiller cumple un papel determinante en el proceso, ya que promueve de manera directa la absorción de agua por parte de las canales de ave. [54][57]
Por otra parte, la presencia de espuma abundante en el agua del chiller es el producto directo de una reacción de saponificación generada cuando la grasa cutánea desprendida durante el escaldado interactúa con el cloro disuelto en el medio. Asimismo, aumentar indebidamente la temperatura del agua de escaldado en etapas previas ocasiona un incremento en la grasa que posteriormente flota y se deposita sobre el sinfín del chiller, provocando al mismo tiempo severas pérdidas de rendimiento en la canal faenada. [58][59]
Sanidad e Higiene en Sistemas de Enfriamiento
Para asegurar un saneamiento eficiente de las instalaciones y despegar la grasa acumulada en discos y paredes del chiller, se debe efectuar inicialmente un pre-enjuague con agua caliente a no más de 60°C, condición que permite disolver la materia grasa sin provocar la coagulación indeseada de las proteínas sobre las superficies metálicas. Igualmente, en los esquemas de refrigeración por recirculación, el agua de retorno de los chillers debe filtrarse a través de un tamiz rotatorio antes de pasar a las bombas y al intercambiador de placas, evitando que grasa, uñas y pellejos saturen el sistema y reduzcan la eficiencia del intercambio de calor. [60][55][52]
Finalmente, la rigurosidad en la inspección visual previa a esta etapa es imprescindible, pues la entrada de canales con vísceras o restos intestinales al interior del chiller representa motivo de decomiso sanitario automático. Esta falla operativa desencadena además un peligro crítico de contaminación cruzada masiva por bacterias patógenas, comprometiendo de forma irreparable la inocuidad y la bioseguridad de todo el lote presente en el agua de enfriamiento. [61]
- Límites de temperatura y humedad: Mantener la masa muscular de la pechuga en un máximo de 4°C al egresar del chiller y verificar que la absorción no supere el 13% sobre la canal fresca. [51][45][53]
- Gestión de agitación e inmersión: Calcular los equipos en kilos por hora, aportar 1 litro de agua por pollo entrante y regular la inyección de aire comprimido para asegurar la inmersión total sin apelmazamiento. [54][57]
- Prevención de espuma y saponificación: Evitar temperaturas de escaldado excesivas y ajustar la concentración de cloro en el agua para impedir la formación de jabón y espuma. [58][59]
- Protocolo de limpieza y filtrado: Instalar tamices rotatorios en la línea de retorno a las bombas y efectuar pre-enjuagues con agua caliente a no más de 60°C para retirar grasa sin coagular proteínas. [52][55]
"La espuma proviene de la mezcla de la grasa liberada en el agua en función al tiempo y temperatura de escaldado y del cloro, un proceso conocido como saponificación (o formación de jabón)." — Fabio Nunes [58]
Control de Salmonella y Campylobacter en Línea de Beneficio: Inocuidad y Desinfección
La desinfección en el procesamiento de pollos requiere calibrar concentraciones y tiempos de contacto de agentes como cloro, dióxido de cloro y ácido peracético, considerando pH, seguridad laboral y la creciente resistencia de Campylobacter. [62][63][64]
Comparación técnica de desinfectantes en tanques de enfriamiento y cisterna avícola
| Agente Desinfectante | Concentración / Dosis | Condición de pH o Tiempo | Impacto Operativo / Vida Útil | Consideraciones Específicas | Referencia |
|---|---|---|---|---|---|
| Cloro | 10 ppm, 30 ppm o 50 ppm | pH 6 a 6.5; 120 min (10 ppm), 6 min (30 ppm), 3 min (50 ppm) | Control efectivo sobre Salmonella | Requiere medición por fotómetro amperométrico para validar ácido hipocloroso e ion activo | [63], [65] |
| Dióxido de cloro (OXICLORO) | 1 ppm (cisterna), 5 ppm (pre-chiller y chiller) | No requiere acidificación extrema | Vida de anaquel de 23 a 26 días (frente a 6 días con hipoclorito) | Aumenta la vida útil al menos un 50% comparado con ácido peracético, a mitad de costo químico | [64], [66], [67] |
| Ácido peracético | Variable según proceso | pH ligeramente más bajo que neutral | Eficaz contra E. coli y Salmonella; emergencia de resistencia en Campylobacter | Límite ocupacional de 0.4 ppm en aire; catalogado como químico antiterrorista con inventario limitado | [62] |
Eficacia y Monitoreo del Cloro en Desinfección
Para asegurar la eliminación de Salmonella en canales de pollo dentro del procesamiento de pollos de engorde, resulta indispensable calibrar los parámetros químicos del agua. En este sentido, el pH óptimo del agua tratada con cloro debe situarse en un intervalo de 6 a 6.5. La efectividad microbicida depende directamente de la relación entre la dosis aplicada y el tiempo de exposición, exigiéndose concentraciones de 10 ppm durante 120 minutos, 30 ppm durante 6 minutos, o bien una dosificación de choque de 50 ppm con un tiempo de contacto de 3 minutos. [63]
La verificación analítica del desinfectante en los tanques de enfriamiento reviste una importancia operativa fundamental. Para medir con total precisión el cloro residual en los chillers, se recomienda emplear un fotómetro amperométrico. Este instrumental permite evaluar de forma exacta el punto de óxido-reducción y detectar la presencia del ion activo específico, superando así los fallos y limitaciones de lectura frecuentes en comparadores visuales convencionales o en fotómetros colorimétricos. [65]
Alternativas con Dióxido de Cloro y Ácido Peracético
El dióxido de cloro se posiciona como una intervención de notable rendimiento frente a los métodos tradicionales en la faena. En un rastro de Guatemala, la dosificación de dióxido de cloro formulado como OXICLORO ACTIVADO a razón de 1 ppm en cisterna y 5 ppm en el pre-chiller, chiller y enfriadores de vísceras permitió prolongar la vida útil de las carcasas hasta 23 días, superando holgadamente los 6 días registrados con hipocloritos. Asimismo, experiencias en un productor mediano de Guatemala demostraron que la aplicación de dióxido de cloro bajo el nombre comercial OXICLORO a 5 ppm/L en prechiller y chiller extendió la vida de anaquel a 26 días, reduciendo los costos a la mitad frente a otros agentes desinfectantes. [64][66]
En términos comparativos de conservación, se establece que el dióxido de cloro consigue aumentar la vida de anaquel del pollo procesado en al menos un 50% con respecto al empleo de ácido peracético. No obstante, cuando se opta por el ácido peracético en la línea de faenado, se requiere mantener un pH ligeramente ácido para optimizar la acción biocida sobre los patógenos. Es imperativo no acidificar en exceso para evitar mermas en el rendimiento de las canales, vigilando además rigurosamente la seguridad ocupacional de la planta para no superar el límite estricto de exposición ambiental de 0.4 ppm. [67][62]
Desafíos de Resistencia Bacteriana y Patología Sistémica
La eficacia de los desinfectantes se enfrenta a adaptaciones biológicas crecientes dentro de la industria cárnica. Actualmente, Campylobacter y ciertos serotipos de Salmonella manifiestan un cambio en su resistencia frente al ácido peracético durante el faenado de pollos, lo que complejiza el cumplimiento cabal de las normativas de inocuidad. A este escenario se suma la ecología del patógeno: Campylobacter jejuni y Campylobacter coli proliferan con una temperatura óptima de 42°C y han desarrollado resistencia a antibióticos clave como fluoroquinolonas, macrólidos y tetraciclinas como consecuencia del uso desmedido de antimicrobianos en la producción animal y la salud humana. [62][68]
Durante la inspección sanitaria en la línea de eviscerado y enfriamiento, las lesiones hemorrágicas exigen un diagnóstico diferencial detallado para discernir causas infecciosas de fallos mecánicos. Deben considerarse clostridios histotóxicos como Clostridium septicum, Clostridium perfringens, Clostridium novyi y Clostridium chauvoei, así como Erysipelothrix rhusiopathiae y bacterias septicémicas entre las que destacan Salmonella spp., Pasteurella multocida y Escherichia coli como causantes de mionecrosis y sufusiones. Adicionalmente, virus de alta repercusión inmunitaria e integridad vascular interfieren en la canal: el virus de la enfermedad de Gumboro induce la lisis selectiva de mielocitos y agota precursores en la médula ósea afectando la hematopoyesis y detonando inmunosupresión sistémica, mientras que diversos reportes científicos confirman que el Adenovirus es capaz de provocar fragilidad capilar y hemorragias extensas en músculos y serosas. [69][70][71]
- Parámetros de dosificación de cloro: A un pH de 6 a 6.5, la acción contra Salmonella exige 10 ppm durante 120 minutos, 30 ppm durante 6 minutos, o 50 ppm durante 3 minutos de contacto. [63]
- Aplicación de dióxido de cloro: Dosis de 1 ppm en cisterna y 5 ppm (o 5 ppm/L) en pre-chiller y chiller prolongan la vida de anaquel de las canales de 23 a 26 días. [64][66]
- Límites del ácido peracético: Demanda un pH ligeramente ácido para no mermar rendimiento y exige no superar 0.4 ppm en el ambiente para proteger a los operarios. [62]
"El pH óptimo para la acción del cloro contra Salmonella en canales de pollo es entre 6 y 6.5. La eficacia depende de la concentración y el tiempo de contacto: 10 ppm requieren 120 minutos, 30 ppm necesitan 6 minutos, y 50 ppm actúan en 3 minutos." — Fabio Nunes [63]
Automatización, Mantenimiento de Línea y Eficiencia Operativa en Planta Faenadora
El faenado de pollos exige un mantenimiento mecánico riguroso en los transportadores aéreos, complementado con metodologías de control Six Sigma y un enfoque estratégico en la rentabilidad sobre la sola eficiencia técnica en la procesadora de pollos. [72][73][74]
Puntos de control crítico en el mantenimiento y gestión de líneas de faenado
| Componente o Variable | Parámetro / Especificación | Riesgo Operativo o Consecuencia de Desvío | Referencia |
|---|---|---|---|
| Trolleys del transportador aéreo | Aspersores de agua cada 20 a 30 metros de riel | Desgaste acelerado de ruedas por fricción en seco o contaminación cruzada por lubricantes incompatibles | [75] |
| Rodillos de cadena de transporte | Reemplazo inmediato ante desgaste mecánico | Aumento del esfuerzo de tracción, caída de velocidad de línea y desprendimiento de esferas de acero a la carne | [72] |
| Ganchos de la línea de matanza | Reposición inmediata de unidades dañadas o faltantes | Pérdida de capacidad instalada y desajuste de tiempos operativos si se acelera la noria para compensar | [72] |
| Consumo hídrico de faenado (Brasil) | 20 a 22 litros de agua por pollo procesado | Incumplimiento de normativas sanitarias y estándares exigidos para mercados internacionales de exportación | [76] |
Mantenimiento Preventivo y Confiabilidad Mecánica en Línea
La integridad de los componentes mecánicos resulta determinante para asegurar el ritmo ininterrumpido en el procesamiento de pollos de engorde. En el mantenimiento de los transportadores aéreos, el agua constituye el lubricante óptimo para las rueditas y trolleys, recomendándose la instalación de aspersores que proyecten una fina niebla cada 20 a 30 metros de riel, prescindiendo por completo de lubricantes en el resto del recorrido. Paralelamente, aplazar la sustitución de rodillos con desgaste severo eleva el esfuerzo de tracción que deben ejercer los motores y reduce la velocidad de transporte, propiciando además el riesgo inaceptable de que se desprendan esferas de acero directamente hacia los productos procesados. [75][72]
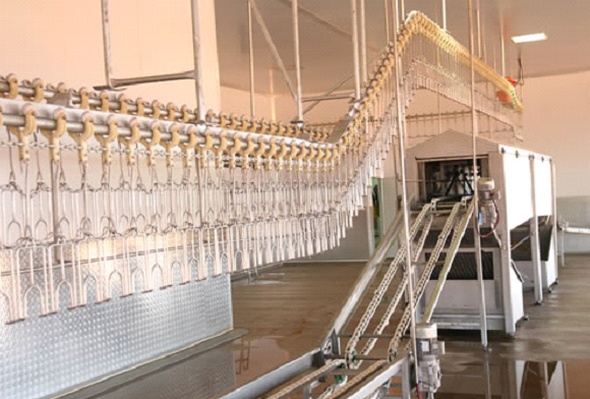
La continuidad operativa también exige una supervisión estricta de la estructura de carga y del inicio del proceso. Trabajar con ganchos faltantes o deteriorados merma de forma directa la capacidad total de faena, y pretender subsanar ese déficit acelerando la velocidad de la noria quebranta la ergonomía del personal, además de reducir los tiempos de contacto indispensables en etapas intermedias y perjudicar la efectividad global del proceso. De igual modo, la implementación de un mantenimiento preventivo calificado en el muelle de recepción garantiza la confiabilidad mecánica de la cadena de sacrificio, eliminando retrasos en el arranque o paradas imprevistas de turno que terminan encareciendo sensiblemente los costos de la planta. [72][11]
Control de Procesos, Muestreos y Uso de Recursos
La gestión precisa de los flujos de masa y de los recursos de soporte evita desviaciones críticas en las áreas de enfriamiento y servicios generales. Incurrir en sobreproducción a causa de errores o inexactitudes en los muestreos de peso genera cuellos de botella en la planta, desencadenando pérdidas económicas adicionales por la exudación del pollo y por el incremento térmico de la carne tras su paso por el sistema de enfriamiento. Por otra parte, la administración eficiente del agua resulta indispensable: en las plantas faenadoras de Brasil, el consumo promedio se ubica entre 20 y 22 litros por ave considerando la totalidad de las áreas productivas y de servicios, parámetro indispensable para satisfacer exigencias normativas y de exportación. [73][76]
Bajo la perspectiva de la mejora continua, la incorporación de la metodología Six Sigma en las fases de faenado busca acotar el desperdicio operacional a un estándar sumamente exigente de 3 unidades defectuosas por millón, lo que equivale al 0.0003%. No obstante, a medida que se incorporan tecnologías sofisticadas, los niveles elevados de automatización pueden disminuir la capacidad del personal para ejecutar análisis críticos en tiempo real. Para contrarrestar esta vulnerabilidad, resulta indispensable fomentar el uso de mapas mentales operativos y la realización rigurosa de checklists diarios que identifiquen fallas mecánicas o térmicas que los sensores automatizados pasan por alto. [73][25]
Rentabilidad Estratégica en la Operación Avícola
El desempeño técnico no debe valorarse como una meta aislada, sino integrarse armónicamente con la viabilidad financiera de la empresa. En el procesamiento de pollos de engorde, la eficiencia operacional tiene que estar incondicionalmente al servicio de la rentabilidad global. Esto implica que las decisiones de línea deben fundamentarse en la evaluación del margen y el valor económico neto generado por cada pollo faenado, considerando con precisión la mezcla comercial requerida por el mercado y la estructura real de los costos operativos involucrados. [74]
- Lubricación de transportadores: Instalar aspersores cada 20 o 30 metros de riel para mojar las ruedas de los trolleys exclusivamente con una niebla fina de agua, evitando el uso de aceites o grasas en el transportador. [75]
- Confort ambiental en colgado: Implementar iluminación tenue con luz azul combinada con ventilación y extracción eficiente para calmar a los pollos, atenuar el aleteo y reducir el estrés de los operarios en la zona de colgado. [77]
- Capacitación anatómica operativa: Desarrollar programas sistemáticos de capacitación en anatomía y fisiología aviar para que los trabajadores reconozcan de inmediato anomalías que deterioran el rendimiento y la calidad de la canal. [78]
- Visualización gráfica de pérdidas: Convertir los porcentajes abstractos de decomisos en unidades físicas comprensibles (como cantidad equivalente de camiones de aves perdidas) para sensibilizar al personal y reducir fallas operativas. [78]
"El objetivo de una planta no debería ser obtener el máximo rendimiento posible, sino obtener el máximo valor posible de cada pollo procesado. La eficiencia operacional debe estar al servicio de la rentabilidad y no convertirse en un objetivo aislado." — Alejandro Silva Perdomo [74]
Preguntas Frecuentes (FAQ)
Q: ¿Cómo se realiza el proceso de faena de pollos? A: El proceso incluye aturdimiento eléctrico (20-35 V, 300-450 Hz, 6-10 segundos), desangre (2,5-3 minutos), escaldado (50-57 °C por 2,5-3,5 minutos), desplume (8-10 segundos) y evisceración, requiriendo equipos técnicamente ajustados para evitar mermas y preservar el rendimiento de la canal. [13][73]
Q: ¿Cuál es el tiempo óptimo de ayuno para pollos de engorde antes del sacrificio? A: Se recomienda tradicionalmente entre 8 y 12 horas para asegurar el vaciado gastrointestinal sin romper intestinos; no obstante, bajo control estricto de agua, clima y consumo puede reducirse a 4 horas para mitigar mermas de peso (0,35 % a 0,5 % por hora). [1][2][8]
Q: ¿Cuáles son los parámetros óptimos de voltaje y frecuencia para el aturdido eléctrico de pollos? A: Se recomienda un voltaje de 20 a 35 V y una frecuencia de 300 a 450 Hz, ajustables según el peso de las aves, para lograr una insensibilización efectiva sin causar fracturas óseas ni hemorragias en pechuga o alas. [13][23][79][15]
Q: ¿Cuál es la temperatura óptima de escaldado para pollos de engorde y cómo impacta en la grasa de los chillers? A: La temperatura óptima es de 53-54 °C (hasta 57 °C en piel blanca). Superar los 60 °C funde las grasas cutáneas, las cuales gotean y se solidifican en el chiller, reduciendo el rendimiento y generando espuma por saponificación al combinarse con cloro. [30][59][58]
Q: ¿Cómo controlar la hidratación en el chiller para evitar canales gelatinosas y cumplir los límites normativos? A: Debe regularse la agitación por aire, calcular la capacidad en kilos/hora y añadir 1 litro de agua por pollo para evitar apelmazamiento, manteniendo el producto a no más de 4 °C y sin superar el límite de absorción normativo del 13 % según. [45][54][51]
Q: ¿Es mandatoria la extracción de los riñones durante el proceso de evisceración del pollo? A: No es mandatoria. Los riñones se consideran una menudencia comestible y parte normal de la canal. Las evisceradoras automáticas no los retiran debido a su complejidad técnica, por lo que permanecen en el pollo salvo solicitud contractual expresa del cliente. [47][44]
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Cesar Augusto Posadas Rodriguez: Arte finalizar pollo
-
Ing. Fabio G. Nunes: El ABC del Eviscerado
-
Cesar Augusto Posadas Rodriguez: Arte finalizar pollo
-
Fabio Nunes: Captura aves
-
Ing. Fabio Nunes: Calidad canal requiere abordaje
-
Gonzalo Paul Perez Acosta: Arte finalizar pollo
-
Fabio Nunes: Requisitos claves para un óptimo rendimiento en canal
-
Fabio Nunes: Calidad carcaza pollos ing
-
Ing. Fabio G. Nunes: Pérdidas por lesiones de Alas
-
Eduardo Cervantes Lopez: Decomisos: Orígenes y Efectos en el Rendimiento de los Pollos Procesados - Ideas para Reducirlos
-
Ing. Fabio G. Nunes: El Muelle
-
Fabio Nunes: Muelle
-
Eduardo Cervantes López: Pasos para el sacrificio del pollo
-
Fabio Nunes: Problemas de alas rojas en el sacrificio
-
Wilson Manrique Gallardo: Regulacion del aturdidor de aves
-
Marlon Nangi dos Santos: Regulacion del aturdidor de aves
-
Fabio Nunes: Aturdiendo pollos co2
-
Fabio Nunes: Problemas de alas rojas en el sacrificio
-
Fabio Nunes: Lesiones alas
-
Fabio Nunes: Buena conectividad en aturdido de pollos
-
Jorge Baron: Buena conectividad en aturdido de pollos
-
Mario Plano: Lesiones alas
-
Fabio Nunes: Abc plataforma recepción
-
Carlos Aladino: Especificaciones de aturdimiento y desangre
-
Eduardo Cervantes López: Prefaena y Faenamiento: Tips para una Gestión Productiva
-
Fabio Nunes: Abc plataforma recepción
-
Alejandro Silva Perdomo: % de desangrado del pollo
-
Carlos Aladino: Abc escaldado desplumado
-
Marlon Nangi dos Santos: Buena conectividad en aturdido de pollos
-
Elbio Miguel Woeffray: Problemas en chiller en Planta de procesamiento - Sugerencias
-
Matias Brasca: Escaldado y desplume pollo amarillo
-
Fabio Nunes: Los dedos goma
-
Fabio Nunes: Abc escaldado desplumado
-
Israel Guadarrama L: Escaldado y desplume pollo amarillo
-
Elbio Miguel Woeffray: Escaldado: Inyección directa de vapor para mantener la temperatura del agua
-
Ing. Fabio Nunes: Los Dedos de Goma
-
Roberto Carlos Delgado Tinoco: Pasos para el sacrificio del pollo
-
Fabio Nunes: Los dedos goma
-
Fabio Nunes: Abc escaldado desplumado
-
Marlon Nangi dos Santos: Regulacion del aturdidor de aves
-
Fabio Nunes: Captura aves
-
Alejandro Puerta: Escaldado: Inyección directa de vapor para mantener la temperatura del agua
-
Roberto Carlos Delgado Tinoco: Abc eviscerado
-
Marlon Nangi dos Santos: Presencia de riñones luego de eviscerado del pollo
-
Alejandro Silva Perdomo: El Balance de Materia en las plantas de beneficioi de aves, aplicaciones de la ingeniería
-
Ing. Fabio G. Nunes: Calidad de Canal Requiere de un Abordaje Integrado
-
Luis Herrera Vargas: Presencia de riñones luego de eviscerado del pollo
-
Fabio Nunes: Calidad canal requiere abordaje
-
Fabio Nunes: Calidad canal requiere abordaje
-
Enrique Aguilar Pereda: Abc eviscerado
-
Marlon Nangi dos Santos: Temperatura en el último chiller
-
Fabio Nunes: Problemas en chiller en Planta de procesamiento - Sugerencias
-
Carlos Aladino: Hidratación del Pollo
-
Eduardo Cervantes López: Interrelaciones operacionales efectos calidad
-
Sol Bastán: Limpieza de Chiller
-
Fabio Nunes: Hidratación del Pollo
-
Israel Guadarrama L: % de hidratación
-
Fabio Nunes: Problemas en chiller en Planta de procesamiento - Sugerencias
-
Roberto Carlos Delgado Tinoco: Limpieza de Chiller
-
Fabio Nunes: Limpieza de Chiller
-
Roberto Carlos Delgado Tinoco: Abc eviscerado
-
Juanfra DeVillena: Ácido paracético en faena de pollos
-
Fabio Nunes: Cloro en agua de enfriamiento chiller
-
Jorge Luis Avalos Varela: Cloro en agua de enfriamiento chiller
-
Fernando Cordero: Cloro en agua de enfriamiento chiller
-
Jorge Luis Avalos Varela: Ácido peracético faena pollos
-
Jorge Luis Avalos Varela: Hidratación del Pollo
-
Verónica Yepes Medina: Campylobacter: un patógeno de importancia alimentaria mundial
-
Juan C. Rodriguez-lecompte: Lesiones hemorrágicas musculares como
-
Juan C. Rodriguez-lecompte: Lesiones hemorrágicas musculares como
-
Karina Gaviña: Lesiones hemorrágicas musculares como
-
Ing. Fabio G. Nunes: El Transportador Aéreo
-
Eduardo Cervantes López: Mejoremos la Productividad disminuyendo el Desperdicio
-
Alejandro Silva Perdomo: El mejor indicador técnico de una planta no siempre es el mejor indicador de rentabilidad
-
Fabio Nunes: Transportador aéreo
-
Fabio Nunes: Abc escaldado desplumado
-
Fabio Nunes: Abc plataforma recepción
-
Eduardo Cervantes Lopez: Disminución de decomisos y desperdicios utilizando la Neurociencia
-
Eduardo Cervantes López: Calidad canal pollo