Software y Automatización en Plantas de Alimentos Balanceados: Guía de Formulación, Control e IA
El software y la automatización en plantas de alimentos balanceados es la integración de algoritmos de optimización nutricional y arquitectura electromecánica de control. Su optimización se implementa mediante controladores PLC y plataformas SCADA, manteniendo umbrales de dosificación de ±0,1% y un PDI superior al 92%, lo que previene desvíos bromatológicos y optimiza el índice de conversión [1].
- Desafío Técnico y Causa Primaria: El software y la automatización en plantas de alimentos balanceados mitiga la variabilidad nutricional e ineficiencias del proceso fabril.
- Impacto Cuantitativo: Reducción de desvíos de proteína del ±2,5% al ±0,3%, eliminación de mermas mecánicas por polvo hasta un 4,5% y ganancia de 12 puntos en conversión alimenticia.
- Protocolo de Intervención Verificado: Integración de optimización lineal Simplex con control PLC en tiempo real, análisis NIR continuo y acondicionamiento térmico a 85 °C.
Software de Formulación de Alimentos Balanceados a Mínimo Costo
La formulación científica a mínimo costo garantiza la precisión bromatológica al menor costo por tonelada producida.
La nutrición animal moderna exige transformar matriz nutricional compleja en una ración homogénea, segura y rentable. El uso de software especializado permite procesar simultáneamente múltiples restricciones de aminoácidos digestibles, energía metabolizable, fósforo disponible y límites máximos de factores antinutricionales [21]. La evolución del software nutricional ha migrado desde simples hojas de cálculo hasta potentes plataformas estocásticas que ajustan los ingredientes en función de la volatilidad del mercado y la variabilidad de la materia prima.
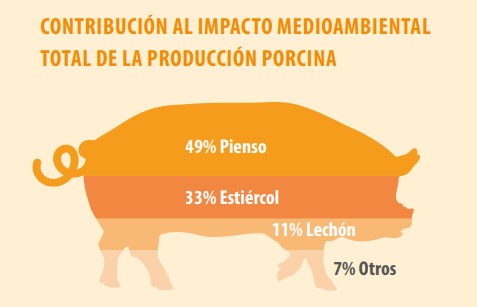
Algoritmos de Programación Lineal y Método Simplex en Nutrición Animal
La programación lineal mediante el algoritmo Simplex resuelve ecuaciones de costo mínimo sujetas a restricciones nutricionales cuantitativas.
El principio matemático de la formulación de alimentos balanceados se fundamenta en la minimización de una función de costo lineal:
Fórmula: Z = \sumj=1n cj xj
Sujeto a las restricciones de aportes nutricionales y límites de inclusión de ingredientes:
Fórmula: \sumj=1n aij xj ≥ bi \quad (para requerimientos mínimos de nutrientes)
Fórmula: \sumj=1n aij xj ≤ bi \quad (para límites máximos de nutrientes o antinutrientes)
Fórmula: Lj ≤ xj ≤ Uj \quad (límites fijos de inclusión de la materia prima j)
El método Simplex evalúa los vértices del poliedro de soluciones factibles hasta hallar la combinación exacta de materias primas que satisface las necesidades fisiológicas de la especie objetivo al menor valor monetario [9]. Sin embargo, confiar ciegamente en el software sin el criterio zootécnico del profesional de campo puede derivar en fórmulas teóricamente perfectas pero físicamente inoperables en planta o inapetentes para el animal [6].
"Es crucial diferenciar entre un nutricionista animal, que posee una formación integral y experiencia en campo, y un formulador, que se limita al uso de software sin el conocimiento profundo para la elaboración y aplicación efectiva de raciones balanceadas." — Ronald Franz Quispe Valdez, Consultor en Nutrición Animal [6]
Gestión de Variabilidad Bromatológica y Ajuste de Desviación Estándar
El ajuste por desviación estándar en la matriz nutricional compensa la oscilación natural de nutrientes en los ingredientes a granel.
Uno de los principales problemas en las fábricas de balanceados es la fluctuación de la proteína bruta y aminoácidos en insumos como la harina de soya o el maíz [12]. Si la matriz de formulación utiliza el valor promedio de proteína del insumo (ej. 46%), la mitad de los lotes fabricados quedarán por debajo del requerimiento mínimo objetivo, comprometiendo la ganancia diaria de peso en cerdos o el índice de conversión en granjas avícolas [16].
Para garantizar un Nivel de Confianza del 95%, el software debe configurar el valor de los nutrientes utilizando la media aritmética menos 1,64 desviaciones estándar (mu - 1.64sigma) [13]. Esta estrategia, combinada con un muestreo sistemático y representativo mediante espectroscopía de reflectancia en el infrarrojo cercano (NIR), estabiliza la calidad final del alimento procesado [14].
| Parámetro Bromatológico | Valor Promedio Típico (mu) | Desviación Estándar (sigma) | Valor de Formulación Seguro (mu - 1.64sigma) | Impacto Productivo Evitado | Referencia |
|---|---|---|---|---|---|
| Proteína Bruta (Soya) | 46,5% | 1,2% | 44,53% | Déficit en síntesis muscular en aves | [13] |
| Lisina Digestible (Soya) | 2,85% | 0,08% | 2,72% | Pérdida de conversión alimenticia | [12] |
| Humedad (Maíz) | 13,5% | 0,9% | 14,98% (Máximo) | Proliferación de micotoxinas y mermas | [14] |
| Fósforo Disponible (DCP) | 18,0% | 0,4% | 17,34% | Cuadros de discondroplasia osteomielítica | [22] |
Modelación de Impacto Ambiental y Balanceo de Aminoácidos Sintéticos
La incorporación de aminoácidos sintéticos guiada por software reduce la excreción de nitrógeno y la huella de carbono operacional.
La formulación ecológica o de precisión ajusta el concepto de "proteína ideal", reduciendo los niveles totales de proteína bruta mediante la adición precisa de L-Lisina, DL-Metionina, L-Treonina y L-Triptófano [24]. Mediante software especializado, se simula el impacto digestivo en lechones o pollos de engorde, evaluando cómo la reducción de 1 o 2 puntos porcentuales de proteína en la dieta disminuye el nitrógeno ureico en sangre y la emisión de amoniaco en las naves de producción [3].
"El formulador debe basar sus apreciaciones en su experiencia de campo y en los resultados de bromatología de las materias primas para alimentar el software, asegurando que la fórmula sea nutricional y económicamente factible." — Enrique Diaz, Especialista en Plantas de Alimento [7]
Automatización en Procesos de Dosificación, Mezclado y Peletizado
La automatización electromecánica del proceso productivo elimina el fallo humano y optimiza la eficiencia energética global.
Una planta de alimento balanceado requiere sincronizar operaciones físicas continuas y discontinuas. Desde la recepción de granos a granel hasta el acondicionamiento térmico, la falta de repetibilidad en la dosificación o tiempos de mezclado deficientes alteran irreversiblemente la estructura del pellet y el perfil de nutrientes [4].
Arquitectura de Dosificación de Macro y Microingredientes
Sistemas de dosificación multiescala con variación de frecuencia aseguran una precisión gravimétrica de hasta ±0,1%.
El proceso de dosificación se divide en la adición de macroingredientes (cereales y harinas proteicas), microingredientes (minerales, fosfatos, sal) y Adding / Pre-mix (vitaminas, enzimas, aditivos, coccidiostáticos) [22]. Las tolvas de pesado se montan sobre celdas de carga extensométricas de alta resolución conectadas a transmisores de peso digitales.
El control del tornillo sinfín de alimentación utiliza dos velocidades comandadas por variadores de frecuencia (VFD):
- Velocidad de corte rápido (Coarse feed): Llena el 90-95% de la dosis proyectada a alto flujo.
- Velocidad de ajuste fino (Fine feed / Dribble): Reduce el caudal para cortar el flujo de material exactamente al alcanzar el Setpoint, compensando el material en caída libre (In-flight compensation) [34].
"Un error humano dentro de una planta de alimentos balanceados puede ser un error gravísimo, sea en la eficiencia de producción o en el resultado de la conversión alimenticia del animal en granja." — Heider Martins, Ingeniero de Procesos en Bühler [5]
Dinámica de Mezclado Seco y Líquido y Coeficiente de Variación
El monitoreo automatizado del tiempo de mezclado garantiza un Coeficiente de Variación inferior al 5% en la masa final.
El proceso de mezclado es el corazón de la planta. Un mezclador helicoidal de doble cinta o de paletas de doble eje debe homogeneizar partículas que varían desde 200 micras (aditivos) hasta 3,5 mm (maíz molido). La automatización controla la secuencia exacta de adición:
- Carga de macroingredientes secos.
- Tiempos de pre-mezclado seco (t1 approx 30-60 segundos).
- Adición automatizada de líquidos (aceites, grasa animal, colina, aminoácidos líquidos) mediante rampas de inyección de presión neumática [8].
- Tiempo de mezclado húmedo (t2 approx 90-120 segundos).
- Descarga rápida por compuerta tipo bomba (Bomb-bay door).
El sistema automatizado registra el tiempo de ciclo y activa alertas si se intenta descargar la mezcla antes de alcanzar el coeficiente de variación (CV) crítico, calculado mediante microtrazadores o determinación de ion Sodio/Cloro:
Fórmula: CV (%) = ( (s / \bar{x)} ) × 100 ≤ 5%
Condicionamiento Térmico y Control de Higienización en Peletizado
El acondicionamiento térmico automatizado con inyección de vapor saturado gelatiniza almidones y plastifica la ración.
El peletizado incrementa la densidad de la ración, previene la separación de ingredientes durante el transporte y mejora la digestibilidad del alimento [29]. Para lograr un Índice de Durabilidad del Pellet (PDI) superior al 92%, el acondicionado térmico exige regular automáticamente la presión y calidad del vapor seco (98% de título de vapor).
El bucle de control ajusta continuamente la adición de vapor seco en el acondicionador de paletas para mantener la temperatura de la masa entre 80 °C y 88 °C y una humedad del 15-17% antes de ingresar a la prensa peletizadora [28]. Esto asegura la plastificación de las proteínas y la gelatinización del almidón de los cereales, erradicando al mismo tiempo enterobacterias patógenas como Salmonella spp. sin degradar las vitaminas termosensibles [22].
| PCC / Etapa Operativa | Parámetro Crítico y Umbral | Mecanismo de Control Automatizado | Impacto Zootécnico / Calidad | Referencia |
|---|---|---|---|---|
| PCC 1: Recepción de Materias Primas | Humedad Maíz < 14%; Proteína Soya ±0,5% | Espectrometría NIR en línea interconectada a ERP | Evita ingreso de insumos fuera de especificación | [14] |
| PCC 2: Molienda y Granulometría | DGW: 600-800 µm (Aves) / 400-500 µm (Cerdos) | Control de VFD en molinos de martillo con inversión de giro | Optimiza área superficial de digestión | [19] |
| PCC 3: Dosificación Macroingredientes | Tolerancia gravimétrica le ± 0,1% | Celdas de carga dinámicas con corte fino por VFD | Garantía del aporte energético de la ración | [34] |
| PCC 4: Dosificación Microingredientes | Tolerancia gravimétrica le ± 0,05% | Carrusel micro-dosificador automatizado con código QR | Previene intoxicación o carencias minerales | [33] |
| PCC 5: Mezclado Seco y Líquido | Coeficiente de Variación (CV ≤ 5%) | Temporización automatizada no modificable por operario | Homogeneidad de aditivos micro en cada bocado | [29] |
| PCC 6: Acondicionamiento Térmico | Temp: 82-88 °C; Humedad: 15-17% | Válvula modulante de vapor por lazo PID de temperatura | Gelatinización de almidón e higienización | [28] |
| PCC 7: Prensado y Peletizado | PDI (Pellet Durability Index) ≥ 92% | Control automático de carga (amperaje motor principal) | Reducción de finos en comedero de granja | [30] |
| PCC 8: Enfriado de Pellets | Temp salida: le Temp ambiente + 5 °C | Sensor de nivel óptico y descarga basculante intermitente | Previene condensación y hongos en sacos/silos | [29] |
| PCC 9: Recubrimiento Post-Peletizado | Adición de grasa/enzimas post-pellet 1-4% | Sistema PPLA con boquillas atomizadoras y pesaje continuo | Mantiene actividad enzimática termolabil | [4] |
| PCC 10: Pesado, Ensacado y QR | Tolerancia peso final le ± 0,2% | Ensacadora robótica con serialización RFID/QR | Trazabilidad total de lote del campo a la granja | [31] |
Sistemas SCADA y PLC para el Control de Producción Agroindustrial
Los sistemas de control supervisado (SCADA) integrados con controladores PLC centralizan la inteligencia operativa fabril.
La arquitectura de automatización en la industria de balanceados integra sensores de campo, actuadores, paneles de control local, PLCs (Controladores Lógicos Programables) y plataformas de supervisión, adquisición de datos y control (SCADA) [25]. Esta estructura garantiza que la lógica de procesos definida por los ingenieros se ejecute sin desviaciones indeseadas [10].
Lógica de Control Programable y Capas de Automatización Industrial
La programación estructurada bajo norma IEC 61131-3 ordena la secuencia operativa y los enclavamientos de seguridad.
La lógica del PLC administra el arranque paso a paso de los transportadores de cadena, elevadores de cangilones, desviadores, molinos y mezcladoras [35]. Un aspecto crítico es el enclavamiento de seguridad (interlocking): los sistemas de transporte deben arrancar en sentido inverso al flujo de producto (de la descarga hacia la recepción) para evitar atoramientos de material en las tuberías y elevadores [4].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | Capa de Gestión / ERP |
| Fase 2 | Intercambio de Órdenes y Fórmulas |
| Capa Supervisión / SCADA | - |
| Fase 3 | HMI, Tendencias, Gestión de Lotes |
| Capa de Control / PLC | - |
| Fase 4 | Lógica IEC 61131-3 (PID, VFD, Enclavamientos) |
| Capa Sensores / Actuadores | - |
| Fase 5 | Celdas de Carga, PT100, Válvulas Neumáticas |
El error más común al automatizar una fábrica es enfocarse únicamente en adquirir hardware de última generación sin haber estructurado previamente la lógica operativa del proceso real [35]. Si la lógica de programación no considera los tiempos de caída de material, inercia de los motores o purga de líneas, el sistema automatizado perpetuará y amplificará las ineficiencias de la planta [10].
"El verdadero problema en la automatización no radica en la tecnología o los equipos, sino en la comprensión profunda del proceso y la lógica de control aplicada a la operación real." — Oscar Pinto, Especialista en Lógica de Automatización [10]
Supervisión SCADA y Adquisición de Datos en Tiempo Real
El software SCADA visualiza sinópticamente la planta en tiempo real, registrando variables operativas y alarmas dinámicas.
A través de pantallas de interfaz hombre-máquina (HMI) interactivas, los operadores monitorean el estado funcional de cada motor, temperatura de cojinetes, amperaje de molinos y prensas, niveles de silos y posición de válvulas distribuidoras [25]. El módulo de gestión de lotes (Batch Management) asegura que cada fórmula enviada desde la oficina técnica sea ejecutada con precisión milimétrica, impidiendo la contaminación cruzada entre dietas de distintas especies (ej. presencia de monensina en alimentos para equinos) [31].
| Característica Operativa | Operación Manual / Semiautomática | Control Integral PLC / SCADA | Beneficio Industrial Medible | Referencia |
|---|---|---|---|---|
| Tiempo de ciclo por bache | 8 a 12 minutos | 3,5 a 5 minutos | Incremental de producción +60% TPH | [27] |
| Desviación en pesado de micro | ±1,5% a ±3,0% | ±0,05% | Ahorro directo en aditivos e hienas | [34] |
| Registro y trazabilidad de lotes | Planillas en papel / manual | Base de datos SQL en tiempo real | Cumplimiento regulatorio e inspección inmediata | [31] |
| Riesgo de contaminación cruzada | Alto (error de maniobra de compuertas) | Nulo (enclavamiento lógico de válvulas) | Garantía de inocuidad alimentaria | [15] |
| Consumo energético por tonelada | 22-26 kWh/t | 16-18 kWh/t | Reducción del costo eléctrico fabril | [2] |
Integración de Sistemas ERP con Software de Control en Planta
La integración bidireccional entre el software ERP y el sistema SCADA automatiza el control de inventarios y la facturación.
Mediante protocolos de comunicación industriales (como OPC UA, Modbus TCP o Profinet), la plataforma de automatización recibe las órdenes de producción generadas en el ERP (ej. SAP, Oracle o plataformas especializadas) y devuelve al finalizar el lote el consumo real de ingredientes, tiempos de máquina empleados y volumen de producto terminado empaquetado [26]. Esta sincronización automatizada liquida los inventarios teóricos contra los reales en tiempo real, reduciendo las mermas invisibles por diferencias de balanza [27].
Sensores Inteligentes y Monitoreo Predictivo en Silos y Almacenamiento
El monitoreo sensorizado de los silos de materia prima previene la degradación fúngica y la pérdida de masa por apelmazamiento.
El almacenamiento de granos en silos metálicos o celdas de hormigón expone la materia prima a riesgos de autocalentamiento, migración de humedad, desarrollo de micotoxinas (Aflatoxinas, Fumonisinas) y ataque de plagas [14]. La automatización moderna integra sensores de Internet de las Cosas (IoT) industrial que transforman las estructuras pasivas de acopio en nodos de recolección de datos preventivos [32].
Espectroscopía NIR y Sensores Mecatrónicos de Nivel
Los sensores de nivel por radar de onda guiada y escáneres 3D mapean volumétricamente el inventario dentro del silo.
Para conocer con precisión el stock de materias primas a granel, las celdas de pesaje bajo las patas del silo o los escáneres acústicos 3D de haz múltiple proyectan un mapa topográfico de la superficie del grano, calculando el volumen real incluso cuando existen conos de descarga asimétricos o rat-holing (formación de ratoneras) [4].
Paralelamente, los espectrómetros NIR instalados en las tuberías de descarga de las tolvas de recepción analizan en tiempo real los porcentajes de humedad, proteína, grasa y fibra bruta del grano según ingresa de los camiones, permitiendo derivar el producto al silo correspondiente según su calidad nutricional [14].
Monitoreo Microclimático y Prevención de Puntos Calientes
Las guías termométricas multipunto con sensores multiparámetro detectan focos infecciosos antes de la degradación del grano.
Las guías de termometría suspendidas desde el techo del silo miden continuamente la temperatura a distintas alturas de la masa de grano. Un incremento repentino de temperatura (ej. > 1,5 °C/día) es la firma térmica inconfundible del inicio de actividad respiratoria de hongos o insectos [15].
El software de automatización acciona automáticamente los ventiladores de aireación y los extractores de techo mediante algoritmos que evalúan la temperatura de punto de rocío y la humedad relativa del aire exterior:
Fórmula: Si Tgrano > Texterior + Δ Tseguro \quad y \quad HRexterior < HRequilibrio \longrightarrow Activar Aireación
Esta ventilación inteligente evita la condensación en la chapa del silo, manteniendo el grano a una temperatura estable y previniendo el deterioro de la calidad de la proteína metabolizable que afectará el rendimiento final de los animales [16].
Inteligencia Artificial y Automatización en el Pesado, Ensacado y Trazabilidad
La inteligencia artificial y la visión computacional optimizan el empacado final, eliminando sobrepesos y acelerando el despacho.
El tramo final de la cadena de producción comprende el pesaje del producto terminado, el llenado de sacos o Big Bags, el cosido/sellado térmico y la paletización robotizada [31]. Históricamente, esta área ha representado un cuello de botella con altas mermas económicas causadas por el "Giveaway" o regalo de producto por sobrepeso de sacos [33].
Algoritmos de Aprendizaje Automático en Pesado y Ensacado
Los algoritmos de aprendizaje adaptativo ajustan continuamente las ensacadoras dinámicas para minimizar la variabilidad de peso.
Las ensacadoras electrónicas de alta velocidad equipadas con algoritmos de IA analizan la densidad aparente del pellet y la fluidez del producto bache a bache [32]. Mediante modelos de regresión adaptativa y redes neuronales simples, el controlador corrige en milisegundos el tiempo de cierre de la guillotina de pesaje, logrando que un saco especificado en 25,00 kg se mantenga en una banda de tolerancia extremadamente ajustada de ±20 gramos [33].
[ Sensor de Pesado Continuo ]
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | Sensor de Pesado Continuo |
Algoritmo de IA / ML <--- Compara densidad y tasa de flujo
| :--- | :--- |
|---|---|
| Cierre Neumático Dinámico | - |
| Fase 2 | Error de pesado ajustado a ±0,08% |
Ajustando el pesaje con inteligencia artificial, una planta con una producción de 200 toneladas diarias elimina regalar entre 200 y 500 kg diarios de alimento en sobrepesos no facturados, acelerando el retorno de la inversión de los equipos automatizados [27].
Trazabilidad Bidireccional y Serialización Digital de Lotes
La codificación de sacos mediante códigos QR dinámicos e impresión Inkjet vincula al cliente final con la materia prima origen.
La trazabilidad exige reconstruir la historia del alimento desde la finca receptora hasta el lote exacto de microingredientes o aditivos utilizados [31]. El sistema de automatización genera e imprime en cada saco o etiqueta de Big Bag un código QR o Datamatrix con la información serializada:
- Número de lote único de producción.
- Fecha, hora exacta y línea de peletizado.
- Perfil nutricional garantizado y especificación por especie.
- Identificador de silos de materia prima empleados.
En caso de un reclamo en campo por caída en la producción del lote o sospecha de contaminación, el sistema de trazabilidad digital permite aislar en minutos el lote afectado y ubicar exactamente en qué granjas fue distribuido, evitando retiros masivos e injustificados de producto [31].
Preguntas Frecuentes (FAQ)
Q: ¿Qué software puedo usar para formular alimentos balanceados? A: Se pueden utilizar plataformas comerciales avanzadas o modelos personalizados en Excel con Solver utilizando el método Simplex [9]. Estas herramientas optimizan costos sujetándose a los requerimientos nutricionales específicos de la especie [6].
Q: ¿Cuáles son los 4 tipos de automatización? A: Los cuatro tipos son automatización fija, programable, flexible e integrada (CIM) [25]. En plantas de balanceados destacan la automatización programable mediante PLC y la integrada que conecta el control de procesos con el ERP [26].
Q: ¿Cuál es el mejor software para el control de producción? A: El mejor software es aquel que integra supervisión SCADA en tiempo real con gestión de lotes y control de dosificación [30]. Plataformas como SICBATCH o soluciones nativas de Bühler aseguran trazabilidad, cero error humano y alta repetibilidad [27].
Q: ¿Cómo formular alimentos balanceados? A: Se formula definiendo los requerimientos de la especie, caracterizando la composición bromatológica de los insumos y ejecutando un software de optimización lineal [7]. El criterio zootécnico debe validar la factibilidad física, palatabilidad y costo final [8].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Andrés Mauricio Montoya: Barreras de Automatización en PYMES Agroindustriales Colombia
-
Fernando Zuniga: Beneficios del Control Avanzado en Rendering
-
Jose Mauro Arrieta Acevedo: Software de formulación para impacto ambiental porcino
-
Javier Sarmiento: Automatización para manejo de sólidos a granel
-
Heider Martins: Automatización para Reducir Errores en Plantas de Alimentos
-
Ronald Franz Quispe Valdez: Nutricionista vs. Formulador de Raciones
-
Enrique Diaz: Criterio Profesional en Raciones
-
Luis Yagual de la Rosa: Interpretación de Fórmulas Nutricionales
-
Harold Lima Rodriguez: Balanceo de Dietas con Simplex en Excel
-
Oscar Pinto: Problema Crítico en Automatización: Proceso y Lógica
-
Oscar Bertero: Evolución de Automatización y Liderazgo
-
Ignacio Arancibia: Causas de variación de proteína en alimentos balanceados
-
Ricardo Hume: Variabilidad de materias primas y proteína en raciones
-
José Carlos López Galitzia: Muestreo y calidad de proteína en raciones
-
Daniel Nuñez: Contaminación en planta y perfil nutricional
-
Tito Adalberto Cota Trujillo: Baja proteína metabolizable y productividad bovina
-
Ricardo Borda Pulido: Secado Eficiente de Harinas de Rendering
-
NKC bioproducts: Tecnologías para Control de Olores en Rendering
-
Fabio L. Jaramillo: Importancia de la Molienda en Rendering
-
NKC bioproducts: Mejora de Deshidratación y Proteína en Rendering
-
Manfredi Bravo C: Factores Antinutricionales en Alimentos Balanceados
-
Manfredi Bravo C.: Materias Primas y Aditivos para Aves
-
Manfredi Bravo C.: Nutrición Canina: Requerimientos y Composición
-
Manfredi Bravo Campoverde: Dieta de Lechones Fase 0: Ingredientes Clave
-
Fabián García: Evolución de la automatización en Bühler: Fabián García
-
Miquel Parramona: Software Personalizado para Automatización de Alimento
-
Javier Sarmiento: Software: ROI en fabricación de alimentos balanceados
-
Ing. Javier Ortiz Radillo: Automatización para Control de Procesos en Plantas de Alimentos
-
Oscar Bertero: Optimización Integral y Control de Mermas en Plantas de Alimentos
-
Javier Sarmiento: Automatización SICBATCH en Peletizado y Dosificación
-
Javier Sarmiento: Automatización SICBATCH para control y trazabilidad en balanceados
-
Aldo Martinez: IA para Eficiencia y Rentabilidad en Alimentos Balanceados
-
Javier Sarmiento: Optimización de pesaje con SICBATCH en balanceados
-
Javier Sarmiento: Precisión en Dosificación de Materias Primas con SICBATCH
-
Tecnimatica SAS: Error en Automatización: Lógica de Control vs. Tecnología






El papel de la industria del reciclaje de subproductos de origen animal en la seguridad de alimentos para consumo animal y humano


La detección de insectos en los productos almacenados: perspectiva actual y futura sobre el diagnóstico molecular
Cómo la inteligencia artificial reduce costos en la gestión agroindustrial


Tendencias del mercado mexicano: genética, tecnología y sustentabilidad en producción animal




El papel de la industria del reciclaje de subproductos de origen animal en la seguridad de alimentos para consumo animal y humano
La detección de insectos en los productos almacenados: perspectiva actual y futura sobre el diagnóstico molecular


