Acondicionamiento en Peletización de Alimentos Balanceados: Guía Técnica de Vapor, Tiempo de Retención y PDI
El acondicionamiento en la peletización de alimentos balanceados es la preparación termomecánica de las harinas mediante la adición controlada de vapor. Se implementa mediante el control continuo de temperatura, tiempo y agitación, manteniendo umbrales de 80 °C a 88 °C y 15% a 17% de humedad, lo que previene la atascadura del dado y optimiza el índice de durabilidad del pellet [1].
- Desafío Técnico y Causa Primaria: El acondicionamiento en la peletización de alimentos balanceados para monogástricos falla por mala calidad de vapor y bajo tiempo de residencia.
- Impacto Cuantitativo: Pérdida del PDI de hasta 18 puntos porcentuales, incremento del 25% en el consumo específico de energía (kWh/t) y elevación de finos en comedero por encima del 12%.
- Protocolo de Intervención Verificado: Ajustar vapor saturado a 1.5 - 2.0 bar, configurar paletas de acondicionador a 45° de contra-ángulo para lograr un tiempo de retención superior a 60 segundos y elevar la temperatura del producto a 85 °C.
Diferencia entre Acondicionamiento, Tiempo de Retención y Sanitizado
El acondicionamiento industrial requiere la interacción simultánea de humedad, temperatura, energía mecánica y tiempo de residencia para plastificar la harina [1]. En la fabricación moderna de piensos, la confusión entre estos tres conceptos operativos genera serias ineficiencias energéticas, desgaste prematuro de matrices y deficiencias en la calidad microbiológica del producto final [2].
Definición Operativa del Acondicionamiento Industrial
El acondicionamiento es la transformación termodinámica donde la harina seca absorbe vapor saturado para elevar su humedad al 15-17% y temperatura a 80-88 °C [1]. Durante esta fase, las partículas de alimento experimentan una humectación superficial y penetración calórica que modifica la estructura física de los polímeros naturales (almidones y proteínas), reduciendo la fuerza de fricción requerida para la extrusión a través de los orificios del dado [3]. Un acondicionamiento óptimo convierte la masa heterogénea de harinas en una matriz plástica maleable, minimizando la abrasión sobre los rodillos compactadores [2].
Mecanismos del Tiempo de Retención en la Masa
El tiempo de retención representa la duración cronológica exacta que las partículas de harina permanecen expuestas a la transferencia térmica dentro del cilindro [2]. Matemáticamente, el tiempo de residencia (Tr) depende del volumen útil del acondicionador (V), el factor de llenado (k), la velocidad angular del eje (omega) y el flujo masico de alimento (Q). La ecuación fundamental que rige este proceso se define como:
Fórmula: Tr = (V · k · ? / Q)
Donde rho es la densidad aparente de la harina acondicionada (kg/m³). Ampliar el tiempo de retención de 15 a 60 segundos permite que la humedad absorbida en la superficie de la partícula difunda hacia su centro magnético, logrando una hidratación uniforme de los gránulos de almidón y evitando la presencia de núcleos secos que promueven el fracturamiento del pellet posterior [13].
Parámetros de Higienización y Sanitizado Térmico
El sanitizado térmico destruye enterobacterias patógenas mediante la congelación de la carga microbiana a temperaturas superiores a 85 °C con tiempos de contacto prolongados [18]. A diferencia del acondicionamiento estándar enfocado en aglutinación física, el sanitizado es un proceso de inactivación biológica orientado a reducir recuentos de Salmonella spp. y Escherichia coli por debajo de los límites de detección oficial. Para garantizar la pasteurización efectiva sin degradar aminoácidos termolábiles (como la L-lisina), se utilizan higienizadores de lecho fluido o retenedores tubulares térmicos que mantienen la mezcla entre 85 °C y 92 °C durante un período garantizado de 90 a 240 segundos [18].
| Parámetro Operativo | Acondicionamiento Estándar | Acondicionamiento Prolongado | Sanitizado / Higienización | Cita Técnica |
|---|---|---|---|---|
| Tiempo de Retención | 15 - 30 segundos | 60 - 120 segundos | 120 - 240 segundos | [2] |
| Rango de Temperatura | 75 °C - 82 °C | 82 °C - 88 °C | 88 °C - 95 °C | [18] |
| Humedad Agregada | 2.0% - 3.0% | 3.0% - 4.5% | 4.0% - 5.5% | [9] |
| Objetivo Principal | Lubricación y aglutinación | Gelatinización y PDI | Inactivación microbiana | [1] |
| Gelatinización de Almidón | 15% - 25% | 30% - 45% | 45% - 65% | [6] |
| Reducción de Enterobacterias | Reducción de 1 Log10 | Reducción de 2 Log10 | Reducción de 5 Log10 | [18] |
Calidad e Inyección de Vapor en el Pre-Acondicionador
La calidad del vapor inyectado en la harina debe mantener una título de sequedad mínimo del 97% para prevenir la saturación hídrica y atascamientos en la matriz [4]. El agua en estado líquido presente en el vapor no aporta energía térmica eficiente y causa aglomeraciones irregulares en la mezcla [11].
Termodinámica de Transición de Fase del Vapor Saturado
El vapor saturado seco libera calor latente de condensación al tomar contacto con la harina fría, elevando la temperatura 11 °C por cada 1% de humedad añadida [5]. La transferencia calórica se rige por la cesión de la entalpía de evaporación (hfg), la cual varía inversamente con la presión de operación. A una presión manométrica de 2.0 bar, el vapor saturado entrega aproximadamente 2,163 kJ/kg de calor latente instantáneo:
Fórmula: Qtransferido = mvapor · hfg
Si el vapor transporta condensado libre (vapor húmedo con título menor al 90%), la transferencia de masa supera a la transferencia térmica, plastificando en exceso la superficie de las partículas sin alcanzar la temperatura crítica de desnaturalización proteica, resultando en un atascamiento por patinamiento de rodillos [4].
Configuración de Redes de Reducción de Presión
La presión de vapor debe reducirse desde 8 bar en la caldera principal hasta 1.5-2.0 bar en la entrada del acondicionador mediante válvulas autorreguladas [5]. La reducción de presión promueve el secado y sobrecalentamiento moderado del vapor, transformando gotas microscópicas suspendidas en fase gaseosa pura [4]. La instalación de la estación de regulación debe contar con una secuencia técnica estricta:
- Separador de Condensados Centrífugo: Ubicado inmediatamente antes de la válvula reguladora para retirar el agua libre del tren de distribución [11].
- Filtro Y de Malla Fina (100 mesh): Retiene incrustaciones mecánicas y arrastres de sales de caldera [4].
- Válvula Reductora de Presión Actuada por Piloto: Reduce la presión de 8-10 bar a un rango operativo estabilizado de 1.5 a 2.5 bar [5].
- Trampa de Vapor de Cubeta Invertida o Termodinámica: Descarga los condensados formados tras la expansión termodinámica [11].
- Manómetro de Alta Precisión y Válvula de Seguridad: Monitorean la estabilidad de la presión de inyección final [4].
| Eslabón / Punto de Transmisión | Mecanismo de Dispersión / Dinámica |
|---|---|
| Caldera 8-10 bar | Tránsito y dispersión |
| Separador de Condensados | Tránsito y dispersión |
| Filtro Y (100 mesh) | Tránsito y dispersión |
| Válvula Reductora (1.5-2 bar) | Tránsito y dispersión |
| Trampa de Condensados | Tránsito y dispersión |
| Inyección al Acondicionador | Impacto zootécnico / Colonización en destino |
Efecto del Termoacondicionamiento en la Gelatinización de Almidones
El termoacondicionamiento intensivo eleva la gelatinización de almidones por encima del 70%, actuando como aglutinante natural y mejorando la digestibilidad enzimática [6]. Este proceso químico resulta fundamental en dietas acuícolas y de iniciación para lechones o aves [7].
"Esa peletizadora va a formar parte de una planta completa con termoacondicionador para alimentos de camarones orgánicos, logrando una alta durabilidad y eficiencia productiva sin perder calidad nutricional." — Josef Barbi, Engineer Systems and Equipment [7]
Fisicoquímica de la Gelatinización del Almidón Granular
La gelatinización destruye la estructura cristalina de la amilosa y amilopectina mediante la ruptura de puentes de hidrógeno a temperaturas superiores a 70 °C [6]. En presencia de calor térmico y moléculas de agua hidrodinámicas, los gránulos de almidón absorben agua de manera irreversible, hinchándose hasta perder su birrefringencia bajo luz polarizada [20]. La amilosa soluble se lixivia fuera del gránulo hinchado, formando una red de gel viscoelástico que envuelve los fragmentos proteicos y de fibra. Al enfriarse y pasar por la matriz de peletización, este gel se solidifica, actuando como el pegamento cementante primario de la estructura del pellet [3].
| Cereal / Fuente de Almidón | Temperatura Inicio Gelatinización (°C) | Humedad Mínima Requerida (%) | Gelatinización en Peletizado Estándar (%) | Gelatinización en Termoacondicionamiento (%) | Cita Técnica |
|---|---|---|---|---|---|
| Maíz Amarillo | 68 °C - 74 °C | 15.0% | 18% - 24% | 55% - 70% | [6] |
| Trigo Molido | 58 °C - 64 °C | 14.5% | 25% - 35% | 65% - 85% | [11] |
| Sorgo Granífero | 70 °C - 78 °C | 16.0% | 12% - 18% | 45% - 60% | [3] |
| Arroz (Harina) | 68 °C - 75 °C | 15.5% | 20% - 28% | 60% - 75% | [20] |
| Yuca (Tapioca) | 58 °C - 65 °C | 14.0% | 30% - 40% | 75% - 90% | [6] |
Calibración de Acondicionador y Ajuste de Paletas Diferencial
El ajuste angular de las paletas del acondicionador determina directamente la densidad del llenado del cilindro y la homogeneidad de la transferencia térmica [8]. La mayoría de los problemas de bajo PDI e incompatibilidad de vapor radican en configuraciones mecánicas inadecuadas en el eje del mezclador [2].
"This is a conditioner, the feeder on top controls the capacity while the shaft inside tumbles the feet around while steam heats the compound from 20 to 99 degrees." — Anders Flarup, Zheng Chang [19]
Geometría y Configuración Angular de Paletas
Las paletas dispuestas en ángulos de 45° a 90° modifican el avance axial de la harina, incrementando el tiempo de retención hasta 120 segundos [8]. Un acondicionador estándar contiene entre 30 y 60 paletas fijadas al eje central. La configuración debe dividirse en tres zonas funcionales continuas [2]:
- Zona de Entrada (Primeros 25% del eje): Paletas orientadas a +45° en dirección de avance para empujar rápidamente la harina seca lejos de la boca de carga e incorporar el vapor inicial sin crear acumulación de producto [8].
- Zona Mezcladora Retardante (50% central del eje): Paletas ajustadas en un patrón alternado a 0° (paralelas al eje) y -15° a -45° (contra-ángulo). Esto genera una fuerza de retroceso que incrementa el grado de llenado interno del cilindro al 60-75% de su capacidad total [8].
- Zona de Descarga (Últimos 25% del eje): Paletas orientadas a +30° para expulsar la harina acondicionada de forma continua y suave hacia la rampa de alimentación del dado [2].
Sistemas de Acondicionamiento de Doble Eje y Diferenciales
Los acondicionadores de doble eje diferencial operan con velocidades rotacionales asimétricas para generar un cizallamiento controlado y una mezcla homogénea de vapor y harina [2]. Al rotar un eje a mayor velocidad (ej. 300 RPM) y el segundo eje a menor velocidad (ej. 150 RPM) interconectados por paletas entrecruzadas, se rompen los aglomerados húmedos ("bolas de harina") y se asegura una exposición uniforme de cada partícula a la fase gaseosa de vapor, maximizando la transferencia de calor en un menor volumen instalado [12].
Impacto del Acondicionamiento en el Índice de Durabilidad del Pellet PDI
El acondicionamiento térmico adecuado aporta hasta el 40% de la durabilidad final del pellet medida mediante el ensayo de Holmen o Pfost PDI [3]. La formulación y el acondicionamiento superan en impacto estructural a la compresión mecánica ejercida por la propia peletizadora [17].
Factores Fisicoquímicos que Gobiernan el PDI
La interacción entre la desnaturalización proteica y la fusión de almidones crea puentes interparticulados rígidos que resisten la abrasión neumática [16]. La proteína soluble (albúminas y globulinas) actúa como una matriz aglutinante cuando se desnaturaliza por efecto de la temperatura en presencia de agua libre, entrelazando las partículas insolubles de salvado y minerales [16].
Fórmula: Contribución al PDI (%) = Formulación (40%) + Acondicionamiento (20%) + Molienda (20%) + Matriz/Dado (15%) + Enfriamiento (5%)
Un incremento de 10 °C en la temperatura de acondicionamiento incrementa el PDI en un rango de 1.5 a 2.5%, reduciendo la cuota de finos generados durante el transporte neumático e insuflado en silos granjeros [17].
| Temperatura Acondicionador (°C) | Humedad Mezcla (%) | PDI Pfost (%) | PDI Holmen (Segundos) | Porcentaje de Finos en Planta (%) | Cita Técnica |
|---|---|---|---|---|---|
| 65 °C | 13.2% | 82.5% | 65% | 14.8% | [3] |
| 72 °C | 14.1% | 87.0% | 74% | 10.2% | [17] |
| 80 °C | 15.3% | 92.4% | 85% | 5.1% | [9] |
| 85 °C | 16.2% | 96.1% | 92% | 2.3% | [16] |
| 90 °C | 16.8% | 97.8% | 95% | 1.1% | [6] |
Relación Entre Fricción Mecánica y Ahorro Energético
La adición de temperatura y humedad lubrica la masa de harina, reduciendo el consumo específico de energía en la prensa peletizadora [14]. La tasa de amperaje del motor principal de la peletizadora disminuye exponencialmente a medida que la temperatura de acondicionamiento alcanza los 85 °C. La humedad absorbida forma una película viscosa en la interfaz entre la harina y la pared metálica de los orificios del dado, reduciendo la presión de corte requerida para la compactación y prolongando la vida útil de la matriz hasta en un 30% [18].
Equilibrio de Humedad de Materia Prima y Aditivos Rehumectantes
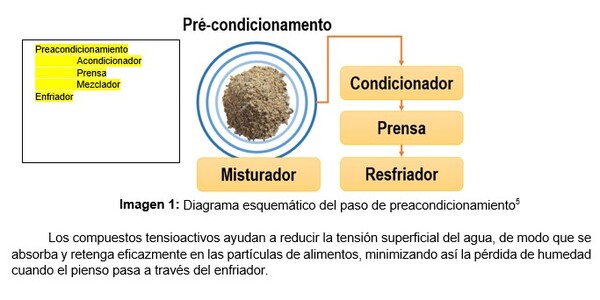
El control del equilibrio hídrico en las harinas mediante aditivos rehumectantes estabiliza la humedad de la mezcla final y reduce la merma del proceso [10]. Ajustar la humedad desde la mezcladora principal resulta indispensable cuando se procesan granos secos con humedades inferiores al 11% [10].
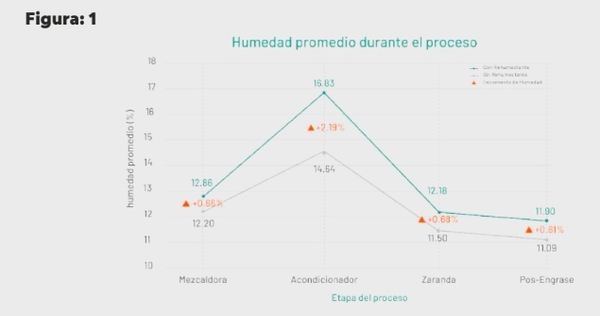
"Utilizar aditivos rehumectantes con surfactantes permite ajustar la humedad de la mezcla desde un 1% inicial, logrando ganancias de humedad superiores al 2% adicional en el acondicionador sin riesgo de hongo ni deslaves." — Federico Jaller Jaramillo, Especialista en Nutrición Industrial [10]
Dinámica de Sorción e Higroscopicidad de Harinas
La actividad de agua (aw) en las materias primas condiciona la tasa de absorción de condensados de vapor durante la mezcla intensiva [10]. Cada ingrediente posee un isotrema de sorción característico. Los cereales con alto contenido de almidón no gelatinizado presentan puntos de saturación en agua más bajos que los subproductos proteicos o fibrosos. Si la humedad inicial de la harina sobrepasa el 13.5% antes de ingresar al acondicionador, la capacidad de adición de vapor seco disminuye drásticamente, obligando a operar a menor temperatura para no exceder el límite crítico de atascamiento en el dado (17.5% de humedad total) [10].
Aplicación de Soluciones Tensiónactivas y Rehumectantes
La adición de aditivos rehumectantes con surfactantes disminuye la tensión superficial del agua, facilitando la penetración profunda del vapor en la partícula [10]. El agua pura adicionada directamente en la mezcladora tiende a permanecer libre en la superficie del grano, evaporándose rápidamente en el enfriador o provocando el desarrollo de mohos en almacenamiento [11]. La incorporación de fórmulas rehumectantes líquidas compuestas por ésteres de ácidos grasos y propilenglicol (a razón de 1.0 - 2.0 kg/t de alimento) reduce la tensión superficial de 72 dyn/cm a menos de 35 dyn/cm, garantizando que el agua se ligue químicamente a la matriz alimenticia [10].
Matriz de Puntos Críticos de Control en el Acondicionamiento de Alimentos
| Etapa del Proceso | Punto Crítico de Control (PCC) | Parámetro Metrológico / Umbral | Frecuencia de Monitoreo | Acción Correctiva Inmediata | Cita Técnica |
|---|---|---|---|---|---|
| 1. Recepción de Vapor | Título de sequedad del vapor | > 97% de vapor seco | Continuo (Trampas automáticas) | Abrir purga de línea y purgar condensado de caldera | [4] |
| 2. Regulación de Presión | Presión en cabezal de inyección | 1.5 bar - 2.0 bar estabilizado | Continuo (Transductor de presión) | Ajustar piloto de la válvula reductora de presión | [5] |
| 3. Pre-Mezclado Hídrico | Humedad de harina pre-acondicionada | 11.5% - 12.5% base húmeda | Batch por batch (NIR en línea) | Dosificar aditivo rehumectante + agua en mezcladora | [10] |
| 4. Inyección de Vapor | Relación vapor/harina | 1% vapor por cada 11 °C de elevación | Continuo (Flujómetro de masa) | Calibrar válvula modulante proporcional | [11] |
| 5. Agitación Mecánica | Ángulo e integridad de paletas | 45° en retención / Cero desgaste | Semanal (Inspección física) | Reemplazar o reorientar paletas desgastadas | [8] |
| 6. Tiempo de Residencia | Tiempo de retención en cilindro | Mínimo 60 s (Aves/Cerdos), >120 s (Acuícola) | Mensual (Prueba de trazador) | Reducir RPM del eje mediante variador de frecuencia | [13] |
| 7. Salida Acondicionador | Temperatura de masa acondicionada | 82 °C - 88 °C según especie | Continuo (Termopar PT100) | Incrementar apertura de válvula de vapor | [18] |
| 8. Higienización Térmica | Temperatura de sanitización | 88 °C - 92 °C por > 120 segundos | Continuo (Registrador térmico) | Desviar flujo no pasteurizado mediante bypass | [18] |
| 9. Alimentación al Dado | Humedad total post-acondicionado | 15.5% - 16.8% máximo | Cada 2 horas (Balanza halógena) | Reducir adición de vapor si supera el 17% | [9] |
| 10. Salida de Prensa | Delta de temperatura en matriz | Delta T de 3 °C a 6 °C (Fricción) | Continuo (Pirómetro infrarrojo) | Ajustar separación de rodillos contra matriz | [3] |
Preguntas Frecuentes (FAQ)
Q: ¿Qué es el acondicionamiento de alimentos? A: Es la preparación termomecánica de harinas balanceadas mediante adición de vapor y humedad en un cilindro mezclador previo al peletizado, aumentando la gelatinización de almidones y lubricación de la masa [1].
Q: ¿Cómo funciona la peletizadora? A: La peletizadora fuerza mecánicamente la harina acondicionada a través de los orificios de un dado circular giratorio utilizando rodillos compactadores, extruyendo tiras densas de alimento que son cortadas por cuchillas ajustables [19].
Q: ¿Cómo hacer pellets de alimento? A: Se deben moler las materias primas a la granulometría requerida, mezclarlas homogéneamente, humectarlas con vapor en el acondicionador a 80-88 °C, comprimirlas en la prensa peletizadora y posteriormente enfriarlas y secarlas [3].
Q: ¿Cuánto cuesta una peletizadora de alimentos? A: El costo de una peletizadora industrial varía entre 20,000 USD para unidades pequeñas de 1-2 t/h y más de250,000 USD para equipos de alta capacidad (20-40 t/h) con acondicionadores diferenciales integrados [7].
Q: ¿Cuál es el tiempo de retención óptimo para alimentos de acuicultura y aves? A: Alimentos avícolas requieren entre 30 y 60 segundos a 82 °C, mientras que dietas acuícolas para camarón o peces demandan termoacondicionadores con retención de 120 a 300 segundos a temperaturas superiores a 90 °C [6].
Q: ¿Cómo influye la presión del vapor saturado en la prevención de atascamientos? A: Mantener la presión de vapor regulada entre 1.5 y 2.0 bar garantiza un alto calor latente sin exceso de agua condensada libre, evitando el deslizamiento de los rodillos sobre la matriz [5].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Anders Flarup: Funcionamiento Extrusora SPHS Zheng Chang
-
Josef Barbi: Capacidad de Peletizadora para Camarón Orgánico
-
Dr. Amir H. Nilipour: IA H5N1: Impacto en rentabilidad avícola y costos al consumidor
-
María E. Carranco-Jáuregui, Silvia Carrillo-Domínguez, Benjamín Fuente-Martínez, Ernesto Ávila-González, María de Lourdes Solano: Nivel óptimo de HCC en dietas de ponedoras
-
Javier Sarmiento, SICBATCH: Ajuste remoto de Tripass para flujo de producción estable
-
Josef Barbi: Gelatinización de almidón en alimento de camarones
-
Daniel Steinhauser: Acondicionamiento y Vapor: Claves para Durabilidad del Pellet
-
Luis Manuel Campos: Definición y Factores Clave del Acondicionamiento de Alimentos
-
Luis Manuel Campos: Optimización de Acondicionamiento en Peletizado
-
Mariano Prevost: Doble Acondicionado: Mayor Gelatinización y Eficiencia
-
Luis Manuel Campos: Calidad de Vapor y Eficiencia en Pelletizado
-
Mario Yuan: Tiempo de retención en preacondicionadores de peletizadoras
-
Fernando Jaboinski: Vapor y Hot Start: Claves en Condicionamiento de Pellet
-
Marcel Berkers: Humedad y Tiempo de Acondicionamiento en Peletizado
-
Josef Barbi: Termoacondicionador de Alta Eficiencia en Alimentos Balanceados
-
Daniel Steinhauser: Proteínas y PDI en Pellets
-
Daniel Steinhauser: Acondicionamiento y Durabilidad del Pellet
-
Gustavo López: Presión de vapor en acondicionador de peletizadora
-
Federico Jaller Jaramillo: Aditivos rehumectantes para humedad en acondicionador
-
Natália Vicentini: Preacondicionamiento: gelatinización y PDI
-
Hector Javier Aguado Agudelo: Optimización de Acondicionador para Pellets
-
Bernardo R. Brammertz: Importancia del Vapor Saturado en Peletizado
-
Bernardo Lameda: Calidad de vapor en peletizado de alimentos
-
Giuseppe Bigliani: Claves para Acondicionamiento Efectivo en Peletizado
-
Gerry Maroulis: Acondicionamiento Óptimo para Pellet de Aves
-
Giuseppe Bigliani: Presiones de vapor según tipo de alimento
-
Manuel Ruiz: Mejorar absorción de calor en acondicionador de peletizadoras
-
Giuseppe Bigliani: Funciones Clave del Acondicionador
-
Enrique Diaz: Ajuste de Paletas en Acondicionador de Peletizadora
-
Enrique Diaz: Tiempo de retención en acondicionador de peletizadora
-
Mario E Tobar Jaramillo: Mejora de Durabilidad de Pellet en Alimentos para Cerdos
-
Bernardo R. Brammertz: Vapor saturado para granulación de alimentos
-
Ing. Joaquin Armando Paulino Paniagua: Parámetros de Acondicionamiento para Pellet de Calidad
-
Mariano Prevost: Optimización de Peletizado y Reducción de Humedad
-
Galen Rokey - Rob Strathman - Brian Plattner - WENGER MFG. INC.: Preconditioning for Pellet Quality