Elaboración de Alimentos Concentrados para Animales: Formulación, Procesos y Control de Calidad
La elaboración de alimentos concentrados para animales es el proceso agroindustrial de dosificación, molienda y mezclado homogéneo de materias primas energéticas y proteicas. Se implementa mediante líneas automatizadas de procesamiento, manteniendo umbrales de humedad por debajo del 12.0% y un coeficiente de variación inferior al 5.0%, lo que previene desequilibrios metabólicos y optimiza la conversión alimenticia [1].
- Desafío Técnico y Causa Primaria: La variabilidad bromatológica de los insumos y la segregación de microingredientes degradan el rendimiento productivo ganadero y porcino.
- Impacto Cuantitativo: Mermas en la eficiencia de conversión alimenticia de hasta un 18.5%, desviaciones del 12.0% en proteína bruta y elevación de tasas de mortandad de hasta un 4.2% por toxicidad de aditivos mal homogeneizados.
- Protocolo de Intervención Verificado: Protocolo de micronización e inspección por NIRS/LECO, con ajuste de mezclado a CV < 5.0% y peletización a 82.0 °C durante 30.0 segundos.
Proceso de Elaboración de Concentrados para Bovinos y Cerdos
El procesamiento industrial de alimentos concentrados exige una secuencia térmica y mecánica rigurosamente calibrada para garantizar la máxima disponibilidad de nutrientes por kilogramo de materia seca consumida [1].
El flujo tecnológico en la fabricación de piensos inicia con la recepción y recepción analítica de insumos macro (granos de cereales y tortas oleaginosas) e insumos micro (vitaminas, minerales traza, aminoácidos sintéticos y aditivos enzimáticos) [3]. En plantas modernas, el proceso de bacheado opera sobre ciclos automatizados de 1.000 kg a 3.000 kg, donde cada ingrediente es pesado individualmente en balanzas diferenciales con tolvas suspendidas sobre celdas de carga de alta precisión, minimizando el margen de error a niveles inferiores al 0.1% [1], [3].
Como lo expone Hernán Esperandío en su análisis operativo de plantas automatizadas, la integración digital de la formulación con la línea de producción es la única garantía de trazabilidad y repetibilidad técnica en dietas comerciales [3]:
"Es un proceso muy simple, en el cual está la entrada de las materias primas constituidas por macro (cereales y subproductos) y micro (minerales y microingredientes). Eso va todo a una balanza, se largan bachadas de 1.000 kilos totalmente automatizadas... De la balanza pasa a una moledora, se mezclan los productos y pasa a la peletizadora para salir a granel o embolsado." — Hernán Esperandío, Centro Logístico Conecar [3]
Posterior a la dosificación, el material atraviesa la molienda primaria para adecuar el tamaño de partícula según el sistema digestivo de la especie destino [4]. En cerdos, la reducción granulométrica optimiza la superficie de ataque enzimático intestinal, mientras que en rumiantes debe mantenerse un balance físico para evitar cuadros de acidosis ruminal subaguda (SARA) [6], [14]. El mezclado seco integra los componentes de la matriz antes de someterlos al acondicionamiento por vapor saturado (2.0 a 4.0 bar de presión) a temperaturas de 80.0 °C a 85.0 °C, fase crítica para la gelatinización de almidones y la inactivación de enteropatógenos como Salmonella spp. [6], [31].
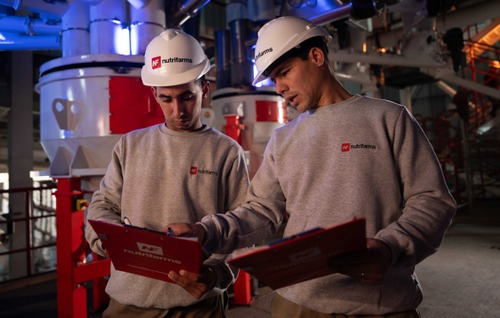
Diagrama Funcional y Etapas Industriales del Bacheado
La ejecución de un plan de Puntos Críticos de Control (PCC) en la planta previene desviaciones bromatológicas y fallas mecánicas en el producto final [10], [16].
| Etapa del Proceso | Parámetro Crítico de Control (PCC) | Especificación Técnica | Impacto Productivo / Zootécnico | Cita Técnica |
|---|---|---|---|---|
| 1. Recepción de Materias Primas | Humedad y micotoxinas | Humedad < 13.0%, Aflatoxinas < 20.0 ppb | Previene mermas por hongos y pérdida de ingesta alimenticia | [10] |
| 2. Dosificación de Macroingredientes | Calibración de celdas de carga | Desviación máxima ± 0.1% | Evita desbalances de energía y proteína bruta en el lote | [1] |
| 3. Dosificación de Microingredientes | Tolerancia de pesaje premix | Desviación máxima ± 0.05% | Previene toxicidad por minerales o deficiencias vitamínicas | [8] |
| 4. Molienda de Granos | Tamaño Medio Geométrico (DGM) | Cerdos: 500-600 µm / Bovinos: 1.200-1.500 µm | Determina la velocidad de pasaje ruminal y digestibilidad entérica | [4], [6] |
| 5. Mezclado en Seco | Coeficiente de Variación (CV) | CV < 5.0% mediante marcador microtrazador | Garantiza la distribución idéntica de aditivos por ración | [5], [8] |
| 6. Acondicionamiento Térmico | Inyección de vapor saturado | Temp: 80.0 - 85.0 °C / Tiempo: 30.0 - 45.0 s | Gelatiniza el almidón (> 65.0%) y elimina carga bacteriana | [6], [31] |
| 7. Peletización / Extrusión | Prensado mecánico por matriz | PDI (Pellet Durability Index) > 90.0% | Reduce la segregación en comederos y el gasto metabólico de aprehensión | [7], [21] |
| 8. Enfriamiento y Cernido | Humedad y temperatura de salida | Temp. salida < Δ 5.0 °C respecto a ambiente / Humedad < 12.0% | Impide la condensación de agua en bolsas o silos y aparición de mohos | [27] |
| 9. Adición de Líquidos Post-Pelet | Recubrimiento graso (PPLA) | Inclusión de aceites/enzimas al 1.0 - 3.0% | Preserva termolábiles y eleva densidad energética del gránulo | [19] |
| 10. Almacenamiento y Embolsado | Integridad del sellado y ventilación | Sacos de polipropileno laminado a < 25.0 °C | Conserva la estabilidad lipídica contra la rancidez oxidativa | [31] |
Selección y Control de Calidad de Materias Primas para Concentrados
La selección calificada de materias primas constituye el factor determinante sobre la eficiencia biológica del alimento y la rentabilidad financiera del sistema intensivo [2], [11].
La variación intrínseca de los granos exige que los nutricionistas no operen con tablas teóricas fijas, sino con sistemas dinámicos de análisis espectroscópico en tiempo real [2], [20]. Como destaca Cecilia Castillo respecto al modelo de gestión integral en nutrición:
"La calidad de las materias primas es parte importantísima de nuestro proceso, porque una vez que ingresa a la planta es muy difícil cambiar sus características... Contamos con equipos que nos permiten medir a precisión su perfil nutricional a detalle, tal como su perfil de aminoácidos." — Ing. Cecilia Castillo, Gerente de Nutrición y Calidad en Bioalimentar [2]
Las fuentes energéticas primarias como el maíz gránulo amarillo (Zea mays), el sorgo granífero (Sorghum vulgare) y los afrechillos de molienda aportarán entre 2.900 y 3.400 kcal de Energía Metabolizable (EM) por kg de materia seca en monogástricos [9], [12]. Para las fuentes proteicas, la torta o harina de soya con un 44.0% a 48.0% de Proteína Bruta (PB) continúa siendo el estándar de referencia debido a su óptimo perfil de aminoácidos esenciales (lisina, metionina y treonina) y alta digestibilidad ileal estandarizada (SID) [15], [20].
En rumiantes, las fuentes de Nitrógeno No Proteico (NNP) como la urea de grado alimenticio (46.0% de Nitrógeno, equivalente a 287.5% de PB teórica) se incorporan para estimular la síntesis de proteína microbiana en el rumen, con umbrales máximos recomendados del 1.0% de la materia seca total de la ración o el 33.0% del nitrógeno total disponible [23], [25].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | Materia Prima / Subproducto |
| Fase 2 | Inspección NIRS / Sensorial |
| Fase 3 | Tamizado y Limpieza Mecánica |
| Dosificación Automatizada <-- Molienda por Martillo/Rodillo <-------+--------+ | - |
Criterios Bromatológicos y Manejo de Subproductos
La inclusión de subproductos agroindustriales permite abaratar la matriz de costos, siempre que se establezcan límites biológicos estrictos [17], [18].
| Materia Prima / Subproducto | Valor Energético Promedio | Proteína Bruta (PB) % | Límite Máximo en Bovinos | Límite Máximo en Cerdos | Factor Anti-nutricional / Riesgo | Cita Técnica |
|---|---|---|---|---|---|---|
| Maíz Grano Molido | 3.350 kcal EM/kg | 8.5% | Sin límite biológico | 70.0% | Susceptibilidad a Aflatoxinas | [9] |
| Harina de Soya (48% PB) | 3.200 kcal EM/kg | 48.0% | 25.0% | 35.0% | Inhibidores de Tripsina / Lectinas | [20] |
| Afrecho de Trigo | 2.200 kcal EM/kg | 15.5% | 20.0% (5.0-6.0 kg/día) | 10.0% | Alto contenido de FDN / Fibriocidad | [9] |
| Afrecho de Arroz Real | 2.850 kcal EM/kg | 12.5% | 15.0% (2.5-3.0 kg/día) | 8.0% | Rancidez oxidativa lipídica | [9] |
| Urea Pura (46% N) | 0 kcal EM/kg | 287.5% Eq. | 1.0% de la MS total | 0.0% (Tóxico) | Toxicidad por exceso de Amonio (NH4) | [23] |
| Subproductos Panadería | 3.450 kcal EM/kg | 10.0% | 20.0% | 15.0% | Contenido variable de Sal (NaCl) y Azúcares | [17] |
| Harina de Caña/Moringa | 2.100 kcal EM/kg | 14.0% | 30.0% | 5.0% | Lignina indigestible en monogástricos | [26] |
Fórmulas para Elaboración de Alimentos Concentrados para Animales
El diseño de fórmulas de alimentos concentrados requiere la alineación precisa entre los requerimientos fisiológicos de la especie, la categoría productiva y el perfil químico de los insumos [13], [24].
Para el ganado bovino de carne en engorde intensivo (feedlot), la ración concentrada debe suministrarse a razón del 2.5% al 3.0% del peso vivo (PV) en materia seca, ajustando la relación forraje:concentrado entre 20:80 y 10:90 en la fase de terminación [21]. Esta dieta requiere un aporte mínimo del 13.0% al 15.0% de PB y una Energía Neta de Ganancia (ENg) de 1.25 a 1.35 Mcal/kg de MS [21], [24].
En la porcicultura, las raciones se formulan bajo el principio de la "proteína ideal", midiendo el perfil de aminoácidos digestibles en relación a la lisina (Lisina = 100%) [6], [15]. Las etapas de inicio y desarrollo demandan niveles de Lisina SID entre 1.15% y 1.30%, descendiendo al 0.85% en la fase de finalización para optimizar la deposición magra en la canal [15], [31].
Formulación Práctica para Bovinos de Engorde y Cerdos
Las siguientes matrices presentan fórmulas magistrales estándar balanceadas para la producción comercial sobre baches de 1.000 kg [21], [31].
| Componente / Ingrediente | Bovinos Engorde (Terminación) % | Bovinos Engorde (kg/Bache) | Cerdos Crecimiento (30-60 kg) % | Cerdos Crecimiento (kg/Bache) | Cita Técnica |
|---|---|---|---|---|---|
| Maíz Amarillo Molido | 62.0% | 620.0 kg | 65.0% | 650.0 kg | [21], [31] |
| Torta de Soya (47% PB) | 12.0% | 120.0 kg | 26.5% | 265.0 kg | [20], [21] |
| Afrecho de Trigo | 18.0% | 180.0 kg | 4.0% | 40.0 kg | [9] |
| Urea Agrícola/Alimenticia | 1.0% | 10.0 kg | 0.0% | 0.0 kg | [23] |
| Aceite Vegetal / Grasa | 1.5% | 15.0 kg | 2.0% | 20.0 kg | [19] |
| Carbonato de Calcio | 1.2% | 12.0 kg | 0.9% | 9.0 kg | [31] |
| Fosfato Bicálcico | 0.8% | 8.0 kg | 0.8% | 8.0 kg | [31] |
| Sal Común (NaCl) | 0.5% | 5.0 kg | 0.35% | 3.5 kg | [31] |
| Premix Vitamínico/Mineral | 3.0% | 30.0 kg | 0.45% | 4.5 kg | [8], [21] |
| Aminoácidos Sintéticos | 0.0% | 0.0 kg | 0.3% (L-Lys, DL-Met) | 3.0 kg | [15] |
| Total Lote | 100.0% | 1.000.0 kg | 100.0% | 1.000.0 kg | [1] |
Tecnología de Molienda, Mezclado y Peletización de Concentrados
La transformación física de los ingredientes en la planta influye de manera directa sobre la cinética gastrointestinal y el aprovechamiento energético metabólico [5], [6].
La tecnología de molienda se subdivide en molinos de martillos y molinos de rodillos [4]. Mientras los molinos de martillos ofrecen un alto rendimiento volumétrico procesando granos gruesos y subproductos fibrosos, los molinos de rodillos generan una distribución de tamaño de partícula más uniforme con un menor consumo de energía por tonelada procesada (kWh/t) [4], [14].
En el pesaje y la dosificación, como resalta el Ing. Heider Martins, el establecimiento de límites de báscula es indispensable para evitar distorsiones en las mezclas finales [1]:
"A partir del momento que llegamos con la materia prima, empezamos el proceso productivo en la dosificación y pesaje... Lo más importante: saber que en la báscula no se puede poner cualquier cantidad de producto. Hay un límite, hay un mínimo para garantizar una dosificación precisa dentro del proceso y que el animal reciba la cantidad necesaria según la formulación." — Ing. Heider Martins, Especialista en Procesos de Bühler [1]
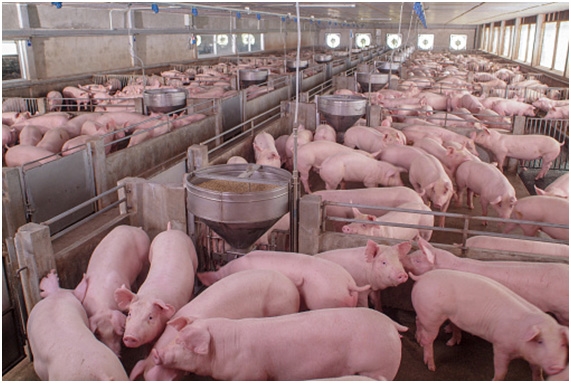
El proceso de peletización prensa la mezcla acondicionada a través de matrices de acero inoxidable con perforaciones de 3.0 mm a 6.0 mm [6], [29]. La adición de humedad mediante vapor (alcanzando el 15.0% - 17.0% de humedad en el acondicionador) actúa como lubricante y promueve los enlaces de puentes de hidrógeno entre las proteínas térmicamente desnaturalizadas y los almidones gelatinizados, incrementando el Durability Index (PDI) por encima del 92.0% [7], [29].
Parámetros Físicos del Pelet y Eficiencia Digestiva
El acondicionamiento físico de la ración genera transformaciones bioquímicas directas sobre la estructura del alimento y el tracto digestivo [6], [15].
| Etapa | Proceso / Reacción Biomecánica | Impacto Fisiológico y Digestivo |
|---|---|---|
| Acondicionamiento Térmico | Gelatinización de la amilosa y amilopectina por vapor | Eleva la solubilidad enzimática de los almidones por la amilasa pancreática en un 22.0% [6]. |
| Molienda de Precisión | Disruptura de la pericarpia celulósica del grano | Aumenta el área superficial para bacterias ruminales o enzimas endógenas del intestino [4]. |
| Compresión Mecánica (Pelet) | Formación del gránulo denso y eliminación de aire | Reduce el volumen de ingesta por bocado y disminuye la segregación física de aditivos al 0.0% [7]. |
| Pasteurización Térmica | Térmico-destrucción de carga microbiana vegetal | Reduce cuentas totales de E. coli y enterobacterias por debajo de 10 UFC/g [31]. |
| Inactivación de Antinutrientes | Desnaturalización de inhibidores de proteasa | Incrementa la digestibilidad de la proteína de soya del 82.0% al 91.5% [15]. |
Métodos Analíticos de Nitrógeno Proteico y Grasa en Concentrados
La validación analítica de los concentrados es el pilar de la garantía de calidad bromatológica y el cumplimiento normativo legal [2], [10].
Para la determinación del nitrógeno total y el cálculo de la Proteína Bruta (PB = N × 6.25), la industria ha migrado del método clásico de digestión ácida por Kjeldahl hacia la tecnología de combustión Dumas (sistemas automatizados LECO Dumas) [2]. El método LECO opera mediante la combustión instantánea de la muestra a 950.0 °C - 1.050.0 °C en una atmósfera rica en oxígeno puro. El nitrógeno liberado se convierte en gases NOx, los cuales son reducidos a N2 molecular y cuantificados en una celda de conductividad térmica en menos de 4 minutos por muestra, alcanzando una precisión del ± 0.05% de desviación estándar [2].
En la medición de extracto etéreo (grasa cruda), se emplea la extracción por solventes orgánicos mediante el equipo Soxhlet tradicional o la extracción por fluido supercrítico (LECO SFE con CO2 supercrítico a 70.0 °C y 500 bar) [2]. El uso de la espectroscopía de reflectancia en el infrarrojo cercano (NIRS) permite predecir en menos de 60 segundos la concentración de humedad, PB, extracto etéreo, fibra neutro detergente (FND) y cenizas en muestras intactas o molidas, requiriendo calibraciones continuas contra química húmeda convencional (con un coeficiente de determinación R^2 > 0.98) [2], [10].
Preguntas Frecuentes (FAQ)
Q: ¿Qué tipos de concentrado hay? A: Los concentrados se clasifican según su densidad nutracéutica en energéticos (menos de 20% de proteína bruta y más de 60% de almidón) y proteicos (más de 20% de proteína bruta), además de premix vitamínico-minerales e iniciadores peletizados [9], [23].
Q: ¿Cuál es la fórmula para hacer concentrado para cerdos? A: Una fórmula estándar de crecimiento comprende 65.0% de maíz molido, 26.5% de torta de soya (47% PB), 4.0% de afrecho de trigo, 2.0% de aceite, 2.05% de minerales/sal y 0.45% de premix vitamínico con aminoácidos sintéticos [15], [31].
Q: ¿Cuál es la fórmula para hacer concentrado para ganado de engorde? A: Una ración concentrada típica para engorde en feedlot utiliza 62.0% de maíz molido, 18.0% de afrecho de trigo, 12.0% de torta de soya, 1.0% de urea, 1.5% de grasa vegetal y 5.5% de correctores minerales y sal [21], [23].
Q: ¿Cómo impacta el tiempo de mezclado en la homogeneidad del alimento? A: Un tiempo insuficiente genera variabilidad nutricional en el lote, mientras que un sobromezclado puede provocar desmezclado por segregación de partículas; el tiempo óptimo se determina alcanzando un coeficiente de variación inferior al 5.0% [5], [8].
Q: ¿Cuál es la diferencia entre molienda con molino de martillos y de rodillos? A: El molino de martillos fractura el grano por impacto generando mayor dispersión granulométrica, mientras que el de rodillos cizalla el grano produciendo partículas uniformes con menor consumo de energía mecánica [4], [14].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Heider Martins: Dosificación y Pesaje: Clave en Alimento Balanceado
-
Cecilia Castillo: Factores Cruciales en la Formulación de Alimentos
-
Hernán Esperandío: Proceso de Producción de Alimentos Balanceados Automatizado
-
Vicente Chiquete: Selección de Molinos por Especie Animal
-
M. Baumann (Bülher): Molienda y mezclado: el corazón de la planta de alimento
-
Everton Daniel: Molienda y Pelletización: Impacto en Conversión Alimenticia Porcina
-
Urias Roberto Castillo Martinez: Tamaño de Partícula: Clave en Calidad de Pelet y Mezcla
-
Jorge Labala: Dosificación y Mezclado: Clave en Alimentos Balanceados
-
Horacio Saravia: Concentrados Energéticos: Maíz, Sorgo y Afrechillos
-
Heider Martins: Requisitos Clave para Producción Eficiente de Alimento Balanceado
-
Evelio Víquez: Control de Calidad de Ingredientes en Balanceados
-
Josef Barbi: Importancia de materia prima en balanceados
-
Joaquin A. Paulino: Selección de ingredientes para alimento animal
-
Marco Aurelio Escobar Jaramillo: Desmintiendo mitos: Producción de alimento en granja
-
Claudio Soto y Valeria Reinoso: Molienda y peleteado en raciones para bovinos
-
Marcelo Pooli: Mejora nutricional por procesamiento de materias primas en cerdos
-
M.V.Z. José Exiquio Jiménez Torres: Errores en la elaboración de alimento balanceado
-
Alvaro Silva Florez: Optimización de dietas con subproductos de panadería
-
Gabriel Cardenas: Formulación de raciones con subproductos: consideraciones clave
-
M.V. Rodrigo Plá: Desafíos en la formulación de alimentos balanceados
-
Everton Daniel: Molienda y Peletización para Cerdos
-
Gregory Komnik: Integración Vertical: Control de Calidad en Piensos
-
Andrés Zhao: Fórmula de Concentrado para Engorde Bovino
-
Bracho-Espinoza, Héctor: Elaboración Artesanal de Bloques Multinutricionales
-
Prof. Gustavo Nouel Borges: Ingredientes BMN para rumiantes
-
Sandra Santos: Formulación de Dietas Nutricionales en Ganadería Intensiva
-
Mariano Prevost: Flujo de Producción en Planta de Alimentos Balanceados
-
Katia Hidalgo, P. Lezcano, Arelys Vázquez, A. Albelo, Yoslaidy Arbelo y Yanier Rodriguez: Proceso de elaboración de HCME para aves
-
Dto Técnico. Eurotec Nutrition Argentina: Orden de Carga de Ingredientes en Mixer para Lechería
-
María Emilia Marín: Bloques multinutricionales con subproductos de panela
-
Lipidos Toledo SA: Factores Clave en la Calidad del Gránulo de Pienso
-
Oscar Arroyave Sierra: Elaboración de alimento para cerdos: Guía práctica
-
Fernando Velez Osorio: Procesos Clave en Fabricación de Balanceados
-
Oscar Arroyave Sierra: Elaboración de alimento balanceado para cerdos: Guía completa