Sistema HACCP en la Industria Avícola: Guía de Implementación, Puntos Críticos y Bioseguridad
El sistema HACCP en la industria avícola es un marco sistemático de inocuidad preventiva que identifica y controla peligros biológicos, químicos y físicos en la cadena productiva. Se implementa mediante programas de prerrequisitos sanitarios, manteniendo umbrales de 0% en contaminación fecal visible y menos de 1.000 UFC/cm² microbianas, lo que previene intoxicaciones y optimiza el rendimiento de canal [6].
- Desafío Técnico y Causa Primaria: La contaminación microbiológica por Salmonella spp. y Campylobacter jejuni en broilers compromete la inocuidad por fallas en eviscerado y escaldado.
- Impacto Cuantitativo: Aumento del 15% al 45% en decomisos de carcasas, pérdidas por descarte de piezas y caídas en rendimiento de canal de hasta 3,5%.
- Protocolo de Intervención Verificado: Retiro de alimento 8 a 12 h pre-faena, acidificación del agua a pH 3,8-4,2, lavado a 20-50 ppm de cloro/ácido peracético a 100-200 ppm y chiller a ≤4°C.
Los 7 Principios Básicos del HACCP en Avicultura
La implementación del sistema HACCP en la industria avícola garantiza la inocuidad alimentaria desde el alojamiento del ave hasta la distribución comercial del producto terminado [14]. El marco reglamentario internacional exige una arquitectura preventiva respaldada por la ciencia para reducir sistemáticamente la prevalencia de patógenos [5].
Principio 1: Análisis de Peligros Biológicos, Químicos y Físicos
El análisis de peligros evalúa integralmente los riesgos microbiológicos como Salmonella enterica, Campylobacter jejuni y Listeria monocytogenes, junto con residuos químicos de coccidiostatos y contaminantes físicos [13]. Esta evaluación cuantitativa prioriza las etapas de mayor susceptibilidad operativa en la planta de beneficio [20].
Principio 2: Determinación de los Puntos Críticos de Control
Los Puntos Críticos de Control (PCC) son fases del proceso donde se puede aplicar un control esencial para prevenir, eliminar o reducir a niveles aceptables un peligro para la inocuidad de la carne de ave [9]. En el beneficio avícola, la evisceración y el enfriamiento por inmersión constituyen el núcleo de la matriz de PCC [25].
Principio 3: Establecimiento de Límites Críticos Operativos
Los límites críticos establecen las fronteras entre lo aceptable y lo inaceptable para cada parámetro medible en los PCC, como temperaturas absolutas, tiempos de retención y concentraciones químicas [28]. Un límite crítico en el sistema de enfriamiento exige mantener el agua del chiller a una temperatura menor o igual a 2,0 °C con un residuo de cloro libre de 2,0 a 5,0 ppm [25].
Principio 4: Procedimientos de Monitoreo Continuo
El monitoreo consiste en mediciones u observaciones programadas para evaluar si un PCC está bajo control en tiempo real [29]. Se emplean sensores térmicos automatizados, tiras colorimétricas para desinfectantes y registros organolépticos por lote faenado [21].
Principio 5: Medidas Correctivas ante Desviaciones
Las acciones correctivas se activan de forma inmediata cuando el monitoreo indica que un PCC se encuentra fuera de su límite crítico fijado [27]. Estas medidas incluyen la retención del lote de producto, la recalibración de equipos de eviscerado y el represamiento de carcasas para reprocesado térmico [6].
Principio 6: Procedimientos de Verificación y Validación
La verificación determina la validez del plan HACCP y confirma que el sistema funciona según lo estipulado mediante muestreos microbiológicos continuos [18]. La validación aporta evidencia científica de que los controles establecidos garantizan la destrucción efectiva de patógenos [11].
Principio 7: Sistema de Documentación y Registro
El mantenimiento de registros precisos y auditables documenta la trazabilidad del proceso y demuestra el cumplimiento de los estándares normativos sanitarios [23]. Los archivos deben incluir la calibración de termómetros, lecturas microbiológicas de carcasas y planillas de desviaciones [7].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | ----------------------------------------------------------------------------------- SISTEMA HACCP EN FAENA AVÍCOLA ----------------------------------------------------------------------------------- P1: Análisis Peligros |
| Fase 2 | P2: Definir PCC |
| Fase 3 | P3: Límites Críticos P7: Documentación <-- P6: Verificación <-- P5: Acción Corr. <-- P4: Monitoreo ----------------------------------------------------------------------------------- |
Puntos Críticos de Control (PCC) en Plantas de Beneficio Avícola
La identificación precisa de los Puntos Críticos de Control en el faenamiento de aves minimiza la contaminación cruzada y optimiza el rendimiento de canal [12]. A continuación se detalla la matriz integral de 10 etapas en plantas de beneficio avícola:
Matriz de Matadero: 10 Puntos Críticos de Control (PCC)
| Etapa del Proceso Avícola | Peligro Identificado | Punto Crítico de Control (PCC) | Límite Crítico Operativo | Frecuencia y Método de Monitoreo | Acción Correctiva Inmediata | Cita Técnica |
|---|---|---|---|---|---|---|
| 1. Recepción y Ayuno | Ruptura intestinal por alimento | PCC-1 (Recepción) | Ayuno de 8,0 a 12,0 h pre-cuelgue | Muestreo visual de 50 aves por lote | Ajustar horarios de cosecha en granja | [10] |
| 2. Escaldado | Foco de proliferación bacteriana | PCC-2 (Escaldado) | Temp. 52,0 °C a 56,0 °C; Flujo 1,5 L/ave | Control termométrico continuo cada 30 min | Elevar vapor e incrementar agua nueva | [6] |
| 3. Desplumado | Inoculación de bacterias en poros | PCC-3 (Desplumado) | Deditos de goma íntegros; Agua a 45,0 °C | Inspección de dedos y boquillas cada 2 h | Reemplazar dedos rotos y desinfectar | [12] |
| 4. Eviscerado Mecánico | Contaminación fecal por ruptura | PCC-4 (Eviscerado) | 0% ruptura de visceras y buches | Inspección organoléptica del 100% carcasas | Ajustar altura de máquinas evisceradoras | [6] |
| 5. Post-Mortem y Despunte | Presencia de celulitis/E. coli | PCC-5 (Inspección) | 0% carcasas con exudado purulento | Inspección veterinaria continua en línea | Decomiso total o descarte de piezas | [6] |
| 6. Lavado Pre-Chiller | Carga microbiana superficial | PCC-6 (Lavado) | Ácido peracético a 100 a 200 ppm; Presión 3,0 bar | Medición de ppm y presión cada 1 h | Corregir dosificación de desinfectante | [31] |
| 7. Enfriamiento Chiller | Multiplicación de Salmonella | PCC-7 (Chiller) | Temp. agua ≤2,0 °C; Temp. canal ≤4,0 °C | Registro de temp. digital continuo | Adición de hielo e inyección de nitrógeno | [25] |
| 8. Desposte y Trozado | Biofilms y contaminación ambiente | PCC-8 (Desposte) | Temp. ambiente sala ≤10,0 °C | Lectura de termohigrómetro cada 1 h | Ajustar unidades de climatización HVAC | [21] |
| 9. Empaque y Sellado | Crecimiento microbiano por fugas | PCC-9 (Empaque) | Sellado al vacío íntegro a 0,8 bar | Verificación visual y prueba de estanqueidad | Re-empacar producto y revisar selladora | [16] |
| 10. Depósito en Frío | Pérdida de la cadena de frío | PCC-10 (Despacho) | Temp. almacenamiento -2,0 °C a 2,0 °C | Monitoreo por datalogger continuo | Transferir lote a cámara de respaldo | [5] |
Control de Salmonella y Campylobacter en el Procesamiento de Aves
El control de patógenos entéricos en el procesamiento avícola exige la integración de medidas químicas, físicas y biológicas en todas las fases operativas [19]. La reducción de Salmonella spp. y Campylobacter jejuni previene brotes de enfermedades transmitidas por alimentos (ETA) [1].
"La erradicación de Salmonella no se logra con una sola intervención; requiere un control exhaustivo en la cadena que comience con la sanidad del lote en granja, pase por la gestión rigurosa del alimento balanceado y culmine en el control microbiológico en el chiller." — Sarge Bilgili, Universidad de Auburn [6]
Reducción Transversal de Carga Patógena
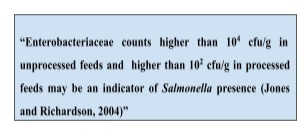
La colonización cecal por Campylobacter alcanza valores superiores a 107 UFC/g en aves vivas, lo que incrementa el riesgo de contaminación de la carne durante el eviscerado automático [13]. Para contrarrestar esta carga, se implementa la acidificación del agua de bebida mediante ácidos orgánicos en los días previos al faenamiento [19].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | ----------------------------------------------------------------------------------- DINÁMICA DE REDUCCIÓN DE SALMONELLA Y CAMPYLOBACTER ----------------------------------------------------------------------------------- Granja: Vacunación Acidificación (pH 4,0) |
| Fase 2 | Carga reducida a 10³ UFC/g Faena: Escaldado Aspersión PAA (150 ppm) |
| Fase 3 | Reducción logarítmica de -2,5 Log Chiller: Cloración Frío (≤2,0 °C) |
| Fase 4 | Ausencia en 25 g de piel ----------------------------------------------------------------------------------- |
Prevención de Biofilms en Áreas Técnicas de Alta Temperatura
Las zonas de escaldado y desplumado presentan condiciones térmicas (40,0 °C a 55,0 °C) que favorecen el desarrollo de biofilms persistentes de Campylobacter [4]. Se deben aplicar detergentes alcalinos seguidos de desinfectantes espumantes a base de amonios cuaternarios de quinta generación durante las paradas sanitarias [24].
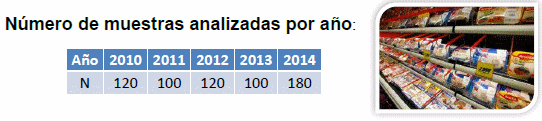
Intervenciones Antimicrobianas y Desinfección en Planta de Faena
Las intervenciones antimicrobianas en la planta de faena eliminan la contaminación bacteriana residual en la superficie de la piel del pollo [31]. Las tecnologías químicas y térmicas validadas por las autoridades sanitarias garantizan la inocuidad sin alterar las propiedades organolépticas de la canal [5].
Agentes Desinfectantes Aprobados y Parámetros de Dosificación
La efectividad de los tratamientos desinfectantes depende de la concentración del principio activo, el tiempo de contacto y el pH de la solución [24]. La siguiente tabla resume los parámetros operativos para los principales antimicrobianos en plantas avícolas:
| Agente Antimicrobiano | Concentración Operativa | pH Óptimo de Solución | Tiempo Mínimo de Contacto | Eficacia Microbiológica | Referencia |
|---|---|---|---|---|---|
| Ácido Peracético (PAA) | 100 a 220 ppm | 3,5 a 4,5 | 30 segundos | Reducción de 2,0 a 3,0 Log de Salmonella | [31] |
| Cloro Libre Residual | 20 a 50 ppm | 6,0 a 6,8 | 45 segundos | Reducción de 1,5 a 2,5 Log de E. coli | [10] |
| Acidificador Orgánico | 0,5% a 1,5% v/v | 3,0 a 3,8 | 20 segundos | Inhibición de Campylobacter jejuni | [19] |
| Dióxido de Cloro | 3 a 5 ppm | 5,0 a 9,0 | 60 segundos | Destrucción de esporas y biofilms | [24] |
| Fosfato Trisódico (TSP) | 8% a 12% w/v | 11,5 a 12,5 | 15 segundos | Desprendimiento celular de Salmonella | [29] |
Choque Térmico y Enfriamiento por Inmersión
El paso de las canales por el tanque de presuspensión y el chiller principal combina el choque térmico con la fricción mecánica del agua en movimiento [25]. Mantener una tasa de renovación de agua de al menos 2,0 litros por ave en el pre-chiller reduce la acumulación de materia orgánica y optimiza la acción del cloro residual [6].
Prerrequisitos de Bioseguridad e Higiene en Granjas Avícolas
Los Programas de Prerrequisitos (PPR) constituyen la base estructural y operativa imprescindible sobre la que se edifica el sistema HACCP [27]. Sin una bioseguridad rigurosa en la granja, el control de peligros biológicos en la planta de faena resulta ineficaz [1].
Buenas Prácticas de Manufactura (BPM) y POES en Alimentos
El control de la fábrica de piensos previene el ingreso de Salmonella a través de la nutrición del lote [15]. El tratamiento térmico en el acondicionador a temperaturas superiores a 82,0 °C durante un tiempo mínimo de 45 segundos garantiza la eliminación del patógeno previo al peletizado [22].
Capacitación del Personal y Control de Vectores
El factor humano es el eslabón crítico en el mantenimiento de las barreras sanitarias de la granja [9]. Los operarios deben cumplir protocolos estrictos de ducha obligatoria, cambio de vestimenta y lavado de manos antes de ingresar a los galpones de cría [9].
"La capacitación continua del personal de granja en prácticas de bioseguridad reduce hasta en un 80% las fallas operativas que permiten la entrada de vectores e infecciones paratifoideas." — Dr. R. Soncini, Especialista en Sanidad Avícola [9]
Auditoría y Validación del Sistema HACCP Avícola
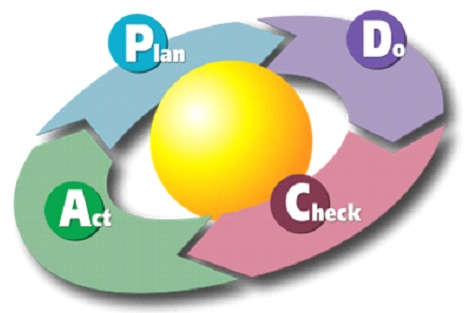
La auditoría y validación del sistema HACCP verifica que el plan de inocuidad se ejecute conforme a lo diseñado y sea capaz de controlar los peligros identificados [15]. La aplicación de herramientas de mejora continua como el ciclo PDCA (Planificar, Hacer, Verificar, Actuar) consolida la eficacia operativa de la planta [4].
Protocolos de Muestreo Microbiológico y Biomapeo
El biomapeo microbiológico mapea cuantitativamente la carga bacteriana a lo largo de todas las etapas de procesamiento [18]. Mediante hisopados de carcasas y enjuagues de canales enteras, se evalúa la reducción de Enterobacteriaceae antes y después del chiller [24].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | ----------------------------------------------------------------------------------- CICLO PDCA EN LA VALIDACIÓN DE HACCP ----------------------------------------------------------------------------------- PLANIFICAR |
| Fase 2 | Diseñar plan HACCP, límites críticos y matriz de peligros ^ v ACTUAR <-- VERIFICAR <-- HACER Ejecucción de POES y calibración Ajustar dosis Biomapeo e hisopados de canales en laboratorio ----------------------------------------------------------------------------------- |
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son los 7 principios básicos del HACCP? A: Son: 1) Análisis de peligros, 2) Identificación de PCC, 3) Establecimiento de límites críticos, 4) Monitoreo continuo, 5) Medidas correctivas, 6) Procedimientos de verificación y 7) Documentación y registro [14].
Q: ¿Cuáles son los 10 mandamientos de bioseguridad en granjas avícolas? A: Incluyen: cerramiento perimetral, control de accesos, duchas obligatorias, desinfección de vehículos, vacío sanitario estricto, control de plagas, potabilización del agua, peletizado del alimento, vacunación y manejo correcto de mortalidad [9].
Q: ¿Cuáles son los 7 requisitos del HACCP? A: Comprenden el compromiso gerencial, la formación del equipo multidisciplinario, la descripción completa del producto, la elaboración del diagrama de flujo, la verificación in situ, la aplicación de principios y la capacitación del personal [8].
Q: ¿Cuáles son los 7 pasos del plan HACCP? A: Consisten en la ejecución secuencial de sus 7 principios fundamentales, desde la evaluación sistemática de peligros biológicos hasta el archivo auditado de registros y la verificación periódica del sistema [15].
Q: ¿Cómo se evita la contaminación fecal durante el eviscerado automático de broilers? A: Se controla mediante un ayuno de 8 a 12 horas pre-faena para afear el tracto digestivo y la calibración métrica constante de las evisceradoras de línea [10].
Q: ¿Cuál es la temperatura máxima permitida para la carne de ave a la salida del chiller? A: La temperatura interna de la carcasa debe ser menor o igual a 4,0 °C para detener la multiplicación de bacterias patógenas [25].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Richard Gast: Pre-Harvest Salmonella Control Challenges
-
Dr. Nick Dale: Holistic Quality Control for Optimal Poultry Production
-
Dr. Nick Dale: Optimizing Poultry Feed Quality Control for Cost Reduction
-
Fabio Nunes: Ciclo PDCA en Avicultura: Planificación y Mejora Continua
-
Diksha Pokhrel: Disinfection and Cold Chain Prevent Biofilm
-
Roel Mulder: EU Regulations for Poultry Slaughter and Processing
-
Sarge Bilgili: Control de peligros biológicos en avicultura: Enfoque integral
-
Roque Salvatierra: Normas ISO 9001 y HACCP en avicultura
-
Karina Ferreira Duarte; Otto Mack Junqueira; Liliana Longo Borges: Etapas de implementação do HACCP em aves
-
R. Soncini: Human Resource Training for Poultry Salmonella Control
-
Miguel Ruano: Puntos Críticos para Control de Salmonella en Procesamiento Avícola
-
Priscila Rincón: Puntos críticos monitoreo coccidiostatos en avicultura
-
Walter Paredes: Optimización sanitaria en faenamiento avícola
-
Miriam Troncoso Herrera, Morales P., Figueroa G.: HACCP para Control de C. jejuni en Aves
-
Dr. Amir H. Nilipour: HACCP: Requisito Legal en la UE
-
Dr.Jayanta Bhattacharya and Dr.Girish.C.H: HACCP & GMP for Salmonella Control
-
CINCAP - Centro de Información Nutricional de la Carne de Pollo. Argentina: Programas de Calidad Avícola Argentina: BPM y HACCP
-
Centro de Información Nutricional de la Carne de Pollo. Argentina: Programas de Calidad Avícola Argentina: BPM y HACCP
-
Trudy Wassenaar: Industry's Role: Awareness and Slaughterhouse Interventions
-
Yvonne Vizzier Thaxton, Ph.D Carnetec.com: Biomapeo: Clave para la Inocuidad Avícola
-
CINCAP - Centro de Información de la Carne de Pollo. Argentina: Inocuidad del Pollo Argentino
-
Mathieu Cortyl: Multi-faceted Salmonella Control in Broilers
-
Diego Manuel Diaz: BPM y HACCP Obligatorios en Plantas Avícolas
-
Oswaldo Seclèn Effio: Estrategias Higiénicas para Seguridad Alimentaria Avícola
-
Sandra Lisette Ricaurte Galindo M.V.Z.: Control Microbiológico en Beneficio de Pollo
-
Fabio Nunes: Gerenciamiento de calidad de carcaza de pollo
-
Dupont Animal Heath Solutions - Perú: HACCP en Bioseguridad Porcina: Gestión de Riesgos Sanitarios
-
S.L. WOODGATE: HACCP for Microbiological Safety in Rendering
-
Dr. Amir H. Nilipour: Sistema de Calidad y Certificación HACCP Avícola
-
Dr. Christian Vinueza: Puntos Críticos Monitoreo Salmonella Avícola
-
Miguel Ruano: Intervenciones Anti-Salmonella en Procesamiento Avícola
-
Martin Wierup: HACCP Effectiveness Post-Heat Treatment in Feed Mills
-
Gaston Ravassio: Chiller avícola: Inocuidad y peso final de venta
-
Carlos Hamilton: HACCP en Avicultura: Garantía de Inocuidad Alimentaria
-
Larry Perdomo: HACCP y Prerrequisitos en Granjas Avícolas




Micotoxinas y Micotoxicosis en ganado de carne en corral (Feedlot)


España - IRTA pone a debate el uso del agua regenerada en el sector agroalimentario



FIGAP 2026: integración tecnológica e innovación para la producción animal


Micotoxinas y Micotoxicosis en ganado de carne en corral (Feedlot)
España - IRTA pone a debate el uso del agua regenerada en el sector agroalimentario