Protocolo de Limpieza y Desinfección en la Industria Frigorífica: Inocuidad y Control Microbiológico
La desinfección en plantas frigoríficas de carne es el saneamiento sistemático de instalaciones y equipos de faenamiento. Su prevención y control se implementan mediante desinfectantes químicos y choque térmico, manteniendo umbrales de 20 a 50 ppm de cloro activo y temperaturas mayores a 55 °C, lo que previene la proliferación patógena y optimiza la inocuidad cárnica [22].
- Desafío Técnico y Causa Primaria: La contaminación microbiológica por Salmonella y Campylobacter en desinfección en plantas frigoríficas de carne es causada por biofilms adheridos.
- Impacto Cuantitativo: Pérdidas económicas superiores a 2.300 millones de USD anuales por decomisos de canales y hasta un 23% de prevalencia microbiológica en puntos críticos post-chiller.
- Protocolo de Intervención Verificado: Ejecución de 3 fases sanitarias (espumado, enzimático anti-biofilm y desinfección) mediante PAA al 0,2%, agua clorada a 50 ppm y vapor saturado a 165 °C.
Protocolo POES de Limpieza y Desinfección en Frigoríficos
La ejecución rigurosa de los Procedimientos Operativos Estandarizados de Saneamiento (POES) garantiza la eliminación sistemática de la materia orgánica y reduce la carga bacteriana inicial en todas las áreas de la planta frigorífica.
El establecimiento de un protocolo POES en la industria cárnica exige una secuencia ininterrumpida de siete etapas operativas para evitar la recontaminación de la carne durante la faena y el despiece [25]. La primera etapa abarca la limpieza en seco, removiendo mecánicamente restos de tejido adiposo, fragmentos óseos y coágulos sanguíneos en pisos y cintas de transporte. Seguidamente, se aplica un preenjuague con agua potable a presión moderada y temperatura controlada entre 40 °C y 45 °C para desnaturalizar las proteínas solubles sin fijarlas a las superficies de acero inoxidable [26].
La tercera fase corresponde al lavado químico con detergentes alcalinos espumantes (pH 11,0 a 12,5) a 55 °C, formulados con tensioactivos anionicos y agentes quelantes que saponifican las grasas neutras y solubilizan la matriz proteica [30]. Tras un enjuague intermedio con agua potable a 15 °C para remover los residuos surfactantes, se procede a la aplicación de desinfectantes de amplio espectro. Posteriormente, se realiza el enjuague final (en los casos donde la regulación ambiental y del producto lo requiera) seguido de la inspección organoléptica y la verificación bioluminométrica mediante ATP-metría [34].
"La mitigación efectiva de la contaminación microbiológica exige reforzar las Buenas Prácticas de Manufactura en el faenado bovino, priorizando la desinfección continua de cuchillos y utensilios a 82 °C e implementando barreras sanitarias infranqueables entre la playa limpia y la zona sucia." — Hipatia Delgado I, Universidad Técnica de Manabí [27]
| Etapa del Protocolo | Parámetro Operativo | Agente Químico / Físico | Impacto Zootécnico y Sanitario | Referencia |
|---|---|---|---|---|
| 1. Limpieza en seco | Remoción manual en pisos y equipos | Cepillos y escobillas de cerda dura | Reducción de carga orgánica gruesa antes de lavar | [25] |
| 2. Preenjuague inicial | Presión: 20-30 PSI; Temp: 40-45 °C | Agua potable tratada | Arrastre del 80% de sólidos flotantes | [26] |
| 3. Aplicación detergente | Espuma alcalina; Tiempo: 15-20 min | Detergentes alcalinos clorados (pH 12) | Saponificación de lípidos y desprendimiento proteico | [30] |
| 4. Enjuague intermedio | Presión: 40 PSI; Temp: 15-20 °C | Agua potable sin aditivos | Eliminación total de residuos surfactantes | [30] |
| 5. Desinfección química | TdC: 10-15 min; Dosis: 150-200 ppm | Ácido peracético / Amonio cuaternario | Inactivación de patógenos vegetativos (>5 log10) | [20] |
| 6. Enjuague final | Presión constante; Temp: 10-15 °C | Agua clorada (1-3 ppm) | Eliminación de trazas químicas residuales | [33] |
| 7. Inspección / Verificación | Muestreo de ATP-metría (<30 RLU) | Bioluminómetro de superficie | Validación objetiva de liberación de línea | [34] |
| 8. Secado de superficies | Humedad relativa <65% | Manejo de flujo de aire filtrado | Prevención del nicho hídrico para bacterias | [19] |
| 9. Desinfección aérea | Niebla fría; Humedad >70% | Termonebulización con glutaraldehído | Inactivación de esporas y bacterias en suspensión | [21] |
| 10. Sanitización previa | Inmersión de utensilios a 82 °C | Agua caliente a temperatura crítica | Inactivación de patógenos en cuchillos de faena | [31] |
Desinfectantes Químicos Autorizados para Plantas Frigoríficas
La selección y alternancia de agentes desinfectantes previenen la selección de cepas bacterianas resistentes y aseguran la inactivación de la flora alterante en la industria cárnica.
Los productos químicos empleados en el saneamiento frigorífico deben contar con registro sanitario vigente para uso en la industria alimentaria, garantizando nula toxicidad residual sobre la canal [2]. El cloro y sus derivados (hipoclorito de sodio y dióxido de cloro) representan el estándar primario debido a su elevado poder oxidante sobre los grupos sulfhidrilo de las enzimas microbianas, utilizándose en concentraciones de 20 a 50 ppm en aguas de proceso y hasta 200 ppm para la sanitización de superficies inanimadas [22], [33].
Por otro lado, los compuestos de amonio cuaternario de quinta generación ejercen una acción bactericida y fungicida mediante la alteración de la permeabilidad de la membrana citoplasmática. No obstante, su actividad se ve atenuada en presencia de agua dura y materia orgánica residual [30]. El ácido peracético (PAA) ha ganado preponderancia técnica gracias a su elevado potencial redox (+1,81 V) y su degradación inocua en ácido acético y agua, siendo altamente efectivo contra Listeria monocytogenes y Salmonella spp. en dosis de 100 a 200 ppm sin generar trihalometanos [20].
"El uso de vapor saturado seco a 165 °C permite lograr una desinfección física de nivel hospitalario en microsegundos, eliminando de forma instantánea patógenos e introduciendo una tecnología totalmente libre de residuos químicos en la línea de faenado." — Marc Manich, Ingeniero de Procesos Industriales [29]
| Agente Sanitarizante | Mecanismo de Acción Biochemica | Concentración Operativa | Espectro Antimicrobiano | Cita Técnica |
|---|---|---|---|---|
| Hipoclorito de Sodio | Oxidación de proteínas y grupos sulfhidrilo | 50 - 200 ppm | Bacterias, virus lipídicos, hongos | [22] |
| Ácido Peracético (PAA) | Ruptura de pared celular y desnaturalización | 100 - 200 ppm | Bacterias, esporas, biofilms | [20] |
| Amonios Cuaternarios (5ª Gen) | Lisis celular por alteración de fosfolípidos | 200 - 400 ppm | Gram positivos, Gram negativos | [30] |
| Dióxido de Cloro (ClO2) | Destrucción de la síntesis proteica interna | 1 - 5 ppm en agua | Bacterias vegetativas y quistes | [33] |
| Vapor Saturado | Desnaturalización térmica instantánea | 165 °C a 6 bar | Bacterias, esporas, biofilmes | [29] |
Control de Biofilms y Bacterias Multirresistentes en Faenamiento
La bioacumulación de exopolisacáridos estructurales protege a las bacterias patógenas contra los desinfectantes convencionales y fomenta el desarrollo de resistencia microbiana en la planta.
Un biofilm es una comunidad sésil de microorganismos adheridos irreversiblemente a una superficie inerte y embebidos en una matriz extracelular de sustancias poliméricas (EPS) compuestas por polisacáridos, proteínas y ADN extracelular [30]. En las instalaciones de faena cárnica, cepas de Listeria monocytogenes, Pseudomonas fluorescens y Salmonella enterica colonizan las microrrugosidades de las bandas de polietileno y sierras de corte, actuando como focos permanentes de contaminación cruzada [2]. La matriz de EPS reduce la velocidad de difusión de los sanitizantes químicos en hasta un 90%, inactivando moléculas como el cloro antes de que alcancen el núcleo bacteriano.
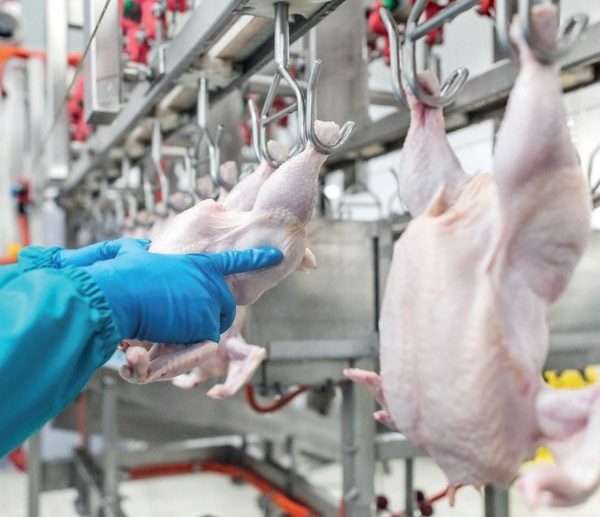
Para desarticular estas estructuras complejas, el departamento de calidad debe implementar un protocolo de higiene en tres fases bien definidas [30]. En primer lugar, se utiliza un espumado alcalino tensioactivo para desintegrar la matriz orgánica superficial. En segundo lugar, se aplican detergentes enzimáticos específicos (proteasas y glucosidasas) capaces de degradar la trampa de polisacáridos. Finalmente, se aplica un desinfectante de alta penetración como el ácido peracético o el ozono en fase gaseosa, logrando una reducción >6 log10 de las células bacterianas sésiles [24].
"El control exitoso de biofilms en mataderos avícolas exige desmontar semanalmente los componentes críticos de las sierras y evisceradoras, aplicando una limpieza en tres fases complementada con desinfección aérea por termonebulización para saturar las zonas inactivas." — Lic. Juan José Canet Gascó, Especialista en Higiene Industrial [30]
Desinfección de Cámaras Frigoríficas y Salas de Desposte
El mantenimiento de bajas temperaturas combinado con la higienización continua de superficies frías previene la proliferación de microorganismos psicrófilos y hongos alterantes.
En las salas de desposte y cámaras de maduración, la temperatura ambiental se regula estrictamente por debajo de los 10 °C (y la carne entre 0 °C y 4 °C) para enlentecer la cinetica de crecimiento microbiano [26]. Sin embargo, bacterias psicrófilas y psicrótrofas como Brochothrix thermosphacta, Pseudomonas spp. y Listeria monocytogenes conservan su capacidad metabólica y de división celular en este rango térmico, poniendo en riesgo la vida útil comercial de los cortes primarios y la inocuidad de las carnes maduradas en seco [19], [34].
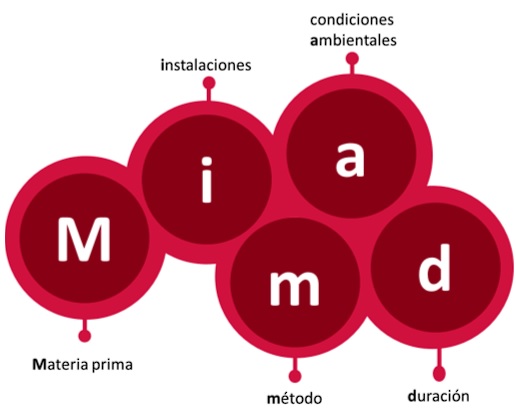
La sanitización ambiental en cámaras de refrigeración se realiza mediante tecnología de ozonización continua en concentraciones de 0,05 a 0,1 ppm de O3 en el aire, lo que reduce la carga microbiana aerotransportada en un 93% sin alterar las propiedades organolépticas ni oxidar la mioglobina de la canal [24]. Para los equipos de desposte (mesas de teflón, gancheras y rielería), se intercalan desinfecciones químicas por pulverización con amonios cuaternarios de quinta generación al cierre del turno operativo [19].
"La aplicación de ozono gaseoso en las cámaras frigoríficas disminuye la carga microbiana ambiental hasta en un 93%, extendiendo significativamente la vida útil de las carcasas y eliminando la necesidad de tratamientos químicos agresivos sobre la superficie cárnica." — Dra. Sandra Lissette Ricaurte Galindo, Especialista en Microbiología Cárnica [24]
Microbiología de Superficies en Camales Bovinos y Avícolas
El monitoreo microbiológico periódico cuantifica la efectividad de las barreras sanitarias y detecta desvíos higiénicos durante las diferentes fases de la faena.
Las fuentes de contaminación en la canal varían sustancialmente entre el procesamiento bovino y avícola. En los camales bovinos, las operaciones de desuelle (retirada de la piel) y evisceración constituyen los Puntos Críticos de Control (PCC) de mayor vulnerabilidad para la transferencia fecal de Escherichia coli enterohemorrágica y Salmonella spp. desde la superficie del cuero o la luz intestinal [25], [31]. En contraposición, en el faenado avícola, las etapas de escaldado (50 °C a 70 °C) y desplume representan zonas de elevada dispersión microbiana, donde el agua de los tanques debe ser constantemente sanitizada e higienizada [28].
El control de calidad microbiológica evalúa la densidad de microorganismos indicadores en la superficie cárnica (expresada en log10 UFC/cm2), incluyendo Aerobios Mesófilos, Enterobacterias y Brochothrix thermosphacta [34]. La norma internacional establece que recuentos de Enterobacterias por debajo de 1,0 log10 UFC/cm2 tras la canalización reflejan una adecuada ejecución de los POES y un eviscerado higiénico [34].
"La correcta dosificación de sanitizantes y el mantenimiento térmico por encima de 55 °C en el agua de escaldado quiebran la tensión superficial y previenen la acumulación de patógenos en los folículos de las aves." — Lic. Francisco Giral, Consultor en Agroindustria Avícola [28]
Evaluación de Riesgo de Salmonella y Campylobacter en Planta
La implementación de programas territoriales integrados disminuye la prevalencia de las principales zoonosis de origen alimentario a lo largo de la cadena productiva.
En el marco de la estructuración industrial, el sector de procesamiento cárnico se clasifica dentro de la industria manufacturera secundaria de transformación de materia prima biológica. El proceso de industrialización optimiza la conversión de proteína animal bajo directrices sanitarias rigurosas, conectando el sector primario ganadero y avícola con los mercados de consumo masivo [22].
La prevención de brotes por Salmonella enterica (serovares Enteritidis, Typhimurium y Heidelberg) y Campylobacter jejuni requiere un protocolo integral que inicie con un ayuno previo de 8 a 12 horas para vaciar el tracto gastrointestinal y minimizar rupturas viscerales durante la evisceración automatizada [22], [31], [35]. En la fase de pre-chiller y chiller avícola, el agua debe mantenerse a temperaturas menores a 4 °C con concentraciones de cloro activo de 20 a 50 ppm o adición de ácido peracético (PAA) al 0,1%, logrando reducciones de hasta 2 log10 en la carga microbiana [20], [22].
"El control de Salmonella no puede recaer sobre una única medida en la planta; requiere un esquema holístico de intervenciones integradas desde la bioseguridad en reproductoras hasta el monitoreo continuo post-chiller bajo estándares de Codex Alimentarius." — Dra. Eva Bravo, Coordinadora Regional de Inocuidad de Alimentos en OIRSA [22]
| Ente Regulación / Zona | Pauta Muestral | Límite de Aceptación (Positivos/Lote) | Intervención Permitida | Referencia |
|---|---|---|---|---|
| OIRSA (Centroamérica) | 51 muestras enjuague de canal | Máximo 12 / 51 muestras positivas | Cloro 20-50 ppm / Ácidos orgánicos | [22] |
| USDA-FSIS (Estados Unidos) | 51 muestras post-chilled | Máximo 5 / 51 muestras positivas | Ácido peracético / Cetilpiridinio | [20], [22] |
| EFSA / Unión Europea | 50 muestras de superficie | Máximo 7 / 50 muestras positivas | Choque térmico / Lavado agua potable | [22] |
| MINSA / DIGESA (Perú) | Muestreo de 25 g de tejido | Ausencia total en 25 g analizados | Agua clorada a 5 ppm | [33] |
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son las concentraciones de cloro recomendadas para el lavado de canales y equipos en el frigorífico? A: Para agua de enfriamiento (chiller) se recomiendan de 20 a 50 ppm de cloro activo, mientras que para la desinfección de equipos y superficies inanimadas sin contacto directo se emplean hasta 200 ppm [22].
Q: ¿Cómo se desarticulan los biofilms en las líneas de corte y deshuese? A: Mediante un protocolo en tres fases: espumado alcalino para eliminar grasas, tratamiento enzimático específico para degradar la matriz de exopolisacáridos (EPS) y desinfección final con ácido peracético o vapor saturado [29], [30].
Q: ¿Qué temperatura requiere el agua para la esterilización continua de cuchillos en la playa de faena? A: La normativa sanitaria exige que los esterilizadores de cuchillos y chairas mantengan el agua a una temperatura mínima constante de 82 °C durante todo el turno operativo [31].
Q: ¿Qué ventajas ofrece el ácido peracético frente al hipoclorito de sodio en plantas frigoríficas? A: El ácido peracético no genera trihalometanos, retiene su potencia biocida en presencia de materia orgánica residual, se degrada en subproductos inocuos y es altamente efectivo contra Listeria monocytogenes [20].
Q: ¿Cuál es el tiempo de ayuno ante-mortem óptimo para evitar la contaminación por ruptura intestinal? A: Un periodo de ayuno ante-mortem de 8 a 12 horas reduce drásticamente el contenido gastrointestinal, disminuyendo el riesgo de desgarro visceral durante la evisceración [22], [35].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Jorge Pérez H.: Hidatidosis y Distomatosis: Riesgos en bovinos de Capitán Prat
-
Karla López, CKM: Beneficios de Alimentos Orgánicos en Ganadería
-
fernando contreras molina: Principales causas de decomiso de órganos en cerdos en Perú
-
Osvaldo Enrique Ricci: Estrategias de prevención de decomisos por parasitosis en cerdos
-
Hector Diaz: Control y prevención de hidatidosis en explotaciones porcinas
-
Zaida Larreal: Beneficios de programas sanitarios y buenas prácticas en porcinos
-
Alberto Zeballos: Estándares de calidad para pollos de segunda en plantas procesadoras
-
Fabio Nunes: Porcentaje de decomisos parciales en plantas avícolas
-
Nestor Perez: Métodos para reducir hematomas en pollos
-
Flor Yanira Morán Sandoval: Equipos mal calibrados y calidad del pollo
-
Julian Hurtado Giraldo: Indicadores de defectos en procesamiento de pollo
-
Pablo A. Carranza: Clasificación de pollos faenados en Argentina
-
Ernesto Guillen: Sistema de calidad en procesamiento avícola
-
Ernesto Bastidas: Reducción de productos no conformes en avícolas
-
Pablo H Guerrero: Parámetros de calidad y HACCP en pollo
-
Marcos Roberto: Networking y aprendizaje en la industria frigorífica
-
Jorge Cordero: Modelo de planta de faenamiento de reses (Camal)
-
Omar Bautista Ortega: Equipos para faenamiento de reses en Colombia
-
Panella-Riera, N., González, J., Nogué, I., Masferrer, G., Font-i-Furnols, M.: Higiene Pulido Carne Madurada
-
Rafael E. Rivera: Eficacia de antimicrobianos contra Campylobacter
-
Nazaret Cano Vilches: Eficacia de limpieza y desinfección contra Salmonella en pavos
-
Eva Bravo: Parámetros de Control de Salmonella en Plantas de Sacrificio
-
Alvaro: Procesamiento de sangre en frigoríficos: Métodos y usos
-
Sandra Lissette Ricaurte Galindo: Ozono reduce 93% de microorganismos en mataderos
-
Julio Vilaboa Arroniz: Fuentes de Contaminación en Carne Bovina
-
Sandra Lisette Ricaurte Galindo M.V.Z.: Control Microbiológico en Beneficio de Pollo
-
Hipatia Delgado I, Carlos Cedeño I, Nivian Montes de Oca II, Alejandra Villoch II.: Momentos críticos de contaminación en faenado bovino
-
Lic. Francisco Giral: Agua en Escaldado Avícola: Prevención de Contaminación
-
Marc Manich: Vapor Saturado: Desinfección Rápida y Sin Residuos en Alimentos
-
Lic. Juan José Canet Gascó: Publicación técnica de Lic. Juan José Canet Gascó en Engormix
-
NOEL T. KAVANAGH: Slaughterhouse Carcass Contamination Reduction
-
Verónica Yepes Medina: Control de Campylobacter en Procesamiento Avícola
-
Oswaldo Seclèn Effio: Requisitos Normativos para Plantas Avícolas en Perú
-
P. M. Palladino; L. L. Del Castillo; A. M. Sancho; M. O. Masana; P. Davies; I. Ceconi; M. S. Godaly: Evaluación de calidad higiénica en carcasas
-
Diego Braña Varela: Manejo Ante-Mortem: Reducción de Contaminación