Proceso de Rendering Animal y Subproductos Cárnicos: Guía Técnica de Transformación, Parámetros Térmicos y Calidad Nutricional
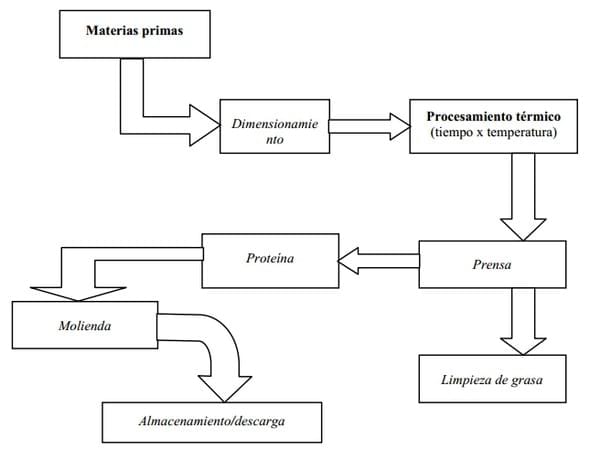
El proceso de rendering animal y subproductos cárnicos comprende la transformación térmica de residuos de faena en harinas proteicas y grasas de alto valor. El tratamiento requiere cocción entre 115 °C y 145 °C durante 40 a 90 minutos para inactivar patógenos, garantizando la calidad nutricional y seguridad biológica del producto final. [27][56][48][3][4][42][43][30]
- Desafío Técnico y Causa Primaria: Optimice el proceso de rendering animal y subproductos cárnicos en aves y cerdos mediante tecnologías de control térmico, trazabilidad y calidad.
- Impacto Cuantitativo: El rendering permite recuperar harinas y sebos, evitando la siembra de 4.49 millones de hectáreas de soya y 1.05 millones de hectáreas de maíz, además de devolver 15.1 millones de metros cúbicos de agua limpia al medio ambiente anualmente.
- Protocolo de Intervención Verificado: Para calidad premium, procesar vísceras avícolas en menos de 2 horas a 115 °C (FFA <3%). Hidrolizar plumas a 45 libras por 45 minutos. Aplicar antioxidantes (300-500 ppm) y antibacterianos (3-7 kg/t) post-molino a menos de 60 °C.
Etapas del Proceso de Rendering en Plantas de Procesamiento: Vía Seca, Vía Húmeda y Parámetros Térmicos
El proceso de rendering transforma subproductos animales mediante vías secas o húmedas, requiriendo un control estricto de tiempo y temperatura para asegurar esterilización y evitar la degradación proteica y lipídica. [1][2]
Parámetros operativos y tecnológicos comparativos en procesos de rendering
| Sistema o Subproducto | Temperatura / Parámetro Térmico | Tiempo o Condición de Operación | Efecto Técnico y Calidad Resultante | Referencia |
|---|---|---|---|---|
| Subproducto de aves (digestor) | 115 °C | Máximo 2 horas (pre-proceso < 2 h) | Mantiene TVN en 40-60 mg/100g y FFA < 2-3%; sobrepasar el tiempo degrada la lisina | [3] |
| Vía húmeda a baja temperatura | Baja temperatura inicial | Separación temprana de proteína y grasa | Reduce a menos de la mitad el consumo de vapor frente a vía seca; harina de alta digestibilidad | [1] |
| Digestores cerrados (melters) | Máximo 130 °C | Presión, vacío o presión atmosférica | Evita oscurecimiento de grasas y sebos industriales durante la fusión | [4] |
| Decomisos patológicos avícolas | 140 °C | Varias horas en cooker | Esterilización microbiológica segura complementada con acidificantes y antioxidantes | [5] |
| Sangre en secador de anillo | 700 °F | 1/2 segundo (flujo 66 pies/s) | Reduce humedad de 55% a 10% preservando la biodisponibilidad de lisina | [6] |
Comparativa entre Vía Seca y Vía Húmeda
La selección del sistema de procesamiento define la eficiencia operativa y el perfil nutricional obtenido. El rendering por vía seca continuo permite procesar grandes volúmenes con bajo consumo de vapor y energía a presión ambiental, aunque requiere un esterilizador y genera gases malolientes durante su ejecución. Por el contrario, el sistema por vía seca discontinuo cuece y seca subproductos triturados en digestores antes del prensado, presentando desventajas notables como un alto consumo de vapor, baja digestibilidad de la proteína resultante y la obtención de grasas oscurecidas. [1]
Como alternativa de mayor eficiencia, el rendering por vía húmeda a baja temperatura separa la proteína y la grasa en la fase inicial, lo que reduce el consumo de vapor a menos de la mitad respecto a los procesos tradicionales por vía seca y genera harinas de elevada digestibilidad. Esta segregación temprana mitiga el daño térmico sobre los nutrientes y optimiza sustancialmente la estructura del producto final. [1]
Control Térmico y Procesamiento de Decomisos
En el rendering de subproductos de aves, el material no debe esperar más de 2 horas antes de entrar al digestor a 115 °C para mantener la calidad premium con TVN entre 40-60 mg/100g y acidez menor al 2-3%. Asimismo, en digestores o melters horizontales cerrados calefaccionados con camisa de vapor no se deben sobrepasar los 130 °C para evitar el oscurecimiento de las grasas. Cuando se manejan flujos críticos, el tratamiento de decomisos avícolas patológicos en cooker a 140 °C durante varias horas, junto con acidificantes y antioxidantes, asegura una esterilización microbiológica completa. [3][4][5]
Secado Especializado y Optimización Energética
La preservación de fracciones sensibles requiere tecnologías de secado avanzadas. Procesar pluma y sangre por separado utilizando un secador de anillo con aire supercalentado a 700 °F reduce la humedad de la sangre de 55% a 10% en medio segundo con un flujo de 66 pies por segundo, preservando la lisina. Complementariamente, la optimización energética en plantas de rendering exige calderas de alto rendimiento con corrección automática de oxígeno y dimensionamiento adecuado de motores y sinfines para evitar sobreconsumos. [6][7]
- Límites térmicos en digestores: La temperatura en digestores horizontales cerrados no debe exceder los 130 °C para evitar el oscurecimiento de las grasas procesadas. [4]
- Deshidratación ultrarrápida de sangre: Un secador tipo anillo a 700 °F reduce la humedad del 55% al 10% en tan solo 1/2 segundo a una velocidad de aire de 66 pies/s. [6]
"Pasar de las 2.0 horas a 115 °C es crítico. Si el proceso se extiende: Harina: Los aminoácidos esenciales (como la lisina) se ligan a los carbohidratos, volviéndose no disponibles para el animal. La harina se oscurece y pierde su estatus 'Premium'." — Carlos Aladino [3]
Tecnologías de Extracción, Clarificación y Estabilidad de Grasas y Sebos Industriales
La extracción y estabilidad de grasas y sebos depende del ajuste mecánico en prensas expellers, la separación centrífuga de finos y humedad a temperatura controlada, y el tratamiento químico de lavado o neutralización según los niveles de borras y acidez. [8][9][10][11][12][4]
Comparativa de tecnologías de extracción, refinación y clarificación de grasas animales
| Sistema o Proceso | Mecanismo de Extracción / Separación | Parámetros Térmicos y Operativos | Criterio de Calidad Obtenido | Referencia |
|---|---|---|---|---|
| Proceso Titán continuo | Calentamiento bajo presión y descompresión repentina para provocar el estallido de las celdas grasas | Centrifugación, clarificación y desodorización al vacío a aproximadamente 250 °C | Grasa libre de ácidos grasos libres volátiles, aldehídos y cetonas malolientes | [4] |
| Primer jugo vacuno | Picado con disco de 5/8", fusión en tanque enchaquetado con agitación y adición escalonada de sal | Enfriamiento de recortes a 3 °C, fusión suave a 70-75 °C y clarificación por centrifugación | Grasa sin fraccionar con acidez máxima de 0,8% (ácido oleico) y punto de fusión entre 44-46 °C | [4] |
| Molinos coloidales | Trituración fina mediante molino coloidal previo a la fusión térmica continua | Fusión en cocinas con temperatura controlada de hasta 80 °C y centrifugación final | Extracción eficiente con menor requerimiento de espacio físico y reducido consumo de agua | [4] |
| Neutralización alcalina | Reacción de ácidos grasos libres con álcalis (soda cáustica) para formar jabones insolubles | Tratamiento a 40-43 °C, lavados repetidos con agua caliente a 80-85 °C y filtración | Reducción de acidez libre y decoloración de la grasa tratada | [4] |
Prensado Mecánico y Parámetros Operativos del Expeller
En el tratamiento mecánico de subproductos avícolas cocidos, la prensa mecánica demuestra una mayor eficiencia operativa frente a la centrífuga, ya que consigue entregar una torta notablemente más seca junto con un volumen superior de grasa recuperada. Para maximizar el rendimiento extractivo sobre materias primas complejas como las vísceras, la configuración interna de la maquinaria resulta determinante: el diseño y arreglo específico de los sinfines en el eje principal (Main Worm Shaft), aunado a una rigurosa calibración de la velocidad de trabajo en las prensas expellers, dictan directamente la tasa de desengrase alcanzada. [8][9]
La consistencia física y el comportamiento del material dentro del equipo dependen estrechamente del balance de humedad durante la compresión. El expeller emerge blando de la prensa manteniendo una humedad cercana al 12%, endureciéndose progresivamente conforme se enfría; no obstante, si la masa ingresa con un contenido de humedad inferior al 8%, la fricción interna provoca que la prensa tienda a clavarse o frenarse, anomalía operativa que exige la adición constante de gotas de agua en el punto de alimentación para estabilizar el flujo. [13]
Clarificación Centrífuga y Manejo de Borras
Una vez recuperada la fase lipídica, la presencia remanente de impurezas compromete la vida útil del producto; de hecho, el contacto prolongado de sólidos y agua con la grasa a temperaturas elevadas acelera reacciones perjudiciales de lipólisis y oxidación, haciendo indispensable la incorporación de decanters para remover la fracción sólida previo al almacenaje. Asimismo, elevar la temperatura del sebo antes de su alimentación a la centrífuga disminuye la viscosidad del fluido, optimizando el descarte de finos de harina residuales, esquema que puede complementarse mediante la adición de un tricanter dedicado a una segunda fase de separación grasa-harina. [10][11]
El reacondicionamiento acuoso posterior debe gestionarse con extrema cautela según la pureza del lote: queda contraindicado añadir agua caliente a grasas que superen el 10% de borras, puesto que dicho sedimento absorbe el líquido y precipita la descomposición acelerada del producto. Por el contrario, en matrices lipídicas limpias es factible incorporar hasta un 10% de agua caliente a 70-80 °C bajo agitación, siempre que se verifique y ajuste un pH menor a 6 mediante la adición de ácido fosfórico para evitar formaciones jabonosas indeseadas. [12]
Neutralización Química y Métodos Térmicos Continuos
Cuando se requiere corregir la acidez libre residual, la neutralización química se ejecuta empleando soda cáustica a la temperatura de fusión de la grasa (40-43 °C), mecanismo que transforma dichos ácidos grasos en jabones insolubles y proporciona un efecto decolorante, demandando lavados sucesivos con agua caliente a 80-85 °C antes de la filtración final. En líneas de alta capacidad, los métodos continuos como Titán (fundamentado en calentamiento y descompresión para inducir el estallido celular), Alfa Laval (basado en picadora enchaquetada y centrífuga) y Sharples (que incorpora molino fino post conminutor) perfeccionan la clarificación industrial, integrando etapas de desodorización al vacío a temperaturas de aproximadamente 250 °C. Para la obtención de primer jugo vacuno a partir de tejidos selectos, la fusión controlada a 70-75 °C con adición de sal garantiza una acidez máxima de 0,8% y punto de fusión de 44-46 °C, mientras que los molinos coloidales procesan hasta 80 °C con menor huella de planta y ahorro de agua, confirmando que la aplicación regulada de calor rompe las membranas celulares y reduce viscosidad y densidad en grasas comestibles (fusión 44-45 °C) manteniendo baja acidez mediante bajas temperaturas de proceso. [4]
- Condición de humedad en prensado: El expeller sale de la prensa con cerca del 12% de humedad; si el material ingresa con menos del 8%, el equipo corre riesgo de atasco mecánico si no se suministra agua en la entrada. [13]
- Tratamiento térmico según borras: Se prohíbe incorporar agua caliente en grasas con más del 10% de borras para impedir su retención hídrica; en grasas limpias se permite hasta 10% de agua a 70-80 °C ajustada con ácido fosfórico a pH inferior a 6. [12]
- Protocolo de neutralización alcalina: La reacción con soda cáustica se desarrolla a 40-43 °C para precipitar jabones insolubles y decolorar, continuada de lavados con agua a 80-85 °C y filtración para eliminar residuos alcalinos. [4]
"El método de desodorización se hace con temperatura (250°C aprox) y vacío para eliminar ácidos grasos libres, aldehídos y cetonas que causan el mal olor." — Osvaldo Enrique Ricci [4]
Procesamiento Especializado de Sangre, Plumas y Decomisos Avícolas
El procesamiento especializado de sangre, plumas y decomisos en plantas de rendering exige regular presiones de hidrólisis de 45 libras por 45 minutos o vías enzimáticas, junto con coagulación por vapor y secado controlado para preservar la calidad nutricional. [14][15][16]
Parámetros y equipos para el procesamiento especializado de subproductos avícolas y sangre
| Subproducto | Método de procesamiento | Condiciones operativas clave | Equipos recomendados | Proteína o digestibilidad reportada | Referencia |
|---|---|---|---|---|---|
| Plumas de pollo | Hidrólisis térmica por batch | 45 libras de presión durante 45 minutos | Cooker o melter de digestión | 80% proteína; digestibilidad de pepsina 70-75% (mínimo 75%) | [14], [17] |
| Plumas y vísceras avícolas | Hidrólisis enzimática | 55 °C con 0.5 kg de proteasas/lipasas y 2.5 kg activador bisulfito | Reactor de hidrólisis enzimática | Incremento de 6% a 18% en energía metabolizable | [15] |
| Sangre bovina (sólidos) | Coagulación por vapor y centrifugación | Vapor directo/indirecto a 2.5-3 bar; secado bajo 120 °C | Coagulador, decanter centrífugo y secador de disco o ring dryer (Haarslev o Dupps) | >90% proteína con alta digestibilidad | [16], [18], [19], [20] |
| Sangre bovina (fase líquida / plasma) | Concentración y secado spray | Concentración evaporativa seguida de pulverización deshidratante | Evaporador de película descendente y secador spray dry | Proteínas plasmáticas en polvo recuperadas | [18] |
| Sangre de porcino | Centrifugación y secado directo continuo | 15,000 rpm (humedad al 20%) y desecación en gusano a fuego hasta 3% de humedad | Tanque enchaquetado con vapor, centrífuga Alfa Laval y molino de martillos | 80% proteína | [21] |
Hidrólisis y Parámetros Operativos en Subproductos Avícolas
En el marco del proceso de rendering animal y subproductos cárnicos, las fracciones no destinadas al consumo humano representan proporciones bien definidas sobre el peso vivo del ave cruda. Estas fracciones corresponden aproximadamente a un 6.7% de pluma, un 7% de vísceras no comestibles y un 3% de sangre, debiendo contemplarse un 100% adicional de agua escurrida en la recolección de este último efluente. Asimismo, la gestión de decomisos avícolas afectados por patologías como colibacilosis requiere medidas estrictas de estabilización temporal para evitar focos infecciosos antes de su tratamiento final. Dichos residuos anatomopatológicos pueden conservarse de 7 a 10 días mediante la aplicación de una solución de formol al 10%, o extender su ventana de preservación hasta 15 días si se combina dicho formol al 10% con congelación en cadena de frío. [22][23]
El tratamiento térmico de la queratina aviar exige esquemas operativos rigurosos para desdoblar su estructura sin comprometer el valor biológico final. Para hidrolizar la queratina de las plumas de pollo en sistemas por batch, se debe cargar el digestor o cooker y mantener una presión constante de 45 libras durante 45 minutos, lo que permite alcanzar una digestibilidad de pepsina de 70-75% o una cota mínima de 75%. El producto obtenido mediante este procesamiento térmico adecuado debe ajustarse a estándares precisos de calidad nutricional: una harina de pluma óptima debe contener 80% de proteína, 75% de fósforo, 5% de grasa, 4% de cenizas, un máximo de 4% de fibra y un límite máximo de 10% de humedad. [14][17]
Frente a los métodos tradicionales a alta temperatura, la biotecnología ofrece alternativas energéticamente eficientes para el acondicionamiento de descartes de faena. La incorporación de 0.5 kg de producto enzimático a base de lipasas y proteasas junto con 2.5 kg de activador inorgánico de bisulfito de sodio permite reducir la temperatura de hidrólisis de 160 °C a 55 °C en subproductos avícolas, logrando paralelamente una mejora de la energía metabolizable situada entre un 6% y 18%. No obstante, tal como señala el Ing. Josef Barbi, aunque las plumas de pollo poseen un nivel proteico significativamente más elevado que el resto de los subproductos de ave, las operaciones de hidrolizado y secado conllevan un coste superior, lo que obliga a evaluar cuidadosamente el balance costo-beneficio y contar con un volumen de producción adecuado para garantizar su rentabilidad. [15][24]
Coagulación y Secado Eficiente en Harina de Sangre Bovina
La transformación de sangre bovina demanda etapas mecánicas y térmicas coordinadas para retener su integridad aminoacídica y evitar pérdidas en los efluentes. La producción tecnificada de harina de sangre bovina comprende la coagulación mediante inyección de vapor directo e indirecto o a una presión de 2.5 a 3 bar, continuada por una separación centrífuga de fases en decanter para segregar el plasma líquido, procediendo luego al secado térmico de los sólidos recuperados. Adicionalmente, para recuperar las proteínas remanentes en dicha fase líquida separada, el esquema contempla el paso por un evaporador de película descendente encargado de concentrar el fluido, seguido de un secador spray dry para obtener la proteína purificada en polvo. [16][18][19]
El control de las temperaturas de deshidratación resulta determinante para no inducir insolubilidad en las harinas hemáticas destinadas a formulaciones de alto estándar. En el procesamiento semicomercial de harina de sangre bovina soluble, se recomienda no sobrepasar los 120 °C durante la fase de secado para preservar intacta su calidad nutricional y solubilidad, alcanzándose bajo estas condiciones un rendimiento aproximado de 6 kg de harina de sangre por cada 1000 kg de peso vivo animal procesado en el matadero. [20]
Líneas de Procesamiento Porcino y Métodos Alternativos
En el sector de subproductos porcinos, la deshidratación rápida previene alteraciones oxidativas y microbiológicas severas. En un sistema industrial continuo para sangre de cerdo se emplea agitación mecánica en tanque enchaquetado, centrifugación a alta velocidad a 15,000 rpm para retirar de inmediato el 80% de la humedad y posterior secado en gusano helicoidal con calor directo hasta alcanzar un 3% de humedad final, logrando una harina con 80% de proteína. Por otro lado, para instalaciones de pequeña escala, el método artesanal de harina de sangre requiere aplicar un calentamiento suave a 85 °C durante 30 minutos con agitación continua para coagular la seroalbúmina, seguido de un periodo de reposo para retirar el líquido sobrenadante por decantación o prensado, finalizando con el secado de la fracción sólida y la molienda de los grumos resultantes. [21][25]
- Hidrólisis térmica de plumas: Cargar el cooker, cerrar el domo y elevar la presión a 45 libras durante 45 minutos para hidrolizar los enlaces de queratina antes de proceder al secado. [14]
- Hidrólisis enzimática de plumas y vísceras: Adición de 0.5 kg de enzimas (lipasas y proteasas) con 2.5 kg de activador de bisulfito de sodio, permitiendo operar a 55 °C en vez de 160 °C y reducir olores. [15]
- Línea industrial de harina de sangre: Recepción refrigerada, coagulación con vapor a 2.5-3 bar, separación de plasma mediante decanter horizontal y secado preferente con aire seco en contracorriente. [19]
- Conservación de decomisos: Aplicación de solución de formol al 10% y congelación para realizar pruebas buscando extender el almacenamiento hasta 15 días previo al transporte para incineración. [23]
"La producción de harina de sangre Es un proceso muy práctico y sencillo; Un proceso de coagulación, luego centrífugas y el coágulo lo envías aún secador." — Ivano Alberti [18]
Producción de Harinas Proteicas y Grasas para Balanceados y Pet Food
La producción de harinas proteicas y grasas mediante rendering suministra ingredientes concentrados en energía y aminoácidos, cuya inclusión en balanceados y pet food se optimiza controlando parámetros como el nivel de cenizas, la digestibilidad y la palatabilidad. [26][27][28]
Parámetros nutricionales y criterios de inclusión de harinas y subproductos de rendering
| Ingrediente / Subproducto | Proteína Cruda (%) | Energía / Cenizas | Nivel de Inclusión / Uso Recomendado | Especie Destino | Referencia |
|---|---|---|---|---|---|
| Harina de carne y hueso (referencia NRC) | 50.4% | 2528 kcal/kg EM / 28.6% cenizas | Ajustable por mínimo costo; reemplazo de harina de pescado | Acuicultura, porcinos y aves | [29], [30] |
| Harina de ave (<15% cenizas) | Variable | <15% cenizas (calcio/fósforo) | Hasta 20% (restringida a 5-10% si supera 15% cenizas) | Aves y porcinos | [26] |
| Harina de sangre bovina (ensilada/secada) | 80% a 84% | No especificado | 10% a 15% en ración extruida; reemplazo total de torta de soya | Tilapias y cerdos | [31], [32] |
| Vísceras cocidas de pollo (desgrasadas) | Alta concentración proteica | Grasa previamente extraída | Hasta 100% de sustitución de concentrado con fuentes de energía | Cerdos de ceba (>30 kg) | [33], [34] |
| Finos de expeller y filtro prensa | Subproducto proteico concentrado | Evaluación por perfil bromatológico | Mezcla al 50% con maíz pulverizado | Porcinos | [35] |
Control de Calidad Nutricional en Harinas Cárnicas
La formulación mediante software de mínimo costo se encuentra fuertemente condicionada por la composición mineral de las materias primas procesadas. Un contenido elevado de cenizas, particularmente calcio y fósforo, en la harina de ave restringe su inclusión en estos programas a niveles de apenas 5% o 10%. Por el contrario, reducir las cenizas por debajo del 15% permite incrementar su incorporación hasta el 20%, garantizando una mayor flexibilidad y competitividad en las raciones comerciales. [26]
Para una formulación nutricional rigurosa, la NRC reporta que la harina de carne y hueso aporta 2528 kcal/kg de energía metabolizable, 93% de materia seca, 50.4% de proteína, 10% de grasa, 10.3% de calcio y 28.6% de cenizas, destacándose que estos valores varían según los procesos de preparación. Paralelamente, la modernización de los procesos y equipos en plantas de reciclaje permitió elevar la digestibilidad de la lisina en harinas de carne y hueso de alta calidad desde un 65% hasta superar el 90% entre 1984 y 2001, consolidando un aporte proteico sustancialmente más asimilable. [29][27]
Lípidos y Coberturas Funcionales en Pet Food
Las grasas animales recicladas representan una valiosa fuente calórica, aportando entre 2.6 y 3.8 veces el contenido energético del maíz en dietas destinadas a ganado, aves y acuicultura, además de optimizar la eficiencia del peletizado y mitigar la emisión de polvo en planta. En el diseño de procesos específicos para alimentos para mascotas, la viscosidad estimada del aceite de pollo se sitúa entre 70 y 100 cP a 20 °C, reduciéndose a aproximadamente 10 cP cuando la temperatura se incrementa a 80 °C, parámetro crítico para un adecuado manejo hidráulico y recubrimiento. [27][36]
La hidrólisis enzimática de subproductos cárnicos genera digestos o coberturas (coatings) utilizados como palatabilizantes de alto valor comercial en la industria de pet food. La harina de carne y hueso de rumiantes representa una alternativa viable para reemplazar la harina de pescado en dietas acuícolas ante la reducción del 20% en la producción pesquera global y la estabilidad de sus precios. [37][30]
Aprovechamiento de Subproductos Avícolas en Porcinos
El uso estratégico de fracciones avícolas ofrece alternativas de reemplazo en la producción de cerdos de ceba que superan los 30 kg, logrando sustituir hasta el 100% del concentrado mediante el empleo de vísceras cocidas de pollo desgrasadas y suplementadas con salvado de maíz o mogolla de trigo y sal mineral. No obstante, suministrar exclusivamente subproductos de faenado de pollo resulta ineficiente, dado que el exceso proteico exige mayor gasto metabólico para la deaminación y excreción renal, por lo que se recomienda balancear la dieta con fuentes de energía como yuca, plátano, papa o sorgo. [33][34]
La valorización de otras fracciones procesadas incluye la mezcla de finos de expeller y sedimentos de filtro prensa al 50% con maíz pulverizado para conformar un ingrediente proteico viable en la alimentación porcina. A su vez, la harina de sangre destaca con un 80% de proteína frente al 46% de la torta de soya, permitiendo reemplazar esta última en dietas para cerdos utilizando un menor volumen de ingrediente. Finalmente, en dietas extruidas para tilapias, la harina de sangre con 84% de proteína puede incorporarse entre un 10% y 15% de la ración luego de un tratamiento mediante ensilaje con ácido fórmico y secado solar. [32][31][35]
- Inclusión por nivel de cenizas: En harina de ave, un tenor de cenizas superior al 15% restringe la inclusión a 5-10% en fórmulas por mínimo costo, mientras que valores inferiores al 15% habilitan hasta un 20% de uso. [26]
- Composición de harina de sangre: Aporta entre 80% y 84% de proteína cruda, permitiendo sustituir totalmente la torta de soya en porcinos o incorporarse entre 10% y 15% en alimento extruido para tilapias. [32][31]
- Digestibilidad de aminoácidos críticos: El avance en las tecnologías de cocción y reciclaje mejoró la digestibilidad de la lisina en la harina de carne y hueso, subiendo de 65% en 1984 a más de 90% en 2001. [27]
- Palatabilizantes y digestos enzimáticos: El procesamiento enzimático de subproductos cárnicos permite formular digestos líquidos o en polvo aplicados como coating para elevar la aceptación organoléptica en dietas de mascotas. [37][38]
"Si la harina de ave tiene un alto contenido de cenizas (calcio/fósforo), el software limitará su inclusión al 5% o 10%. Lograr una harina con menos del 15% de cenizas permite al fabricante aumentar la inclusión hasta el 20%." — Carlos H Aladino Triviño [26]
Control de Calidad, Monitoreo NIRS en Línea y Parámetros Químicos de Oxidación
El control de calidad en el rendering moderno integra tecnología NIR en línea junto con el monitoreo de TVN para ajustar parámetros de proteína, grasa y humedad en tiempo real mientras el producto fluye por la línea de producción. [39][40]
Métricas químicas, fórmulas analíticas y límites operativos de control en grasas y aceites de rendering
| Parámetro Químico o Métrica | Base de Cálculo o Rango Reportado | Impacto Operativo y Criterio de Calidad | Referencia |
|---|---|---|---|
| Grado de Acidez (% AGL como ácido oleico) | % AGL = (mL NaOH × 0.1 N × 28.2) / peso de muestra (g) | Determina el porcentaje de ácidos grasos libres por titulación directa en la grasa. | [41] |
| Índice de Acidez (IA) | IA = % AGL × 1.99 | Estandarización analítica obligatoria para comercialización de grasas. | [41] |
| Acidez libre (FFA) en aceite de aves | < 2% a 3% (óptimo) vs. 4% a 5% (degradado) | Requiere procesar víscera en < 2 horas; la fermentación previa sube la acidez y devalúa el precio de venta. | [3] |
| Índice de peróxidos en aceite avícola | Bajo (crítico evitar > 2 horas a 115 °C) | Si se excede el límite térmico se dispara el índice y el producto se devalúa a jabonería. | [3] |
| Índice de yodo en aceite de pollo | 70-75 (oxidado/vencido) vs. 90-105 (rango normal) | La pérdida de dobles ligaduras por oxidación o materia prima degradada reduce el índice y genera aldehídos fijos. | [42], [43] |
Monitoreo NIR en Línea y Optimización Nutricional
Esta capacidad de gobernar el proceso en tiempo real, integrando equipos NIR en línea junto con el monitoreo estricto de TVN, permite regular de forma dinámica las fracciones de proteína y grasa en las harinas a medida que circulan por los transportadores, previniendo eficazmente la aparición de lotes fuera de especificación. Asimismo, la lectura continua del contenido de humedad a través del sensor espectroscópico previene los episodios de sobre-secado en los secadores, lo cual reduce el consumo de combustible en las calderas y minimiza de manera tangible la huella de carbono de la planta de rendering. [39][40]
La implementación de este control analítico inmediato hace posible una estrategia de producción orientada a destino en lugar de sustentarse en promedios históricos o análisis retrospectivos, garantizando matrices nutricionales homogéneas para sectores de alta exigencia como el pet food premium, la salmonicultura y la nutrición animal especializada. Sin embargo, para consolidar por completo el impacto técnico de la tecnología NIR en la evolución de la industria, resulta indispensable establecer tres pilares estratégicos de gestión: la segregación de líneas y destinos comerciales, la trazabilidad digital de extremo a extremo y una gobernanza integrada de calidad. [40]
Control de Oxidación y Estabilidad en Lípidos
En el plano lipídico, la acidez de las grasas y aceites constituye un parámetro determinante que se calcula analíticamente mediante la fórmula donde el Grado de Acidez (% AGL expresado como ácido oleico) es igual a los mililitros de NaOH por 0.1 N por 28.2 dividido por el peso de la muestra, derivando de allí el Índice de Acidez al multiplicar el % AGL por 1.99. Para la obtención de aceite avícola catalogado en el segmento Premium o Grado Pet Food, los valores de ácidos grasos libres deben mantenerse indefectiblemente por debajo del 2% al 3%, lo que impone la necesidad operativa de ingresar las vísceras al proceso térmico en menos de 2 horas tras el sacrificio, evitando la fermentación por acumulación de calor ambiental que elevaría la acidez libre a niveles del 4% o 5%. [41][3]
El control térmico y temporal en la cocción es igualmente crítico, ya que una sobrecocción que sobrepase las 2 horas a 115 °C en el interior del digestor acelera drásticamente las reacciones oxidativas, disparando el índice de peróxidos y virando la coloración del aceite de aves hacia tonos rojizos, lo que devalúa el producto final a grado industrial para jabonería. Del mismo modo, la caída del índice de yodo desde el rango referencial de 90 a 105 hacia niveles anómalos de 70 a 75 evidencia una pérdida de dobles ligaduras en los ácidos grasos insaturados, provocada por exceso de temperatura de proceso o por la incorporación de materias primas avícolas en descomposición. Ante dicha alteración, la confirmación objetiva del deterioro oxidativo secundario debe ejecutarse mediante la cuantificación del índice de anisidina, el cual detecta la presencia de compuestos volátiles y aldehídos fijos. [3][42][43]
Valorización Proteica y Estabilización de Subproductos
El impacto económico del control operacional sobre la fracción proteica es directo y cuantificable en la rentabilidad de la planta: la pérdida de tan solo 1 punto porcentual de proteína en una harina con especificación estándar del 50% de proteína representa una depreciación comercial inmediata por tonelada de producto terminado, constituyendo un costo de no calidad generado por deficiencias o ineficiencias durante la etapa de secado. Por este motivo, la optimización energética y operativa debe calibrar minuciosamente la retención de agua para evitar castigos de precio sin comprometer la integridad molecular de los aminoácidos. [44]
Para subproductos residuales del proceso como los finos procedentes de los expellers y de los filtros prensa, se requiere efectuar una caracterización exhaustiva mediante análisis bromatológico y ensayos de digestibilidad en pepsina antes de determinar su destino agronómico o zootécnico. Finalmente, la protección integral de las harinas avícolas frente a los procesos oxidativos y la degradación bacteriana contempla una dosificación estructurada de antioxidantes aplicada en el digestor entre 300 y 500 ppm con refuerzo adicional post-molino, coordinada con la adición posterior al molino de antibacterianos formulados con ácidos orgánicos y formol a dosis de 3.0 kg por tonelada de forma preventiva o de 5 a 7 kg por tonelada como tratamiento correctivo, garantizando siempre que la masa de producto se encuentre a temperaturas inferiores a 60 °C. [45][46]
- Parámetros de acidez en aceite de aves: Mantener la acidez (FFA) por debajo del 2% o 3% exige ingresar la víscera al digestor a 115 °C en menos de 2 horas posfaena; retrasos térmicos fermentan la materia prima elevando la acidez al 4% o 5% y reduciendo su valor comercial. [3]
- Control de termo-oxidación: Exceder un tiempo de cocción de 2 horas a 115 °C provoca que el índice de peróxidos se dispare y el aceite adopte una coloración rojiza, degradando su destino desde Pet Food hacia jabonería o uso industrial. [3]
- Diagnóstico de insaturaciones y yodo: La caída del índice de yodo habitual (90-105) a rangos de 70-75 en aceite avícola revela la pérdida de dobles ligaduras por oxidación de ácidos grasos insaturados, confirmable analíticamente mediante el índice de anisidina. [42][43]
- Dosificación de aditivos protectores: Se aplica antioxidante en el cocedor a razón de 300-500 ppm para mitigar la oxidación de grasas y refuerzo post-molino, mientras que los antibacterianos se aplican post-molino a 3.0 kg/t (preventivo) o 5-7 kg/t (correctivo) evitando temperaturas mayores a 60 °C. [46]
"Ya no analizamos para saber qué pasó ayer, sino para controlar lo que está saliendo por la línea de producción ahora mismo." — Fabian Hurtado Gómez [40]
Bioseguridad, Inactivación de Patógenos y Mitigación de Riesgos Sanitarios
La bioseguridad en el proceso de rendering animal asegura la esterilización e inactivación de bacterias patógenas, parásitos y virus mediante cocción térmica rigurosa, complementada con barreras sanitarias y restricciones zoosanitarias de destino para evitar riesgos como la encefalopatía espongiforme. [27][47][48]
Estrategias de Inactivación Térmica, Sanitaria y Restricciones Zoosanitarias en Rendering
| Subproducto / Fracción | Agente de Riesgo o Patología | Tratamiento o Condición de Control | Destino Zoosanitario o Resultado | Referencia |
|---|---|---|---|---|
| Materia prima cruda de subproductos animales | Bacterias patógenas, virus, protozoarios y parásitos | Cocción con vapor a 115-145 °C durante 40-90 minutos | Inactivación microbiana eficaz; requiere control contra recontaminación | [27] |
| Plasma y subproductos alimentarios porcinos | Virus patógenos (ej. Peste Porcina Africana) | Irradiación ultravioleta (UV) combinada con tratamiento térmico | Reducción viral de 10^3 y 99% de los lotes libres de virus | [49] |
| Harina de sangre y grasa de origen bovino | Prión de Encefalopatía Espongiforme Bovina (EEB) | Segregación estricta de especies en molienda y formulación | Prohibido en rumiantes; seguro y permitido en dietas de cerdos y aves | [47] |
| Decomisos avícolas (canales o partes afectadas) | Colibacilosis y síndrome de muslo verde | Cocción en cooker a 140 °C por varias horas con acidificante y antioxidante | Esterilización microbiológica óptima para harinas de subproductos | [5] |
Parámetros Térmicos y Evolución del Control Operativo
La evolución tecnológica de los sistemas modernos de rendering hacia controles electrónicos ha consolidado la esterilización industrial y la separación eficiente de grasa y proteína frente a los métodos rudimentarios iniciales. Esta tecnificación del proceso de rendering animal y subproductos cárnicos permite una gobernanza operativa exacta de los perfiles térmicos requeridos para destruir cargas microbianas complejas y garantizar la total inocuidad del material resultante. [48]
En el reciclaje de subproductos de origen animal, la cocción térmica se efectúa típicamente con vapor a temperaturas de 115 °C a 145 °C durante periodos de 40 a 90 minutos, inactivando bacterias patógenas, virus, protozoarios y parásitos. Este tratamiento térmico fundamental asegura la eliminación de microorganismos de alto riesgo antes de que los derivados lipídicos y proteicos continúen hacia las siguientes etapas de refinación y molienda. [27]
Barreras Sanitarias y Tecnologías Específicas de Desinfección
Para subproductos alimentarios porcinos como el plasma, la irradiación ultravioleta (UV) evaluada por el Dr. Pedro Urriola y su equipo logra una reducción calculada de 10^3 en la concentración viral, mitigando patógenos como el de la Peste Porcina Africana. Asimismo, en estos desarrollos se determinó que la combinación de irradiación ultravioleta (UV) y tratamiento térmico permite que el 99% de los lotes evaluados alcancen la condición de libres de virus. [49]
En el manejo de flujos especiales, el tratamiento de decomisos avícolas con patologías en digestores (cookers) a 140 °C durante varias horas, acompañado de acidificantes y antioxidantes en el proceso y descarga, asegura resultados microbiológicos conformes. A la par de estos tratamientos en digestor, la aplicación de probióticos ambientales en las plantas de proceso ayuda a prevenir la rancidez de los subproductos y mitiga la emisión de gases potencialmente tóxicos. [5][50]
Segregación Zoosanitaria y Destinos por Especie
La harina de sangre y la grasa de origen bovino están estrictamente restringidas en raciones para herbívoros (vacas, ovejas y cabras) para prevenir la transmisión del prión responsable de la encefalopatía espongiforme bovina. En contraste, los subproductos derivados de aves no transmiten el prión de la encefalopatía espongiforme bovina y pueden incorporarse de forma segura en las raciones animales correspondientes. Por su parte, la harina de sangre y grasa vacuna puede utilizarse con seguridad en dietas formuladas para porcinos y aves si se mantiene una adecuada segregación de materias primas. [47]
- Parámetros térmicos de esterilización: La cocción continua o por lotes requiere calor con vapor entre 115 °C y 145 °C sostenido de 40 a 90 minutos para eliminar patógenos de origen biológico. [27]
- Inactivación viral en plasma: La irradiación ultravioleta complementada con tratamiento térmico reduce la carga viral en 10^3 y permite que el 99% de los lotes queden libres de virus. [49]
- Restricción contra priones bovinos: Prohibición categórica del uso de sangre y grasa bovina en rumiantes (bovinos, ovinos y caprinos) debido al prión causante del mal de la vaca loca. [47]
- Protocolo para decomisos patológicos: Cocción rigurosa a 140 °C durante varias horas junto con la adición combinada de acidificantes y antioxidantes en proceso y possecado. [5]
"El proceso de reciclado ofrece un sistema seguro e integral de manejo y procesamiento de materia prima animal que cumple con todos los requisitos básicos de calidad ambiental y control de enfermedades." — Dr. David Meeker y Dr. C. R. Hamilton [27]
Ingeniería Ambiental y Control de Olores en la Planta de Rendering
El control ambiental en una planta de rendering integra campanas Venturi, condensadores, scrubbers químicos, biofiltros y unidades RTO para suprimir hasta el 99.5% de los olores y garantizar la eliminación eficiente de compuestos orgánicos volátiles. [51][52][1]
Sistemas de tratamiento y control ambiental en instalaciones de rendering
| Tecnología / Medida | Escala o Aplicación Específica | Mecanismo Operativo | Parámetros Clave o Eficiencia Reportada | Referencia |
|---|---|---|---|---|
| Oxidación Térmica Regenerativa (RTO) | Plantas de rendering de gran tamaño | Combustión de gases odoríferos y aprovechamiento térmico para generar vapor | Plantas de 25 TM/hr de vapor; reducción de consumo de aire de combustión | [52] |
| Tren de extracción y lavado (Venturis, Condensadores, Scrubbers) | Tratamiento general de vahos y emisiones | Extracción localizada, condensación de vapores y neutralización química | Hasta 99.5% de supresión y eliminación de olores | [51] |
| Lavadores químicos multietapa | Emisiones con Compuestos Orgánicos Volátiles (COVs) | Reacción de gases con reactivos específicos dimensionados según caudal y composición | Cumplimiento de exigencias normativas ambientales para COVs | [1] |
| Aerocondensadores verticales con antiespumante | Procesamiento de vísceras porcinas | Condensación con flujo vertical y control químico de espuma térmica | Antiespumante resistente a rangos de 134 °C a 140 °C | [53] |
| Distanciamiento de bioseguridad perimetral | Plantas de matadero y procesamiento avícola | Aislamiento físico para prevención de contaminación hídrica y de galpones | Separación mínima de 100 metros de galpones y fuentes de agua | [54] |
Tecnologías Térmicas y Lavado Químico de Gases
La mitigación de emisiones gaseosas en el proceso de rendering animal y subproductos cárnicos depende de trenes de tratamiento configurados según la magnitud del flujo. La integración técnica de campanas de extracción equipadas con Venturis, Jet condensers, aerocondensadores y scrubbers permite suprimir y eliminar hasta el 99.5% de los olores generados en la instalación. Para operaciones a gran escala, especialmente aquellas con requerimientos de 25 TM/hr de vapor, los sistemas de Oxidación Térmica Regenerativa (RTO) se posicionan como la solución de mayor eficacia, aprovechando la carga de los propios gases olorosos para generar vapor y reducir sustancialmente la demanda de aire para combustión. [51][52]
Para asegurar el cumplimiento de la normativa orientada al control riguroso de compuestos orgánicos volátiles (COVs), se diseñan lavadores químicos configurados en esquemas de una o múltiples etapas. Estos equipos incorporan reactivos químicos específicos seleccionados y dimensionados estrictamente a partir de los caudales volumétricos y la composición molecular del gas a depurar. [1]
Biofiltración y Conducción en Líneas Porcinas
Como alternativa de baja inversión para la depuración de amplios volúmenes de aire, los biofiltros consiguen una remoción eficiente de las fracciones olorosas remanentes. Este tratamiento biológico se fundamenta en un lecho orgánico instalado in situ, complementado operativamente con conductos de aspiración, ventiladores de tiro y sistemas de humidificación para preservar el medio activo. Por su parte, en el procesamiento térmico de vísceras porcinas, la presencia de colágeno y gelatina puede inducir adherencias críticas en la tubería; por ello, se prescribe la disposición de aerocondensadores en orientación vertical junto a la adición de antiespumantes de grado alimentario capaces de soportar rangos térmicos de 134 °C a 140 °C. [1][51][53]
Bioseguridad Hídrica y Prevención de Impacto Comunitario
Las fallas en la gestión ambiental pueden derivar en graves contingencias sanitarias y conflictos vecinales, tal como ocurrió en denuncias interpuestas contra plantas como Refinería Sudamericana, donde vertidos no autorizados de grasas y descargas de vapores ácidos provocaron vómitos, cefaleas e irritación ocular y nasal en la población circundante. A fin de evitar la contaminación de fuentes de agua dulce por lixiviados o escorrentías de residuos crudos en subproductos avícolas, las instalaciones de faena y rendering deben emplazarse a distancias no inferiores a 100 metros de galpones productivos, cursos superficiales de agua y pozos de abastecimiento. [55][54]
- Tecnologías de condensación y lavado: El uso integrado de campanas con Venturis, Jet condensers, aerocondensadores y scrubbers químicos logra abatir hasta el 99.5% de la carga odorífera de la planta. [51]
- Oxidación Térmica Regenerativa: En plantas de rendering grandes (como aquellas de 25 TM/hr de vapor), los sistemas RTO incineran los gases odoríferos y recuperan energía mediante la generación de vapor. [52]
- Manejo de incrustaciones en aerocondensadores: La disposición vertical de aerocondensadores junto con antiespumantes resistentes a 134-140 °C evita la colmatación de tubos por arrastre de colágeno y gelatina. [53]
- Bioseguridad y aislamiento hídrico: Las instalaciones de faena y rendering de aves deben ubicarse a un mínimo de 100 metros de fuentes de agua para evitar la contaminación cruzada por residuos orgánicos. [54]
"El bio-filtro es una tecnología con muy buenos resultados mitigando olores en la industria de rendering, complementando los equipos mencionados." — Michael Luevano [51]
Economía Circular y Valorización de Subproductos Cárnicos y Avícolas
El proceso de rendering transforma subproductos animales no consumidos en harinas proteicas y grasas dentro del marco de la economía circular, cerrando el ciclo productivo entre la faena cárnica y la formulación de alimentos balanceados. [56][57]
Comportamiento del mercado y dinámica de demanda de grasas de rendering por destino industrial
| Sector de destino | Elasticidad y prioridad de compra | Criterio de sustitución o exigencia | Normativa o aplicación energética reportada | Referencia |
|---|---|---|---|---|
| Biodiésel y biocombustibles | Tensiona la demanda por mandatos obligatorios de mezcla | Materia prima lípida de alto rendimiento frente a aceites fósiles | Cumplimiento de norma ASTM D6751 | [48], [58] |
| Pet food especializado | Prioriza y sostiene precios elevados | Estrictos perfiles de calidad nutricional y frescura | Ingrediente graso para alimentos balanceados de alto valor | [58] |
| Nutrición animal (piensos) | Ajusta inclusión y reformula según precio de mercado | Sustitución parcial sin prescindir de la demanda energética | Optimización de costos en formulación para aves y porcinos | [58] |
| Oleoquímica industrial | Demanda con flexibilidad media | Sustitución parcial por otras fuentes lipídicas según costo | Materias primas para derivados y jabonería técnica | [58], [59] |
Sustentabilidad Ambiental y Principios de Economía Circular
Esta valorización estructural integra de manera directa las 5 R de la economía circular (reducir, reutilizar, reciclar, recuperar y reparar), permitiendo recuperar harinas proteicas y sebos que consiguen extender la vida útil de los subproductos animales procesados en plantas de alimentos balanceados. Paralelamente, el reciclaje riguroso de estos materiales derivados de origen animal evita la saturación crítica de los vertederos sanitarios; como parámetro de referencia, en Brasil su ausencia demandaría la habilitación técnica de un 30% más de rellenos sanitarios, lo que equivale aproximadamente a 900 nuevos depósitos en un lapso de apenas cuatro años. [56][30]

En el plano del balance atmosférico y el aprovechamiento de recursos, el proceso de rendering captura emisiones de carbono y logra retener cinco veces más emisiones de gases de efecto invernadero de las que produce activamente, posibilitando a su vez una reducción del 90% en el consumo de combustibles fósiles frente a otras alternativas energéticas. Asimismo, la recuperación y el tratamiento depurativo del agua contenida en los tejidos animales, que ronda aproximadamente un 70%, permite acondicionar y devolver 15.1 millones de metros cúbicos de agua limpia al medio ambiente cada año. [30]
Ahorro Agrícola y Dinámica del Mercado de Grasas
El impacto directo sobre la presión del suelo productivo se evidencia al analizar el volumen de reemplazo en dietas animales: en 2018, la sustitución nutricional lograda con 6.1 millones de toneladas de proteínas y 52 billones de kilocalorías de grasas recicladas evitó eficazmente la siembra de 4.49 millones de hectáreas de soya y 1.05 millones de hectáreas de maíz destinadas a la alimentación pecuaria. Por otra parte, el precio y el suministro de las grasas de rendering se hallan estrechamente condicionados por factores estrictamente biológicos, tales como el ritmo de sacrificios en faena, la estacionalidad climática y la aparición de brotes sanitarios como IAAP o PPA, careciendo por completo de una producción primaria autónoma. [60][58]
Esta dinámica productiva interactúa con una elasticidad de destino que reparte las grasas de rendering de forma sumamente heterogénea entre los diferentes canales de compra: la industria de biodiésel presiona el mercado debido a mandatos de corte obligatorio, el sector de pet food defiende cotizaciones firmes para preservar perfiles específicos de calidad, y la nutrición animal flexibiliza continuamente sus matrices de formulación. A su vez, la estructuración de una rigurosa trazabilidad documental desde la explotación de origen asegura la habilitación indispensable para acceder a mercados de alto valor comercial, previniendo que la producción quede restringida a circuitos de bajo rendimiento económico. [58]
Retorno de Inversión y Articulación Comercial Internacional
Desde una perspectiva operativa y de gestión de capital, la inversión en tecnología de procesamiento de subproductos animales demuestra una alta rentabilidad al amortizar el capital invertido en un retorno estimado de uno a dos años como máximo, transformando de forma inmediata pasivos o residuos de alto costo de disposición en ingresos económicos directos. [24]
Con el propósito de consolidar esta posición en los mercados externos, organizaciones gremiales continentales como ALIRA, formalizada junto a NARA, articulan la conexión comercial entre plantas de rendering y sectores estratégicos como balanceados, pet food, acuicultura y biocombustibles. Esta integración regional acompaña un escenario de fuerte demanda internacional, donde las exportaciones globales de harina de proteína animal reciclada aumentaron un 200%, destacándose Indonesia como el principal país de destino. [59][30]
- Ahorro de superficie agrícola: La recuperación de proteínas y lípidos evitó la ocupación de 4.49 millones de hectáreas de soya y 1.05 millones de hectáreas de maíz en un solo año analizado. [60]
- Conservación del recurso hídrico: El reciclaje de subproductos con aproximadamente 70% de humedad permite limpiar y devolver al entorno 15.1 millones de metros cúbicos de agua anualmente. [30]
- Retorno de inversión acelerado: La implementación de líneas de procesamiento de subproductos cárnicos y acuícolas se amortiza en un período de uno a dos años como máximo. [24]
"El mercado no se mueve solo por cuánta grasa hay, sino por quién la necesita y con qué flexibilidad puede sustituirla, impactando la rentabilidad." — Fabian Hurtado Gómez [58]
Preguntas Frecuentes (FAQ)
Q: ¿Qué es el rendering animal? A: Es el proceso agroindustrial y de economía circular que transforma subproductos animales no consumidos (sangre, vísceras, huesos) mediante calor, eliminación de humedad y separación de grasa, obteniendo harinas proteicas y sebos esterilizados de alto valor comercial para alimentos balanceados, pet food y biodiésel. [27][57][56][1]
Q: ¿Qué es el proceso de rendering? A: Es una transformación física y química que comprende molienda, cocción térmica con vapor (115 a 145 °C por 40-90 minutos) y secado controlado. Su objetivo es eliminar humedad, separar la grasa de las proteínas e inactivar microorganismos patógenos mediante procesos continuos o discontinuos. [27][2][4][1]
Q: ¿Cómo se procesan las plumas y vísceras de pollo para convertirlas en harina? A: Las plumas se someten a hidrólisis a presión de vapor en digestores (típicamente a 45 libras por 45 minutos) para desnaturalizar la queratina, seguido de secado y molienda. Las vísceras se procesan por vía seca, húmeda o enzimática, extrayendo la grasa mediante prensas expeller. [17][14][8]
Q: ¿Cuál es la solución más efectiva para el control de olores en plantas de rendering grandes? A: Para plantas de rendering a gran escala, la solución más efectiva es el sistema de Oxidación Térmica Regenerativa (RTO). Elimina olores de forma altamente eficiente y permite recuperar energía generando vapor a partir de los gases, reduciendo el consumo de aire para combustión. [52]
Q: ¿Cómo influye el tiempo y la temperatura en la acidez y peróxidos del aceite de aves? A: Procesar vísceras en menos de 2 horas post-sacrificio a 115 °C asegura acidez menor a 2-3%. Demoras fermentan la materia prima elevando la acidez al 4-5%, mientras que sobrecocer más de 2 horas a 115 °C dispara los peróxidos, degradándolo a grado industrial. [3]
Q: ¿Cómo optimiza el monitoreo NIR en línea la rentabilidad y calidad de las harinas? A: Monitorea y ajusta proteína, grasa y humedad en tiempo real mientras el producto fluye, adaptándolo a estándares de alta gama (pet premium o salmón). Evita el sobre-secado, ahorrando combustible y previniendo pérdidas de rendimiento proteico que devalúan directamente el valor por tonelada. [39][40][44]
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Fabio L. Jaramillo: Proceso para conservación de desechos de matadero bovino
-
Carlos Aladino: Fases críticas y factores limitantes de la productividad en el Rendering.
-
Carlos Aladino: Factores para Calidad "Premium" en el Aceite - Renderig aves.
-
Osvaldo Enrique Ricci: Obtención de grasa de origen animal
-
Ricardo Claramunt: Residuos anatomopatológicos
-
Enrique Diaz: optimización del proceso de la fabricación de harinas derivadas del pollo
-
Ivano Alberti: RENDERING 20/30
-
Osvaldo Enrique Ricci: Procesamiento de subproductos de matadero
-
Enrique Diaz: optimización del proceso de la fabricación de harinas derivadas del pollo
-
Wilki Santander: Rendering con un digestor continuo, ¿desgomado acuoso?
-
Fernando Quintero: Rendering con un digestor continuo, ¿desgomado acuoso?
-
Severino Pérez: Industria de Harina de Hueso
-
Severino Pérez: Industria de Harina de Hueso
-
Guillermo Alarcon: Procesamiento de subproductos de matadero
-
Felix del Aguila: Procesamiento de subproductos de matadero
-
Carlos Aladino: Proceso de preparación de harina de sangre bovino
-
Severino Pérez: plumas y vísceras
-
Ivano Alberti: Proceso de preparación de harina de sangre bovino
-
Fernando Quintero: Fabricación de Harina de sangre
-
Eliana Arvelo: Procesado de la sangre y grasa vacuna para elaborar harina
-
Alberto Martinez martinez: Uso de harina de sangre en alimento balanceado
-
Victor Manuel Rivera Gonzalez: cantidad de subproductos de las aves
-
Maria Isabel Sanchez: Residuos anatomopatológicos
-
Josef Barbi: Potencial de los subproductos de la industria animal
-
ronald cacho: Fabricación de Harina de sangre
-
Carlos H Aladino Triviño: Los tres pilares del rendering, para alimentos balanceados.
-
Dr. David Meeker y Dr. C. R. Hamilton: Perspectiva general de la industria del reciclaje de subproductos de origen animal
-
Miguel Angel López Nuñez: Rendering: Resumen del Simposio Internacional en IPPE 2018
-
Carlos Aladino: Calidad harina de carne y hueso.
-
Charles Starkey: Rendering: Sustentabilidad del alimento para mascotas
-
Arturo Sada: Uso de harina de sangre en alimento balanceado
-
NKC bioproducts: Uso de harina de sangre en alimento balanceado
-
diego augusto constain mazuera: cantidad de subproductos de las aves
-
Oscar Arroyave Sierra: plumas y vísceras
-
José Francisco Arbesu García: Cómo aprovechar los sedimentos o finos de los expeller y de los filtros prensa?
-
Reynaldo Diaz: Obtención grasa origen animal
-
Wilki Santander: Investigaciones futuras industria reciclaje
-
Severino Pérez: Procesamiento de subproductos de matadero
-
Carlos Aladino: El impacto del NIR en línea rendering
-
Fabian Hurtado Gómez: El impacto del NIR en línea rendering
-
Carlos Aladino: Rendering: ¿Cuáles son tus resultados?
-
Carlos Bacal: Aceite de pollo, bajo en yodo
-
Jorge Albeira: Aceite de pollo, bajo en yodo
-
Carlos Aladino: Fases críticas y factores limitantes de la productividad en el Rendering.
-
Luis Molina: Cómo aprovechar los sedimentos o finos de los expeller y de los filtros prensa?
-
Moisés Valle García: cantidad de subproductos de las aves
-
Osvaldo Enrique Ricci: Procesado de la sangre y grasa vacuna para elaborar harina
-
Dr. Gary G. Pearl: La investigación y la industria del reciclaje de subproductos de origen animal
-
Pedro Urriola: Nutrición Animal: De desperdicios alimentarios a soluciones sostenibles
-
Wilfredo Rafael Theis Lara: Rendering solución sostenible national
-
Michael Luevano: Rendering: ¿Cuáles son tus resultados?
-
Wilki Santander: Procesamiento de subproductos de matadero
-
Ivano Alberti: colágeno o gelatina en vahos de cerdo
-
Carlos Ernesto Botto Rosales: cantidad de subproductos de las aves
-
Angelo Marasca: Rendering impacto ambiental
-
Wilki Santander: Economía biocircular como motor
-
Felipe Hurtado: Economía biocircular como motor de transformación
-
Fabian Hurtado Gómez: La Faena, la Elasticidad de Destino y la Trazabilidad en la Formación del Precio de las Grasas de Rendering
-
Felipe Hurtado: ALIRA: Alianza de Rendering de las Américas.
-
Anna D Wilkinson, David Meeker: Cómo el reciclaje pecuario apoya a la sustentabilidad y promueve la capacidad del ganado de aportar más que alimentos

Vistazo Rápido a la Fibra: Predecir contenido y digestibilidad de Lignina en dietas de monogástricos

El papel de la industria del reciclaje de subproductos de origen animal en la seguridad de alimentos para consumo animal y humano

Acondicionamiento y pelletizado: claves para optimizar la producción de alimento balanceado

Soluciones Integrales para la Industria de Alimentos Balanceados: Molinos Azteca en FIGAP 2026

Vistazo Rápido a la Fibra: Predecir contenido y digestibilidad de Lignina en dietas de monogástricos