Agroindustria de Alimentos Balanceados: Procesos, Automatización y Eficiencia Industrial
La agroindustria de alimentos balanceados es el sector dedicado a la transformación tecnológica de materias primas agrícolas en raciones balanceadas. Su optimización se implementa mediante automatización industrial y acondicionamiento térmico, manteniendo umbrales de coeficiente de variación por debajo del 5% e índice de durabilidad superior al 90%, lo que previene mermas y optimiza la conversión alimenticia [18].
- Desafío Técnico y Causa Primaria: La agroindustria de alimentos balanceados enfrenta pérdidas económicas por imprecisión en dosificación y descalibración de peletizadoras.
- Impacto Cuantitativo: Mermas de hasta 4,5% en rendimiento de planta, variaciones de mezcla con Coeficiente de Variación (CV) superior al 10% y reducciones del 15% en la Eficiencia General de los Equipos (OEE).
- Protocolo de Intervención Verificado: Automatización del pesaje micrométrico, acondicionamiento por vapor a 85 °C, molienda segregada por micras y control del Índice de Durabilidad del Pellet (PDI) superior al 90%.
Qué Es la Agroindustria y Sus Procesos de Fabricación
La agroindustria de alimentos balanceados articula la recepción, molienda, dosificación, mezclado, acondicionamiento, peletizado y acondicionado final de granos e insumos proteicos para garantizar raciones nutricionalmente eficientes.
Definición Funcional y Alcance Operativo Agroindustrial
La transformación agroindustrial convierte materias primas agrícolas como maíz y harina de soja en fórmulas completas ajustadas a requerimientos zootécnicos cuantitativos. Este sector conecta la producción agrícola primaria con las exigencias nutricionales de aves, porcinos, rumiantes y especies acuícolas [17]. La variabilidad física y nutricional de los insumos exige procesamientos térmicos y mecánicos estrictos para estandarizar el valor biológico del alimento final.
El uso eficiente de subproductos agroindustriales —como el salvado de arroz, la harina de galleta o los residuos de destilería— requiere un estricto análisis bromatológico previo para ajustar las matrices de formulación de costo mínimo sin distorsionar el equilibrio proteico-energético [33].
El procesamiento térmico y mecánico adecuado inactiva factores antinutricionales termolábilmente sensibles, aumentando la digestibilidad de los aminoácidos en la dieta animal [31].
"La calidad de la materia prima es un factor determinante y no negociable; los equipos tecnológicos avanzados no pueden compensar las deficiencias nutricionales o de inocuidad de un insumo deficiente." — Josef Barbi, Experto en Planta de Alimentos Balanceados [14]
Secuencia Tecnológica del Procesamiento de Ingredientes
El diagrama de flujo estándar abarca desde la limpieza inicial de granos hasta el envasado automatizado, minimizando contaminación cruzada y pérdidas físicas de nutrientes. La conservación en silos con sistemas de termometría e insuflado de aire previene la proliferación de hongos y la consecuente biosíntesis de micotoxinas [27].
Una comunicación bidireccional entre la oficina de formulación y los operadores de la planta garantiza que la granulometría proyectada se replique con precisión en las líneas de molienda [32].
| Etapa del Proceso | Equipamiento Principal | Parámetro Operativo Clave | Impacto Nutricional / Zootécnico | Cita Técnica |
|---|---|---|---|---|
| Recepción y Limpieza | Pre-limpiadoras y trampas magnéticas | Eliminación de impurezas > 99% | Previene daños en equipos y contaminación | [14] |
| Molienda | Molinos de martillo / molinos de rolo | Granulometría (600 - 900 µm) | Optimiza la superficie de ataque enzimático | [8] |
| Dosificación y Pesaje | Básculas de tolva y micro-dosificadores | Precisión de pesaje ±0,1% | Garantiza el balance exacto de micro-nutrientes | [21] |
| Mezclado | Mezcladoras helicoidales / de paletas | Tiempo de mezcla (120 - 180 s), CV < 5% | Homogeneidad completa del alimento | [18] |
| Acondicionamiento | Acondicionadores de vapor de doble eje | Temperatura (80 - 85 °C), Humedad 15-17% | Gelatinización de almidones > 60% | [16] |
| Peletizado | Prensas peletizadoras con matriz anular | Presión de compactación, PDI > 90% | Reduce la segregación y mejora conversión | [3] |
Automatización y Dosificación de Líquidos en la Agroindustria
La automatización de la dosificación de líquidos y aditivos micro-nutricionales garantiza un coeficiente de variación del mezclado inferior al 5% en plantas modernas.
Sistemas de Inyección y Aplicación Post-Peletizado (PPLA)
La adición post-peletizado de enzimas, aceites y aminoácidos líquidos evita la degradación termolábil producida durante el acondicionamiento a temperaturas mayores a 80 °C. La tecnología PPLA (Post-Pellet Liquid Application) pulveriza los aditivos líquidos directamente sobre el pellet frío y curado, garantizando que las moléculas biológicamente activas conserven su integridad funcional [26].
La integración de bombas de cavidad progresiva y medidores de flujo másico tipo Coriolis asegura una tasa de aplicación continua sincronizada con el tonelaje por hora que ingresa al tambor recubridor (coater).
"La incorporación de aditivos, enzimas y promotores de eficiencia mediante sistemas de aplicación de precisión incrementa el valor agregado del alimento balanceado y optimiza la respuesta del animal en granja." — Felix Catagña, Especialista en Nutrición y Tecnología de Alimentos [15]
Control de Pesaje Micrométrico e Integración SCADA
Las básculas micrométricas integradas a programas SCADA reducen el margen de error operacional a menos del 0,1% en la adición de premix y micro-ingredientes. Las imprecisiones en la adición manual de vitaminas, minerales y aminoácidos sintéticos generan desviaciones económicas severas y riesgos de toxicidad o carencia nutricional en las formulaciones [34].
| Componente del Sistema | Función Tecnológica | Tolerancia de Error | Beneficio Industrial | Cita Técnica |
|---|---|---|---|---|
| Dosificador Peristáltico | Inyección de pigmentos y enzimas | ±0,05% | Alta precisión en micro-dosis líquidas | [21] |
| Medidor Coriolis | Medición de masa real de grasas y aceites | ±0,10% | Inmune a variaciones de densidad y temperatura | [34] |
| Dosificador de Tornillo Sin Fin | Adición de micro-ingredientes secos | ±0,10% | Evita la compactación y apelmazamiento | [21] |
| PLC con Interfaz SCADA | Control lógico y registro de trazabilidad | 0,00% fallo lógico | Trazabilidad lote a lote en tiempo real | [25] |
La automatización centralizada bajo entornos SCADA permite el registro digital e inalterable de cada pesada, asociando códigos de barras de materias primas con números de lote de producción final, garantizando el cumplimiento de normas internacionales de inocuidad [25].
Diseño e Ingeniería de Plantas Agroindustriales de Balanceados
El diseño higiénico y la ingeniería modular previenen cuellos de botella operativos y garantizan la escalabilidad productiva a 15 años sin sobrecostos de reestructuración.
Molienda Diferenciada y Selección de Molinos
Separar la molienda de cereales limpios mediante molinos de rolos de la molienda de subproductos fibrosos en molinos de martillo optimiza el consumo energético en un 22%. El uso indiscriminado de molinos de martillo para todos los insumos incrementa el volumen de polvo fino no deseado y eleva los costos por kilovatio-hora consumido [8].
Los molinos de rolos permiten un control granulométrico por distribución bimodal, produciendo un tamaño de partícula uniforme de 800 a 900 micras para aves o de 500 a 600 micras para porcinos, lo cual maximiza la salud digestiva y la absorción de nutrientes.
"Un error recurrente en el diseño de plantas es moler juntos el maíz y los subproductos; la molienda segregada es la única vía para controlar la granulometría real y optimizar la energía específica del molino." — Oscar Bertero, Consultor Senior en BioIngeniería Agroindustrial [8]
Mantenimiento Preventivo del Conjunto Prensor en Peletizadoras
La calibración precisa de la luz entre rolos y matriz evita fracturas catastróficas del aro portamatriz y reduce las paradas no programadas de planta. El ajuste inadecuado del conjunto prensor causa desgaste irregular de los camisas de rolo, incremento en la fricción mecánica y caídas drásticas en el volumen de producción por hora [3].
| Componente | Causa de Falla Frecuente | Medida Preventiva / Correctora | Parámetro de Control | Cita Técnica |
|---|---|---|---|---|
| Aro Portamatriz | Apriete con torque incorrecto o desalineación | Limpieza de pistas y torqueado angular | Tolerancia < 0,05 mm | [3] |
| Camisas de Rolo | Desgaste por fricción metal-metal | Ajuste de luz rolo-matriz previo al arranque | Distancia 0,2 a 0,3 mm | [3] |
| Matriz Anular | Obstrucción de orificios por sobrecalentamiento | Purgado con mezcla oleosa al detener la prensa | Ratios de compresión según fórmula | [16] |
| Acondicionador | Desgaste de paletas de mezclado | Reemplazo y ajuste de ángulo de paletas | Tiempo de residencia > 30 s | [16] |
La planificación estratégica del montaje de plantas debe considerar la expansión modular a largo plazo, evitando modificaciones improvisadas que comprometan el flujo de proceso y la bioseguridad del establecimiento [11].
Muestreo Automático y Control de Calidad Agroindustrial
El muestreo automatizado en línea en receptores y mezcladoras asegura la trazabilidad estricta del lote acorde a normativas internacionales de inocuidad alimentaria.
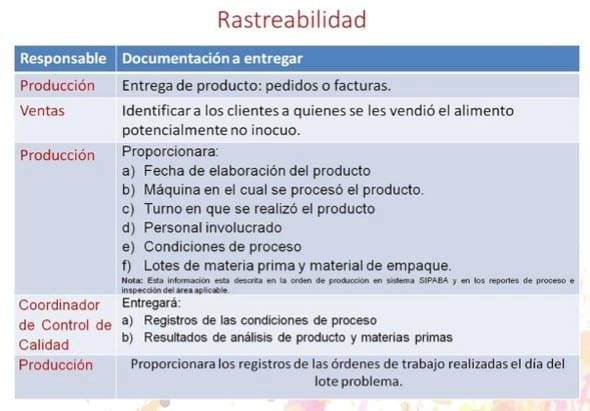
El cumplimiento de regulaciones oficiales de inocuidad exige la implementación de programas HACCP y sistemas de monitoreo microbiológico continuo en todas las etapas críticas del proceso [30].
Evaluación de Indicadores Físicos: PDI, DRM y Coeficiente de Variación
El monitoreo continuo del Holmen PDI por encima del 90% y un CV de mezclado menor al 5% certifican la integridad nutricional del alimento terminado. El Índice de Durabilidad del Pellet (PDI, Pellet Durability Index) mide la capacidad de la ración de resistir la abrasión durante el transporte neumático, ensacado y distribución en granja sin generarse finos en exceso [24].
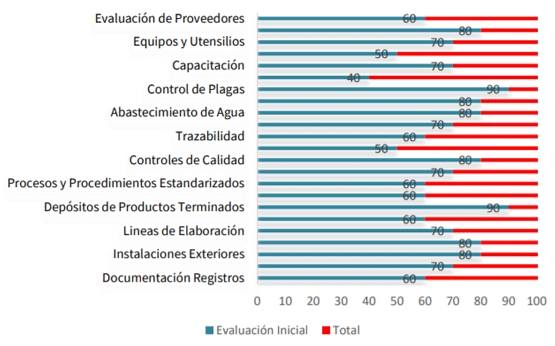
La implementación de Buenas Prácticas de Manufactura (BPM) bajo la norma ISO/IRAM o CODEX es el cimiento operacional para estabilizar la Eficiencia General de los Equipos (OEE) e incrementar los rendimientos sin comprometer la inocuidad [18].
Matriz de Puntos Críticos de Control en el Procesamiento Industrial
Un protocolo HACCP estructurado en diez Puntos Críticos de Control elimina riesgos de contaminación micotóxica y degradación térmica de nutrientes clave.
| PCC / Etapa del Proceso | Peligro / Desafío Técnico | Límite Crítico / Parámetro | Medida Correctora / Protocolo | Referencia |
|---|---|---|---|---|
| 1. Recepción de Granos | Contaminación por micotoxinas y humedad | Humedad < 13,5%, Aflatoxinas < 20 ppb | Rechazo de lote o adición de secuestrante | [27] |
| 2. Almacenaje en Silos | Proliferación de fúngicos e insectos | Temperatura del grano < 25 °C | Aireación forzada y fumigación controlada | [27] |
| 3. Molienda | Heterogeneidad de tamaño de partícula | DGW de 600 a 800 µm (según especie) | Inspección y recambio de mallas de molino | [8] |
| 4. Micro-dosificación | Errores de pesaje en aditivos críticos | Desviación de pesaje < 0,1% | Calibración semanal de celdas de carga | [21] |
| 5. Mezclado Seco | Segregación o baja homogeneidad | Coeficiente de Variación (CV) < 5% | Ajuste del tiempo de mezclado e inspección de paletas | [18] |
| 6. Acondicionamiento | Sobrevivencia de Salmonella spp. | Temp ≥ 82 °C por mínimo 30 segundos | Regulación de presión y calidad del vapor seco | [16] |
| 7. Peletizado | Gelatinización deficiente del almidón | PDI Holmen ≥ 90% | Ajuste del ratio de compresión de la matriz | [3] |
| 8. Enfriamiento | Condensación de humedad residual | Humedad final del pellet < 12% | Regulación del flujo de aire ambiente y ciclo | [16] |
| 9. Adición PPLA | Sub-dosificación de enzimas termolábiles | Desviación en tasa de inyección < 1% | Limpieza de boquillas y recálculo de flujo | [26] |
| 10. Ensacado / Despacho | Variabilidad de peso en sacos | Tolerancia de peso neto ±0,2% | Calibración de ensacadoras automáticas | [12] |
Eficiencia Operativa y Capacitación de Operarios en Agroindustria
El desarrollo de competencias técnicas en operarios de planta maximiza el indicador de Eficiencia General de los Equipos (OEE) por encima del 85%.
La vinculación activa entre la academia y las empresas agroindustriales fomenta la incorporación de jóvenes profesionales con sólida formación técnica en nutrición y gestión de procesos [2].
Protocolos Operativos y Reducción del Costo Oculto en Ensacado
La transición de empaque manual a líneas de ensacado automático con pesaje en tiempo real elimina pérdidas de hasta 1,5% por sobrepeso no facturado. El pesaje manual en plantas de mediana y alta capacidad introduce variabilidades aleatorias asociadas a la fatiga humana, acumulando toneladas de alimento regalado por sobrellenado en cada turno de trabajo [12].
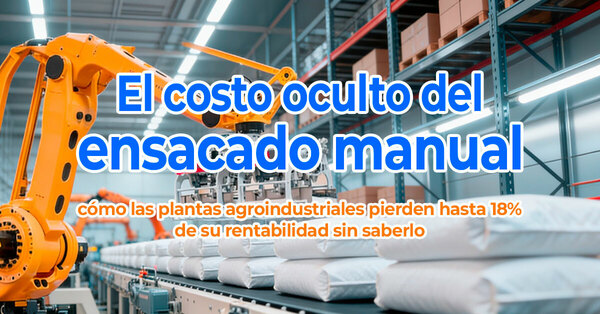
"El ensacado manual representa una fuga constante de rentabilidad; la automatización del empaque recupera la inversión en pocos meses al eliminar el margen de sobrepeso no facturado." — Patricia Jazo, Consultora en Automatización Agroindustrial [12]
La capacitación continua del personal operativo debe abordar la interpretación de conceptos físicos como la calidad del vapor, la resistencia mecánica del pellet y las curvas de consumo de amperaje de la prensa, dotando al técnico de herramientas de toma de decisión ante desviaciones [9].
Gestión del Liderazgo y Cambio Conductual en Planta
La ejecución exitosa de la planeación estratégica industrial requiere un liderazgo enfocado en la adopción sistémica de nuevas tecnologías por parte del personal.
La transformación industrial trasciende la compra de maquinaria moderna; demanda un cambio cultural en el equipo humano para sostener los estándares de eficiencia operational en el tiempo [1].
"El 75% del éxito en la ejecución de un plan estratégico agroindustrial depende del cambio de conducta del personal y del liderazgo sistémico que impulse ese compromiso." — Gustavo Picolla, Consultor en Liderazgo Agroindustrial [1]
Preguntas Frecuentes (FAQ)
Q: ¿Qué es la agroindustria? A: La agroindustria es la rama económica que integra la transformación industrial, procesamiento, conservación y empaque de materias primas provenientes del sector agrícola, pecuario, forestal y pesquero para convertirlas en productos de valor agregado [17].
Q: ¿Qué se entiende por agroindustrial? A: El término agroindustrial se refiere a todos los procesos, instalaciones, equipos y metodologías técnicas dedicados a la transformación primaria o secundaria de insumos biológicos en bienes intermedios o finales estandarizados [17].
Q: ¿Qué se hace en agroindustria? A: En agroindustria se recepcionan, acondicionan, muelen, mezclan, procesan térmicamente y empacan insumos biológicos para producir alimentos balanceados, bioenergía, concentrados proteicos e insumos industriales bajo estándares estrictos de inocuidad [18].
Q: ¿Cuáles son 5 productos agroindustriales? A: Cinco productos agroindustriales representativos son los alimentos balanceados en pellet, la harina de soja extruida, el aceite vegetal refinado, los premezclas vitamínico-minerales y los subproductos de destilería procesados (DDGS) [33].
Q: ¿Cómo se optimiza el coeficiente de variación en la mezcladora? A: La optimización del coeficiente de variación se logra ajustando el tiempo de mezclado seco a 180 segundos, inspeccionando el desgaste de paletas o listones y controlando la secuencia de adición de ingredientes [18].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Gustavo Picolla: Ejecución y Liderazgo en Planeación Estratégica Agroindustrial
-
Jorge Ricardo Guerrero López: Jóvenes en Producción Animal: Impacto y Oportunidades
-
Oscar Bertero: Prevención de roturas en el conjunto prensor de la prensa peletera
-
Silvestre Chárraga: AMENA: Inclusión de Jóvenes en Nutrición Animal
-
Francisco Guerrero Avendaño: Dr. Juan de Dios Garza Flores: Eminencia en Nutrición Rumiantes
-
Jorge Castañeda: Misión de AMENA: Difusión del Conocimiento en Nutrición Animal
-
Oscar Bertero: Clean Design y Automatización: Claves de Competitividad en Plantas
-
Oscar Bertero: Molienda diferenciada: Molinos de rolo vs martillo en alimentos
-
Oscar Bertero: Capacitación de Operarios en Plantas de Alimentos Balanceados
-
Oscar Bertero: Evitar errores de diseño en plantas de alimentos balanceados
-
Oscar Bertero: Planificación de plantas de alimentos: Inversión estratégica vs gasto reactivo
-
Patricia Jazo: El costo oculto del ensacado manual en agroindustrias
-
Fabian Hurtado Gómez: Impacto de aranceles en el mercado global de sebo bovino
-
Josef Barbi: Importancia de materia prima en balanceados
-
Felix Catagña: Innovación para eficiencia en alimentos balanceados
-
Oscar Bertero: Optimización Integral y Control de Mermas en Plantas de Alimentos
-
Centro Argentino de Ingenieros Agrónomos (CADIA): Maíz y Soja: Pilares de la Nutrición Avícola
-
Oscar Pinto: BPM y OEE: Mejora de eficiencia en alimentos balanceados
-
Ing. Oscar Diez: Ingeniería Industrial en Pet Food de Alta Gama
-
Pablo Azpiroz Esteves: Tecnología y Eficiencia en Alimentos Balanceados
-
Heider Martins: Dosificación y Pesaje: Clave en Alimento Balanceado
-
Cecilia Castillo: Factores Cruciales en la Formulación de Alimentos
-
Josef Barbi: Control de Costos en Alimentos Balanceados
-
Heider Martins: Indicadores Clave en Procesamiento de Alimentos Balanceados
-
David Santiago Cordova Salazar: Ecosistemas inteligentes: Futuro del alimento balanceado
-
Giuseppe Bigliani: Retos y tendencias en alimentos balanceados
-
Fernando Jaboinski: Almacenaje de Granos: Impacto en Calidad de Alimento Balanceado
-
Augusto Torero: Eficiencia en Avicultura: Mejores Pesos y Conversiones
-
Joaquin A. Paulino: Selección de ingredientes para alimento animal
-
Juan Carlos Medina Bravo, Alicia Bringas, Jose Antonio Fierro Huesca y Jose De Jesus Genis: Regulaciones de Inocuidad en Alimentos Balanceados para Aves
-
Marcelo Pooli: Mejora nutricional por procesamiento de materias primas en cerdos
-
M.V. Rodrigo Plá: Estrategias para formulación eficaz de alimentos balanceados
-
Tomas Berisso: Subproductos agroindustriales: definición y uso en rumiantes
-
FIGAP: Pérdidas por pesaje impreciso en plantas agroindustriales
-
José Antonio Martínez, Fermaris Del Carmen Rodríguez, Ismael Raúl Pérez: Subproductos agroindustriales para bovinos: cachama, maíz y arroz



México: desafíos y oportunidades para la producción pecuaria

Cómo la IA mejora la eficiencia en el pesado y ensacado de alimentos balanceados

Vistazo Rápido a la Fibra: Predecir contenido y digestibilidad de Lignina en dietas de monogástricos
México: desafíos y oportunidades para la producción pecuaria


Cómo la IA mejora la eficiencia en el pesado y ensacado de alimentos balanceados


