Cómo Gerenciar una Planta de Alimentos Balanceados: Guía de Eficiencia Operativa, Calidad y Rentabilidad
El gerenciamiento de una planta de alimentos balanceados es la administración técnica de procesos, formulación y operaciones agroindustriales. Se implementa mediante el control del Overall Equipment Effectiveness (OEE) y la optimización energética, manteniendo umbrales de 15 a 25 kWh/t y un costo operativo de $10/t, lo que previene mermas físicas y optimiza el rendimiento zootécnico [1].
- Desafío Técnico y Causa Primaria: El gerenciamiento de plantas de balanceados optimiza la conversión alimenticia y rentabilidad reduciendo mermas en molienda y peletizado.
- Impacto Cuantitativo: Pérdida de 5% a 10% del margen bruto por mermas en polvo, sobrecostos de $0.20/kWh y fluctuaciones de granulometría.
- Protocolo de Intervención Verificado: Implementar sistemas MRP, molienda secuencial, análisis de granulometría por imagen y mantenimiento preventivo con monitoreo de OEE.
Eficiencia Operativa y Rentabilidad en Plantas de Balanceados
La rentabilidad en la fabricación de piensos depende de un control riguroso de los costos operativos y de la reducción sistemática de mermas en cada etapa del proceso industrial [1]. La postcosecha y el procesamiento de ingredientes representan el negocio del centavo, donde un 1% de variación en el rendimiento de la materia prima equivale a entre el 30% y el 50% de los gastos operativos totales de la instalación [2].
Metodología del OEE y Estructura Económica de la Planta
El indicador Overall Equipment Effectiveness (OEE) transforma las ineficiencias físicas de la fábrica en cifras financieras directas sobre el EBITDA [30]. La estructura económica del costo industrial no se limita al gasto corriente de producción; se compone de la suma integrada de gastos directos, amortizaciones de capital y costos de oportunidad por capital inmovilizado [1].
"Un cálculo de costos sirve para conocer la eficiencia del sistema en kilovatios por tonelada, combustible por punto y tonelada, sobrantes, faltantes y toneladas por operario." — Ing. Domingo Yanucci, Consulgran [1]
Cuando se analiza el ciclo de vida de diez años en una planta, la inversión inicial de 150 por tonelada estática y el costo operativo de10 por tonelada procesada quedan ampliamente superados por el valor de los granos gestionados, el cual alcanza hasta 6,000 por tonelada de capacidad [2]. Por ende, una reducción de apenas el 5% en las mermas físicas genera un ahorro equivalente a300 por tonelada estática, demostrando que la preservación de la materia prima supera en impacto económico al ajuste de la mano de obra o la tarifa eléctrica [2].
Gestión Energética en Molienda y Peletizado
La molienda y el peletizado absorben más del 70% de la demanda de energía eléctrica total en una fábrica de alimentos balanceados [5]. La optimización del consumo específico (medido en kWh/t) requiere auditar la potencia instalada de los motores de los molinos de martillos y acondicionadores para evitar picos de demanda durante los períodos de mayor tarifa eléctrica [16].
| Operación Industrial | Consumo Energético Promedio | Estrategia de Mitigación | Impacto Económico | Cita Técnica |
|---|---|---|---|---|
| Molienda de Martillos | 5.0 a 12.0 kWh/t | Ajuste de velocidad periférica y criba | Reducción de 12% a 18% en kWh/t | [5] |
| Peletizado y Acondicionado | 12.0 a 25.0 kWh/t | Modulación de vapor seco y adición de grasa | Incremento de 15% en durabilidad (PDI) | [25] |
| Secado y Enfriamiento | 2.0 a 5.0 kWh/t | Calderas biomasas o colectores solares | Ahorro de 20% a 35% en combustible | [3] |
| Extrusión de Mascotas | 25.0 a 45.0 kWh/t | Control de SME (Energía Mecánica Específica) | Homogeneidad de expansión al 98% | [27] |
El uso de sistemas híbridos de energía térmica, como la combinación de biomasa y concentración solar en climas de alta radiación, permite estabilizar los costos operativos frente a la volatilidad de los combustibles fósiles [3]. Además, coordinar un protocolo de arranque secuencial en la maquinaria pesada previene las penalizaciones tarifarias por demanda máxima instantánea [16].
Limpieza, Bioseguridad e Inocuidad en Fábricas de Piensos
La implementación de protocolos de higiene y bioseguridad en la planta previene la contaminación cruzada entre lotes medicados y nutricionales [21]. El diseño de la infraestructura industrial debe seguir los principios de las Buenas Prácticas de Manufactura (BPM), garantizando la separación física de áreas limpias y sucias, accesos pavimentados y la erradicación de vectores [21].
Protocolos de Higiene Industrial y Control de Contaminación Cruzada
La limpieza con sistemas inadecuados de aire comprimido dentro de las líneas de producción propaga partículas volátiles que contaminan equipos contiguos e incrementan el riesgo de explosiones de polvo [10].
"Se debe evitar el uso de aire comprimido para la limpieza de maquinaria en líneas de balanceados para prevenir daños mecánicos, contaminación cruzada y riesgos para la salud y seguridad del personal." — Bernardo R. Brammertz, Consultor Industrial [10]
Para evitar desvíos en la calidad e inocuidad del alimento terminado, es indispensable establecer secuencias de producción validadas y barridos automáticos (flushing) entre dietas con aditivos o promotores de crecimiento [21]. La arquitectura de los transportadores helicoidales y elevadores de cangilones debe incluir compuertas de vaciado total e inspección Sanitaria [21].
Estanqueidad, Captación de Polvo y Mantenimiento de Limpieza
La prevención de la acumulación de residuos es más eficiente y económica que la limpieza reactiva de las instalaciones [11]. La instalación de sistemas de aspiración y captación de polvo con filtros de mangas de pulso de aire inverso en los puntos de caída de materia prima reduce drásticamente las perdidas por dispersión [11].
| Punto de Generación de Polvo | Mecanismo de Control | Frecuencia de Mantenimiento | Parámetro de Eficiencia | Cita Técnica |
|---|---|---|---|---|
| Recepción de Granos en Fosa | Cortinas ambientales y aspiración focalizada | Semanal | Captura > 92% de material particulado | [11] |
| Descarga de Molinos | Filtro de mangas autolimpiante con presión negativa | Diario | Caída de presión < 100 mmH2O | [5] |
| Mezcladora de Microingredientes | Sellos neumostáticos en compuertas de descarga | Por turno de trabajo | Fuga de fino = 0.00% | [11] |
| Enfriador de Pellets | Ciclones de alta eficiencia y exclusas rotativas | Cada 500 horas | Retorno de finos < 1.5% del total | [23] |
Garantizar la estanqueidad mecánica en elevadores de rosca y mezcladoras dobles de cinta elimina los nichos bacterianos donde proliferan enterobacterias como Salmonella spp. y hongos productores de micotoxinas [20].
Maximización de Capacidad Industrial y Control de Calidad
El rendimiento productivo de una fábrica de alimentos balanceados está ligado al control estricto de las propiedades físicas y químicas de los ingredientes [20]. La capacidad instalada debe balancearse para responder a la demanda sin generar sobrecostos de almacenamiento ni degradación de los nutrientes por tiempo de residencia extendido en silos [31].
Granulometría por Imagen y Tamaño de Partícula
El tamaño de partícula del grano molido influye directamente en el consumo metabólico, la tasa de pasaje y la Digestibilidad en aves y porcinos [13]. El monitoreo tradicional por tamices de malla (ASAE S319.4) se está complementando con tecnologías de procesamiento de imágenes digitalizadas para medir la granulometría en tiempo real [12].
"Implementar un sistema de procesamiento de imágenes para la granulometría permite obtener el diámetro promedio de partícula rápidamente, mejorando el control de calidad y la eficiencia en la planta." — Juan Carlos Llanos V., Especialista en Nutrición [12]
Un diámetro geométrico medio (DGM) incorrecto afecta la integridad intestinal de las especies de destino: una molienda excesivamente fina genera úlceras gástricas en cerdos, mientras que una molienda muy gruesa reduce la eficiencia del peletizado y la conversión alimenticia en aves de engorde [13].
Procesabilidad y Calidad Física del Pellet
La procesabilidad es la tercera variable fundamental en la formulación de piensos, situándose al mismo nivel de jerarquía técnica que los requerimientos nutricionales y el costo mínimo de la ración [27]. Esta variable define el comportamiento termodinámico y reológico del alimento durante su paso por la matriz de peletización o la hilera del extrusor [27].
| Punto Crítico de Control (PCC) | Etapa del Proceso Industrial | Peligro Identificado | Límite Crítico Operativo | Acción Correctiva Inmediata | Referencia |
|---|---|---|---|---|---|
| PCC 1: Recepción de Materia Prima | Descarga de Granos en Fosa | Presencia de micotoxinas y humedad | Humedad < 13.5%; Aflatoxinas < 20 ppb | Rechazo de camión o segregación | [20] |
| PCC 2: Molienda de Granos | Reducción de Tamaño en Molino | Variación severa de DGM | DGM: 600 - 800 µm (Aves/Cerdos) | Cambio de cribas y martillos gastados | [13] |
| PCC 3: Dosificación de Macros | Báscula de Pesaje Central | Desviación de peso en ingredientes | Error relativo de pesaje < 0.3% | Recalibración de celdas de carga | [18] |
| PCC 4: Mezclado de Microingredientes | Mezcladora Principal | Coeficiente de Variación (CV) alto | CV del mezclado < 5.0% a 180 seg | Ajuste de tiempos o mantenimiento | [23] |
| PCC 5: Acondicionamiento Térmico | Pre-acondicionador de Vapor | Supervivencia de patógenos bacterianos | Temperatura > 82 °C por 45 seg | Incremento de inyección de vapor | [21] |
| PCC 6: Peletizado y Formación | Prensado en Matriz de Peletizadora | Indice de Durabilidad (PDI) bajo | PDI Holmen > 90%; Finos < 5% | Ajuste de luz entre rodillos y matriz | [23] |
| PCC 7: Enfriamiento de Pellets | Enfriador Contracorriente | Condensación y crecimiento fúngico | Temp. alimento = Temp. ambiente + 5 °C | Ajuste de tiempo de residencia | [20] |
| PCC 8: Adición de Líquidos Post-Pellet | Aplicador Enzimático/Grasa | Variación en dosis de aditivos | Frecuencia de aplicación al ± 1.0% | Calibración de bombas de adición | [27] |
| PCC 9: Cernido y Empaque | Tamizador de Producto Terminado | Inclusión de polvo y finos en saco | Contenido de finos en saco < 2.0% | Reemplazo de mallas de cernido | [23] |
| PCC 10: Almacenamiento y Despacho | Silos de Producto Terminado | Contaminación cruzada o humedad | Temperatura de silo < 30 °C constante | Activación de aireación forzada | [22] |
Integración de Inteligencia Artificial y Gerencia Digital Integral
La digitalización de las plantas de alimentos balanceados permite integrar en tiempo real los módulos de inventarios, compras, producción y control de calidad [33]. La automatización elimina la dependencia de ajustes empíricos por parte de los operadores, garantizando la trazabilidad lote por lote [33].
Sistemas MRP y Software de Formulación Dinámica
Un programa de Planificación de Requerimientos de Materiales (MRP) sincronizado con las herramientas de formulación al mínimo costo evita el exceso de inventario y reduce el costo de capital inmovilizado en la bodega [8].
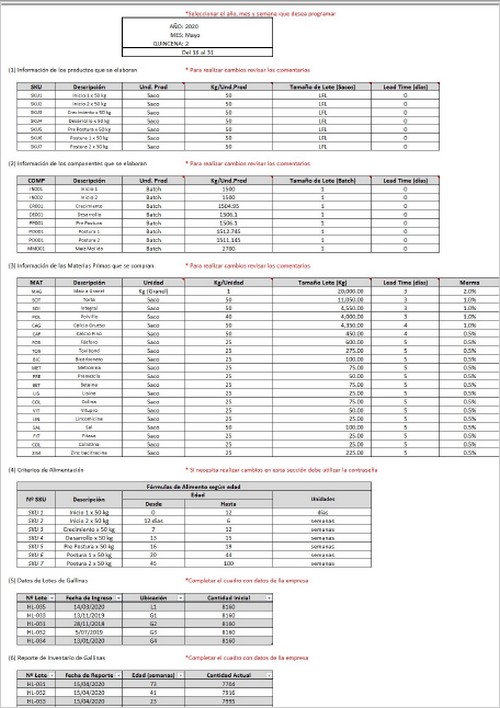
El cálculo exacto de las necesidades de materias primas para gallinas ponedoras o pollos de engorde asegura que los insumos perecederos, como vitaminas y enzimas termosensibles, no sufran degradación en almacén [9].
"La implementación de un sistema MRP permite alinear las compras de materias primas con la demanda real de consumo de alimento, reduciendo drásticamente los costos de inventario." — Christian Alfonso Rafael Cárdenas Rodríguez, Especialista en Logística Avícola [31]
Registro de Datos Históricos y Control de Rutas Industrial
La captura continua de señales operativas (presión de vapor, amperaje del motor principal, temperatura de acondicionado y tiempos de mezclado) mediante sistemas SCADA/PLC permite estructurar un registro histórico de datos [29]. Este historial es indispensable para reconstruir la secuencia temporal ante cualquier falla del sistema o desviación de calidad [29].
Paralelamente, los algoritmos de control de rutas ordenan lógicamente las secuencias de transporte interno, impidiendo el cruce de materiales entre silos no autorizados y eliminando errores de dosificación humana [28].
Liderazgo y Gestión de Equipos en Entornos Productivos Agroindustriales
La administración de una fábrica de piensos exige una alta competencia técnica y financiera por parte de la gerencia, dado que el volumen presupuestario ejecutado mensualmente en materias primas representa el mayor porcentaje de los egresos de la empresa [14].
"Los gerentes de plantas de alimentos balanceados administran presupuestos millonarios en materias primas, por lo que deben contar con una capacitación técnica y perfil financiero idóneo." — Juan Francisco Cervantes Trujillo, Consultor en Nutrición [14]
Las Cuatro Funciones Clave del Gerente Agroindustrial
El ejercicio gerencial en la industria de la nutrición animal se fundamenta en las cuatro funciones operativas clásicas de la administración industrial:
- Planificación Estratégica: Definir los programas de producción basándose en proyecciones de demanda zootécnica y disponibilidad de insumos [8].
- Organización Operativa: Distribuir los turnos de trabajo, asignar responsabilidades en mantenimiento y coordinar los flujos de materiales [26].
- Dirección Técnica: Liderar al personal de planta, promoviendo la capacitación continua en BPM, seguridad industrial e inocuidad [32].
- Control Cuantitativo: Monitorear diariamente los indicadores financieros, el rendimiento OEE y los niveles de mermas físicas [30].
Las Siete Funciones Gerenciales y el Lenguaje Unificado de Planta
Para lograr una integración plena entre las metas de producción y los objetivos financieros del directorio, la gerencia industrial abarca siete funciones especializadas: la planificación productiva, la organización de procesos, la dirección de personal, el control de gestión, la coordinación interdepartamental, la gestión del presupuesto de materias primas y la innovación tecnológica [14], [26].
La adopción de un vocabulario técnico y financiero común en toda la organización —que integre métricas de CAPEX, TCO (Total Cost of Ownership), OEE, MTTR (Mean Time to Repair) y HACCP— elimina la brecha de comunicación entre el personal operativo de mantenimiento y la dirección corporativa [26].
Formación Académica: Licenciatura en Gestión de Agroalimentos y la Figura del Gestor de Alimentos
La complejidad de los procesos de transformación agroindustrial ha consolidado programas académicos especializados como la Licenciatura en Gestión de Agroalimentos. Esta formación multidisciplinaria integra la química de los ingredientes, la ingeniería de procesos, la bioseguridad alimentaria y la administración financiera de empresas agropecuarias.
Un gestor de alimentos es el profesional calificado para planificar, coordinar y supervisar integralmente la cadena de transformación alimentaria. Su función técnica abarca desde la selección de materias primas y el aseguramiento de la inocuidad mediante HACCP, hasta la optimización de los costos operativos y la trazabilidad del producto final entregado al sector pecuario.
Mantenimiento Preventivo y Reducción de Mermas en la Industria Alimentaria
Las paradas no programadas en las líneas de peletizado causan pérdidas de productividad, alteraciones térmicas en los acondicionadores y degradación de la calidad del pienso [29]. Un plan de mantenimiento preventivo y predictivo reduce las averías catastróficas y mantiene la eficiencia del equipo dentro de los márgenes nominales de diseño [32].
Diagnóstico de Causa Raíz y Prevención de Microparadas
Las microparadas no registradas en la báscula de microingredientes o en los dosificadores de líquidos merman silenciosamente el rendimiento de la fábrica sin activar las alarmas del sistema automatizado [30].
| Causa de Falla en Planta | Tipo de Ineficiencia | Indicador de Mantenimiento | Estrategia de Diagnóstico | Cita Técnica |
|---|---|---|---|---|
| Desgaste de Martillos y Cribas | Caída de rendimiento (t/h) | Incremento de kWh/t en molienda | Registro de amperaje e historial SCADA | [29] |
| Desalineación de Rodillos de Peletizadora | Parada no programada | Disminución del MTBF (Mean Time Between Failures) | Inspección de luz de rodillos y vibración | [32] |
| Obstrucción de Filtros de Mangas | Pérdida de estanqueidad | Incremento de contrapresión (mmH2O) | Sensores de presión diferencial | [11] |
| Descalibración de Celdas de Carga | Mermas por sobredosificación | Variación de peso relativo (%) | Pruebas periódicas con pesas patrón | [18] |
El análisis de causa raíz apoyado en el historial de datos SCADA permite identificar si un fallo repetitivo en la peletizadora proviene de un desgaste mecánico de la matriz, una fluctuación en la calidad del vapor o un cambio indeseado en la procesabilidad de la fórmula nutricional [27], [29].
Estrategias de Inversión y Modularización Flexible
Evitar los diseños rígidos no adaptables es fundamental al planificar nuevas instalaciones o ampliar la capacidad de una fábrica existente [17]. La incorporación de módulos independientes de dosificación, peletizado y extruido facilita la expansión de la planta conforme evoluciona la demanda regional, evitando la obsolescencia técnica [17].
"Se debe evitar el diseño de plantas universales rígidas. Es necesario planificar la incorporación de módulos especializados y automatización flexible para adaptar la producción." — Oscar Bertero, Especialista en Ingeniería de Plantas [17]
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son las 7 funciones gerenciales? A: Las 7 funciones son la planificación productiva, organización de procesos, dirección de personal, control de gestión, coordinación interdepartamental, gestión presupuestaria de insumos e innovación tecnológica industrial [14], [26].
Q: ¿Cuáles son las 4 funciones de un gerente? A: Las 4 funciones de un gerente industrial son planificar las operaciones, organizar los recursos de planta, dirigir al personal técnico y controlar los indicadores cuantitativos de desempeño [26].
Q: ¿Qué es la Licenciatura en gestión de Agroalimentos? A: Es una carrera universitaria multidisciplinaria que capacita profesionales para administrar la transformación, inocuidad, calidad y logística de alimentos e insumos en la cadena agroindustrial [14].
Q: ¿Qué es un gestor de alimentos? A: Es el profesional responsable de supervisar la producción, bioseguridad, eficiencia operativa y control de calidad en plantas procesadoras de alimentos e insumos agropecuarios [21].
Q: ¿Cómo se reduce el consumo energético en la molienda de alimentos balanceados? A: Ajustando la velocidad periférica de los martillos, seleccionando el diámetro de criba según la especie de destino y coordinando arranques secuenciales para evitar picos tarifarios [5], [16].
Q: ¿Por qué es fundamental calcular el OEE en una fábrica de piensos? A: Porque convierte las perdidas físicas de disponibilidad, rendimiento y calidad en valores financieros directos sobre el EBITDA, permitiendo corregir ineficiencias ocultas [30].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Ing. Domingo Yanucci: Rentabilidad Postcosecha: Cálculo de Costos Operativos
-
Ing. Domingo Yanucci: Pérdidas en Postcosecha: Impacto Económico
-
Ing. Dietrich Korb: Biomasa y Solar: Alternativa a Combustibles Fósiles en México
-
Luis Foncerrada Pascal: Pilares macroeconómicos para inversión en alimentos
-
Jesús Hernández Ruiz: Consumo Energético Molienda vs. Pelletizado en Alimentos Balanceados
-
Andrés Mauricio Montoya: Barreras de Automatización en PYMES Agroindustriales Colombia
-
Molinos Azteca y Juper S.A. de C.V.: Capacidad de planta de alimentos para aves: 10 Ton/hora
-
Christian Alfonso Rafael Cárdenas Rodríguez: Sistema MRP para reducir costos en alimento avícola
-
Christian Alfonso Rafael Cárdenas Rodríguez: Software para formulación y stock de alimento avícola
-
Bernardo R. Brammertz: Evitar aire comprimido en limpieza de balanceados para mascotas
-
Rubén Dario Firpo: Prevenir suciedad para optimizar limpieza en balanceados
-
Juan Carlos Llanos V.: Granulometría por Imagen: Control de Calidad en Molinos
-
Juan Carlos Llanos V.: Tamaño de Partícula: Salud de Cerdos y Aves
-
Juan Francisco Cervantes Trujillo: Presupuesto Anual de Materias Primas
-
Oscar Aristides Admetlla: Impacto del Gerenciamiento en Rentabilidad Avícola
-
Oscar Pinto: Estrategias de Eficiencia Energética en Plantas de Alimentos
-
Oscar Bertero: Riesgos de los proyectos rígidos '4x4' en plantas de alimentos
-
Josef Barbi: Control de Costos en Alimentos Balanceados
-
Diego Carcano: Optimización de costos en plantas de alimento balanceado
-
Evelio Víquez: Control de Calidad de Ingredientes en Balanceados
-
José Luis Ortega: Diseño de Instalaciones para BPM en Alimentos Balanceados
-
Jesús González: Inventario como Parámetro Técnico en Plantas de Alimentos
-
Oscar Bertero: Optimización Integral y Control de Mermas en Plantas de Alimentos
-
Heider Martins: Productividad y Calidad en Plantas de Alimentos
-
Mariano Silva: Optimización Energética en Plantas de Alimentos
-
ing. Oscar Diez: Lenguaje Común: Clave para la Eficiencia en Plantas de Alimentos
-
José Carlos López Galitzia: Procesabilidad: La Tercera Variable en Alimentos Balanceados
-
Andrés Mauricio Montoya: Control de Rutas: Sincronización y Eficiencia en Plantas de Alimentos
-
Andrés Mauricio Montoya: Registro de datos históricos para diagnóstico de fallas
-
Ing. Oscar Diez: Eficiencia vs. Rentabilidad en Plantas de Piensos: El Rol del OEE
-
Christian Alfonso Rafael Cárdenas Rodríguez: Optimización de inventario de alimento en avícolas
-
Sergio Celis: Factores que contribuyen a fallas en plantas
-
Giuseppe Bigliani: Automatización para Competitividad en Alimentos
-
Federico Sánchez: Optimización de Patios de Comida en Ganadería Intensiva
-
Felix Soriano: Tecnología en monitoreo de alimentación






Livestock equipment. Scott Rysdon (Sioux Steel Company)
Vistazo Rápido a la Fibra: Predecir contenido y digestibilidad de Lignina en dietas de monogástricos


Digitalización y automatización en plantas de producción agroindustrial


Requerimientos vitamínicos para máxima eficiencia productiva



Livestock equipment. Scott Rysdon (Sioux Steel Company)