Proceso de Granulación de Alimentos Balanceados: Guía Técnica de Calidad, Granulometría y Eficiencia
El proceso de granulación de alimentos balanceados es la compresión y termofusión de mezclas harinosas en gránulos densos y homogéneos. Su optimización se implementa mediante molienda graduada y acondicionamiento por vapor, manteniendo umbrales de 15% a 17% de humedad y 80°C a 85°C de temperatura, lo que previene la segregación de microingredientes y optimiza la conversión alimenticia [1].
- Desafío Técnico y Causa Primaria: La baja durabilidad del pellet y la generación excesiva de finos en aves y porcinos son causadas por una granulometría heterogénea y un deficiente acondicionamiento térmico.
- Impacto Cuantitativo: Pérdida de PDI por debajo del 85%, incremento de hasta un 30% en consumo eléctrico en molienda y caída de 5 a 8 puntos en la eficiencia de conversión alimenticia.
- Protocolo de Intervención Verificado: Ajustar molienda a DGM de 600-800 µm, inyectar vapor seco saturado a 82-85 °C elevando la humedad al 16% y rectificar la matriz a relación L/D de 1:8.
Granulometría y Tamaño de Partícula en la Molienda de Maíz
El control riguroso del diámetro geométrico medio (DGM) y la desviación estándar geométrica (DPG) en la molienda de cereales condiciona de forma directa la eficiencia energética de la planta y la cohesión física del gránulo terminado [2], [4].
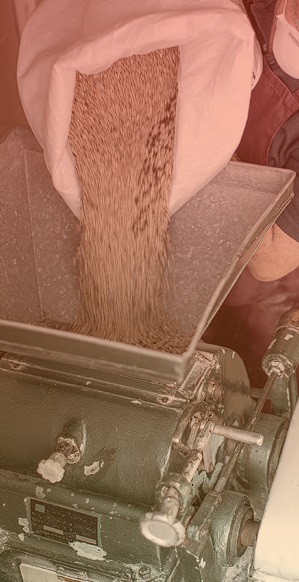
La molienda es la primera operación unitaria crítica tras la recepción y dosificación de materias primas. El objetivo primordial de esta etapa es reducir el tamaño de las partículas del grano (principalmente maíz y sorgo) para incrementar el área superficial específica expuesta a la humedad y transferencia térmica durante el acondicionado [18]. Una partícula mal procesada con aristas irregulares o un DGM excesivamente elevado (mayor a 900 µm) genera puntos de ruptura estructural en la matriz del gránulo, atrapando bolsas de aire que reducen drásticamente la densidad del producto comprimido [19].
Como enfatiza el especialista en ingeniería de alimentos balanceados:
"La regla básica de la molienda es moler tan fino como sea indispensable, pero tan grueso como sea posible. Si molemos demasiado fino consumimos excesiva energía eléctrica, pero si molemos demasiado grueso comprometemos la calidad física del pellet y provocamos desórdenes digestivos en el animal." — Pablo Restrepo, Especialista en Tecnologías de Molienda [18]

Selección Tecnológica: Molinos de Martillos Frente a Molinos de Rodillos
Los molinos de martillos y de rodillos generan distribuciones granulométricas marcadamente disímiles que impactan el consumo de energía en kWh/t y la permeabilidad al vapor durante el acondicionamiento [18], [28].
El molino de martillos opera bajo el principio de impacto a alta velocidad (fuerza de golpeteo múltiple), produciendo una amplia dispersión del tamaño de partícula (DPG elevado) [28], [29]. Este sistema genera un porcentaje considerable de finos (partículas menores a 200 µm), los cuales, si bien facilitan la formación de puentes interparticulados durante el peletizado, incrementan sustancialmente el consumo energético y el riesgo de explosión de polvo industrial [18]. Por el contrario, el molino de rodillos actúa mediante fuerzas de compresión y cizallamiento, logrando una distribución bimodal o uniforme con mínima generación de polvo fino y un ahorro de energía eléctrica de hasta un 30% en comparación con los molinos de impacto [18], [28].
| Parámetro Operativo / Físico | Molino de Martillos (Impacto) | Molino de Rodillos (Cizallamiento) | Impacto Zootécnico y Técnico | Referencia |
|---|---|---|---|---|
| Distribución de Partícula (DPG) | Dispersa / Heterogénea (DPG superior a 2.2) | Cerrada / Uniforme (DPG inferior a 1.8) | El DPG bajo minimiza la segregación de ingredientes en el comedero | [4], [18] |
| Consumo Energético Específico | Alto (8.5 a 12.0 kWh/t) | Moderado / Bajo (5.5 a 8.0 kWh/t) | Reduce el costo operativo por tonelada producida en la planta | [18] |
| Pérdida de Humedad por Fricción | Elevada (Pérdida de 0.8% a 1.5%) | Mínima (Pérdida de 0.1% a 0.3%) | Retener la humedad nativa reduce la necesidad de adición de agua libre | [2], [18] |
| Generación de Polvo / Finos | Alta porcentaje de partículas bajo 200 µm | Muy baja generación de fracciones finas | Los finos excesivos causan afecciones respiratorias y erosión de molleja | [16], [18] |
| Compatibilidad con Fibra / Cáscara | Excelente (Tritura fibras complejas) | Deficiente (La fibra tiende a deslizar) | El molino de martillos es superior para materias primas con alta cascarilla | [18] |
Control de Variables y Asistencia de Aire en Molienda
El control cuantitativo de la humedad del grano entrante determina la fragilidad mecánica de la matriz de almidón y previene el sobrecalentamiento en la cámara de molienda [2], [3].
Cuando el grano de maíz se procesa con niveles de humedad superiores al 14%, la plastificación excesiva del endospermo dificulta la fractura por impacto, ocasionando un incremento en el amperaje del motor del molino y el taponamiento ciego de las cribas o zarandas [2], [25]. Para contrarrestar esta ineficiencia, es imprescindible calibrar la velocidad en la punta de los martillos (entre 80 y 100 m/s) y ajustar la distancia entre la punta del martillo y la criba dentro del rango de 8 a 14 mm, según el diámetro de perforación utilizado [7], [9].
Asimismo, la implementación de un sistema de aspiración o asistencia neumática de aire a la salida del molino resulta determinante. Este flujo de aire controlado (típicamente de 1.2 a 1.5 m³/min por cm² de área de criba) reduce la temperatura interna en la cámara de molienda, evacúa rápidamente las partículas que han alcanzado el tamaño objetivo y evita la repulverización innecesaria del grano [25]. La medición continua de la granulometría mediante el método de tamizado en seco ASABE S319.4 o mediante tecnologías de procesamiento digital de imágenes permite corregir desviaciones operativas en tiempo real [15], [30].
Acondicionamiento con Vapor y Control de Humedad en Granulación
El acondicionamiento térmico con vapor seco saturado es la etapa termodinámica crítica que eleva la temperatura de la masa a 80-85 °C y la humedad al 15-17% para gelatinizar el almidón [18], [20].
El acondicionador térmico actúa como el "reactor bioquímico" del sistema de peletización. Las granuladoras o prensas peletizadoras por sí solas no cocinan los ingredientes; su función es estrictamente mecánica y moldeadora [26]. La cocción real y la transformación funcional de los polímeros de la harina ocurren dentro del acondicionador mediante la transferencia simultánea de calor sensible, calor latente y humedad [18].
Dinámica del Vapor Saturado y Gelatinización de Almidones
La inyección de vapor saturado a presiones de 2.0 a 3.5 bar transfiere energía térmica latente al alimento balanceado sin saturar la mezcla con condensados libres [18], [33].
Para lograr un aglutinamiento eficiente sin requerir aglutinantes sintéticos costosos, los amiloplastos del maíz y del trigo deben absorber agua y calor hasta alcanzar su temperatura de gelatinización (68 °C a 75 °C para maíz; 58 °C a 64 °C para trigo). Por cada 11 °C de incremento en la temperatura de la harina acondicionada, la inyección de vapor agrega aproximadamente un 1% de humedad adicional a la mezcla [18]. Si la masa ingresa al acondicionador con un 12% de humedad nativa a 25 °C y se eleva térmicamente hasta los 85 °C, la humedad final alcanzará el 17.5%, un valor límite donde la mezcla adquiere la plasticidad ideal para atravesar los canales de la matriz sin patinar ni bloquear los rodillos compresión [18], [33].
En formulaciones con inclusión de subproductos desgrasados o harina de soja desgomada, la pérdida de lecitinas naturales reduce la lubricación interna, obligando a incrementar el tiempo de retención en el acondicionador (mediante acondicionadores de doble eje o retentores/maceradores) a valores entre 45 y 120 segundos para garantizar la difusión homogénea del agua en la matriz de la partícula [17], [18].
| Punto Crítico de Control (PCC) | Etapa del Proceso | Parámetro Crítico / Rango Objetivo | Desviación Operativa / Impacto Zootécnico | Protocolo Correctivo | Referencia |
|---|---|---|---|---|---|
| PCC-1: Humedad del Grano | Molienda de Materia Prima | Humedad relativa de 12.0% a 13.5% | Grano superior a 14.0% genera embozamiento de cribas y pérdida de amperaje | Activar ventilación de silos y ajustar velocidad de alimentación al molino | [2], [3] |
| PCC-2: Tamaño de Partícula | Molienda de Impacto | DGM de 650 a 750 µm (Aves) / 550 a 650 µm (Cerdos) | DGM superior a 850 µm reduce el PDI por debajo del 80% y genera finos | Sustituir cribas desgastadas y ajustar distancia martillo-zaranda a 10 mm | [4], [18] |
| PCC-3: Uniformidad de Mezclado | Mezclado Seco | Coeficiente de Variación (CV) inferior al 5.0% | CV superior al 8.0% causa variabilidad en la respuesta de aglutinamiento | Ajustar tiempo de mezclado seco y verificar desgaste de paletas/cintas | [18], [22] |
| PCC-4: Calidad del Vapor | Caldera y Calandria | Título de vapor (Calidad) superior a 0.97 (Vapor seco) | Vapor húmedo (Título inferior a 0.90) causa patinaje de rodillos en la matriz | Purgar trampas de condensado e instalar regulador de presión de doble etapa | [18], [33] |
| PCC-5: Temperatura de Acondicionado | Acondicionador Térmico | Temperatura constante de 82.0 °C a 86.0 °C | Temperatura inferior a 75.0 °C impide la gelatinización completa del almidón | Modificar flujo masivo de vapor e incrementar tiempo de residencia | [18], [20] |
| PCC-6: Humedad de Acondicionado | Acondicionador Térmico | Humedad final de la harina de 15.5% a 16.5% | Humedad inferior al 14.5% genera excesiva fricción y quema de nutrientes | Inyectar agua atomizada con surfactante en el mezclador previo | [18], [33] |
| PCC-7: Ajuste de Rodillos | Prensa Peletizadora | Luz rodillo-matriz de 0.1 a 0.3 mm | Luz excesiva (superior a 0.5 mm) incrementa el esfuerzo de corte y finos | Calibrar distancia rodillo-matriz con galga de espesores antes del arranque | [32] |
| PCC-8: Desgaste de Matriz | Prensa Peletizadora | Avellanado libre de grietas y desgaste uniforme | Barrenos desgastados provocan taponamiento continuo de la peletizadora | Rectificar pista de rodadura y avellanar orificios de entrada de la matriz | [14], [32] |
| PCC-9: Enfriamiento del Pellet | Enfriador Contraflujo | Temperatura de salida inferior a 3.0 °C sobre ambiente | Enfriamiento insuficiente deja humedad superior al 12.5% favoreciendo hongos | Regular el nivelador de descarga y ajustar caudal del extractor de aire | [1], [20] |
| PCC-10: Cernido Final | Tamizado Post-Enfriado | Remoción del 100% de la fracción inferior a 2.0 mm | Retorno excesivo de finos al acondicionador reduce la capacidad útil de planta | Ajustar amplitud de vibración del cernidor y reemplazar mallas rotas | [1], [18] |
Selección de Matrices y Matrices para Peletizar o Granular
La selección geométrica de la matriz y la calibración del espacio entre rodillos determinan la compresión mecánica, la fricción interna y la durabilidad final del gránulo peletizado [26], [31].
La matriz anular o plana es la herramienta de moldeo que impone la forma definitiva al alimento balanceado. La fuerza motriz de la peletizadora empuja la harina acondicionada a través de las perforaciones cónicas de la matriz, generando un incremento adicional de temperatura de 3 °C a 8 °C debido exclusivamente a la fricción mecánica entre el acero y la masa vegetal [18], [26].
Especificación de la Relación de Compresión L/D
La relación de compresión (L/D) de los canales de la matriz debe calcularse en función de la composición lipídica, proteica y fibrosa de la fórmula alimenticia [31], [32].
La relación de compresión se define matemáticamente como la longitud efectiva de trabajo de la perforación (L) dividida entre el diámetro nominal del barreno (D).
- Fórmulas de Aves de Engorde / Cerdos (Alto Almidón/Proteína): Requieren relaciones L/D de 1:8 a 1:10 (por ejemplo, un barreno de 3.5 mm de diámetro con una longitud de canal de 28 mm a 35 mm) para ofrecer la resistencia adecuada que fuerce la compactación del gránulo [31].
- Fórmulas Ricas en Fibra (Ganado / Subproductos): Exigen relaciones L/D más cortas (1:5 a 1:6), ya que la fibra natural ofrece una elevada resistencia al flujo e incrementa exponencialmente la presión interna, pudiendo atascar la máquina [18], [34].
- Inclusión de Grasas / Aceites: La adición de grasas líquidas en el mezclador por encima del 1.5% actúa como un lubricante extremo en la pista de rodadura, reduciendo la fricción interna y desplomando el PDI. En estos casos, se debe compensar la falta de fricción incrementando la relación L/D a 1:11 o 1:12 [18], [31].
Mantenimiento Preventivo y Desbloqueo de Matrices Atascadas
El estado físico del avellanado de entrada en cada orificio de la matriz regula el ángulo de ataque de la harina prensada por el rodillo [32]. Con el tiempo y el procesamiento de ingredientes abrasivos (como el carbonato de calcio o la zeolita), la entrada del barreno pierde su conicidad, generando una pared recta que bloquea la extrusión y fuerza el patinaje de los rodillos [13], [32].
Cuando ocurre un evento de atascamiento total de la matriz por sobrecalentamiento o falla eléctrica, la harina contenida dentro de las perforaciones se deshidrata y cristaliza, formando un tapón rígido incrustado [14]. El protocolo de rescate técnico verificado consiste en introducir de inmediato una mezcla altamente oleosa compuesta por un 70% de salvado de trigo o maíz molido fino, un 20% de arena sílice de grano medio y un 10% de aceite vegetal o grasa animal [14]. Esta pasta frena la cristalización y ejerce un efecto abrasivo/lubricante que remueve los tapones seco-quemados al reanudar el giro del motor a bajo amperaje [14].
Estabilidad Vitamínica y de Nutrientes Durante el Granulado
El estrés térmico y la fricción mecánica generados durante el paso por los canales de la matriz desencadenan degradación oxidativa en vitaminas termolábiles y desnaturalización enzimática [24], [26].
Si bien el proceso de granulación aporta sustanciales ventajas zootécnicas y microbiológicas, la combinación de temperaturas elevadas (superiores a 85 °C), humedad y presión mecánica somete a los microingredientes a un ambiente sumamente agresivo [20], [24]. La preservación de la actividad biológica de premixes vitamínicos, enzimas exógenas (fitasas, xilanasas, glucanasas) y probióticos requiere comprender la termodinámica de degradación en la harina.
Termolabilidad Vitaminica y Estrategias de Sobre-Dosificación Compensatoria
Las vitaminas liposolubles e hidrosolubles exhiben perfiles de sensibilidad térmica y oxidativa marcadamente diferenciados durante el proceso de termofusión y peletización [24].
- Vitamina A (Retinol) y Vitamina E (Alfa-Tocoferol): Presentan una alta sensibilidad a la autooxidación catalizada por la fricción y el calor seco. Las pérdidas operativas oscilan entre un 10% y un 25% cuando la temperatura de acondicionado supera los 82 °C [24].
- Vitamina B1 (Tiamina) y Vitamina C (Ácido Ascórbico): Son altamente termolábiles en presencia de vapor directo. Pueden sufrir mermas de hasta un 30% a 40% si el tiempo de retención en el acondicionador supera los 90 segundos [24].
- Fitasas y Enzimas Puras: Las enzimas convencionales no protegidas pierden dramáticamente su actividad catalítica a temperaturas superiores a 70 °C. Para mitigar esta merma, la industria recurre al microencapsulado lipídico termo-resistente o a la instalación de sistemas de aplicación de líquidos post-peletización (PPA - Post-Pellet Application), donde las enzimas se pulverizan directamente sobre el gránulo ya enfriado [18], [24].
Adicionalmente, el uso de aditivos inorgánicos como la zeolita micronizada (5 kg/t) mejora la fluidez de las premezclas de microingredientes, reduce la adherencia de finos en las paredes del acondicionador y estabiliza la transferencia térmica libre, protegiendo indirectamente la integridad de los nutrientes sintéticos [13], [24].
Medición e Impacto del Índice de Durabilidad del Pellet PDI
El Índice de Durabilidad del Pellet (PDI) cuantifica el porcentaje de alimento que permanece intacto tras ser sometido a fuerzas mecánicas de cizallamiento e impacto simulado [1], [19].
Como señala el experto en tecnología de alimentos balanceados:
"La granulometría pre-procesamiento es uno de los pocos factores directamente vinculados a la durabilidad del pellet. Moler tan fino como sea necesario es indispensable para lograr un PDI elevado, el cual evitará la proliferación de partículas finas que causan rechazo en el comedero y problemas respiratorios en los animales." — Daniel Steinhauser, Consultor en Tecnologías de Peletizado [19]
Metodologías de Medición: Tumbler Tester, Holmen y Coeficiente de Retención (CRP)
La caracterización cuantitativa de la integridad física del gránulo ha evolucionado desde pruebas estáticas rudimentarias hacia dinámicas avanzadas de transporte simulado [1], [30].
- Probador Volteador Estándar (ASABE S269.4 - Tumbler Tester): Consiste en someter una muestra de 500 gramos de gránulos cernidos a 50 revoluciones por minuto durante 10 minutos dentro de un compartimento metálico con paletas. El PDI se calcula como el peso del pellet retenido sobre la malla estándar dividido entre el peso inicial, expresado en porcentaje [19], [30].
- Probador Neumático Holmen: Simula el estrés de transporte neumático dentro de las tuberías de las granjas. El gránulo es impulsado por un chorro de aire en un circuito cerrado durante un tiempo fijo (30 a 60 segundos). Es una prueba mucho más severa que el Tumbler Tester y refleja de forma precisa la degradación en silos automatizados [1], [19].
- Coeficiente de Retención del Pellet (CRP): Un estándar de calidad funcional de reciente implementación que integra la durabilidad inicial, el volumen de finos generados en la descarga del camión granelero y la dureza residual de la matriz del gránulo [1].
| Categoría de Calidad | Valor de PDI (Tumbler) | PDI Neumático (Holmen) | Porcentaje de Finos en Comedero | Impacto Operativo y Zootécnico | Referencia |
|---|---|---|---|---|---|
| PDI Excelente | Superior a 96.0% | Superior a 90.0% | Inferior a 3.0% | Máxima conversión alimenticia; nulo desperdicio en comedero | [1], [19] |
| PDI Aceptable | 90.0% a 95.9% | 82.0% a 89.9% | 3.1% a 7.0% | Desempeño estándar; segregación mínima en silos automáticos | [1], [21] |
| PDI Deficiente | 80.0% a 89.9% | 70.0% a 81.9% | 7.1% a 15.0% | Incremento en la mortalidad de aves por desbalance nutricional | [19], [27] |
| PDI Crítico / Rechazable | Inferior a 80.0% | Inferior a 70.0% | Superior a 15.0% | Bloqueo de comederos, micosis por finos e ineficiencia industrial | [1], [30] |
Efecto de la Granulación en la Salud Intestinal y Rendimiento Animal
La estructura física del gránulo y el tamaño de partícula condicionan el desarrollo morfométrico del tracto gastrointestinal, el pH gástrico y la prevención de enteropatías en monogástricos [16], [27].
La granulación del alimento no solo ofrece beneficios económicos en términos de densidad del transporte logístico y reducción del desperdicio de alimento en la granja; constituye una herramienta fundamental para modular la fisiología digestiva del animal [27]. La presentación física en pellet estimula el consumo voluntario en broilers y lechones, reduciendo el gasto energético asociado a la aprehensión del alimento [27].
Fisiopatología Gastrointestinal en Aves y Porcinos por Desviaciones Granulométricas
El procesamiento térmico e industrial debe ser cuidadosamente equilibrado para evitar la desestructuración total de las fibras estructurales de la dieta [16], [27].
- Efectos en Avicultura (Broilers y Ponedoras): Las aves alimentadas con dietas molidas excesivamente finas (DGM menor a 500 µm) desarrollan hiprofia o atrofia funcional de la molleja (ventrículo) [16], [27]. Una molleja pequeña carece de la fuerza de contracción mecánica necesaria para estimular la secreción gástrica de ácido clorhídrico (HCl) y pepsina en el proventrículo. Esto eleva el pH del digestor gástrico de un valor óptimo de 2.5 a valores superiores a 4.0, lo que permite el paso de patógenos entéricos como Clostridium perfringens y Salmonella spp. al lumen intestinal [27].
- Efectos en Porcicultura (Cerdos en Crecimiento y Engorde): En porcinos, la molienda ultra-fina (DGM menor a 450 µm) combinada con peletizado de alta temperatura induce la rápida solubilización de los azúcares y la formación de una masa fluida sin capacidad de estratificación en la región del cardias del estómago [16], [19]. El contacto prolongado del ácido gástrico libre con la zona no glandular de la mucosa estomacal provoca erosión epitelial y el desarrollo de úlceras gástricas severas, lo que incrementa la mortandad en granja y desploma la ganancia media diaria (GMD) [16], [19].
Por consiguiente, la estrategia nutricional moderna exige un gránulo con un PDI superior al 95% pero formulado con partículas internas gruesas que garanticen el correcto estímulo mecánico de la mucosa gástrica [19], [30].
Preguntas Frecuentes (FAQ)
Q: ¿Qué es la granulación de alimentos balanceados? A: Es el proceso industrial de compresión y termofusión mediante calor, humedad y presión mecánica que transforma mezclas harinosas heterogéneas en gránulos densos, homogéneos y duraderos [18], [26].
Q: ¿Qué es la granulación en una herida zootécnica o veterinaria? A: Es la formación de tejido conectivo vascularizado y rosado durante la fase proliferativa de cicatrización en piel de animales, proceso fisiológico totalmente ajeno pero homónimo a la granulación industrial de alimentos [1].
Q: ¿Qué es el proceso de granulación industrial de piensos? A: Es la secuencia tecnológica que integra molienda graduada, acondicionamiento con vapor saturado, extrusión mecánica por matriz y enfriamiento contraflujo para fijar la estructura física del gránulo [18], [20].
Q: ¿Cómo se evalúa la calidad y estructura física de un alimento granulado? A: Se mide mediante el Índice de Durabilidad del Pellet (PDI) en equipos Tumbler o Holmen, complementado con análisis de dureza, porcentaje de finos y Coeficiente de Retención (CRP) [1], [19].
Q: ¿Cómo influye el tamaño de partícula en el índice de durabilidad del pellet (PDI)? A: Una molienda con DGM óptimo elimina puntos de quiebre dentro del gránulo, aumentando la cohesión interparticulada y elevando el PDI por encima del 92% [4], [19].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Oscar Pinto: CRP: Nuevo estándar de calidad funcional de pellet
-
Bernardo R. Brammertz: Humedad del Maíz y Granulometría en Molienda de Alimentos
-
Alfredo Pinillos: Variables Clave para Controlar Molienda de Maíz
-
Máximo Liñeiro: Interpretación DPG en Granulometría de Alimento para Pollos
-
Luis Enrique Ttito Carazas: Software GranuCalc para granulometría de maíz en raciones
-
Rene Castañeda Gama: Optimizar granulometría gruesa en molinos de martillos
-
Enrique Diaz: Velocidad de martillos y granulometría en molienda
-
Sergio Celis: Molinos de rodillos vs. martillos para sal
-
Manuel Ruiz: Distancia martillo-criba para granulometría
-
Gerry Maroulis: Cantidad de martillos y granulometría
-
Angel Gonzalez: Granulometría de Jabones Cálcicos en Rumiantes
-
Angel Gonzalez: Producción Artesanal de Jabones Cálcicos
-
Roberto Tomas Fenzo: Zeolita en Pienso de Patos para Granulación
-
Stig Schmidt Jorgensen: Revivir Matriz Atascada en Peletizadora
-
Juan Carlos Llanos V.: Granulometría por Imagen: Control de Calidad en Molinos
-
Juan Carlos Llanos V.: Tamaño de Partícula: Salud de Cerdos y Aves
-
Alvaro Dubois: Soja Desgomada y Granulación: Impacto en Productividad
-
Pablo Restrepo: Tamaño de Partícula y Acondicionamiento Térmico Eficiente
-
Daniel Steinhauser: Granulometría y PDI en Peletizado de Alimentos
-
Oscar Bertero: Calidad del Pellet: Secuencia crítica desde la fórmula hasta el enfriado
-
Wilmer Pacheco: Granulometría y durabilidad del pellet comercial
-
Urias Roberto Castillo Martinez: Tamaño de Partícula: Clave en Calidad de Pelet y Mezcla
-
Jesús Hernández Ruiz: Granulometría para acuicultura
-
Ricardo Yescas: Granulado: Fluidez para microingredientes en premezclas
-
Javier Sarmiento: Problemas de granulometría en molienda de martillo
-
Dave Albin: Granuladoras no cocinan ingredientes, solo dan forma
-
Guillermo Fondevila, Lourdes Cámara, Joan Lluis Archs Toledo y Gonzalo Gonzalez Mateos: Granulación del Pienso: Ventajas para Broilers
-
Hy-Line. 2017. Boletín Técnico: Molinos de martillos vs. rodillos en avicultura
-
Fuente: Andritz. Editado por: redacción de GREAVI. Boletín Nº 14: Factores de Molienda en Molinos de Martillos para Aves
-
Susan Bonilla y Wilmer Pacheco: Medición de Partícula en Pellets y Molienda en Peletización
-
Jordi Canals Biosca: Granulometría y Matriz de Peletizadora: Clave en Alimentos
-
David Marzo Hernández: Estado de Matriz y Rodillos en Granulación
-
ENRIQUE MACIAS M.: Humedad y Granulometría del Maíz en Peletización
-
Manuel Ruiz: Granulometría de Alimentos Balanceados en Ganadería
-
Mario E Tobar Jaramillo: Capacitación de Operarios en Peletizado