Extrusión de Alimentos Balanceados: Proceso, Equipos y Control
El proceso de extrusión de alimentos balanceados comprende la cocción termomecánica por fricción y vapor a cerca de 120 °C para gelatinizar almidones e higienizar raciones. Su control operativo exige retenciones de 1 a 4 minutos en acondicionador, humedades de entrada del 13% al 15% y graduar matrices entre 150 y 250 mm²/TM/h. [13][14][8][1][41][16][19][29][2][36][53][55]
- Desafío Técnico y Causa Primaria: Optimice el proceso de extrusión de alimentos balanceados frente a la peletizadora de alimentos para camarón y peces con parámetros térmicos precisos.
- Impacto Cuantitativo: La extrusión eleva la hidroestabilidad de dietas acuícolas hasta 24 horas (frente a 4 horas en pelletizado) y aumenta la energía metabolizable del maíz de 83% a 95% en aves. Asimismo, reduce hasta 90% de aflatoxinas, estabiliza el salvado de arroz con 46.5% de eficacia en extracción grasa y asegura digestibilidad en KOH superior al 86%.
- Protocolo de Intervención Verificado: Moler la soya a 1300-1400 micras o estabilizar el salvado dentro de las 8 horas post-molienda. En acondicionador retener de 1 a 4 minutos, inyectar agua a 28-30 gal/tonelada en croquetas, o en soya seca aplicar 138-149 °C por 20-30 segundos; calibrar matrices a 150-250 mm²/TM/h en expandidos y secar croquetas al 10-11% previo al recubrimiento graso.
Parámetros Críticos de Operación: Control de Humedad, Temperatura y Energía Específica
Para optimizar la gelatinización de almidones en la extrusión de maíz para alimentos balanceados, se recomienda ajustar la humedad de entrada de la mezcla entre 13% y 15%, manteniendo el balance con las temperaturas operativas y la humedad de salida. [1]
Parámetros críticos de humedad, temperatura y retención en procesos de extrusión según producto
| Aplicación o Matriz | Humedad Operativa | Temperatura de Barril / Tiempo | Objetivo Técnico Clave | Referencia |
|---|---|---|---|---|
| Maíz (gelatinización de almidón) | 13-15% (humedad de entrada) | Balanceada con humedad de salida | Maximizar gelatinización de almidón | [1] |
| Soya (extrusión seca) | Humedad propia sin vapor | 280-300 °F (138-149 °C) / 20-30 s | Desactivación de factores antinutricionales | [2] |
| Snacks de maíz | 16-17% (tras ajuste gradual desde 19%) | No especificada | Controlar expansión y definir forma geométrica | [3] |
| Alimento acuícola hundible (camarón/peces) | 24-30% (hasta 28% de salida) | Dependiente de densificador | Garantizar hundimiento y densidad de pellet | [4], [5] |
| Alimento flotante para cachamas | 17-20% (humedad de salida) | Control de temperatura con camisas | Asegurar flotabilidad y baja densidad específica | [6] |
| Extruidos de arroz | Ajuste gradual al alza | ≤ 130 °C al final del barril | Prevenir textura quebradiza y formación de burbujas | [7] |
Procesos de Producción de Alimentos y Balance Térmico
Junto con esta regulación en la entrada de las harinas de maíz, el tratamiento térmico requiere una calibración estricta según la materia prima a procesar. En extrusores de proceso seco destinados a la desactivación de factores antinutricionales en soya, el equipo debe elevar la temperatura a un rango de 280-300 °F (138-149 °C) en un tiempo de retención de 20 a 30 segundos, garantizando así la protección y el valor biológico de la proteína. De forma complementaria, para evitar texturas quebradizas y la formación indebida de burbujas en productos extruidos de arroz, se debe limitar la temperatura final del barril a un máximo de 130 °C, reducir la velocidad del tornillo y dosificar agua paulatinamente durante el procesamiento. [2][7]
La fase de preacondicionamiento ejerce un impacto determinante en la eficiencia global de la cocción. El tiempo de retención en el acondicionador de extrusión oscila de forma óptima entre 1 y 4 minutos, requiriendo además una adecuada intensidad de mezclado y ruptura de grumos para no elevar costos ni desgastes prematuros en las piezas mecánicas. En la manufactura de croquetas, la incorporación controlada de agua para la masa sitúa su punto de inyección óptimo inmediatamente después de la alimentación a una tasa de 28 a 30 galones por tonelada procesada, asegurando una hidratación homogénea del material antes del cizallamiento. [8][9]
Control de Energía Específica y Humedades de Descarga
El control de las fuerzas de corte en el barril define la estabilidad reológica de la masa. Las extrusoras de doble tornillo equipadas con válvulas automáticas permiten regular continuamente la energía mecánica específica (SME), estabilizando el proceso ante variaciones de materia prima y reduciendo el consumo de energía eléctrica de la línea. Asimismo, en snacks extruidos a base de maíz, ajustar la humedad de la mezcla a valores de 16% a 17% permite regular la expansión y definir con precisión la morfología de la pieza final. [10][3]
En el sector acuícola, las demandas de humedad de salida varían drásticamente según el comportamiento de flotabilidad proyectado. En formulaciones acuícolas hundibles para camarones y peces, la humedad a la salida del extrusor puede alcanzar hasta un 28%, o ubicarse en rangos de 24% a 30% según el sistema de densificación y el equipo utilizado en la planta. Por el contrario, para la obtención de croquetas flotantes en peces como cachamas, la humedad de descarga del extrusor se calibra usualmente entre 17% y 20%, compensando posibles adiciones de lípidos con enfriamiento de camisas o frenos mecánicos para preservar una baja densidad específica. [4][5][6]
Dinámica de Flujo en el Proceso de Alimentos
La determinación empírica de los tiempos operativos es un paso indispensable para la reproducibilidad de los lotes. El tiempo de residencia en el extrusor de petfood se mide cronometrando desde el accionamiento de la válvula 2D hacia el cañón hasta observar el flujo pleno de croquetas, sumando un margen de seguridad de 2 a 3 minutos para la representatividad del muestreo analítico posterior. [11]
Para abarcar la totalidad de la línea de manufactura, el tiempo de tránsito total desde el extrusor hasta la salida del enfriador se cronometra desde el envío inicial de croquetas al secador hasta su descarga en el enfriador, asumiendo una dinámica de flujo FIFO. Finalmente, la validación empírica de los tiempos de residencia en extrusor, secador y enfriador exige mantener una tasa de alimentación constante en kg/h para contrastar con precisión los datos estimados por los fabricantes y optimizar los parámetros de proceso. [11]
- Protocolo de cronometraje en extrusor: Iniciar el conteo al mover la válvula 2D hacia el cañón tras acondicionar la harina con agua y vapor, detenerlo al presentarse el flujo continuo de croquetas y adicionar de 2 a 3 minutos extra como margen de seguridad para el muestreo. [11]
- Flujo de inyección de agua: Aplicar agua en un punto justo posterior a la zona de alimentación a una tasa de 28-30 galones por tonelada, coordinando con la inyección de vapor para gobernar la expansión. [9]
- Condiciones térmicas en extrusión seca: Alcanzar temperaturas en el cañón de 280-300 °F (138-149 °C) con un tiempo de exposición breve de 20-30 segundos para desactivar antinutrientes de soya sin destruir aminoácidos. [2]
- Control de textura en arroz: Mantener la temperatura del extremo final del barril por debajo de 130 °C, disminuir el cizallamiento moderando las revoluciones del tornillo e incrementar la humedad para suprimir burbujas superficiales. [7]
"Un extrusor de proceso seco (sin vapor) debe ser capaz de elevar la temperatura hasta 280-300ºF (138-149°C) en un lapso de 20-30 segundos. Esto asegura la desactivación de factores anti-nutricionales y la preservación de la digestibilidad de la proteína y los aminoácidos." — Enrique Diaz [2]
Extrusión vs Peletizado en Nutrición Animal: Estabilidad, Inocuidad y Rendimiento Productivo
En la producción de alimento para camarón frente al peletizado tradicional, la extrusión alcanza temperaturas de 120°C frente a 90°C para mayor inocuidad, prolonga la hidroestabilidad hasta 24 horas y optimiza la cocción de almidones mejorando el factor de conversión alimenticia. [12][13]
Comparativa técnica y operativa: Extrusión vs. Peletizado
| Parámetro de Proceso | Extrusión | Peletizado convencional | Referencia |
|---|---|---|---|
| Temperatura máxima operativa | Aproximadamente 120°C | Aproximadamente 90°C | [13] |
| Estabilidad en agua (pellet 2 mm) | Hasta 24 horas (sin ligantes artificiales obligatorios) | Aproximadamente 4 horas | [12], [13] |
| Potencia requerida (línea 7 ton/h, matriz 2 mm) | Al menos 400 HP | 300 HP | [13] |
| Costo de operación y equipamiento | Costo operativo de más del doble; inversión 50% a 500% superior | Menor consumo de energía y menor inversión inicial en equipos | [13] |
| Transformación de almidones y estructura | Mayor gelatinización, desarme molecular y mayor flexibilidad de materias primas | Menor porcentaje de cocción de almidones | [12], [14] |
Procesos de Produccion de Alimentos Balanceados Acuicolas
El tratamiento térmico diferencial entre tecnologías define en gran medida la seguridad microbiológica de las dietas. La extrusión alcanza temperaturas de aproximadamente 120°C en comparación con los 90°C del proceso de pelletizado, lo que asegura una mayor eliminación de microorganismos y patógenos en los alimentos balanceados. Este perfil de procesamiento resulta determinante en formulaciones acuícolas exigentes, donde el comportamiento físico del pellet en el agua condiciona directamente la ingesta y la calidad del medio de cultivo. [13]
Bajo las dinámicas de alimentación de especies bentónicas, la resistencia al lavado acuático es un factor crítico de formulación y manejo. En alimentos para camarón, un pellet de 2 mm elaborado mediante peletizadora alcanza unas 4 horas de estabilidad en agua, mientras que el producto extruido puede ofrecer hasta 24 horas de hidroestabilidad, disminuyendo mermas y desperdicios. Paralelamente, el proceso de extrusión logra un nivel superior de cocción y gelatinización de almidones respecto al peletizado, optimizando el factor de conversión alimenticia y permitiendo prescindir de ligantes artificiales en dietas acuícolas. [13][12]
Densificacion y Biodisponibilidad en Alimentos Balanceados
No obstante, el comportamiento de expansión propio de la cocción termomecánica exige controles específicos durante la matriz de extrusión. En formulaciones para camarón con más del 21% de cereales se genera expansión natural, requiriéndose un sistema de densificación eficiente en el extrusor para evitar que el pellet flote y garantizar que sea 100% hundible sin sacrificar el nivel de cocción. De esta forma se preserva la densidad requerida para el hábito alimenticio de la especie, manteniendo las ventajas estructurales del procesamiento continuo. [12]
A nivel molecular, la combinación de esfuerzos mecánicos y térmicos promueve una asimilación digestiva notablemente más ágil. La extrusión aplica energía combinada de calor por roce y vapor que desnaturaliza proteínas, degrada enzimas perjudiciales y desarma mecánicamente moléculas y almidones, facilitando el ataque enzimático y la absorción intestinal en comparación con el peletizado. Esta degradación estructural favorece la biodisponibilidad nutricional en especies con sistemas digestivos cortos o de tránsito rápido, maximizando el aprovechamiento de cada nutriente incorporado. [14]
Costos y Eficiencia de la Peletizadora de Alimentos
A pesar de sus bondades en digestibilidad e hidroestabilidad, la implementación de extrusores involucra requerimientos energéticos y de capital sustancialmente mayores. El costo operativo de la extrusión puede resultar más del doble que el del pelletizado, demandando para 7 ton/h de alimento de camarón de 2 mm un extrusor de al menos 400 HP frente a una peletizadora de 300 HP. Asimismo, la inversión de capital en una línea de extrusión puede ser entre un 50% y hasta un 500% mayor según la marca frente a una línea de peletizado equivalente. Sin embargo, en el sector acuícola, el alimento balanceado representa entre el 60% y el 70% del costo total de producción, lo que maximiza el impacto económico de cualquier reducción lograda por mejoras en el factor de conversión. Finalmente, invertir en plantas de alimentos balanceados con tecnología moderna para producir alimento propio permite optimizar conversiones alimenticias y alcanzar mejores ganancias de peso en producciones animales como la avicultura. [13][12][15]
- Inocuidad y desinfección térmica: El proceso de extrusión opera a cerca de 120°C, superando el umbral térmico de 90°C del peletizado para una reducción más profunda de patógenos y carga microbiana. [13][14]
- Hidroestabilidad en dietas acuícolas: Los extruidos acuícolas alcanzan hasta 24 horas de exposición en agua sin desintegrarse ni requerir ligantes químicos, frente a un límite de 4 horas observado en pellets prensados. [12][13]
- Demanda de potencia motriz: Para un caudal de 7 ton/h de alimento de 2 mm, la extrusora requiere un motor de al menos 400 HP, superando los 300 HP requeridos por una peletizadora convencional. [13]
- Control de hundimiento en camarón: Formulaciones con más del 21% de cereales requieren sistemas de densificación o vacío para evitar la flotabilidad inducida por la expansión del almidón gelatinizado. [12][13]
"Durante el proceso de extrusión, se alcanzan temperaturas más elevadas, aproximadamente 120°C, en comparación con los 90°C del pelletizado. Estas temperaturas superiores contribuyen a una mayor eliminación de microorganismos y patógenos." — Jesus H Reyes H [13]
Máquinas de Extrusión de Tornillo Simple y Doble: Desgaste, Mantenimiento y Recuperación
El correcto funcionamiento de los extrusores en alimentos balanceados exige controlar el desgaste de los tornillos helicoidales y aplicar tecnologías de recubrimiento protector o repuestos de calidad para evitar fallas mecánicas y contaminación metálica del producto. [16][17][18]
Estrategias de recubrimiento, recuperación y mantenimiento de piezas de desgaste en extrusores
| Tecnología o Enfoque | Material / Método Aplicado | Vida Útil o Desempeño Reportado | Riesgos o Limitaciones Asociadas | Referencia |
|---|---|---|---|---|
| Repuesto original del fabricante | Aleaciones específicas bajo operación húmeda | 6.000 a 7.000 horas continuas (aprox. 10 meses) | Mayor inversión inicial en comparación con rellenos locales | [16], [19] |
| Revestimiento en horno de vacío | Infiltración de carburo de tungsteno densamente cargado | Resistencia sustancialmente superior a abrasión y erosión | Requiere personal y talleres especializados con pleno conocimiento práctico | [17] |
| Mantenimiento anual por PTA | Plasma de arco transferido para rellenado y rectificado | Restaura la superficie frente a la capa nitrurada base (0,5 mm) | Requiere programación de parada anual de planta y rectificado preciso | [20] |
| Relleno con soldaduras especiales | Aporte de colmonoy o acero inoxidable con tratamiento térmico | Restaura la geometría si se destempla, suelda, maquina y templa | Soldar sin tratamiento térmico o sobre metal blando dura 15 días a 2 meses y causa roturas | [16], [21], [22] |
Procesos de Produccion de Alimentos con Doble Tornillo
En las plantas de producción, las extrusoras de doble tornillo son idóneas para procesar fórmulas con un alto tenor graso, ya que sus husillos corrotantes inducen una mayor presión y un eficiente mezclado interno que permite alcanzar hasta un 70% de cocción en el tornillo, maximizando la digestibilidad y la gelatinización de los almidones. Asimismo, equipos modernos como los desarrollados por Bühler cuentan con una válvula de regulación automática de la energía mecánica específica (SME). Este dispositivo ajusta el aporte energético de forma dinámica, estabilizando la operación frente a variaciones en las materias primas e impulsando un ahorro energético considerable. [23][10]
Para sostener un régimen continuo y productivo, los repuestos originales en extrusores que operan bajo vía húmeda deben garantizar una durabilidad de 6.000 a 7.000 horas de trabajo ininterrumpido (24/7), lo que equivale aproximadamente a 10 meses de vida útil. Sin embargo, el deterioro interno no ocurre de manera uniforme en todo el barril: los componentes ubicados en la zona de cocción experimentan el desgaste más acelerado, seguidos por aquellos de la sección de cizallamiento y finalmente los de la zona de alimentación. En estas configuraciones, los tornillos suelen desgastarse al doble de velocidad que las camisas protectoras. [16][24]
Tecnologías de Recubrimiento y Recuperación de Tornillos
Frente al deterioro mecánico severo, la aplicación de recubrimientos especializados cobra relevancia técnica. La infiltración de soldadura en horno de vacío con partículas densas de carburo de tungsteno ofrece una resistencia superior contra la erosión y la abrasión en comparación con el cromo duro tradicional, evitando pases múltiples y garantizando una dilución sustancialmente menor. Por su parte, los tornillos nuevos salen de fábrica con un espesor nitrurado de apenas 0,5 mm como máximo, por lo que se recomienda aprovechar las paradas anuales de mantenimiento preventivo para efectuar el rellenado y rectificado de tornillos y camisas mediante tecnología de plasma de arco transferido (PTA). [17][20]
Optar por rellenos empíricos o de baja calidad compromete gravemente la integridad operativa, reduciendo la durabilidad de los elementos a periodos críticos de entre 15 días y 2 meses al dejar expuesto el metal base blando y arriesgar fracturas mecánicas severas en el cañón. Esta degradación acelerada y el desprendimiento de metal desde helicoides, discos y canastos introducen contaminantes férricos y trazas de soldadura cuantificables en partes por millón dentro del producto. Dichas partículas aceleran los procesos de oxidación durante el almacenaje y degradan la efectividad de aditivos esenciales en alimentos balanceados, incluyendo vitaminas, antioxidantes, monensina y antibióticos. [16][19][18]
Mantenimiento Preventivo y Limpieza en Alimentos Balanceados
La prevención sistemática exige establecer protocolos rigurosos de medición periódica de las piezas, registrando dimensiones fundamentales como anchos, pasos, profundidades y diámetros de los tornillos tras procesar determinado volumen de toneladas. Estos datos permiten cotejar la claridad existente entre tornillo y camisa respecto a los umbrales de tolerancia fijados por el fabricante. Cuando se planifica una recuperación técnica, el procedimiento formal exige destemplar la pieza de manera previa, aplicar materiales de aporte compatibles —tales como soldadura colmonoy o aportes de acero inoxidable— y culminar con el correspondiente maquinado y templado térmico. [25][24][21][22]
Los protocolos operativos de parada e higiene también previenen fallas prematuras en los equipos. En extrusoras de doble tornillo, la adición inmediata de cáscara o salvado de soya justo al terminar el flujo productivo remueve eficientemente los residuos de masa antes de habilitar el paso de agua por dados y husillos. Asimismo, los atascamientos en descargas al extruir harinas de trigo o maíz no se derivan de un hipotético destemple por lavados con agua a temperaturas inferiores a 130 °C, sino de una hidratación deficiente de la mezcla cruda; por consiguiente, recurrir a una purga en seco utilizando la misma materia prima evita paradas imprevistas de planta. [26][27]
- Protocolo de mantenimiento dimensional: Medir cotas iniciales del tornillo (diámetros, profundidad, ancho y paso), registrar las toneladas producidas y monitorear la claridad entre camisa y helicoide contra los umbrales máximos del fabricante. [25][24]
- Pasos de recuperación metalúrgica: Destemplar la pieza de acero aleado, aplicar soldadura especializada (aporte idóneo, colmonoy o acero inoxidable), realizar maquinado de precisión y finalizar con tratamiento térmico de templado. [21][22]
- Protocolo de purga y limpieza: Incorporar salvado de soya directamente al cañón al cesar el flujo de mezcla y posteriormente pasar agua para despejar tornillos y dados, evitando atascos en el cilindro. [26]
- Corrección de pérdida de compresión: En extrusoras que pierden cohesión y no levantan amperaje, medir y calibrar el tornillo, verificar la luz interna de la cámara, evaluar la dureza de los materiales o ajustar el diámetro de los frenos. [28]
"Los repuestos internos de extrusores, bajo operación de extrusión en húmedo, deberían durar entre 6000-7000 horas de operación continua (24/7), lo que equivale a unos 10 meses." — Enrique Diaz [16]
Harina Extruida y Desactivado de Soja para Aves y Cerdos: Digestibilidad y Control de Factores Antinutricionales
La extrusión seca desactiva eficientemente factores antinutricionales como inhibidores de tripsina y actividad ureásica en la soja, requiriendo temperaturas de 280-310ºF y control de la relación lisina/proteína sobre 6 para asegurar una óptima digestibilidad en aves y cerdos. [29][2][30][31]
Parámetros operacionales, calidad analítica y digestibilidad en procesamiento de soya y cereales
| Tecnología / Proceso | Parámetro Operativo | Criterio de Calidad Nutricional | Efecto Zootécnico Reportado | Referencia |
|---|---|---|---|---|
| Extrusión seca de alta fricción (Soya) | 280-310ºF (138-149°C) por 20-30 s | Lisina/proteína > 6; TIU 3500-4000/g; KOH ≥ 86% | Digestibilidad de lisina de 89.6-92.0% en cerdos | [29], [2], [30], [31], [32] |
| Harina de soya ExPress® | Extrusión seca y prensado mecánico (aceite 6-8%) | Alta disponibilidad proteica y aceite residual | Mejora de FCR (1,927 a 1,892) y ahorro de USD 20,12/t en ponedoras | [33] |
| Extrusión seca de cereal (Maíz) | Alta fricción para granos de cereal (HSCGE) | Alta gelatinización del almidón | Incremento de energía metabolizable para aves de 83% a 95% | [34] |
| Pre-acondicionamiento térmico de soya | Calentamiento a 80°C y secado a 10.5% humedad | Ruptura facilitada de estructuras en prensa | Reducción del 30% en consumo eléctrico del proceso | [35] |
Procesos de Producción de Alimentos y Acondicionamiento Mecánico
Durante la fase operativa de termo-procesamiento, el cañón del extrusor en seco debe alcanzar temperaturas de trabajo situadas entre 280 y 310ºF (138 a 149°C), manteniendo un tiempo de retención muy corto de 20 a 30 segundos. Esta ventana térmica y cronológica permite inhibir los compuestos antinutricionales del grano crudo y salvaguardar la integridad de los aminoácidos y la digestibilidad proteica global. No obstante, para asegurar que la transferencia de calor y fricción sea uniforme en toda la masa, la preparación previa de la materia prima resulta determinante: el poroto de frijol debe quebrarse en 4 a 6 partes o someterse a una pre-molienda cercana a 1/16 de pulgada, lo que según Insta-Pro equivale a una granulometría de 1300 a 1400 micras. Esta reducción mecánica previa es indispensable debido a que el extrusor no posee la capacidad de funcionar simultáneamente como molino triturador y unidad de cocción. [29][2][36]
En diversas plantas de balanceados se implementan etapas térmicas preliminares para modificar la respuesta energética del procesamiento. El pre-acondicionamiento térmico de la soja, elevando su temperatura a 80°C y secando el grano hasta alcanzar un 10.5% de humedad residual, consigue reducir el consumo eléctrico de la línea en un 30%, facilitando simultáneamente una extracción más eficiente del aceite durante el prensado mecánico continuo. De modo similar, cuando se incorpora un esquema de precalentamiento a 40-50°C antes de alimentar la extrusora mediante una mini-secadora de granos calibrada en 30.000 Kcal/Hr, se registra una disminución directa del 10% en el consumo de amperaje del motor principal, permitiendo elevar la tasa de rendimiento y la capacidad productiva del equipo. [35][37]
Control Bromatológico de Factores Antinutricionales y Fricción
Al integrar la extrusión seca de alta fricción con prensas mecánicas para extracción de lípidos, el material resultante presenta un perfil residual de 5 a 6% de aceite, un diferencial de actividad ureásica de 0.02 delta de pH, una solubilidad o digestibilidad proteica en KOH de al menos 86% y concentraciones residuales de inhibidores de tripsina en torno a 3500-4000 TIU/gramo. No obstante, al ajustar estos sistemas térmicos se debe tener cautela: el precalentamiento artificial de la soja disminuye la resistencia por fricción dentro de la camisa de extrusión, fenómeno que puede impedir el rompimiento celular pleno de las gotas lipídicas y comprometer la digestibilidad de la lisina, aun cuando los análisis de laboratorio reflejen una desactivación adecuada de la enzima ureasa. [30][38][39]
Para evitar desvíos en la disponibilidad real de aminoácidos, la concentración de lisina expresada como porcentaje de la proteína cruda constituye el indicador bromatológico por excelencia contra el exceso térmico; una relación lisina/proteína que caiga por debajo de 6 evidencia sobrecalentamiento y daño estructural en los ingredientes para piensos. Por el contrario, los ensayos orientados a validar la harina de soya procesada bajo la tecnología ExPress® constatan índices de digestibilidad ileal de lisina del 91.4% en aves de corral, así como del 91.0% y 92.0% en cerdos, alcanzando además un 89.6% en cerdos en etapa de crecimiento, cifra significativamente superior al 84.4% exhibido por las muestras de soja simplemente tostada. [31][32]
Alimentos para Gallinas Ponedoras y Pollos de Engorde
Los beneficios de la digestibilidad superior del frijol extruido se traducen en ventajas zootécnicas y financieras directas dentro de la formulación pecuaria. En el segmento de alimentos para gallinas ponedoras, sustituir la fuente convencional por harina de soya ExPress® permitió mejorar el índice de conversión alimenticia (FCR) desde 1,927 hasta 1,892, logrando además una reducción neta en el costo de formulación de la dieta equivalente a USD 20,12 por tonelada elaborada. Asimismo, la harina obtenida mediante extrusión en seco de alta fricción posee una idoneidad nutricional completa para conformar dietas destinadas a alimentos para pollos de engorde en la totalidad de sus fases productivas, participando sin restricciones metabólicas desde el alimento inicial hasta las dietas de finalización o término. [33][40]
El alcance del equipamiento de extrusión seca de alta fricción se expande también al tratamiento de fuentes amiláceas estratégicas como el maíz. Al procesar el grano cerealero bajo este principio mecánico, la energía metabolizable disponible para aves de corral se eleva sustancialmente del 83% registrado tras una molienda de martillos tradicional hasta un 95%. Este aprovechamiento metabólico superior deriva del alto grado de cocción y gelatinización de los almidones que induce la combinación de cizallamiento y presión instantánea, maximizando el aporte calórico del grano y complementando el aporte aminoacídico de las harinas proteicas extruidas. [34]
- Parámetros bromatológicos clave: Para verificar la correcta desactivación sin daño térmico se evalúan inhibidores de tripsina (3500-4000 TIU/g), actividad ureásica (0.02 delta de pH), digestibilidad en KOH (mínimo 86%) y una relación de lisina en la proteína cruda superior a 6. [30][31]
- Acondicionamiento físico del grano: Se debe quebrar el poroto en 4-6 partes o molerlo a un tamaño de partícula de 1300-1400 micras (+/- 1/16") para permitir un tratamiento homogéneo y evitar que la máquina funcione simultáneamente como molino y extrusor. [29][2][36]
- Riesgo nutricional del precalentamiento: Aunque calentar el grano previamente reduce el consumo de amperaje y energía eléctrica, disminuye la fricción interna requerida en el extrusor para fracturar paredes celulares, perjudicando la digestibilidad ileal de la lisina. [38][39]
"Los bajos valores de proporción de lisina en la proteína (menos de 6) se han asociado con el daño por calor. La extrusión de alta fricción es un proceso de cocción breve a alta temperatura que usa la fricción para procesar la soya cruda y otros granos, el cual se enfoca en el uso de los parámetros adecuados para evitar la cocción excesiva." — Dra. Janeth Colina Rivero [31]
Procesos de Producción de Alimentos Balanceados Acuícolas y Mascotas: Control de Densidad y Flotabilidad
El control de densidad y flotabilidad en extrusión acuícola y de mascotas exige ajustar la expansión mediante relaciones de área abierta en matriz de 150-250 mm²/TM/h, molienda fina y secado previo a la grasa al 10-11% de humedad. [41][42][9]
Requerimientos técnicos y parámetros operativos según destino del extruido
| Aplicación / Proceso | Tamaño de Partícula (Harina) | Parámetro Operativo Clave | Efecto en Producto Terminado | Referencia |
|---|---|---|---|---|
| Alimentos para peces (flotante / hundible) | 180-200 micrones | Área abierta de matriz: 150-250 mm²/TM/h | Permite la expansión correcta y pellets estables desde 1.2 mm | [41], [9], [43] |
| Croquetas para mascotas (textura estándar) | 280-300 micrones (o 300-350 micrones con malla 1-1.2 mm) | Humedad salida >20% y densidad <400 g/l | Evita apariencia áspera y reduce la generación excesiva de finos | [44], [9] |
| Recubrimiento graso post-extrusión en mascotas | No especificado | Humedad de croqueta al 10-11% previa a la aplicación | Facilita que el aceite penetre al núcleo y evita migración en anaquel | [42] |
| Croquetas multicolores (cabezal multiforma) | Formulación única estándar | Extrusión simultánea de hasta 4 colores | Elimina hasta 6 horas de parada por limpieza y crea barreras comerciales | [45] |
Procesos de Producción de Alimentos Acuícolas Flotantes
El principio termomecánico que determina la flotabilidad de los pellets y croquetas extruidos se basa en la disminución drástica de su densidad específica. Este fenómeno físico ocurre cuando el almidón gelatinizado bajo presión abandona los orificios del dado, permitiendo que el agua se evapore de manera instantánea y genere una estructura porosa repleta de burbujas internas de vapor. En el procesamiento específico de dietas para especies acuícolas como la tilapia, alcanzar este perfil de expansión volumétrica requiere calibrar la relación de área abierta de la matriz en un intervalo operativo estricto de 150 a 250 mm²/TM/h, evitando relaciones excesivas que impidan el desarrollo estructural del producto. [46][41]
La fabricación de dietas acuícolas de pequeño calibre presenta desafíos mecánicos adicionales, particularmente en alimentos flotantes para peces desde 1.2 mm de diámetro. La viabilidad de procesar estos microformatos sin sufrir obstrucciones en la matriz ni paros operativos depende del uso de tecnologías y resguardos específicos tanto en la extrusión como en el secado posterior. Asimismo, la preparación de la materia prima resulta determinante, ya que en la post-molienda los alimentos para peces demandan una granulometría fina cercana a 180-200 micrones, una exigencia significativamente más estricta que los 280-300 micrones de tamaño de partícula requeridos para las formulaciones de mascotas. [9][43]
Textura y Molienda en Alimentos Balanceados
En la elaboración de croquetas caninas, la obtención de una textura lisa y una apariencia óptima demanda la inyección simultánea de agua y vapor en el pre-acondicionador. Para este tipo de matrices, se recomienda trabajar con una granulometría de 300-350 micrones mediante el uso de mallas de 1 a 1.2 mm en la molienda, manteniendo la humedad de descarga por encima del 20% y la densidad final por debajo de 400 g/l. Cuando no se respetan estos criterios y se emplea una granulometría gruesa de 500 micrones, asociada comúnmente al empleo de chapa conidure con perforaciones de 1 mm, el pellet resultante exhibe superficies ásperas y altamente porosas. [44][47]
La calidad sensorial de las croquetas, que engloba tanto su apariencia visual como su nivel de palatabilidad, no depende exclusivamente de la fórmula nutricional o del tamaño de partícula obtenido en la molienda. Aunque ambos elementos constituyen pilares indispensables en el procesamiento, asegurar un estándar cualitativo superior requiere incorporar un acondicionamiento de alto impacto dotado de una elevada eficiencia térmica. Esta etapa previa asegura la homogeneidad del calentamiento y la correcta hidratación del material antes de ingresar al cañón del extrusor, optimizando la cocción de los nutrientes y previniendo defectos estructurales en el producto final. [48]
Control de Secado y Cabezales Multicolor
Una vez concluida la cocción y el corte, la etapa de secado debe regularse minuciosamente antes del recubrimiento graso. En croquetas para mascotas, la humedad previa a la aplicación de líquidos post-extrusión debe situarse exactamente entre el 10% y el 11%, rango crítico que promueve la penetración uniforme del aceite hacia el núcleo y previene la posterior migración lipídica durante el almacenamiento. Lograr este balance hídrico y una adecuada incorporación de lípidos exige una evaluación técnica rigurosa de los equipos disponibles, considerando si el secador y el enfriador funcionan de forma combinada o independiente, la actividad de agua en el producto y el modelo específico de extrusor empleado. [42]
Para diversificar la oferta comercial sin comprometer la eficiencia operativa, la implementación de un cabezal multicolor permite procesar de dos a cuatro colores y múltiples formatos geométricos de manera simultánea a partir de una única corriente de mezcla. Esta tecnología suprime la necesidad de detener la línea para lavar equipos o sustituir matrices entre tiradas, ahorrando hasta 6 horas de paradas de planta por lote de producción. A nivel de negocio, la extrusión de croquetas bicolores o marmoleadas elaboradas con una sola formulación confiere una diferenciación comercial distintiva y levanta barreras de entrada tecnológicas que protegen la marca frente a imitaciones del mercado. [45]
- Parámetros de matriz y expansión: Mantener una relación de área abierta en la matriz de 150 a 250 mm²/TM/h para evitar fallas de expansión en pellets de peces. [41]
- Granulometría diferenciada por destino: Moler la harina a 180-200 micrones para alimentos de peces y a 280-300 micrones para croquetas de mascotas con molinos asistidos neumáticamente. [9]
- Humedad previa a grasas: Ajustar la humedad de la croqueta al 10-11% post-extrusión antes del recubrimiento graso para asegurar penetración profunda y evitar migración de aceite. [42]
- Diferenciación con cabezal multicolor: Fabricar hasta 4 colores continuos desde un solo flujo, eliminando tiempos muertos de 1.5 horas por cambio de matriz y color. [45]
"Durante la extrusión, el almidón se gelatiniza bajo presión. Al salir de la matriz, el agua calentada bajo presión se expande rápidamente, generando burbujas internas que disminuyen significativamente la densidad del pellet." — Bernardo R. Brammertz [46]
Procesamiento de Cereales y Subproductos: Descontaminación de Micotoxinas y Estabilización de Salvado
La extrusión seca de alto cizallamiento reduce hasta un 90% de aflatoxinas en maíz y permite estabilizar el salvado de arroz inactivando la enzima lipasa dentro de las 8 horas posteriores a la molienda para prevenir la hidrólisis lipídica. [49][50]
Parámetros técnicos de procesamiento, composición y sustitución de materias primas y subproductos
| Materia Prima / Subproducto | Parámetro Operativo o Tiempo Crítico | Efecto Nutricional / Composición Reportada | Efecto en Alimentos Balanceados | Referencia |
|---|---|---|---|---|
| Granos de maíz contaminados | Extrusión seca de alto cizallamiento | Reducción del 90% en aflatoxina; preserva actividad natural de tocoferol | Cumplimiento del límite máximo aceptable de 5 ppm (5000 ppb) | [51], [49], [52] |
| Salvado / polvillo de arroz | Extrusión dentro de las 8 horas post-molienda | Energía metabolizable en aves sube de 2583 a 3250 Kcal/kg (vs. no tratado) | Inclusión al 15% reemplaza 11.6% maíz, 3.1% harina HiPro y 0.3% aceite en pollos | [53], [50], [54] |
| Salvado de arroz estabilizado | Extrusión seca de alta fricción seguida de extracción mecánica | 46.5% de eficacia en extracción de aceite y aumento de 3-4% en proteína cruda | Inactivación irreversible de lipasa con estabilidad superior a 9 meses de acopio | [55], [56] |
| Cítricos de descarte | Mezcla previa con maíz para ajustar humedad de entrada al 20-25% | Cocción y deshidratación hasta obtener 10-12% de humedad final | Valorización de subproductos húmedos en raciones sin comprometer la conservación | [57] |
Control de Calidad del Maíz en Alimentos Balanceados
Durante la recepción de maíz en planta, los protocolos de aseguramiento exigen evaluar de manera rigurosa la temperatura, el tenor de humedad y la ausencia visual de hongos, verificando que la proporción de granos dañados totales se mantenga estrictamente por debajo del 5%. Esta rigurosidad en el grano entrante previene desviaciones operativas y organolépticas en la línea. Asimismo, en el procesamiento térmico de este cereal, es habitual y técnicamente aceptado registrar una merma física de peso en torno al 5.8% —ejemplificada operativamente al recuperar 765 kg de producto terminado a partir de 812 kg de mezcla cruda inicial—, una pérdida ponderal que resulta plenamente justificada y compensada por la notable ganancia en valor nutricional y gelatinización que experimenta el almidón extruido. [58][59]
Investigaciones previas han comprobado que el empleo de la extrusión seca de alto cizallamiento permite alcanzar una reducción del 90% en la concentración de aflatoxinas en granos contaminados, si bien el grado final de descontaminación se encuentra condicionado por la carga inicial de la toxina en la materia prima. Para dimensionar estos márgenes de seguridad en la elaboración de piensos, el estándar de referencia publicado fija en 5 ppm (cifra equivalente a 5000 ppb) el nivel máximo aceptable de micotoxinas totales en insumos orientados a la alimentación animal. La combinación de una estricta selección del grano y la severidad mecánica del termoprocesador asegura que las raciones cumplan con este umbral crítico de inocuidad. [49][51]
Estabilización del Salvado de Arroz en Procesos de Alimentos
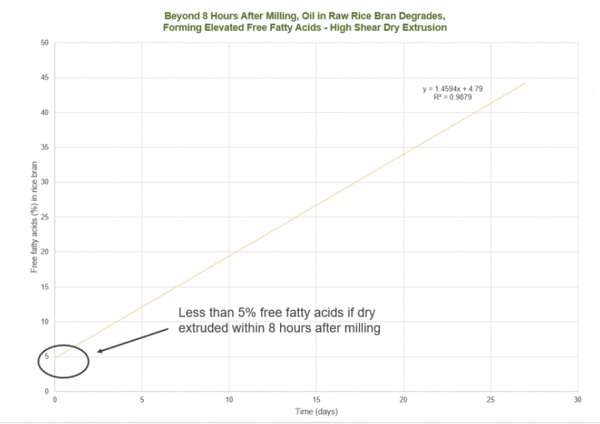
El aprovechamiento de subproductos de molienda como el polvillo de arroz presenta desafíos específicos vinculados a su composición lipídica, ya que contiene entre un 16% y un 17% de extracto etéreo altamente propenso a sufrir una acelerada oxidación catalizada por la enzima lipasa nativa, lo cual exige aplicar un procesamiento térmico oportuno para prolongar su vida de anaquel. Para impedir la degradación del lípido, resulta indispensable someter el salvado de arroz a una extrusión en seco de alto corte dentro de una ventana temporal no mayor a las primeras 8 horas posteriores a la molienda del grano, evitando así la generación descontrolada de ácidos grasos libres (FFA) y disminuyendo drásticamente las posteriores pérdidas durante las etapas de refinamiento industrial del aceite. [50][60]
La eficacia de este tratamiento depende de las condiciones operativas aplicadas en la extrusora; al manejar un control preciso de la temperatura y la humedad en el cañón, la desactivación enzimática de la lipasa puede tornarse total e irreversible, otorgando al subproducto una estabilidad en almacenamiento superior a los 9 meses, en contraste con los tratamientos térmicos parciales que muestran reversibilidad y reactivación oxidativa. De no aplicarse este procedimiento estabilizador oportuno, los subproductos derivados se deterioran con rapidez: en ensayos con afrechillo de arroz integral destinado a cerdos, se ha demostrado que un almacenamiento extendido por más de 100 días dispara el enranciamiento hidrolítico y la acidez, lo que en niveles de inclusión dietaria del 60% reduce tanto el consumo voluntario de alimento como la ganancia media diaria, a pesar de no alterar la eficiencia de conversión alimenticia. [56][61]
Aporte Nutricional en Alimentos para Pollos de Engorde
Cuando se procesa adecuadamente, el polvillo de arroz extruido exhibe una notable mejora energética para las raciones avícolas, alcanzando un valor de energía metabolizable estimado en 3250 Kcal/kg, lo que representa una ventaja sustancial frente a los 2583 Kcal/kg que aporta el polvillo sin tratar (el cual registra típicamente un 15.9% de proteína cruda y un 14.6% de grasa) de acuerdo con las especificaciones de las Tablas Brasileras 2017. Esta densidad de nutrientes ha sido validada directamente en formulaciones de campo: en raciones de alimentos para pollos de engorde, la incorporación de un 15% de salvado de arroz estabilizado hizo posible reemplazar un 11.6% de maíz, un 3.1% de harina HiPro y un 0.3% de aceite añadido, manteniendo con total exactitud las concentraciones de energía metabolizable y aminoácidos digestibles requeridos por las aves. [54][53]
La versatilidad de la extrusión en seco sobre el salvado de arroz estabilizado se extiende también a la recuperación de lípidos y concentración proteica; al combinar este acondicionamiento termomecánico con una subsecuente extracción mecánica, se logra una eficacia de extracción de aceite del 46.5% y un aumento correlativo de 3% a 4% en la concentración de proteína cruda de la harina desgrasada resultante. Del mismo modo, esta plataforma tecnológica permite rescatar y valorizar otros subproductos agroindustriales con excesos de humedad, tales como los cítricos de descarte. Para estos últimos, se recomienda formular mezclas con maíz u otras materias primas secas hasta reducir la humedad de la mezcla a un rango de 20% a 25% antes de ingresar al extrusor, logrando obtener tras la cocción termomecánica un producto final estable con 10% a 12% de humedad apto para su incorporación en dietas balanceadas. [55][57]
- Ventana crítica de estabilización: El afrecho de arroz debe procesarse dentro de las 8 horas post-molienda; la enzima lipasa comienza su degradación sobre los ácidos grasos libres a partir de 3 a 4 horas luego del beneficio. [50]
- Desactivación total irreversible: La correcta combinación de temperatura y humedad en el extrusor asegura la inactivación total de la lipasa por más de 9 meses de almacenamiento, evitando la reactivación observada en procesos parciales. [56]
- Descontaminación de micotoxinas: La extrusión seca de alto cizallamiento reduce la carga de aflatoxinas hasta en un 90% en granos destinados a la elaboración de alimentos balanceados. [49]
- Manejo de subproductos húmedos: Materias primas de descarte con elevada humedad, como los cítricos, deben premezclarse con cereales para fijar el rango en 20-25% de humedad antes del cañón extrusor. [57]
"La desactivación total es irreversible durante el afrecho en almacenaje por mas de 9 meses, tenemos documentos de la Universidad Texas A&M que avalan esta informacion." — Enrique Diaz [56]
Evaluación de Costos, Rendimiento Energético y Rentabilidad en Plantas de Extrusión
La rentabilidad en plantas de extrusión depende de optimizar el consumo energético por tonelada, reducir los costos operativos e integrar análisis precisos de retorno de inversión considerando consumibles, capacidad instalada y valor nutricional añadido. [62][63][64][65]
Parámetros operativos, capacidad y consumo energético en extrusión y procesamiento
| Proceso o Configuración | Potencia / Capacidad | Costo Operativo o Inversión | Rendimiento y Especificaciones Clave | Referencia |
|---|---|---|---|---|
| Línea integral de alimentos balanceados (40 ton/h) | Capacidad de 40 ton/h | USD 1.800.000 equipos + 30% estructuras + USD 300.000 instalación + USD 135.000 flete | No incluye obra civil ni terreno | [66] |
| Extrusora de soja seca tradicional (diseño argentino) | Consumo de 50 +/- 5 HP/ton | Costos operativos dependientes de consumo de potencia | Procesa grano sin pre-acondicionado ni molienda previa | [62] |
| Extrusora de soja con acondicionador y vapor | Motor de 125 CV; 1200 a 1500 kg/h | Aumento de 50% o más de producción frente a procesos sin precalentamiento | Ureasa: 0.001-0.004 ΔpH; digestibilidad: 83-87% | [67] |
| Extrusión seca de arroz para estabilización | Capacidad industrial de salvado | Costo de procesamiento de 23,50 a 25 /ton | Valor añadido de 26,50/ton; retorno de inversión en 11,3 meses | [68] |
| Prensa mecánica DUO 33 sin extrusión vs. con extrusor DOX | 10-12 TMPD (sola) a 30-36 TMPD (con DOX de 200 HP) | Triplica la capacidad de la planta de prensado | Desactiva antinutrientes a 280-300 ºF; 6-7% grasa residual | [69] |
Inversión Inicial y Financiamiento de Plantas
La planificación de proyectos de gran escala requiere un desglose riguroso de capital. Para una planta de alimentos balanceados con una capacidad de 40 toneladas por hora, la inversión en equipamiento se estima en USD 1.800.000, a lo que debe adicionarse un 30% destinado a estructuras, USD 300.000 para el montaje e instalación y alrededor de USD 135.000 en concepto de flete, margen que no contempla los costos de terreno ni de obra civil. Para solventar este desembolso inicial, empresas como Extru-Tech destacan que en Latinoamérica existen alternativas de estructuración crediticia mediante el US Exim Bank para la adquisición de maquinaria de origen estadounidense, complementadas con líneas del Banco Mundial para la financiación integral de proyectos destinados a líneas de petfood y alimentos acuícolas. [66][65]
Consumo Energético y Rendimiento en Soya
En el procesamiento directo de oleaginosas, las extrusoras de soja de fabricación argentina operan sin etapas previas de partido, descascarado o pre-acondicionamiento registrando un consumo específico de 50 +/- 5 HP por tonelada procesada. No obstante, la adición de etapas térmicas previas modifica sustancialmente este balance de potencia. Hernando Constança señala que al incorporar un pre-acondicionador con vapor a una extrusora equipada con motor de 125 CV, la capacidad asciende a niveles de entre 1200 y 1500 kg/h de soja procesada, preservando estándares de calidad caracterizados por un índice de ureasa de 0.001 a 0.004 y una digestibilidad de la proteína situada entre el 83% y el 87%. [62][67]
La extracción de aceite mediante prensas mecánicas Expeller DUO 33 permite procesar de 10 a 12 TMPD de grano de soya entera, logrando un residuo graso en torta del 6% al 7%, lo que representa un esquema productivo libre de solventes frente al uso de hexano. Sin embargo, cuando este prensado se antecede de una preparación integral que incluye limpieza, quebrado y descascarado parcial o total, y se acopla un extrusor de proceso seco con tecnología DOX y motor de 200 HP, Enrique Diaz destaca que el rendimiento se triplica alcanzando entre 30 y 36 TMPD con las mismas prensas DUO 33, alcanzando temperaturas de 280 a 300 ºF que desactivan eficazmente los factores antinutricionales. [69]
Retorno de Inversión y Control de Consumibles
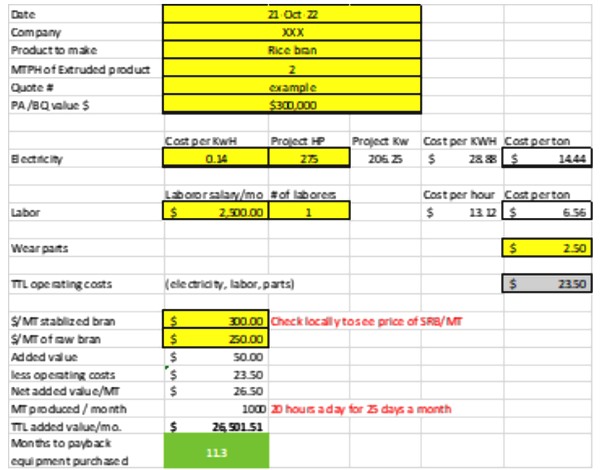
La viabilidad operativa a largo plazo exige evaluar el costo de consumibles por tonelada procesada (U/Ton), puesto que el empleo de repuestos de baja durabilidad o métodos de reparación económicos desencadena desgastes prematuros, paradas no programadas y mermas cualitativas en el producto final. Por otra parte, la rentabilidad ligada a la estabilización de subproductos queda demostrada en la extrusión seca de alta fricción para salvado de arroz; según expone Adam Sackett, con un costo operativo de procesamiento de aproximadamente 25/ton (o 23,50 /ton) frente a un diferencial comercial de 50/ton entre la materia prima cruda y la estabilizada, se obtiene un valor añadido de 26,50 $/ton, permitiendo el repago del capital invertido en 11,3 meses. [63][68]
El retorno económico también se consolida a través de la ganancia en desempeño zootécnico en distintas especies productivas. De acuerdo con Juan Madrid Páez, la estimación del ROI en instalaciones avícolas contempla una reducción cercana al 10% en el tiempo necesario para alcanzar el peso de mercado, compensando la inversión en maquinaria, el consumo de alimento y el desgaste de piezas por tonelada. De forma paralela, Bob Ballard expone que en la producción de leche la combinación de harina de soya ExPress® y maíz extruido reporta un costo alimenticio de 2.77/vaca/día (sin forraje) y un valor equivalente a400/tonelada EE. UU., maximizando el ingreso neto respecto a la harina de canola a pesar de un sobrecosto de $35/tonelada comparado con los copos de maíz al vapor. [64][70]
- Consumo de potencia eléctrica: Las extrusoras de soja de fabricación argentina consumen 50 +/- 5 HP por tonelada procesada trabajando grano entero sin pre-acondicionamiento ni descascarado/molienda previa. [62]
- Capacidad con pre-acondicionado: Integrar pre-acondicionamiento y vapor en una extrusora con motor de 125 CV eleva la producción a un rango de 1200 a 1500 kg/h manteniendo la actividad ureásica entre 0.001 y 0.004. [67]
- Multiplicación de capacidad de prensado: El uso de extrusión previa en seco con tecnología DOX (motor de 200 HP) triplica la capacidad de las prensas de 10-12 TMPD hasta 30-36 TMPD con 6-7% de grasa residual. [69]
- Márgenes en estabilización: Procesar afrecho de arroz por extrusión seca demanda costos de 23,50 a 25 $/ton, logrando amortizar plantas de procesamiento en 11,3 meses. [68]
"al fin del dia es en los numeros donde vemos la conveniencia, y los ROI que se obtienen son sorprendentes." — Juan Madrid Páez [64]
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son las máquinas de extrusión? A: En la industria se clasifican principalmente según su configuración mecánica y proceso en extrusores de un solo tornillo (monotornillo) o doble tornillo, así como equipos de proceso seco (sin vapor) y de proceso húmedo o expanders con vapor y agua. [23][71][72]
Q: ¿Qué significa que una harina sea extruida? A: Significa que fue procesada mediante presión, temperatura y fricción mecánica, logrando la gelatinización de almidones, desnaturalización de proteínas, sanitización bacteriológica y desactivación de factores antinutricionales para mejorar significativamente su digestibilidad y absorción intestinal. [73][14][29]
Q: ¿Cuál es la diferencia entre extrusión y peletizado en nutrición animal? A: La extrusión alcanza mayor temperatura (120 °C vs. 90 °C), garantizando mejor inocuidad, cocción de almidones y estabilidad acuática (hasta 24 horas frente a 4 horas del pelletizado). No obstante, su inversión y costo operativo resultan significativamente mayores que en el peletizado. [12][13]
Q: ¿Cuál es el tiempo de retención óptimo en el acondicionador para la extrusión de alimentos balanceados? A: El tiempo de retención óptimo oscila entre 1 y 4 minutos. Su eficacia depende también del diseño del equipo, la intensidad de mezclado, la ruptura de grumos y el grado de molienda previo, factores clave para la estabilidad del pellet y costos. [8]
Q: ¿Cómo se logra la flotabilidad en los pellets de alimento para peces mediante extrusión? A: Se logra reduciendo la densidad específica mediante la gelatinización y expansión súbita del almidón al salir de la matriz. Requiere regular la humedad de salida entre 17% y 20% y ajustar el área abierta de matriz entre 150-250 mm²/TM/h. [46][41][6]
Q: ¿Es rentable rellenar los tornillos desgastados de la extrusora o es preferible reemplazarlos? A: Es preferible reemplazarlos por repuestos originales. Rellenarlos ofrece una durabilidad muy corta (15 días a 2 meses frente a 6000-7000 horas de originales), riesgo de fractura y desprendimiento de partículas metálicas que contaminan el alimento y degradan vitaminas y aditivos. [16][19][18]
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Maria Alejandra Garcia: ¿Que causa mal olor en extruidos de Maíz sin sabor?
-
Enrique Diaz: Acondicionado de la soja antes del ingreso al extrusor
-
Jose Luis Ramirez Ascheri: Problemas con deformación de producto en Extrusión
-
Carlos Basile: Humedad en productos extrusados
-
Gustavo Cajamarca: Humedad en productos extrusados
-
Sergio Celis: Croqueta flotadora
-
Jose Luis Ramirez Ascheri: Problemas en la apariencia de extruidos de arroz
-
Osvaldo Muñoz: Cabezal Multicolor de Extru-tech: Osvaldo Muñoz
-
Enrique Diaz: Agregar agua antes del cañón del extrusor
-
Carlos Basile: Extrusora de doble tornillo
-
Christophe Jaguelin: Tiempo de recorrido de la croqueta: De la tolva al enfriador
-
Osvaldo Muñoz: Extrusión vs Pelletizado en acuacultura
-
Jesus H Reyes H: Extrusión vs Pelletizado en acuacultura
-
Ignacio Arancibia: Extrusión del alimento para mascotas
-
Augusto Torero: Planta Llave en mano: Experiencia de Zheng Chang en Peru
-
Enrique Diaz: Tornillos helicoidales para extrusion de balanceado.
-
Giuseppe Bigliani: Recubrimiento de cromo duro a tornillos extrusores
-
Luciano Gonzalez: Tornillos helicoidales para extrusion de balanceado.
-
Luis Alberto Romero Murillo: Tornillos helicoidales para extrusion de balanceado.
-
Nicolas Lerda: Limpieza de tornillos de extrusora
-
Francisco Mondragón: Tornillos helicoidales para extrusion de balanceado.
-
Humberto Ramos Dominguez: Recubrimiento de cromo duro a tornillos extrusores
-
Roberto Horacio Altamiranda: Extrusora de doble tornillo
-
Gustavo Cajamarca: Desgaste de tornillos y camisas en el cañon
-
Ignacio Arancibia: Tornillos helicoidales para extrusion de balanceado.
-
Jose Luis Ramirez Ascheri: Limpieza de tornillos de extrusora
-
Enrique Diaz: Limpieza de tornillos de extrusora
-
Ricardo Borda Pulido: Extrusora: limpieza de cámara y tornillos
-
Enrique Diaz: Baja de temperatura en Extrusora
-
Enrique Diaz: ¿Se está pasando por alto la exposición a los inhibidores de tripsina? Exposición por presión de costos
-
Dra. Janeth Colina Rivero: Proporción de lisina en las proteínas: un indicador para calcular el daño por calor en ingredientes procesados
-
Janeth Colina Rivero: ¿Se está pasando por alto la exposición a los inhibidores de tripsina? Exposición por presión de costos
-
Adam Sackett: Ventajas financieras del uso de la Harina de Soya Express® en las dietas de las gallinas ponedoras
-
Dave Albin: ¿Obtienen sus animales el máximo rendimiento del maíz?
-
Juan Pablo Coutsiers: Acondicionado de la soja antes del ingreso al extrusor
-
Janeth Colina Rivero: Treonina y calidad de la harina de Soja Express® en pollos de engorde
-
Fernando Prioletta: Baja de temperatura en Extrusora
-
Adam Sackett: Extrusado de Soja ¿Es necesario el Precalentamiento?
-
Adam Sackett: Extrusado de Soja ¿Es necesario el Precalentamiento?
-
Janeth Colina Rivero: Treonina y calidad de la harina de Soja Express® en pollos de engorde
-
Gustavo Cajamarca: Falta de expansión en la extrusora
-
Osvaldo Muñoz: Cabezal Multicolor de Extru-tech: Osvaldo Muñoz
-
Ramón Vilchis: Agregar agua antes del cañón del extrusor
-
Osvaldo Muñoz: Cabezal Multicolor de Extru-tech: Osvaldo Muñoz
-
Bernardo R. Brammertz: Croqueta flotadora
-
Ariel Martinez: Agregar agua antes del cañón del extrusor
-
Osvaldo Muñoz: Agregar agua antes del cañón del extrusor
-
Katie Mayo: La extrusión seca de alta fricción reduce de manera efectiva los niveles de micotoxinas de los granos
-
Belen Cisneros: Subproductos: Salvado de Arroz Estabilizado
-
Katie Mayo: La extrusión seca de alta fricción reduce de manera efectiva los niveles de micotoxinas de los granos
-
Katie Mayo: La extrusión seca de alta fricción reduce de manera efectiva los niveles de micotoxinas de los granos
-
Belén Diaz Cisneros: Subproductos: Salvado de Arroz Estabilizado
-
Jose Ignacio Arango: Subproductos: Salvado de Arroz Estabilizado
-
Janeth Colina Rivero: Mercados globales de salvado de arroz
-
Enrique Diaz: Subproductos: Salvado de Arroz Estabilizado
-
Hernan Casanova: Extrusora de doble tornillo
-
Manuel Ruiz: ¿Que causa mal olor en extruidos de Maíz sin sabor?
-
Maria Alejandra Garcia: Kg de producto extruido / Kg de mezcla cruda
-
Enrique Diaz: Pulidura de arroz
-
Jorge DAlessandro: Subproductos: Salvado de Arroz Estabilizado
-
Francisco Cortes: Acondicionado de la soja antes del ingreso al extrusor
-
Francisco Cortes: Recubrimiento de cromo duro a tornillos extrusores
-
Juan Madrid Páez: Integradores Avícolas: ¿Desean aumentar sus ingresos y ganancias? Optimice la conversión del alimento
-
Osvaldo Muñoz: Extrusión: Financiar plantas para mascotas y acuacultura
-
Mariano Prevost: Planta Llave en mano: Experiencia de Zheng Chang en Peru
-
Hernando Constança: Baja de temperatura en Extrusora
-
Adam Sackett: Mercados globales de salvado de arroz
-
Enrique Diaz: extracción de aceite con prensa y con extensora
-
Bob Ballard: El tiempo cambia a través de la tecnología
-
Enrique Diaz: Mejorar Expansion de Extruido de Maiz para Snack en Extrusor Seco
-
Enrique Diaz: Cómo adaptar extrusora de soja para maíz?
-
Ignacio Arancibia: Evolución de la extrusión en acuacultura y petfood

Subproductos reciclados de origen animal en la nutrición porcina


Vitamina E en aves: suplementación, respuesta al estrés y desempeño productivo




El costo oculto del ensacado manual: cómo las plantas agroindustriales pierden hasta 18% de su rentabilidad sin saberlo
Vistazo Rápido a la Fibra: Predecir contenido y digestibilidad de Lignina en dietas de monogástricos


Extrusion de micropellet en camarones con alta digestibilidad.

Subproductos reciclados de origen animal en la nutrición porcina


Vitamina E en aves: suplementación, respuesta al estrés y desempeño productivo


