Ovoproductos Pasteurizados y Derivados del Huevo: Procesamiento Industrial, Inocuidad y Mercado
El procesado industrial de ovoproductos pasteurizados y derivados del huevo es la transformación zootécnica de componentes del huevo mediante quiebre, filtrado, pasteurización térmica y deshidratación. Se implementa mediante el control continuo de bioseguridad, manteniendo umbrales de 60 °C a 65 °C de pasteurización y >72 UH en albúmina, lo que previene la transmisión de Salmonella spp. y optimiza el rendimiento industrial [6][14].
- Desafío Técnico y Causa Primaria: Inocuidad y preservación funcional en la industrialización de ovoproductos ante riesgos de Salmonella Enteritidis y degradación de la albúmina avícola.
- Impacto Cuantitativo: Mermas de hasta un 12% en rendimiento funcional por degradación proteica y riesgos de devaluación comercial del lote entero por contaminación microbiana.
- Protocolo de Intervención Verificado: Pasteurización continua a 60-65 °C durante 3.5 a 5 minutos, deshidratación en torre a 160 °C y vacunación inactivada en reproductoras y ponedoras.
Qué Son los Ovoproductos y Ejemplos de Derivados del Huevo
Los ovoproductos son derivados industriales obtenidos del procesamiento del huevo tras la remoción de la cáscara y membranas, sometidos a pasteurización térmica para garantizar estabilidad microbiológica y funcionalidad zootécnica [6].
Clasificación Funcional de los Derivados Industriales del Huevo
La segregación industrial del huevo fresco permite la obtención de fracciones purificadas con propiedades reológicas y nutricionales específicas para la industria alimentaria B2B [7]. Entre las principales categorías de ovoproductos se distinguen:
- Huevo Entero Líquido Pasteurizado: Mezcla homogénea de clara y yema en su proporción natural (aproximadamente 60% albúmina y 40% yema), higienizada térmicamente para eliminar patógenos vegetativos sin alterar su capacidad coagulante [6].
- Albúmina Líquida o Deshidratada (Clara de Huevo): Fracción proteica constituida por ovoalbúmina, conalbu´mina, ovomucoide y ovomucina, caracterizada por su elevadamente alta capacidad espumante y gelificante [17].
- Yema Líquida o Deshidratada: Fracción rica en lipoproteínas, lecitina y lípidos neutros, utilizada industrialmente por sus propiedades emulsionantes y pigmentantes [3].
- Ovoproductos Compuestos y Modificados: Formulaciones aditivadas con cloruro de sodio (sal), sacarosa (azúcar) o agentes enzimáticos (como la fosfolipasa) para modificar la temperatura de desnaturalización proteica e e incrementar la estabilidad durante el congelamiento o horneado industrial [11].
Ventajas Tecnológicas y Operativas de los Ovoproductos Frente al Huevo en Cáscara
La sustitución del huevo fresco con cáscara por ovoproductos procesados responde a exigencias estrictas de inocuidad alimentaria y eficiencia económica en plantas procesadoras [11].
"Los ovoproductos, como el huevo entero pasteurizado, facilitan la inclusión en formulaciones automatizadas, mejoran radicalmente la inocuidad, estandarizan el control de raciones y extienden la vida útil del producto final en sectores como la panificación y el food service." — Francisco Javier González, Especialista en Calidad Alimentaria [11]
Entre las principales ventajas operativas destacan:
- Garantía Microbiológica Total: Destrucción sistemática de Salmonella Enteritidis, Salmonella Typhimurium y enterobacterias patógenas mediante choques térmicos controlados [14].
- Optimización Logística y Almacenamiento: Eliminación del riesgo de rotura de cáscaras, reducción del volumen de almacenamiento hasta en un 85% en el caso de polvos deshidratados y simplificación en el manejo de residuos sólidos [6].
- Dosificación y Homogeneidad: Estandarización de los porcentajes de sólidos totales (materia seca), pH y color, eliminando la variabilidad biológica del huevo en cáscara [7].
Procesado e Industrialización de Ovoproductos Pasteurizados
El procesado industrial de ovoproductos requiere una cadena continua de filtración, enfriamiento, homogeneización y pasteurización térmica ajustada según la termosensibilidad proteica de cada fracción [6].
Cadena Térmica y Parámetros de Pasteurización Industrial
El objetivo central de la pasteurización es alcanzar una reducción logística de 5 a 6 ciclos logarítmicos (5D a 6D) de Salmonella spp. sin provocar la desnaturalización prematura de la ovoalbúmina [14].
La temperatura y el tiempo de retención varían según la fracción procesada devido a la diferencia en la composición lipídica y proteica [6]:
- Huevo Entero Líquido: Pasteurización estándar entre 60 °C y 62 °C durante 3,5 a 4,5 minutos.
- Clara de Huevo (Albúmina): Sensible al calor; se procesa a temperaturas más bajas (55 °C a 57 °C durante 3,5 minutos) o requiere la adición de estabilizantes como el sulfato de aluminio para tolerar 60 °C [24].
- Yema de Huevo: Mayor resistencia térmica por contenido graso; se pasteuriza entre 63 °C y 65 °C durante 3,5 a 6 minutos [6].
Tecnología de Deshidratación en Torres de Atomización y Lecho Fluidizado
La producción de ovoproductos en polvo (deshidratados) extiende la vida útil a más de 24 meses a temperatura ambiente sin degradación biológica [6].
El proceso de secado por atomización (spray drying) proyecta un fino aerosol de huevo dentro de una torre industrial de hasta 15 metros de altura donde circula aire caliente a temperaturas de entrada de 160 °C a 180 °C y salidas de 75 °C a 85 °C [6], [7]. Posteriormente, los polvos pasan por lechos fluidizados para estandarizar la humedad residual a valores inferiores al 5% y regular el tamaño de partícula antes del envasado hermético en sacos o contenedores industriales [7].
| Fracción Comercial | Estado Físico | Rango de Pasteurización (°C) | Tiempo de Retención | Humedad Residual (%) | Cita Técnica |
|---|---|---|---|---|---|
| Huevo Entero | Líquido Refrigerado | 60,0 °C - 62,0 °C | 210 - 270 s | 75,0% - 76,0% | [6] |
| Huevo Entero | Polvo Atomizado | 60,0 °C - 62,0 °C | 210 s + Secado | 3,5% - 4,5% | [7] |
| Albúmina (Clara) | Líquida Refrigerada | 55,0 °C - 57,0 °C | 210 s | 87,5% - 88,5% | [24] |
| Albúmina (Clara) | Polvo / Escamas | 55,0 °C + Hot Room (67 °C) | 15 días (Hot Room) | 6,0% - 8,0% | [24] |
| Yema | Líquida Refrigerada | 63,0 °C - 65,0 °C | 210 - 360 s | 48,0% - 50,0% | [6] |
| Yema | Polvo Atomizado | 63,0 °C - 65,0 °C | 210 s + Secado | 2,5% - 3,5% | [7] |
Buenas Prácticas de Higiene e Inocuidad Alimentaria en la Elaboración de Ovoproductos
Las buenas prácticas de higiene abarcan el control integral de riesgos microbiológicos, físicos y químicos desde el alojamiento de la gallina hasta el sellado del envase final [7].
Protocolos de Bioseguridad y Control Microbiológico de Salmonella spp.
El control de Salmonella Enteritidis y Salmonella Typhimurium constituye el pilar fundamental de la inocuidad avícola y procesamiento industrial [1].
"El problema de las salmonelas paratíficas es que poseen doble vida: sobreviven en el ambiente de la granja y se acantonan intracelularmente en el sistema retículoendotelial del ave. La mejor estrategia preventiva combina inmunidad celular mediante vacunas vivas e inmunidad humoral con vacunas inactivadas para transferir anticuerpos a la yema del huevo." — Dr. Horacio Raúl Terzolo, Investigador en Sanidad Avícola [1]
Los estándares internacionales y normas sanitarias regionales (tales como la Resolução 005 de MAPA en Brasil o normativas de SENASA/FDA) exigen la ausencia total de Salmonella spp. en 25 g de producto pasteurizado, limitando adicionalmente la recuento de enterobacterias y Staphylococcus aureus [14], [19]. La detección se realiza mediante protocolos estandarizados ISO 6579-1:2017 e ISO 21528-2, o técnicas moleculares avanzadas como la PCR en tiempo real con separación inmunomagnética [25].

Implementación del Sistema HACCP y Matriz de Puntos Críticos de Control
La metodología HACCP (Análisis de Peligros y Puntos Críticos de Control) en plantas de procesamiento de ovoproductos previene la contaminación cruzada mediante la monitorización cuantitativa de parámetros operacionales [7], [26].
| Etapa del Proceso | Riesgo Microbiológico / Físico | Parámetro Crítico de Control (PCC) | Acción Correctiva | Cita Técnica |
|---|---|---|---|---|
| 1. Recepción de Materia Prima | Salmonella Enteritidis, Tasa de rotura | Inspección visual, Temp. < 10 °C, Cámara de aire < 6 mm | Rechazo de lotes sucios o con rotura > 2% | [7] |
| 2. Sanitización y Lavado | Contaminación fecal exterior | Agua a 40 °C - 45 °C con 100 - 200 ppm Cloro activo | Ajuste automático de dosificación de desinfectante | [12] |
| 3. Quiebrado Automático | Transferencia de flora de cáscara | Separación mecánica higiénica, Temp. líquido < 7 °C | Parada de línea y sanitización de copas | [6] |
| 4. Filtración Industrial | Fragmentos de cáscara / Membranas | Tamices de acero inoxidable de 0,5 mm a 1,0 mm | Limpieza y reemplazo de malla por diferencial de presión | [6] |
| 5. Enfriamiento Previo | Multiplicación celular rápida | Enfriamiento rápido de materia prima a Temp. ≤ 4 °C | Recirculación a intercambiador de placas primario | [6] |
| 6. Pasteurización Térmica | Supervivencia de Salmonella spp. | Temp. 60 °C - 65 °C, Retención mínima 3,5 min | Desviación automática por válvula de recirculación | [6], [14] |
| 7. Enfriamiento Post-Pasteurización | Germinación de esporas termófilas | Enfriamiento ultra-rápido a Temp. ≤ 4 °C | Revisión de flujo de agua helada / Glicol | [6] |
| 8. Secado en Torre (Atomización) | Humedad excesiva, Recontaminación | Temp. aire entrada 160 °C - 180 °C, Salida 80 °C | Regulación de velocidad del disco atomizador | [7] |
| 9. Envasado Aséptico | Inoculación ambiental por microorganismos | Sala limpia ISO Clase 7, Presión positiva, UV | Esterilización de tuberías y boquillas de llenado | [7] |
| 10. Almacenamiento y Despacho | Proliferación bacteriana en refrigeración | Monitoreo continuo de Temp. 0 °C - 4 °C (Líquidos) | Bloqueo preventivo de lote y auditoría de frío | [7], [33] |
Calidad del Huevo Comercial Como Factor Clave en el Rendimiento Industrial
La calidad biológica e interna del huevo fresco recibido en la planta determina de manera directa el rendimiento en materia seca y las propiedades funcionales de los ovoproductos finales [2], [10].
Unidades Haugh y Criterios de Digestibilidad de la Albúmina
La Unidad Haugh (UH) es el parámetro estandarizado de mayor relevancia para cuantificar la frescura del huevo y el estado de la red proteica de ovomucina [17].
Fórmula: UH = 100 · log(h - 1.7 · w0.37 + 7.57)
Donde h es la altura de la clara densa en milímetros y w es el peso del huevo en gramos. Un valor superior a 72 UH garantiza la integridad estructural de la albúmina, previniendo la fluidificación del huevo y maximizando la fuerza de gelificación en ovoproductos deshidratados destinadas a mercados internacionales [17], [21].
Pigmentación, Composición Lipídica de la Yema y Aditivos Nutricionales
La estandarización del color de la yema mediante la adición de carotenoides sintéticos o naturales en la ración avícola (ej. Excecolor 11 a razón de 250 g/t para alcanzar un abanico Roche de 10 a 12) resulta indispensable para la elaboración de ovoproductos destinados a la industria fideera y de mayonesas [3].
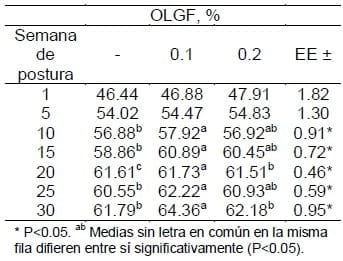
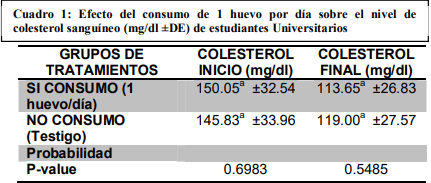
Asimismo, innovaciones en nutrición avícola mediante el uso de prebióticos como la oligofructosa de agave al 0,1% permiten reducir los niveles de colesterol en yema, abriendo nichos de alto valor agregado en el mercado de nutrición funcional [4]. Por otro lado, la prevención de micotoxinas lipotrópicas en el alimento balanceado de las ponedoras previene la transferencia de residuos tóxicos a los componentes lipídicos de la yema [30].
Rentabilidad, Mercado y Exportación en la Industria Ovoavícola
La industrialización del huevo comercial transforma una commodity de alta perecebilidad en un insumo industrial estandarizado de alto valor agregado y amplia cobertura internacional [8], [16].
Economía de Escala y Agregación de Valor en la Cadena B2B
El procesamiento industrial de huevo permite amortiguar las fluctuaciones estacionales de precios del huevo en cáscara, absorbiendo excedentes de producción durante épocas de baja demanda para convertirlos en polvos de larga vida útil [16].
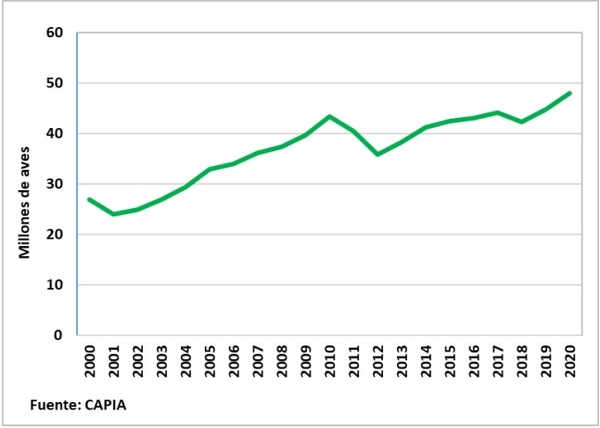
En países con alta integración avícola, como Argentina, el volumen de huevo destinado al procesamiento industrial experimentó un crecimiento sostenido que triplicó las cifras de procesamiento hasta estabilizarse en torno a los 1.000 millones de huevos procesados anualmente [16]. La implementación de tecnologías automatizadas de trazabilidad mediante código de barras e identificación electrónica permite rastrear el lote de ovoproducto seco o líquido directamente hasta el galpón de origen en la granja [9], [13].
Comercio Internacional, Mercados de Exportación y Requisitos Normativos
El mercado global de exportación exige garantías de bioseguridad rígidas, donde los procesos térmicos de pasteurización y deshidratación actúan como barreras infranqueables contra la propagación de enfermedades epizoóticas como la Influenza Aviar [29].
| Formato Comercial B2B | Vida Útil Típica | Requerimiento de Frío | Mercado Principal | Factor de Rentabilidad | Cita Técnica |
|---|---|---|---|---|---|
| Huevo Entero Líquido | 15 - 21 Días | Refrigerado (0 - 4 °C) | Panificación Local, Food Service | Alto volumen, bajo margen unitario | [6] |
| Albúmina en Polvo | 24 - 36 Meses | Ninguno (Seco / Fresco) | Exportación, Confitería, Deporte | Alto valor agregado per cápita | [7] |
| Yema Deshidratada | 12 - 18 Meses | Ninguno (Seco / Fresco) | Salsas, Mayonesas, Pastas | Estabilidad lipídica y pigmentante | [7] |
| Huevo Entero Congelado | 12 Meses | Congelado (-18 °C) | Catering Industrial, Institucional | Retención de funcionalidad reológica | [11] |
Paises exportadores clave en América Latina han consolidado su presencia en la Unión Europea y Asia gracias a la adopción de certificaciones internacionales como HACCP, BRC e IFS [7], posicionando por ejemplo a Argentina como un proveedor estratégico de albúmina y yema en polvo para el mercado europeo [15].
Matriz de los 10 Puntos Críticos de Control (PCC) en Granjas Avícolas
| PCC # | Punto Crítico de Control | Límite Crítico Operativo | Medida de Mitigación Inmediata | Cita |
|---|---|---|---|---|
| PCC 1 | Aislamiento perimetral y cercado | Cero acceso de fauna silvestre; cerco > 2 m | Reparación de mallas y zanja perimetral | [8], [13] |
| PCC 2 | Desinfección de vehículos (Arcos) | Presión 2,5 bar; cobertura 100% chasis/ruedas | Recalibración de boquillas y tiempo de contacto > 5 min | [8], [22] |
| PCC 3 | Filtro sanitario de personal | Ducha obligatoria; ropa/botas 100% exclusivas | Separación física estricta zona sucia / zona limpia | [4], [8] |
| PCC 4 | Agua de bebida y bioseguridad hídrica | 0 CFU/mL coliformes; Cloro libre 3-5 ppm; pH 5,5-6,5 | Acidificación continua y shock de limpieza de biofilm | [5], [8] |
| PCC 5 | Control de plagas y vectores | Cero actividad de roedores y Alphitobius diaperinus | Cebado perimetral mensual e insecticidas en vacío | [2], [8] |
| PCC 6 | Calidad e inocuidad del alimento | Ausencia total de Salmonella; micotoxinas bajo LMR | Tratamiento térmico en planta y uso de ácidos orgánicos | [8], [9] |
| PCC 7 | Manejo de mortalidad y compostaje | Retiro < 2 horas posmortem; compost cerrado | Prohibido alimentar animales o botaderos abiertos | [1], [8] |
| PCC 8 | Manejo de cama y gallinaza | Humedad 20-25%; encalado con 1,0 kg/m² de cal viva | Tratamiento térmico por fermentación o recambio total | [2], [35] |
| PCC 9 | Vacío sanitario (Sanitary Break) | Mínimo 10-14 días en engorde; 21-30 días en postura | Plan estructurado de lavado, enjuague y desinfección | [8], [34] |
| PCC 10 | Trazabilidad y registro epidemiológico | 100% de ingresos de visitas y lotes documentados | Auditoría semanal de bitácoras y monitoreo serológico | [8], [28] |
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son los ovoproductos? A: Los ovoproductos son derivados industriales del huevo obtenidos mediante quiebre y procesamiento térmico de la clara, yema o huevo entero. Se comercializan en formatos líquidos pasteurizados, deshidratados en polvo, congelados o formulaciones aditivadas con sal, azúcar u enzimas [6], [11].
Q: ¿Cuáles son los productos derivados del huevo? A: Los principales derivados del huevo son el huevo entero pasteurizado, la albúmina líquida o en polvo, la yema pasteurizada deshidratada y las mezclas funcionales aditivadas. Estos insumos se emplean masivamente en la industria de panificación, mayonesas, pastas alimenticias y suplementos deportivos [7], [11].
Q: ¿Qué tan rentable es la producción de huevos? A: La producción y procesamiento industrial de huevos ofrece un elevado retorno económico mediante la agregación de valor, permitiendo transformar la materia prima perecedera en ovoproductos con más de 24 meses de vida útil y acceso a mercados internacionales de exportación [8], [16].
Q: ¿Dónde comprar huevos por mayor para revender? A: El abastecimiento mayorista para distribución o industrialización se realiza a través de plantas avícolas integradas, centros de acopio autorizados y empresas procesadoras de ovoproductos certificadas por SENASA, MAPA o USDA bajo estándares de bioseguridad y trazabilidad [7], [26].
Q: ¿Qué parámetros aseguran la eliminación de Salmonella durante la pasteurización de ovoproductos? A: La eliminación de Salmonella spp. requiere mantener el huevo entero líquido a temperaturas entre 60 °C y 62 °C por 3,5 a 4,5 minutos, o la yema a 63 °C - 65 °C, logrando una reducción de 5 a 6 ciclos logarítmicos [6], [14].
Q: ¿Cómo influye la calidad interna del huevo medida en Unidades Haugh en el rendimiento industrial? A: Valores superiores a 72 Unidades Haugh aseguran la estabilidad proteica de la albúmina densa, mejorando la capacidad espumante y la fuerza de gelificación en ovoproductos deshidratados para uso industrial [17], [21].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Horacio Raúl Terzolo: Vacunas inactivadas y Salmonella en huevos
-
Elias Salvador Tasayco: Calidad del huevo: Agua e ingredientes clave para almacenamiento
-
Francisco Pallini: Dosis de Excecolor 11 para color de yema óptimo
-
David Román Sánchez Chipres: Oligofructosa de Agave: Colesterol en Huevo
-
Roberto Ricagno: Desinfección de Huevos Incubables
-
Julien L'Helguen: Proceso de Huevo Líquido Pasteurizado: Etapas Clave
-
Gonzalo Inglés: Egg Product Processing: From Farm to Finished Product
-
Juan Felipe Montoya Muñoz: Innovación en Ovoproductos
-
Gonzalo Follonier: Bioseguridad en Granja para Ovoproductos
-
Maritza Tamayo Salmoran: Desafíos de Calidad en Huevo Industrializado
-
Francisco Javier González: Beneficios de Ovoproductos Industriales
-
Edwin Santiago Morales Villagran: Sanitización de huevos: Control de Salmonella y patógenos en avicultura
-
Gonzalo Follonier: Rastreabilidade completa de ovoprodutos
-
Dante Javier Bueno: Controles Microbiológicos en Ovoproductos
-
Comentarista: Argentina: Principal Exportador de Ovos Secos para a Europa
-
Maria Cecilia Paolilli, Bernardo F. Iglesias, Silvina Cabrini, F.A. Fillat, L.O. Pagliaricci: Evolución de Huevo Industrializado en Argentina
-
Charly Farfán y Elsa González: Unidad Haugh: Estándar de Oro para Calidad de Clara
-
Etmeira Sandoval: Higiene en Manipulación de Huevos
-
Silvana Cançado e Guilherme Resende da Silva: Padrões Microbiológicos MAPA para Ovos Pasteurizados
-
Dr. Amir H. Nilipour: Prevención de Salmonella en Huevos
-
H Borba, AM Scatolini-Silva, A Giampietro-Ganeco, PA Souza, MM Boiago, JLM Mello, RC Dourado, MP Berton: Empaque al Vacío Mejora Calidad de Albúmina en Huevos Marrones
-
Verónica Yepes Medina: Eficacia de Ozono y UV contra Salmonella en Huevos
-
DW Rizzotto: Envasado al Vacío Mejora Altura Albúmina en Huevos
-
Liliana Lound: Adaptación a ácido incrementa resistencia térmica de Salmonella en huevo
-
Canet, Zulma Edith; Riva, Olga; Rodríguez, Juan Daniel; Andersen, Martin: Métodos para detectar patógenos en huevos
-
Med. Vet Dione Carina Francisco: Programas de Qualidade para Ovos
-
CAPIA (Cámara Argentina de Productores Avícolas): Huevo: Alimento Versátil para Dietas Restrictivas
-
A Giampietro-Ganeco et al.: Envase al vacío con secuestrantes de O2 y generadores de CO2 para huevos
-
Informe de la Unión Nacional de Avicultores (México): Exportaciones avícolas post-Influenza Aviar
-
Fernando Antonio Patiño: Micotoxinas lipotrópicas y su eliminación en huevos
-
Apolonia Trinidad: Certificación de Huevos Orgánicos: Requisitos Esenciales
-
Kelvin Leandro Yela Quiroz: Manchas de Sangre en Huevos de Ponedoras: Causas y Manejo
-
Marco Juárez: Caducidad y almacenamiento de huevos
-
Dr. Amir Nilipour: Riesgos de Salmonella en huevos crudos y mayonesa casera
-
Carlos Adolfo Cubillas Villegas: Desinfección de huevos con peróxido


España - Agricultura e IRTA presentan una planta experimental de biogás



Variación en la calidad de harina de soya por efecto del procesamiento




España - Agricultura e IRTA presentan una planta experimental de biogás