Derivados Lácteos: Procesamiento Agroindustrial, Innovación Tecnológica y Control de Calidad
El procesamiento y calidad de derivados lácteos es la transformación bio-fisicoquímica de la leche cruda en matrices estables y nutritivas. Su optimización se implementa mediante rigurosos tratamientos térmicos, acidificación bacteriana controlada y estandarización de sólidos, manteniendo umbrales de < 100.000 UFC/mL y < 200.000 CS/mL, lo que previene la degradación proteolítica y optimiza el rendimiento quesero [14].
- Desafío Técnico y Causa Primaria: La optimización del procesamiento y calidad de derivados lácteos exige mitigar la degradación proteolítica causada por mastitis subclínica.
- Impacto Cuantitativo: Reducción del 5% al 12% en rendimiento quesero y pérdida de hasta 15% de caseína útil por proteóloisis endógena por plasmina.
- Protocolo de Intervención Verificado: Pasteurización a 90 °C durante 10 min para yogurt, e inactivación térmica a 72 °C por 15 s ajustando calcio soluble a 20 g/100 L.
Calidad de Leche Cruda e Incidencia en Derivados Lácteos
La calidad de la materia prima condiciona de forma irreversible la aptitud tecnológica, la estabilidad fisicoquímica y el rendimiento de transformación de la leche en derivados industriales [14]. Una leche de alta calidad zootécnica garantiza la integridad estructural de las micelas de caseína y la estabilidad de la emulsión grasa, asegurando subproductos sin defectos organolépticos [15].
"El análisis fisicoquímico y microbiológico en plataforma es el primer filtro de bioseguridad para garantizar rendimientos queseros constantes y evitar la contaminación con inhibidores." — PhD. Jessie Usaga, Universidad de Costa Rica [27]
Indicadores Microbiológicos y Fisicoquímicos al Recibo
La leche cruda destinada a la agroindustria debe cumplir con estrictos límites fisicoquímicos para evitar coagulaciones deficientes o sabores anómalos [27]. El pH de recepción debe oscilar entre 6.6 y 6.8, con una acidez titulable de 14 a 18 °Dornic (0.14% a 0.18% de ácido láctico) [31]. Desviaciones superiores a 19 °Dornic indican proliferación de bacterias acidolácticas silvestres, lo que desestabiliza las proteínas solubles térmicamente [31].
El recuento total de bacterias (RTB) o recuento en placa debe mantenerse por debajo de 100.000 UFC/mL [22]. La presencia de bacterias psicrótrofas (como Pseudomonas spp.) que crecen durante el almacenamiento refrigerado a 4 °C representa un riesgo crítico, ya que producen proteasas y lipasas termoresistentes que sobreviven a la pasteurización, alterando la vida útil del queso y la mantequilla [33].
Conteo de Células Somáticas y Mastitis Subclínica
El Conteo de Células Somáticas (CCS) es el indicador bio-sanitario primario de la salud mamaria del hato y su valor no debe superar las 200.000 células/mL [9]. Leches procedentes de vacas con mastitis subclínica (CCS > 400.000 células/mL) sufren alteraciones enzimáticas severas, destacando el incremento de la plasmina, una enzima proteolítica que degrada la beta-caseína [20].

Esta degradación reduce el rendimiento quesero entre un 5% y un 12%, genera geles de coagulación débiles con mayor pérdida de finos en el lactosuero, y prolonga el tiempo de rennetado [20]. Asimismo, altera el balance mineral, disminuyendo los niveles de calcio y fósforo coloidal e incrementando el sodio y cloro, lo que imparte sabores salobres al producto [17].
"Un recuento de células somáticas por encima de 400.000 células/mL reduce la caseína total en la leche, impactando negativamente la firmeza de la cuajada y disminuyendo significativamente la eficiencia económica del procesador." — Lic. Esteban Murillo Viera, Especialista en Calidad de Leche [20]
Gestión de Inhibidores y Antibióticos en Planta
La presencia de residuos de antibióticos (como betalactámicos, tetraciclinas y sulfonamidas) en la leche cruda representa una falla crítica para las plantas procesadoras [18]. Niveles de penicilina tan bajos como 0.005 UI/mL inactivan completamente los cultivos iniciadores de Streptococcus thermophilus y Lactobacillus bulgaricus, deteniendo el proceso de fermentación láctica en yogurt y quesos [17].
Toda planta agroindustrial debe implementar un programa de monitoreo en tanque cisterna mediante kits de inmunocromatografía o ensayos enzimáticos rápido al recibo [27]. La leche confirmada con inhibidores debe rechazarse e inhabilitarse de la cadena alimentaria para cumplir con los Límites Máximos de Residuos (LMR) y prevenir la inducción de resistencia bacteriana en el consumidor [29].
Tecnología de Procesamiento y Maduración de Quesos Artesanales e Industriales
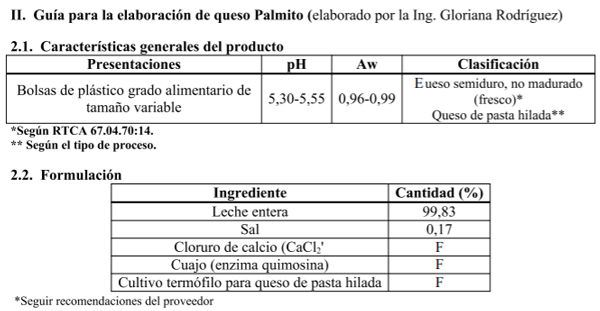
El procesamiento de queso convierte una matriz líquida en un gel semisólido mediante la acción combinada de enzimas coagulantes, acidez láctica y deshidratación mecánica [28]. La estandarización de las fases tecnológicas determina la humedad en queso desgrasado (HQD) y el contenido de grasa en extracto seco (GES), clasificando el producto final [10].
Parámetros de Coagulación y Tratamiento Térmico
La coagulación enzimática ocurre por la escisión específica de la quimosina en el enlace peptídico Phe105-Met106 de la kappa-caseína, desestabilizando la capa hidrofílica de la micela [28]. La temperatura de adición de cuajo se fija entre 32 °C y 35 °C; desviaciones por debajo de 30 °C generan cuajadas blandas e inestables, mientras que temperaturas superiores a 40 °C inactivan la enzima [34].
"La pasteurización tradicional a 72 °C por 15 segundos elimina patógenos clave como Listeria monocytogenes y Salmonella spp., pero requiere la restitución de 15 a 20 g de cloruro de calcio por cada 100 L de leche para recuperar la aptitud de coagulación afectada por la solubilización del calcio coloidal." — Juan Antonio Rendón, Investigador Lácteo [28]
| Parámetro Tecnológico | Queso Fresco (Ej. Queso Blanco / Palmita) | Queso Madurado (Ej. Gouda / Cheddar) |
|---|---|---|
| Tratamiento Térmico | Pasteurización LTLT (63 °C, 30 min) o HTST (72 °C, 15 s) | HTST (72 °C, 15 s) |
| Acidificación | Adición directa (ácido cítrico) o cultivo mesófilo | Cultivo mesófilo/termófilo (Lactococcus lactis) |
| Temperatura de Cuajado | 32 °C a 34 °C | 30 °C a 32 °C |
| Lira y Tamaño de Grano | Granos grandes (1.5 cm a 2.0 cm) | Granos pequeños (0.3 cm a 0.5 cm, grano de arroz) |
| Cocido de la Cuajada | Sin cocido o leve (36 °C) | Escaldado/Cocido (38 °C a 52 °C) |
| Prensado Mecánico | Leve (1 a 2 bar) o por gravedad | Intenso (3 a 5 bar, progresivo por 4-12 h) |
| Salado | En masa (1.5% - 2% NaCl) o salmuera ligera | Salmuera saturada (20%-22% Be, 10-12 °C) |
| Rendimiento Promedio | 11% a 13% (11-13 kg queso / 100 L leche) | 9% a 10.5% (9-10.5 kg queso / 100 L leche) |
Control de Lipólisis y Proteólisis en Maduración
Durante la maduración de quesos duros y semiduros, la proteólisis y la lipólisis inducidas por las peptidasas endógenas, la enzima del cuajo y las bacterias del cultivo iniciador o secundario (Propionibacterium, Penicillium) desarrollan la textura, el aroma y el sabor característicos [35].
La lipólisis libera ácidos grasos de cadena corta y media (C4 de manteca, C6, C8, C10), responsables del picor característico de quesos como el Pecorino o Provolone [35]. Sin embargo, una lipólisis descontrolada por lipasas bacterianas de psicrótrofos genera rancidez indeseable [35]. La proteólisis secundaria degrada la alfa y beta-caseína en péptidos solubles y aminoácidos libres (ácido glutámico), responsables del sabor "umami" y la digestibilidad del queso madurado [8].
"La lipólisis controlada durante la maduración es el factor determinante en la bio-generación de volátiles aromáticos. El reto en quesos elaborados con leche pasteurizada es seleccionar cepas de bacterias lácticas con actividad peptidásica suplementaria para igualar el perfil complejo de la leche cruda." — MVZ. Ina Ramírez Miranda, Especialista en Quesería Artesanal [35]
Matriz de Puntos Críticos de Control en Procesamiento Quesero
Para garantizar la inocuidad microbiológica y el estándar fisicoquímico, se establece la matriz de 10 Puntos Críticos de Control (PCC) adaptada al procesamiento quesero agroindustrial [29].
| Etapa del Proceso | Peligro Identificado | Límite Crítico Operativo | Monitoreo y Frecuencia | Acción Correctiva Inmediata | Cita Técnica |
|---|---|---|---|---|---|
| 1. Recibo de Leche | Presencia de antibióticos e inhibidores | Ausencia / Test negativo rápido | Cada cisterna antes del descarga | Rechazo total del lote de leche | [27] |
| 2. Enfriamiento Leche Cruda | Proliferación de bacterias psicrótrofas | Temperatura ≤ 4 °C por < 24 h | Continuo mediante termocupla | Desviación a pasteurización inmediata | [31] |
| 3. Pasteurización HTST | Supervivencia de patógenos no esporulados | 72 °C ± 1 °C por 15 segundos | Continuo con registrador gráfico | Recirculación automática a tanque de balance | [28] |
| 4. Inoculación de Cultivos | Inactivación o bajo desarrollo de fermentos | Temperatura 30 °C - 38 °C según cepa | Por tina de coagulación | Reajuste de temperatura antes del inóculo | [17] |
| 5. Coagulación y Corte | Pérdida de finos y bajo rendimiento | Tiempo de gelificación 30-40 min | Evaluación visual del corte manual | Ajuste de dosificación de CaCl2 / quimosina | [34] |
| 6. Desuerado | Acidificación insuficiente o excesiva | pH del suero entre 6.1 y 6.3 | Medición con pH-metro por lote | Control de tiempo de agitado / lavado cuajada | [17] |
| 7. Prensado Mecánico | Retención excesiva de humedad (sinéresis baja) | Presión 2-4 bar por 2 a 6 horas | Manómetro por cada prensa | Ajuste de pistones neumático o tiempo | [10] |
| 8. Salado en Salmuera | Contaminación por Yersinia o Listeria | 20°-22° Baumé, pH 5.2, Temp 10 °C | Medición de densidad diaria | Filtración, pasteurización UV de salmuera | [28] |
| 9. Maduración en Cátedra | Crecimiento de mohos patógenos / Micotoxinas | Temp 10-12 °C, Humedad 80%-85% | Registro higrotérmico diario | Higienización de corteza, ajuste de HVAC | [8] |
| 10. Empaque al Vacío | Pérdida de vacío y desarrollo micótico | Presión de vacío < 10 mbar, sello 100% | Inspección visual 100% de unidades | Re-empaque inmediato del producto defectuoso | [25] |
Revalorización Agroindustrial del Lactosuero y Suero de Quesería
El lactosuero es el subproducto líquido obtenido durante la coagulación y separación de la cuajada en la elaboración de queso [30]. Representa aproximadamente entre el 85% y el 90% del volumen total de la leche procesada y retiene cerca del 55% de sus nutrientes originales [30].
Composición Bioquímica y Fraccionamiento Proteico
El lactosuero dulce (procedente de quesos de coagulación enzimática con pH 5.9 - 6.6) y el lactosuero ácido (coagulación ácida, pH 4.3 - 4.6) contienen lactosa (4.5% - 5.0%), proteínas solubles o del suero (0.6% - 0.8%), sales minerales (0.5% - 0.7%) y grasa remanente (0.1% - 0.3%) [30].
Las proteínas solubles están compuestas principalmente por Beta-Lactoglobulina (50% - 55%), Alfa-Lactalbúmina (20% - 25%), Inmunoglobulinas (10% - 15%) y Albúmina de Suero Bovino (BSA, 5%) [30]. Estas fracciones poseen un valor biológico superior al de la caseína debido a su elevado contenido de aminoácidos ramificados (BCAA: leucina, isoleucina, valina) y lisina [26].
"El vertido directo de lactosuero crudo en efluentes representa un impacto ambiental crítico con una Demanda Bioquímica de Oxígeno (DBO5) de 35.000 a 50.000 mg/L. Su transformación tecnológica convierte una carga contaminante en ingredientes de alto valor nutricional." — Sergio Rozycki, Experto en Tecnología de Lactosueros [30]
Procesos Membrane-Based y Concentración Industrial
La revalorización agroindustrial del suero se efectúa mediante tecnologías de separación por membranas en frío, preservando la funcionalidad nativa de las proteínas [30].
- Ultrafiltración (UF): Utiliza membranas con un tamaño de poro de 10 a 100 kDa para retener las proteínas solubles mientras permite el paso de lactosa y sales. Produce Concentrados de Proteína de Suero (WPC-34 a WPC-80) [30].
- Microfiltración (MF): Elimina grasa residual y bacterias, obteniendo un permeado claro ideal para la fabricación de Aislados de Proteína de Suero (WPI > 90% proteína) [2].
- Nanofiltración (NF) y Osmosis Inversa (OI): Concentran la lactosa y remueven sales (desmineralización), permitiendo la deshidratación por secado Spray Drying para obtener suero en polvo de calidad alimentaria [30].
| Derivado Tecnológico del Suero | Contenido Proteico (%) | Contenido de Lactosa (%) | Aplicación Agroindustrial Principal | Referencia |
|---|---|---|---|---|
| Requesón / Ricotta | 12% a 15% (húmedo) | 3% a 4% | Coagulación térmica (85-90 °C) directa | [26] |
| WPC-35 (Concentrado de Suero) | 34% a 36% (seco) | 48% a 52% | Sustituto de leche en polvo, helados y panadería | [30] |
| WPC-80 (Concentrado de Suero) | 78% a 82% (seco) | 4% a 8% | Bebidas nutricionales, suplementos deportivos | [2] |
| WPI (Aislado de Proteína) | 90% a 94% (seco) | < 1% | Fórmulas infantiles, productos klinicos y keto | [6] |
| Lactosa Grado Farmacéutico | < 0.3% | > 99% | Excipiente en comprimidos, medios de cultivo | [30] |
| Permeado de Suero En Polvo | 3% a 5% | 80% a 85% | Agente de estandarización de sólidos en lácteos | [30] |
Sistemas HACCP e Inocuidad en la Elaboración de Productos Lácteos
La implementación del sistema de Análisis de Peligros y Puntos Críticos de Control (HACCP) en plantas lácteas garantiza la inocuidad alimentaria desde la recepción de materia prima hasta el producto terminado [29]. Este enfoque normativo previene brotes transmitidos por alimentos causados por Listeria monocytogenes, Staphylococcus aureus (enterotoxinas), Escherichia coli verotoxigénica y Salmonella enterica [27].
Normativa Sanitaria y Estandarización de Buenas Prácticas
Las plantas industriales y artesanales deben operar bajo las Buenas Prácticas de Manufactura (BPM) y los Procedimientos Operativos Estandarizados de Sanitización (POES) [10]. La legislación mesoamericana y sudamericana (RTCA 67.01.07.10, Codex Alimentarius Stan 243-2003 y NOM-243-SSA1-2010) establece criterios microbiológicos severos para productos listos para el consumo [21].
"Para formalizar una quesería artesanal e industrializar sus procesos, el primer paso legal es obtener el Certificado Veterinario de Operación (CVO) y estandarizar los registros de trazabilidad y POES, garantizando que no existan patógenos en superficie o producto final." — Jéssica Quesada González, Consultora Regulatoria Láctea [10]
Trazabilidad y Gestión de Registros en Planta
Un sistema robusto de trazabilidad exige la codificación por lotes de toda materia prima, insumo (cultivos, cuajo, cloruro de calcio, empaques) y parámetro de proceso [23]. Los registros de pasteurización (gráficas de tiempo y temperatura) deben archivarse por un periodo superior a la vida útil del producto [23].
En la fabricación de yogurt y leches fermentadas, el seguimiento gráfico de la curva de acidificación (caída de pH de 6.7 a 4.6 en función del tiempo) es indispensable para descartar la presencia de bacteriogáfos (virus que atacan el cultivo iniciador) o desviaciones de temperatura durante la incubación [18].
Etiquetado Regulatorio y Declaración Nutricional
El etiquetado de derivados lácteos debe cumplir estrictamente con las regulaciones de información al consumidor, evitando declaraciones engañosas o denominaciones incorrectas (ej. denominar "queso" a productos analógicos formulados con grasa vegetal o almidones) [25].
- Denominación Legítima del Producto: Basada en el contenido de grasa láctea y humedad (Ej. Queso Madurado de Pasta Dura, Yogurt Batido Semidescremado) [21].
- Declaración de Alérgenos: Rotulado obligatorio de "Contiene leche y derivados lácteos (incluida la lactosa)" [25].
- Perfil Nutricional: Listado analítico de energía (kcal/kJ), proteína (g), grasa total (g), grasa saturada (g), carbohidratos solubles/azúcares (g), sodio (mg) y calcio (mg / % VDR) [22].
- Declaración en Deslactosados: Para etiquetar un derivado como "libre de lactosa" o "deslactosado", el contenido de lactosa residual debe ser inferior a 0.5 g por porción servida, verificado mediante HPLC [21].
Innovación en Formulación de Yogurt, Mantequilla y Dulce de Leche
La innovación tecnológica en la industria agroindustrial láctea responde a las demandas de productos funcionales, reducción de azúcares, alta densidad proteica y vida de anaquel prolongada mediante tecnologías térmicas y no térmicas [3].
Dinámica de Cultivos Protosimbióticos y Probióticos
El yogurt se define legalmente como el producto coagulado obtenido por la fermentación láctica de la leche mediante la acción protosimbiótica de Streptococcus thermophilus y Lactobacillus delbrueckii subsp. bulgaricus [1]. Ambos microorganismos operan en protocooperación: el Lactobacillus libera aminoácidos esenciales (valina) y péptidos mediante su actividad proteolítica, estimulando el crecimiento del Streptococcus, el cual a su vez produce ácido fórmico y CO2 para acelerar el desarrollo del Lactobacillus [1].
Para añadir valor biológico, se incorporan probióticos (Lactobacillus acidophilus, Bifidobacterium animalis subsp. lactis) [2]. Estos cultivos deben dosificarse para mantener una concentración mínima de 1x10^6 UFC/g hasta el final de la vida útil [2]. La adición simultánea de prebióticos como la inulina o los fructooligosacáridos (FOS) genera matrices simbióticas que mejoran la supervivencia celular en el tracto digestivo y aportan textura cremosa [2].
"La incorporación de enzimas como la transglutaminasa en la leche para yogurt cataliza enlaces cruzados entre la glutamina y lisina de las proteínas, aumentando la viscosidad aparente y eliminando la necesidad de añadir estabilizantes sintéticos." — Diana Viquez Barrantes, Especialista en Fermentados Lácteos [2]
Procesos de Homogeneización y Reología de Gel
La homogeneización en la elaboración de yogurt y crema para mantequilla es una operación crítica que reduce el diámetro medio de los glóbulos de grasa de 3.5 micras a menos de 1.0 micra mediante presiones de 150 a 200 bar [17]. Esto previene la separación de la fase grasa y permite que las proteínas lácticas se adsorban en la nueva superficie grasa, reforzando la red del gel de coagulación [17].
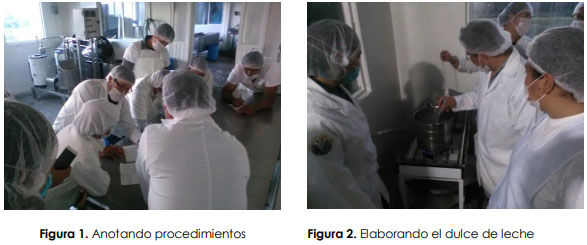
En la elaboración de Dulce de Leche, el control de la reacción de Maillard y la concentración de sólidos solubles (68° a 70° Brix) exige la neutralización de la acidez inicial de la leche con bicarbonato de sodio a 0.12 - 0.15 °Dornic para evitar la coagulación de la caseína por calor seco [32]. Asimismo, la adición de lactasa (0.04%) hidroliza la lactosa en glucosa y galactosa, incrementando la dulzura relativa y previniendo la cristalización defectuosa ("arenosidad") durante el almacenamiento [32].
Altas Presiones Hidrostáticas y Tecnologías Emergentes
El Procesamiento por Altas Presiones Hidrostáticas (HPP, por sus siglas en inglés) es una tecnología no térmica emergente que somete la leche empaquetada a presiones isostáticas de 400 a 600 MPa mediante agua a temperaturas moderadas (5 °C - 50 °C) [16].
"Las Altas Presiones Hidrostáticas inactivan vegetativamente la microflora patógena y alterante sin romper los enlaces covalentes de los aromas y vitaminas, permitiendo obtener leches y derivados fluidos con sabor a leche fresca y vida útil refrigerada de 60 a 90 días." — Dra. Marianela Cortés Muñoz, Investigadora en CITA / UCR [16]
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son los productos lácteos y sus derivados? A: Son alimentos obtenidos de la leche procesada, divididos en líquidos (leche pasteurizada, UHT), fermentados (yogurt, kéfir), quesos (frescos, madurados), grasos (mantequilla, crema), concentrados (dulce de leche, leche condensada) y subproductos deshidratados (lactosuero, caseína) [1].
Q: ¿Qué diferencia existe entre el suero dulce y el suero ácido de quesería? A: El suero dulce proviene de coagulación enzimática por quimosina (pH 5.9 a 6.6) y es rico en lactosa y proteína nativa [30]. El suero ácido deriva de coagulación por acidificación (pH 4.3 a 4.6), con alto contenido mineral y menor aptitud de secado [30].
Q: ¿Cómo afecta un alto conteo de células somáticas el rendimiento en la fabricación de queso? A: Un CCS > 200.000 células/mL incrementa las enzimas proteolíticas como la plasmina, reduciendo la caseína útil y destruyendo la matriz del gel [20]. Esto provoca pérdida de finos en el desuerado y reduce el rendimiento quesero entre un 5% y 12% [20].
Q: ¿Cuál es la temperatura y tiempo correcto de pasteurización para leche destinada a yogurt? A: Se aplica un tratamiento severo de 85 °C a 90 °C durante 10 a 15 minutos [17]. Este parámetro desnaturaliza la beta-lactoglobulina, logrando que se una a la kappa-caseína y forme un gel firme con mínima sinéresis [17].
Q: ¿Qué causa el defecto de arenosidad en el dulce de leche y cómo se previene? A: La arenosidad es causada por la cristalización de cristales grandes de lactosa debido a la sobreconcentración [32]. Se previene inoculando microcristales de lactosa al enfriar o hidrolizando la lactosa previa con la enzima lactasa [32].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Diana Viquez Barrantes: Definición y Clasificación de Yogur: Firmes, Batidos, Líquidos y Griegos
-
Diana Viquez Barrantes: Probióticos, Prebióticos y Enzimas: Mejorando la Funcionalidad y Textura del Yogur
-
Dra. Marianela Cortés Muñoz: Impulso de la innovación en lácteos
-
Dra. Marianela Cortés Muñoz: Impacto de la pandemia en consumo lácteo
-
Dra. Marianela Cortés Muñoz: Innovación incremental en lácteos
-
Dra. Marianela Cortés Muñoz: Tendencia de lácteos ricos en proteína
-
Dra. Marianela Cortés Muñoz: Lácteos para bienestar mental
-
Dra. Marianela Cortés Muñoz: Innovación en quesos
-
Lic. Esteban Murillo Viera: Diagnóstico y Costo de Mastitis por Células Somáticas
-
Jéssica Quesada González: Formalización de Empresas Lácteas: Registro Sanitario y Normativa
-
Jéssica Quesada González: Requisitos Legales para el Registro Sanitario de Productos Lácteos
-
Jéssica Quesada González: Certificado Veterinario de Operación: Requisito Clave para Plantas Lácteas
-
Jéssica Quesada González: Sellos de Advertencia: Impacto y Debate en la Industria Láctea
-
Lic. Esteban Murillo Viera: Calidad de Leche y su Impacto en la Industrialización Láctea
-
Lic. Esteban Murillo Viera: Evaluación de Calidad de Leche: Clave para Productores y Procesadores
-
Dra. Marianela Cortés Muñoz: Nuevas tecnologías en leche
-
Diana Viquez Barrantes: Guía Práctica de Elaboración de Yogur Artesanal: Desde la Leche Cruda hasta el Envasado
-
Diana Viquez Barrantes: Retos de Calidad e Inocuidad en Producción Artesanal de Yogur: Cultivos, Fermentación y Enfriamiento
-
Lic. Esteban Murillo Viera: Tecnificación y Registros: Pilares de Calidad en Lechería
-
Lic. Esteban Murillo Viera: CCS y su Impacto en Composición y Rendimiento Quesero
-
Diana Viquez Barrantes: Cumplimiento Normativo en Yogur: RTCR-414-2008, Codex y Deslactosado
-
Lic. Esteban Murillo Viera: Células Somáticas: Indicador Clave de Calidad Microbiológica Láctea
-
Diana Viquez Barrantes: Importancia de Registros y Documentación para la Trazabilidad y Calidad del Yogur
-
Lic. Esteban Murillo Viera: Clasificación de Leche por Grasa: Base para Pagos Justos
-
Jéssica Quesada González: Reglamentos de Etiquetado para Productos Lácteos en Centroamérica
-
MVZ. Ina Ramírez Miranda.: Aceptabilidad de productos con lactosuero
-
PhD. Jessie Usaga: Criterios de aceptación de leche cruda para lácteos
-
Juan Antonio Rendón: Pasteurización y cuajo natural en calidad de leche
-
MVZ. Ina Ramírez Miranda: Requisitos sanitarios leche cruda quesos NOM-243-SSA1-2010
-
Sergio Rozycki: Requisitos de Calidad de Suero Industrial
-
Martínez A.C.A., Silva P.L.E., López V.G., Medina B.G., Herrera R.J.C., Monge N.F., González S.A, Inzunza F.: Efecto de Leche Mezclada en Calidad de Queso
-
GOMEZ Julio C: Evaluación de Calidad de Leche Cruda para Dulce de Leche Bio
-
MVZ. Ina Ramírez Miranda: Malas Prácticas de Ordeño y Calidad Láctea
-
Montoya (1987): Pasteurización y Rendimiento en Queso Palmita
-
Ramírez Miranda, I: Pasteurización: Impacto en Lipólisis y Sabor del Queso


Argentina


Argentina