Seguridad Industrial en Plantas de Alimentos Balanceados: Guía de Prevención de Riesgos, Espacios Confinados y Normativa
La seguridad industrial en plantas de alimentos balanceados es el conjunto de protocolos operativos, diseños higiénicos y controles de ingeniería destinados a mitigar riesgos ocupacionales y biológicos. Su prevención y control se implementan mediante el monitoreo de oxígeno al 19,5-23,5% y polvo particulado menor a 10 mg/m³, lo que previene explosiones por polvo, atrapamientos y asfixia en espacios confinados [20].
- Desafío Técnico y Causa Primaria: La seguridad industrial en plantas de alimentos balanceados enfrenta riesgos críticos de atropamiento y explosión de polvo por falta de protocolos.
- Impacto Cuantitativo: Mermas operativas superiores al 70% de paradas no programadas en elevadores y molienda, y pérdidas por accidentes laborales graves.
- Protocolo de Intervención Verificado: Bloqueo LOTO, medición atmosférica (19,5%-23,5% O2) e implementación de aspiración con filtros de mangas a 0,5 m/s.
Normas de Seguridad Industrial en Plantas de Alimentos Balanceados
El cumplimiento de las normativas internacionales de seguridad industrial en fábricas de piensos garantiza la continuidad operativa y la integridad del personal. La implementación de marcos regulatorios como OSHA 1910.272 (manejo de granos y materias primas) y NFPA 61 (prevención de incendios y explosiones de polvo en instalaciones agroindustriales) constituye la base para mitigar siniestros en la industria de la nutrición animal [20].
En el entorno operativo de una fábrica de piensos, la interacción entre maquinaria pesada de molienda, mezclado, peletizado y sistemas de transporte neumático o mecánico expone a los trabajadores a riesgos mecánicos, eléctricos y químicos severos. Las directivas internacionales exigen la segregación de fuentes de energía mediante sistemas de Bloqueo y Etiquetado (LOTO, Lockout/Tagout), garantizando que todo equipo de corte, acondicionamiento o elevación se mantenga a potencial cero durante las tareas de mantenimiento [17].
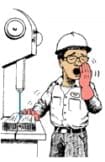
Una de las causas principales de atrapamientos mortales y mutilaciones en líneas de transporte de granos es el incumplimiento de normas elementales de vestimenta e higiene personal. La regulación estipula la prohibición absoluta del uso de anillos, relojes, cadenas y ropa holgada en las zonas de proceso, debido al riesgo inminente de enganche en ejes rotativos, roscas transportadoras y cadenas de transmisión [18].
Asimismo, la manipulación de aditivos concentrados, fármacos veterinarios y microingredientes en la macro y microdosificación exige la instalación de sistemas de conexión a tierra (grounding and bonding) con una resistencia eléctrica inferior a 10 Ohmios. Esta medida disipa cargas electrostáticas acumuladas durante el flujo de polvos finos, previniendo chispas de ignición en áreas clasificadas como atmósferas explosivas (zonas ATEX 20, 21 o 22) [22].
Protocolo de Ingreso a Espacios Confinados en Silos y Tolvas
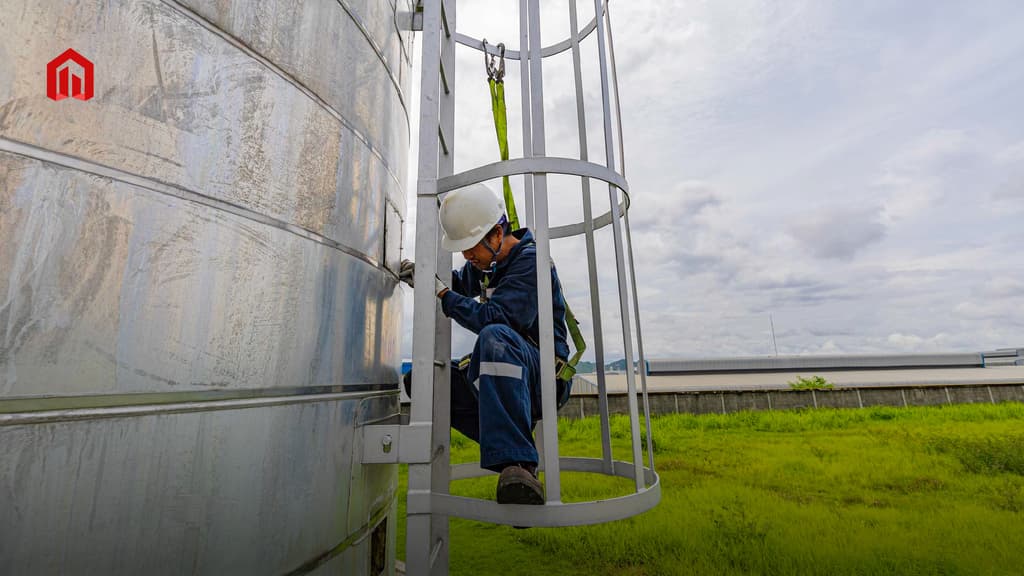
El ingreso a silos, celdas de acopio y tolvas de dosificación requiere una autorización formal previa mediante Permisos de Trabajo Seguro (PTS). Las atmósferas en estructuras de almacenamiento de granos pueden volverse letales en pocos minutos debido a la descomposición orgánica, la respiración de los granos o la acumulación de gases tóxicos [20].
Antes de autorizar el acceso a cualquier espacio confinado dentro de la planta, el responsable de higiene y seguridad industrial debe realizar un monitoreo atmosférico cuantitativo multinivel utilizando detectores multigás calibrados. Los parámetros críticos de seguridad atmosférica se resumen en los siguientes umbrales operativos:
- Concentración de Oxígeno (O2): Debe mantenerse estrictamente entre 19,5% y 23,5% en volumen. Valores inferiores a 19,5% provocan asfixia inmediata, mientras que concentraciones superiores a 23,5% incrementan de forma crítica la inflamabilidad de los materiales [20].
- Monóxido de Carbono (CO): Debe registrarse por debajo de 25 ppm (Límite de Exposición Promedio Ponderado en el Tiempo, TWA).
- Sulfuro de Hidrógeno (H2S): Debe estar por debajo de 10 ppm TWA para evitar intoxicación aguda.
- Límite Inferior de Explosividad (LEL): La concentración de vapores o polvos combustibles suspendidos no debe superar el 10% del LEL.
Si las lecturas atmosféricas se desviaran de los valores de seguridad, se debe activar un sistema de ventilación forzada continua capaz de renovar el aire del espacio confinado a una tasa mínima de 20 a 30 cambios de aire por hora. La entrada de operarios está totalmente supeditada al uso de arneses de cuerpo entero acoplados a líneas de vida retráctiles, trípodes de rescate con torno mecánico exterior y la presencia obligatoria de un vigila de seguridad permanente en el punto de acceso exterior [20].
Un riesgo mecánico predominante dentro de los silos de cereales es el engullimiento o atrapamiento por colapso de cavernas de grano (rat-holing) o puentes colgados. Bajo ninguna circunstancia se debe permitir el ingreso de un técnico mientras los sistemas de descarga neumática o los transportadores helicoidales de piso estén energizados; el protocolo de etiquetado LOTO debe garantizar el aislamiento físico absoluto del flujo de materia prima [17].
Higiene y Seguridad Industrial en la Agroindustria de Piensos
La higiene industrial en la fabricación de piensos abarca la prevención de riesgos ambientales de origen físico, químico y biológico que afectan el rendimiento y la salud del personal. La acumulación de polvo de cereales en estructuras superiores, tuberías y luminarias representa el principal riesgo de explosiones secundarias catastróficas [28].
Para evitar la suspensión de partículas combustibles, las plantas modernas deben incorporar la filosofía de Clean Design (diseño higiénico) en sus líneas de proceso. El diseño de equipos libres de repisas, zonas muertas o esquinas en ángulo recto minimiza la deposición de material orgánico y facilita las rutinas de sanitización, al tiempo que reduce la necesidad de paradas extensas para limpieza manual [1].
"El clean design, que consiste en diseñar equipos que no requieran mucho mantenimiento de limpieza y que aseguren una seguridad e inocuidad de los alimentos que producen muy buena, es fundamental. Empezar a trabajar en bajar la cantidad de equipo, bajar los puntos de conflicto en un proyecto, bajar la cantidad de transporte..." — Oscar Bertero, BioIngeniería Latinoamericana [1]
El control del polvo orgánico se efectúa mediante la instalación de sistemas de aspiración centralizada operados con filtros de mangas a presión negativa. La velocidad del aire en los conductos de aspiración debe mantenerse entre 18 m/s y 22 m/s para prevenir la sedimentación de partículas dentro del sistema de ductos. Asimismo, los colectores de polvo deben contar con paneles de venteo de explosión (explosion vents) orientados hacia zonas exteriores seguras de la planta, acompañados de válvulas rotativas de aislamiento de llama [28].
En lo referente a riesgos químicos, el almacenamiento y manipulación de fitosanitarios, fumigantes (como el fosfuro de aluminio) y ácidos orgánicos utilizados para la conservación de granos exige depósitos exclusivos con contención de derrames al 110% de la capacidad del contenedor mayor, ventilación cruzada y duchas de emergencia con lavaojos a menos de 10 segundos de distancia [21].
Prevención de Riesgos Laborales y Buenas Prácticas de Manufactura BPM
La prevención de riesgos laborales (PRL) y la inocuidad alimentaria garantizada por las Buenas Prácticas de Manufactura (BPM) e higiene son pilares complementarios en la agroindustria. Una falla en las condiciones de seguridad en planta impacta directamente sobre los Puntos Críticos de Control (PCC) del sistema HACCP, comprometiendo la calidad del producto final y la salud operacional [23], [35].
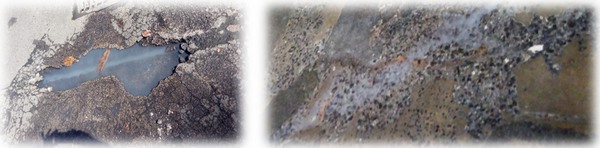
El diseño de la infraestructura civil debe estar alineado con los estándares sanitarios. Los pisos industriales deben proyectarse con recubrimientos de resina poliuretánica o epóxica no porosa, con una pendiente mínima del 1,5% hacia las canaletas de drenaje y cañuelas sanitarias redondeadas con un radio de curvatura no menor a 50 mm para evitar la acumulación de humedad, Salmonella spp. y agentes patógenos [19].
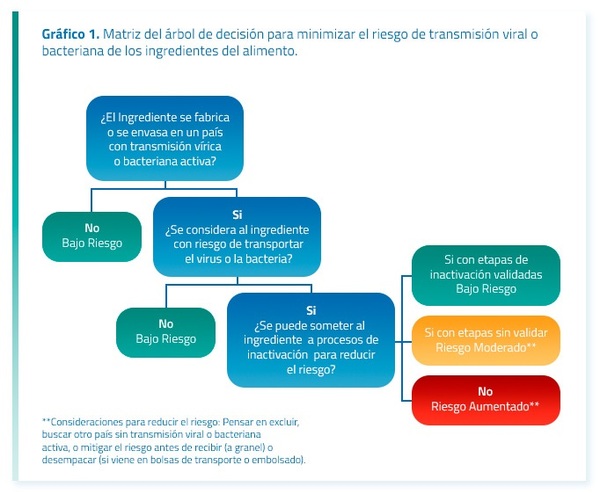
En la producción de piensos porcinos y avícolas, los protocolos de bioseguridad industrial deben impedir la transmisión cruzada de agentes patógenos víricos o bacterianos, como el virus de la Peste Porcina Africana (PPA) o Salmonella enterica. La delimitación estricta entre "zonas sucias" (recepción de materias primas no tratadas) y "zonas limpias" (área post-acondicionamiento térmico, enfriador y embolsado) previene la recontaminación del alimento terminado [27], [32].
La matriz técnica presentada a continuación detalla los diez Puntos Críticos de Control (PCC) esenciales en la gestión integrada de bioseguridad, prevención de riesgos laborales e inocuidad en fábricas de alimento balanceado:
| PCC N° | Etapa del Proceso / Zona | Peligro Crítico Identificado | Límite Crítico Operativo | Acción Correctiva / Control Preventivo | Referencia |
|---|---|---|---|---|---|
| PCC 1 | Recepción de Materias Primas | Presencia de fitosanitarios y humedad excesiva (>13,5%) | Humedad ≤ 13,0%; Fitosanitarios según LMR normativo | Rechazo de partida y ventilación de fosas de recepción | [21] |
| PCC 2 | Limpieza de Cereales y Cernido | Presencia de objetos metálicos / riesgo de chispa | Trampas magnéticas ≥ 10.000 Gauss | Inspección y limpieza de imanes cada 8 horas de turno | [28] |
| PCC 3 | Molienda de Granos | Elevada temperatura en recámara y acumulación de polvo | Temperatura < 70 °C; Aspiración a 0,5 m/s en garganta | Parada automática del molino y reemplazo de martillos/cribas | [2] |
| PCC 4 | Macro y Microdosificación | Errores de dosificación y generación de polvo estático | Conexión a tierra < 10 Omega; Error peso < 0,1% | Verificación de celdas de carga y extracción de polvo | [22] |
| PCC 5 | Mezclado de Piensos | Coeficiente de variación deficiente (CV) y contaminación | CV de mezclado < 5,0% a los 180 segundos | Mantenimiento preventivo de paletas y secuencias de enjuague | [25] |
| PCC 6 | Acondicionamiento Térmico | Sobrevivencia de Salmonella spp. y bacterias entéricas | Temperatura ≥ 85 °C durante al menos 45 segundos | Inyección de vapor saturado seco (2,5-3,5 bar) | [32] |
| PCC 7 | Peletizado y Enfriado | Condensación de agua libre (aw) en el enfriador | Actividad de agua (aw) < 0,65; Temp. producto < Delta 5 °C ambiental | Ajuste del flujo de aire de enfriamiento y tiempo de residencia | [6] |
| PCC 8 | Mantenimiento en Silos | Atrapamiento por engullimiento o asfixia en confinado | Concentración de O2 entre 19,5% y 23,5% | Aplicación de LOTO, Permiso PTS y ventilación forzada | [20] |
| PCC 9 | Almacenamiento Terminado | Proliferación de micotoxinas e infestación de plagas | Humedad relativa bodega < 65%; Temp. < 25 °C | Control integrado de plagas y monitoreo de temperatura | [34] |
| PCC 10 | Despacho a Granel / Sacos | Contaminación cruzada por transporte no sanitizado | Ausencia de residuos anteriores e inspección visual limpia | Sanitización de tolvas de camiones con protocolo verificado | [27] |
Plan de Capacitación y Gestión de Operarios en Plantas de Alimentos
El factor humano constituye el eslabón determinante en la efectividad operacional y en el mantenimiento de un ambiente industrial seguro. De nada sirven las inversiones de capital en tecnología automatizada si los operarios carecen de la formación técnica para interpretar las variables físicas del proceso y los riesgos inherentes [9].
La capacitación del personal operativo debe trascender la instrucción memorística para enfocarse en la comprensión situacional de las variables de ingeniería. Los jefes de planta y los supervisores de seguridad deben traducir los diagramas de proceso a un lenguaje comprensible para los técnicos de línea [11].
"La capacitación operativa debe traducir la ingeniería de procesos al lenguaje del operario. El entrenamiento debe basarse en la experiencia de campo, enseñando el impacto de variables como la humedad del vapor en el acondicionador, la resistencia en la molienda y el balance de secado..." — Oscar Bertero, BioIngeniería Latinoamericana [11]
Un error habitual en la gestión de plantas de pienso es la adopción de esquemas organizativos rígidos o "proyectos 4x4", donde se pretende que un operario realice tareas polivalentes sin el entrenamiento especializado correspondiente. Esto genera fallas críticas en la manipulación de premezclas vitamínico-minerales o en la atención de paradas de emergencia [10], [12].
Para estructurar las competencias laborales requeridas en cada puesto clave de la planta de alimentos, se aplica el siguiente programa modular de capacitación y habilidades operativas:
| Puesto de Trabajo | Modulo de Capacitación Requerido | Parámetro de Evaluación Técnica | Frecuencia de Recertificación | Referencia |
|---|---|---|---|---|
| Operador de Recepción y Silos | Riesgos en Espacios Confinados, LOTO y Control de Polvo | Medición de gases, colocación de arnés y aislamiento LOTO | Anual (Obligatorio) | [20] |
| Técnico de Molienda y Tamizado | Granulometría (GMD), Mantenimiento de Martillos/Cribas | Control de micras, detección de vibraciones atípicas | Semestral | [2] |
| Operador de Dosificación de Microingredientes | Manipulación Segura de Aditivos, Control Antiestático | Calibración de balanzas micro, gestión de contingencias | Semestral | [22] |
| Operador de Peletizado y Acondicionador | Termodinámica del Vapor y Gestión de Inocuidad | Control de presión de vapor, humedad de pellet y aw | Anual | [6] |
| Personal de Mantenimiento Mecánico/Eléctrico | Protocolos LOTO, Ergonometría e Izaje de Matrices | Procedimiento seguro de reemplazo de matrices y rolos | Anual | [15] |
Sistemas de Limpieza y Mantenimiento Seguro en Fábricas de Alimentos Balanceados
El mantenimiento preventivo y las rutinas de limpieza higiénica programada reducen significativamente el riesgo de fallas mecánicas catastróficas e incendios industriales. La falta de lubricación y la deposición de material en equipos de transporte continuo son responsables de la mayoría de las paradas no programadas en las plantas de piensos [17], [26].

Análisis industriales demuestran que el 70% de las paradas no planificadas en fábricas de alimento balanceado son causadas de forma recurrente por fallas en 6 transportadores helicoidales (roscas sinfín) y 8 elevadores de cangilones o fajas transportadoras. Estos componentes sufren descarrilamiento de cintas, fricción de cazoletas contra las rodajas y atascamiento por acumulación de finos, transformándose en fuentes directas de calor por fricción e ignición de polvo [17].
Para garantizar la seguridad de las intervenciones mecánicas, las prensas peleteras y molinos de martillos deben contar con elementos ergonómicos de asistencia de izaje (como pescantes o monorrieles integrados) que permitan el desmontaje de matrices y pistas de rolos sin exigir sobreesfuerzos físicos a los técnicos. Esta infraestructura ergonómica disminuye drásticamente las lesiones osteomusculares y acorta los tiempos de inactividad [15].
Asimismo, la automatización industrial moderna debe integrar arquitecturas de control coordinadas en lugar de controles individuales desvinculados. Una lógica de rutas secuenciadas impide que una cinta transportadora continúe alimentando a un elevador bloqueado, previniendo atascamientos masivos, incendios por sobrecarga de motores y riesgos innecesarios para el personal de limpieza [7], [30].
Por último, la ejecución regular de auditorías industriales y la aplicación de sistemas de Acciones Correctivas y Preventivas (CAPA) permiten corregir ineficiencias de engrase, fugas de vapor y derivaciones de aire comprimido antes de que comprometan la seguridad de la planta o la rentabilidad por tonelada producida [31], [35].
Preguntas Frecuentes (FAQ)
Q: ¿Qué se entiende por seguridad industrial? A: Es el disciplina técnica que aplica normas, controles de ingeniería y protocolos operativos para prevenir accidentes laborales, proteger la integridad física de los trabajadores y preservar la infraestructura productiva [20].
Q: ¿Cuáles son los 3 campos de la seguridad industrial? A: Comprende la Higiene Industrial (control de agentes ambientales), la Seguridad del Trabajo (prevención de accidentes mecánicos y eléctricos) y la Ergonomía y Medicina Laboral (adecuación ergonómica y salud ocupacional) [9].
Q: ¿Cuáles son las 10 normas de seguridad industrial? A: Destacan uso de EPP obligatorio, aislamiento LOTO, control de atmósferas en espacios confinados, prohibición de joyas, conexión a tierra, limpieza de polvo combustible, orden e higiene, señalización de riesgos, ventilación forzada y capacitación continua [18], [20].
Q: ¿Cuántos años dura la carrera de seguridad industrial? A: La formación universitaria de grado en Higiene y Seguridad Industrial dura habitualmente entre 4 y 5 años, mientras que las tecnicaturas de nivel superior requieren 3 años de estudio [20].
Q: ¿Qué protocolo de seguridad es obligatorio antes de ingresar a un silo de almacenamiento de granos? A: Requiere emitir Permiso PTS, aplicar etiquetado LOTO en descargas, medir atmósfera (O2 entre 19,5% y 23,5%), instalar ventilación forzada y usar arnés con trípode de rescate asistido por un vigía exterior [20].
Q: ¿Cómo influye el control del polvo combustible en la prevención de explosiones en fábricas de alimento balanceado? A: Mantiene la concentración de partículas finas por debajo del Límite Inferior de Explosividad mediante aspiración a presión negativa con filtros de mangas, eliminando fuentes de combustión secundaria [28].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Oscar Bertero: Clean Design y Automatización: Claves de Competitividad en Plantas
-
Oscar Bertero: Molienda diferenciada: Molinos de rolo vs martillo en alimentos
-
Oscar Bertero: Impacto del Mantenimiento Preventivo en Costos de Planta de Alimentos
-
Oscar Bertero: Integración Eficiente de Múltiples Proveedores en Plantas de Alimentos
-
Oscar Bertero: Ventajas de los anteproyectos en plantas de alimentos balanceados
-
Oscar Bertero: Prensas Monorrolo PTN: Ahorro Energético en Avicultura
-
Andrés Mauricio Montoya: Error en automatización: Coordinación vs. Control Individual de Equipos
-
Erwan Gilet: Comunicación Humana y Coordinación en Automatización Industrial
-
Enrique Carlos Nieto Olmos: Factor Humano en Seguridad y Limpieza de Plantas
-
José Luis Ortega: Competencia Técnica en Elaboración de Premezclas
-
Oscar Bertero: Capacitación de Operarios en Plantas de Alimentos Balanceados
-
Oscar Bertero: Riesgos de los proyectos rígidos '4x4' en plantas de alimentos
-
Oscar Bertero: Evitar errores de diseño en plantas de alimentos balanceados
-
Oscar Bertero: Puntos No Negociables en Proyectos de Plantas de Alimentos
-
Oscar Bertero: Diseño ergonómico de maquinaria para reducir costos de mantenimiento
-
Ing. Rony Martínez: Formación Continua del Personal en BPM para Pienso
-
Mesias Josue Varas Mendoza: 6 transportadores helicoidales y 8 fajas/elevadores causan 70% de paradas
-
Ingredion, Departamento Técnico: Prohibición de joyas en plantas: Riesgo de atrapamiento
-
Guadalupe Galo: Diseño de Pisos y Sanidad en Plantas de Alimentos
-
Ingredion, Departamento Técnico: Protocolo de Ingreso a Espacios Confinados
-
Ing. Químico Alberto Salvai: Gestión Segura de Fitosanitarios en Acopio
-
Diego Clivio: Seguridad en dosificación de microingredientes
-
José Luis Ortega: BPM para Reducir Contaminación en Alimentos Balanceados
-
Fernando Jaboinski: Limpieza en Plantas de Alimento Balanceado: Clave Anti-Contaminación
-
Giuseppe Bigliani: Pilares del Éxito en Plantas de Piensos
-
Wilian Otelakoski: Limpieza en plantas de alimentos: seguridad y eficiencia
-
Dra. Laura Batista: Bioseguridad en plantas de alimento porcino: Prevención de patógenos
-
Mariano Prevost: Control de Polvo en Plantas de Alimentos Balanceados
-
Hans Mann: Necesidad de Trazabilidad en Plantas de Alimentos
-
Ronny Ortega: Factores clave para automatización en plantas de alimentos
-
Oscar Bertero: Auditoría industrial para corregir ineficiencias en plantas de alimento
-
Ricardo A Soncini: Control de Salmonella en Alimento Avícola
-
Joaquin A. Paulino: Cálculo de capacidades de equipos en plantas de alimento
-
Juan Carlos Medina Bravo, Alicia Bringas, Jose Antonio Fierro Huesca y Jose De Jesus Genis: Regulaciones de Inocuidad en Alimentos Balanceados para Aves
-
ing. Oscar Diez: HACCP y CAPA: Pilares de Calidad y Seguridad Alimentaria

Vistazo Rápido a la Fibra: Predecir contenido y digestibilidad de Lignina en dietas de monogástricos

Almacenamiento de ingredientes no fluidos en silos y bodegas planas

Equipos reconstruidos o remanufacturados - Josef Barbi (E.S.E. & Intec)
Requerimientos vitamínicos para máxima eficiencia productiva

Diseño de plantas de alimentos: Molinos Aztecas
Vistazo Rápido a la Fibra: Predecir contenido y digestibilidad de Lignina en dietas de monogástricos