Cooker y Digestores Industriales en Rendering: Guía de Cocimiento de Subproductos y Alimentos Balanceados
El cooker digestor industrial rendering balanceados es el equipamiento térmico de transferencia de masa diseñado para la esterilización, deshidratación e hidrólisis de subproductos de origen animal. Su optimización se implementa mediante el control termodinámico continuo, manteniendo umbrales de 133 °C a 135 °C y 3,0 bar de presión por 20 minutos, lo que previene la supervivencia de patógenos como Salmonella spp. y Clostridium perfringens y optimiza la digestibilidad ileal estandarizada de aminoácidos [2][16].
- Desafío Técnico y Causa Primaria: La optimización del cooker digestor industrial rendering balanceados busca erradicar patógenos y estabilizar harinas y grasas de subproductos.
- Impacto Cuantitativo: Pérdida de digestibilidad proteica de hasta 18% por sobrecocción térmica (>140 °C) e ineficiencia energética superior a 1.500 BTU por libra de agua evaporada.
- Protocolo de Intervención Verificado: Esterilización por vapor saturado directo a 133-135 °C y 3,0 bar durante 20 minutos, combinada con monitoreo NIR en línea cada 20 milisegundos y dosificación de antioxidantes sintéticos.
Digestor Batch vs. Cocinador Continuo en Rendering
La selección entre un digestor discontinuo por lotes (batch cooker) y un cocinador continuo (continuous cooker) en las plantas de reciclaje de subproductos animales depende fundamentalmente de la reología de la materia prima y de la necesidad de presión interna para hidrolizar enlaces queratínicos [1].
El procesamiento industrial de subproductos agropecuarios exige transformar millones de toneladas de decomisos, vísceras, huesos, plumas y sangre en ingredientes biológicamente seguros y de alto valor nutricional para alimentos balanceados [10][25]. En este escenario, el equipo térmico principal denominado digestor o cooker actúa como el reactor termodinámico central para la eliminación de humedad, extracción de grasas incomibles y destrucción bacteriana [29].
"Casi todos los cocineros en los Estados Unidos tienen procesos de flujo continuo; algunos lo hacen por lotes, operan con vapor y las temperaturas de cocimiento están entre 150 y 245 °F (65 °C a 118 °C), trabajando 40 a 50 minutos según el tipo de material para inactivar patógenos y deshidratar el producto." — David Meeker, North American Renderers Association (NARA) [1]
Los digestores por lotes (batch cookers) son recipientes de presión horizontal dotados de una chaqueta de vapor y un agitador rotor interno que proporcionan una excelente transferencia de calor directivo. Este sistema es insustituible cuando se requiere aplicar ciclos de alta presión positiva (de 3,0 a 5,0 bar) para romper químicamente la estructura terciaria de las proteínas insolubles, como la queratina en las plumas de ave o el colágeno denso en recortes de cuero y pezuñas [1][13]. Por el contrario, los cocinadores continuos de discos o de tubo envolvente operan bajo flujo pistón continuo, donde el material avanza mediante paletas inclinadas de velocidad variable [17]. Estos sistemas continuos destacan en plantas con volúmenes masivos de procesamiento de vísceras blandas de ave o decomisos porcinos/bovinos, reduciendo drásticamente el consumo específico de vapor y los costos operacionales de mano de obra [20].
| Parámetro Operativo | Digestor por Lotes (Batch Cooker) | Cocinador Continuo (Continuous Cooker) |
|---|---|---|
| Modalidad de Alimentación | Discontinua por cargas de peso definido | Flujo continuo automatizado mediante tornillo |
| Capacidad Típica por Unidad | 3.000 kg a 10.000 kg por ciclo | 5.000 kg/h a 35.000 kg/h lineales |
| Presión Interna de Operación | Hasta 5,0 bar (Presión positiva requerida) | Presión atmosférica o al vacío continuo |
| Temperatura de Masa | Variable en ciclo (100 °C a 140 °C) | Constante según zona (115 °C a 135 °C) |
| Tiempo de Retención | 90 a 240 minutos por lote | 30 a 60 minutos (Tiempo de residencia) |
| Eficiencia de Vapor (BTU/lb H2O) | 1.200 a 1.600 BTU/lb de agua evaporada | 800 a 1.000 BTU/lb de agua evaporada |
| Aplicación Preferencial | Hidrólisis de plumas y harinas de sangre | Vísceras blandas, hueso fresco y decomisos |
| Control de Calidad Carga a Carga | Alto (Cada lote es aislado y verificado) | Requiere sensores analíticos NIR en línea |
| Flexibilidad en Materias Primas | Máxima (Soporta cambios de textura) | Moderada (Exige granulometría constante) |
| Cita Técnica | [1], [13] | [1], [20] |
Procesamiento Térmico de Harina de Carne, Hueso y Vísceras
El tratamiento térmico de la harina de carne, hueso y vísceras exige sostener una ventana termodinámica precisa de 133 °C a 135 °C a 3,0 bar durante un mínimo de 20 minutos para garantizar la destrucción total de microorganismos esporulados sin degradar la matriz proteica [2][16].
La fabricación de harinas de origen animal (FOA) constituye una fase crítica en la formulación de raciones para aves, porcinos, especies acuícolas y mascotas (Pet Food) [6][10]. Durante el cocimiento, las grasas neutras atrapadas en las celdas adiposas de los tejidos blandos se liberan por ruptura térmica de los adipocitos, mientras que la fracción proteica sufre denaturación y deshidratación progresiva [25].
"En la cocción llevamos los productos arriba de 130 °C con presión de tres bar para esterilizar, pero debemos trabajar entre 133 y 135 °C sin exceder nunca los 140 °C, porque el producto empieza a perder propiedades nutricionales y aumentamos proporcionalmente los niveles de ceniza." — Rodrigo Magallanes, Especialista en Control de Procesos [2]
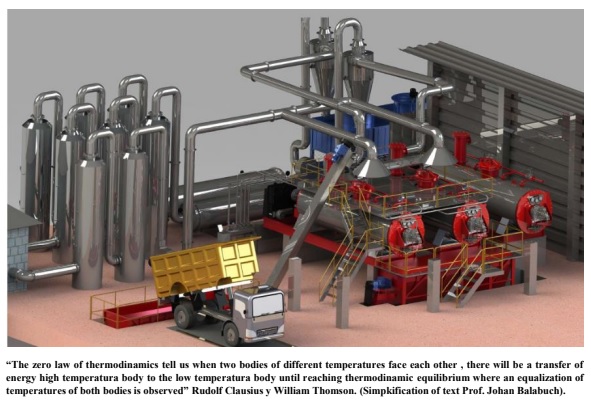
El exceso de temperatura (>140 °C) en el cooker destruye irreversiblemente la lisina reactiva mediante reacciones de Maillard no enzimáticas entre los grupos amino libres y los azúcares reductores presentes [27][31]. Este daño térmico disminuye drásticamente la Digestibilidad Ileal Estandarizada (DIE) de aminoácidos esenciales como cistina, metionina y treonina, reduciendo el valor biológico del ingrediente final [31]. Asimismo, la sobrecocción fragmenta los componentes óseos solubilizando las cenizas insolubles en ácido, lo cual altera el balance de calcio y fósforo utilizable en nutrición animal [2]. Por ende, el control del tiempo de retención y la molienda previa a una granulometría homogénea son determinantes para maximizar la eficiencia de transferencia de calor sin sobrecalentar el producto [14].
Hidrólisis de Pluma y Sangre en Batch Cooker
La hidrólisis térmica bajo presión de la pluma de ave en digestores por lotes rompe los puentes disulfuro de la queratina, transformando una proteína no digerible en una harina proteica con una digestibilidad en pepsina superior al 80% [1][35].
La pluma entera fresca contiene aproximadamente un 85% a 90% de proteína bruta en forma de beta-queratina estricta, una estructura helicoidal altamente entrecruzada por cisteína que resulta inatacable por las enzimas digestivas animales de los monogástricos [1][35]. Para lograr su aprovechamiento nutricional, se requiere la aplicación de un ciclo termoquímico de hidrólisis en batch cooker [13][30].
| Fase del Proceso | Parámetros de Control Térmico y Mecánico | Transformación Bioquímica e Impacto Nutricional |
|---|---|---|
| Carga y Desagüe | Admisión de pluma fresca con 70% a 75% de humedad. Extracción del agua libre. | Concentración de materia seca. Reducción de la demanda energética inicial [13]. |
| Presurización e Hidrólisis | Inyección de vapor directo a 3,0-4,0 bar (138 °C a 145 °C) por 30 a 50 minutos. | Ruptura selectiva de enlaces disulfuro de la queratina. Incremento de solubilidad proteica [35]. |
| Descompresión y Secado | Purga controlada de vapor a presión atmosférica. Mantención de la chaqueta a 2,0 bar. | Evaporación masiva del agua residual. Prevención de la sobrecocción proteica [13]. |
| Tratamiento de Sangre | Coagulación térmica a 90 °C, decantación centrífuga y secado indirecto o por atomización (spray-dry). | Preservación de la fracción plasmática e inmunoglobulinas. Proteína bruta > 85% [30]. |
| Cita Técnica | [13], [30] | [30], [35] |
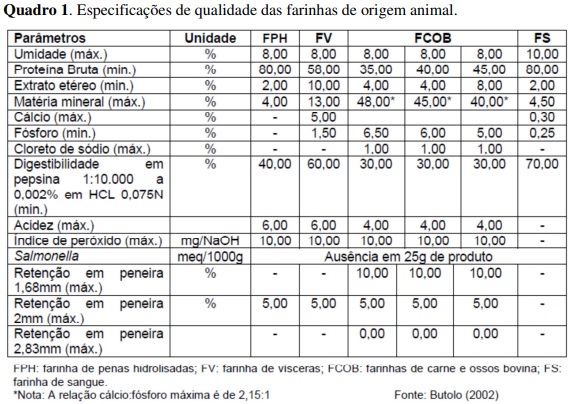
El monitoreo continuo del vapor de agua consumido en el cooker es indispensable durante la hidrólisis de pluma [35]. Si el ciclo de presión es insuficiente, la harina resultante conservará estructuras de queratina intactas, arrojando una digestibilidad en pepsina (solución al 0,02%) inferior al umbral mínimo reglamentario del 75% [35]. En contraste, si el cocimiento se prolonga en exceso, el aminoácido cistina se degrada en lantionina y ácido cisteico, inutilizando la harina para la avicultura comercial [31][35]. En el caso de la sangre entera de matadero, el procesamiento mediante coagulación térmica y separación en decantador centrífugo o secado por atomización (spray-drying) permite obtener harinas de sangre con más del 85% de proteína de altísima digestibilidad [30].
Control de Humedad, Presión y Temperatura en Cookers
El control de las variables de humedad, presión y temperatura en el digestor mediante sensores automatizados y tecnología NIR en tiempo real garantiza la eliminación bacteriana de Salmonella spp. y asegura la reproducibilidad bromatológica del producto terminado [3][15][29].
En el marco de la seguridad alimentaria e inocuidad B2B, las plantas de rendering han dejado de considerarse plantas de desecho para convertirse en complejos biocirculares de grado higiénico limpio [3][7]. La implementación de un Análisis de Peligros y Puntos Críticos de Control (HACCP) exige la validación estricta del cocimiento térmico como la barrera principal de bioseguridad [3][29].
"Llevamos los cocimientos a temperaturas de 120 °C a 140 °C por un tiempo determinado para asegurar que las cargas microbianas bajen, validando la eliminación de Salmonella, Listeria y E. coli. El rendering debe verse y gestionarse como un área limpia industrial." — Dra. Patricia Landaida Rosales, Consultora en Inocuidad Alimentaria [3]
Para garantizar la bioseguridad operacional, la línea de digestión debe organizarse en torno a una matriz estricta de Puntos Críticos de Control (PCC):
| Etapa del Proceso | Punto Crítico de Control (PCC) | Límite Crítico Operativo | Monitoreo y Frecuencia | Acción Correctiva Inmediata | Cita Técnica |
|---|---|---|---|---|---|
| 1. Recepción Raw Material | Recepción de Viscera/Hueso | Tiempo de espera < 4 horas. Temp < 15 °C | Inspección visual y termometría por camión | Rechazo o dosificación inmediata de conservantes | [3], [7] |
| 2. Trituración Previa | Granulometría de Entrada | Tamaño de partícula < 25 mm uniforme | Tamizado de control cada 2 horas | Ajuste de luz de corte en trituradores | [14] |
| 3. Separación Mecánica | Trampa Magnética / Imán | Eliminación de metales ferrosos de 100% | Limpieza e inspección de imán por turno | Parada de alimentación y retiro de contaminación | [1] |
| 4. Cocimiento Térmico | Temperatura e Inactivación | Temp >= 133 °C continua por 20 min | Sensores PT100 registrador continuo | Recirculación del lote al digestor (Recooking) | [2], [16], [18] |
| 5. Presurización Queratina | Presión Interna Hidrólisis | Presión >= 3,0 bar en ciclo pluma | Manómetro calibrado en tiempo real | Incremento de vapor directo y extensión de tiempo | [2], [13] |
| 6. Monitoreo Bromatológico | Análisis NIR en Línea | Humedad en descarga entre 8% y 10% | Sensores por espectrometría cada 20 ms | Ajuste de velocidad del tornillo del cocedor | [2], [15] |
| 7. Prensado Mecánico | Separación de Grasa | Contenido de grasa en torta < 10% | Muestreo de torta de prensa por lote | Ajuste de presión hidráulica en prensa de caracol | [1], [25] |
| 8. Dosificación Sanitaria | Aplicación Antimicrobiana | Aplicación homogeneizada en rosco | Dosificación automática con caudalímetro | Detención de embalaje y calibración de bomba | [3] |
| 9. Adición Antioxidante | Protección Lípida de Aceite | Índice de peróxido < 5 meq/kg | Titulación volumétrica por lote de aceite | Incremento de dosificación de BHA/BHT o tocoferol | [5], [24] |
| 10. Embalaje y Despacho | Control de Recontaminación | Ausencia total de Salmonella en 25g | Muestreo microbiológico por lote final | Bloqueo de silo y reprocesamiento completo | [1], [3] |
Optimización de Consumo de Energía y Vapor en Cocedores
La eficiencia energética de un cocedor en rendering se optimiza al mantener la tasa de evaporación cercana al umbral teórico de 800 a 900 BTU por libra de agua removida, evitando consumos ineficientes superiores a 1.500 BTU/lb mediante el prensado previo y la recuperación de vahos [14][20].
La evaporación de agua en los digestores industriales constituye el mayor centro de costo térmico de una planta de subproductos [20]. Puesto que la materia prima cruda ingresa con contenidos de humedad que oscilan entre el 65% y el 80%, el costo financiero de la planta depende directamente de la eficiencia termodinámica del equipo de cocimiento [20][32].

Para maximizar la eficiencia en el uso del vapor saturado, las plantas modernas implementan sistemas de reevaporación al vacío y evaporadores de múltiples efectos impulsados por la energía residual de los vahos de cocción (Waste Heat Evaporators o WHE) [20][34]. Asimismo, la reducción del tamaño de partícula mediante pre-trituradores de doble eje permite aumentar la densidad de carga dentro del cooker, garantizando que la superficie de contacto entre los discos calefactados con vapor y la masa proteica sea máxima desde el primer minuto de la carga [14]. Un control automatizado con algoritmos predictivos (PLC) ajusta la presión de entrada de la chaqueta y la velocidad del agitador de acuerdo con la resistencia al torque, reduciendo el consumo eléctrico de los motores y estabilizando el consumo energético global [15].
Prevención de Oxidación de Grasas y Peróxidos en el Cocinador
La aplicación oportuna de sistemas antioxidantes sintéticos o naturales durante la molienda previa y en la fase post-cocción previene la degradación lipídica, conteniendo el índice de peróxidos y la formación de ácidos grasos libres (AGL) en el sebo y aceite de ave [5][24].
Durante el procesamiento térmico dentro del digestor, las grasas animales (sebo bovino, manteca de cerdo y aceite de ave) quedan expuestas a temperaturas elevadas que aceleran dramáticamente las reacciones de autoxidación lipídica [5][25]. En presencia de oxígeno residual y trazas de metales pro-oxidantes (como el hierro hemínico derivado del tejido muscular y la sangre), los ácidos grasos insaturados forman hidroperóxidos inestables que posteriormente se descomponen en aldehídos, cetonas y ácidos de cadena corta responsables del rancio oxidativo [5].
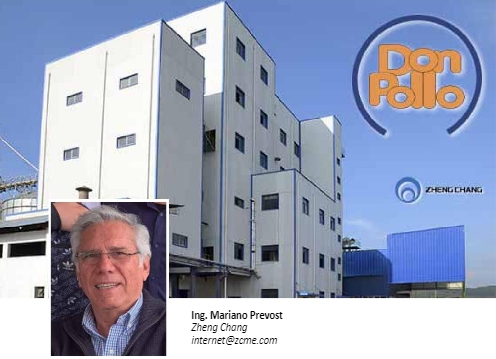
Para preservar la calidad de los aceites con grado Premium (requeridos para la industria de alimentos para mascotas y dietas acuícolas de alta energía), es imperativo dosificar sistemas antioxidantes en puntos estratégicos de la línea [5][24]:
- Inyección en el Triturador de Entrada: Aplicación de mezclas quelantes (ácido cítrico) con antioxidantes liposolubles para bloquear los metales libres antes del ingreso al cooker [5].
- Dosificación en la Línea de Aceite Caliente: Incorporación de Butilhidroxitolueno (BHT), Butilhidroxianisol (BHA) o tocoferoles naturales enriquecidos con extracto de romero inmediatamente después de la separación en la prensa de caracol o el decantador centrífugo [5][24].
- Monitoreo de Nitrógeno Volátil Total (TVN): Procesar el subproducto fresco en un tiempo inferior a 2 horas desde su generación en la planta faenadora previene el incremento del TVN por encima de 30 mg N/100g y mantiene la acidez libre por debajo del 2% [24].
Preguntas Frecuentes (FAQ)
Q: ¿Cuál es el mejor cocedor de huevos? A: En la industria agroindustrial B2B, no se utilizan electrodomésticos; el equivalente industrial para procesar matriz de huevo o subproductos avícolas a gran escala son los digestores térmicos continuos o batch cookers diseñados para esterilizar e hidrolizar materia orgánica proteica [1][13].
Q: ¿Qué es un cooker? A: En la industria del rendering y alimentos balanceados, un cooker es un reactor térmico industrial hermético con chaqueta de vapor diseñado para deshidratar, esterilizar e hidrolizar térmicamente subproductos de origen animal bajo presiones y temperaturas controladas [1][2].
Q: ¿Qué aparato eléctrico puedo usar para hacer huevos duros? A: A nivel industrial zootécnico no se procesan alimentos mediante pequeños electrodomésticos de cocina; las plantas de procesamiento térmico emplean cocedores de vapor industrial saturado a 3,0 bar y 133 °C para procesar subproductos avícolas de manera inocua y homogénea [2][16].
Q: ¿Cómo se usa la gallina hervidora de huevos? A: En el ámbito agroindustrial B2B, este concepto doméstico no tiene aplicación; la valorización de subproductos avícolas se realiza en plantas de rendering con digestores industriales discontinuos (batch cookers) mediante ciclos termo-mecánicos de cocción y secado continuo [13][28].
Q: ¿Cuál es el tratamiento térmico estándar en un digestor industrial para eliminar Salmonella y Clostridium? A: El estándar normativo internacional exige mantener una temperatura de 133 °C a 135 °C con una presión de vapor saturado de 3,0 bar durante al menos 20 minutos continuos para garantizar la eliminación total de bacterias patógenas [2][16][22].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
David Meeker: Cocción de Plumas y Vísceras: Continua vs. Lotes
-
Rodrigo Magallanes: Cocción de Harinas Animales: Temperatura y Presión Óptimas
-
Patricia Landaida Rosales: PCC en Rendering: Materias Primas, Cocción y Antimicrobianos
-
Juan Roldan: Aprovechamiento de Mortalidad para Harinas
-
Sergio Lopez: Aplicación de Antioxidantes en Rendering
-
Juan Gonzalo Roldan Tirado: Rendering y Calidad de Alimentos Balanceados
-
Julieta Sierra Díaz: Tecnologías de Rendering para Ingredientes de Alta Calidad
-
Charbel Syrio: Personalización de Perfiles Nutricionales en Rendering
-
Vicente Ranalle: Peletização: Melhora Digestão e Conversão Alimentar em Suínos
-
North American Renderers Association (NARA): Productos del rendering para nutrición animal
-
Josef Barbi: Tecnología de cocinadores de soya E.S.E. & INTEC
-
Rigoberto Ovalle Pinzón: Rendering para valorización de subproductos avícolas
-
Ing. Wilki Ramón Santander Ovalles: Batch Cooker Parameters for Poultry Viscera
-
Carlos Aladino: Granulometría y Densidad de Carga en Rendering
-
Fernando Zuniga: Beneficios del Control Avanzado en Rendering
-
Christiane Fernanda de Queiroz Matias: Tratamento Térmico para Esterilização de FOA
-
Ing. Wilki Ramón Santander Ovalles: Cooker Control Variables in Rendering
-
Carlos H Aladino Triviño: Temperatura de Cocción para Esterilización en Rendering
-
Fabian Hurtado Gómez: Potencial del Rendering Avícola en Argentina
-
Douglas P. Anderson: Eficiencia térmica en cocedores de rendering
-
Mariano Prevost: Duplo condicionamento para gelatinização de amidos
-
Dirceu Luís Zanotto: Processamento de FCO elimina Clostridium perfringens do FI
-
Ivano Alberti: Proveedores Múltiples en Rendering
-
Carlos Aladino: Factores clave para aceite 'Premium' en rendering de aves
-
Stephen Woodgate: Rendering: Proceso y Productos (Harina de Carne y Hueso, Sebo)
-
Arley Alves de Oliveira et al.: Temperaturas ideais para processamento de rações avícolas
-
Dr. Greg Aldrich: Efecto del calor en digestibilidad de harina de carne y hueso
-
Gaston Ravassio: Rendering avícola: De costo a ingreso adicional
-
Dr. David Meeker y Dr. C. R. Hamilton: Parámetros de Rendering para Inactivación Patógena
-
Josep Medina: Capacidad de Bach Cooker para subproductos
-
Cinthia Eyng, Ricardo Vianna Nunes et al.: Processamento Térmico e Digestibilidade AA
-
Carlos Aladino: Humedad en Pluma y Sangre: Impacto en Rendering
-
Carlos Aladino: Maximización del VAN en Rendering de Aves
-
Marcelo Achurra Castillo: Alternativas al Batch Cooker para Rendering
-
Carlos Aladino: Vapor Requerido para Rendering de Pluma

Factores que afectan la estabilidad de las vitaminas en alimentos balanceados




Transformando la agricultura con Big data y Inteligencia artificial


La detección de insectos en los productos almacenados: perspectiva actual y futura sobre el diagnóstico molecular