Proceso de Secado en Alimentos Balanceados y Extruidos: Guía Técnica de Optimización, Humedad y Equipos
El proceso de secado en la industria de alimentos balanceados es la eliminación termodinámica controlada del exceso de humedad en pellets y extruidos. Su optimización se implementa mediante el control de la temperatura del aire y la psicrometría, manteniendo umbrales de actividad de agua (aw < 0.60) y humedad residual (8.5% - 10.0%), lo que previene la proliferación fúngica y optimiza la estabilidad nutricional [9].
- Desafío Técnico y Causa Primaria: La variabilidad en el proceso de secado en la industria de alimentos balanceados genera condensación interna, retrogradación de almidones y proliferación micotóxica.
- Impacto Cuantitativo: Pérdida energética de hasta 100 kcal/kg EM por sobresecado, elevación de mermas al 3.5% y proliferación microbiológica cuando la aw excede 0.65.
- Protocolo de Intervención Verificado: Regulación psicrométrica a 80-100°C en secadores continuos, acondicionamiento de vapor saturado a 2.5 bar y enfriamiento a contraflujo hasta 5°C sobre la temperatura ambiente.
Proceso de Secado de Alimentos Extruidos y Pet Food
El secado de matrices extruidas exige la remoción continua de 12 a 16 puntos porcentuales de humedad bajo gradientes térmicos controlados de 80°C a 100°C para preservar la integridad estructural de la croqueta [25]. Durante el proceso de extrusión de dietas para mascotas y acuacultura, la mezcla de ingredientes sufre un tratamiento termomecánico intensivo donde la adición de agua limpia y vapor saturado eleva la humedad inicial del producto al rango del 21% al 26% [25]. Si esta humedad no se reduce de manera metódica y uniforme hasta un nivel seguro del 8.5% al 9.5%, el agua libre remanente actuará como sustrato para la germinación de esporas fúngicas y la degradación lipídica por rancidez hidrolítica [20].
La física del secado en alimentos extruidos comprende dos fases cinéticas claramente diferenciadas. La primera fase corresponde a la tasa de secado constante, en la cual la velocidad de evaporación en la superficie de la croqueta es idéntica a la tasa de evaporación del agua libre impulsada por el flujo de aire caliente convectivo. La segunda fase corresponde a la tasa de secado decreciente, en la cual la migración interna de humedad desde el núcleo del pellet hacia la periferia se convierte en el factor limitante del proceso. La difusión interna de agua depende de la porosidad del alimento, la cual está determinada por el grado de expansión celular y la gelatinización del almidón alcanzados dentro del cañón del extrusor [25].
"Utilizar un secador eficiente para reducir la humedad del alimento extrusado del 21-26% a un 8-10% final es la base para asegurar estabilidad microbiológica y física." — Enrique Diaz, Especialista en Tecnología de Alimentos [25]
El tamaño geométrico de la croqueta condiciona drásticamente la dinámica de transferencia de calor y masa dentro de la cámara de secado. Los pellets de diámetro pequeño poseen una elevada relación entre área superficial y volumen, lo que facilita la evaporación del agua libre y permite reducir sustancialmente el tiempo de retención necesario dentro del equipo [11]. Por el contrario, las croquetas de mayor calibre destinadas a razas gigantes o peces adultos requieren trayectorias de secado graduales a temperaturas moderadas para evitar el "endurecimiento superficial" (case hardening), fenómeno donde la corteza del pellet se deshidrata de forma prematura atrapando humedad en el núcleo [11], [23].
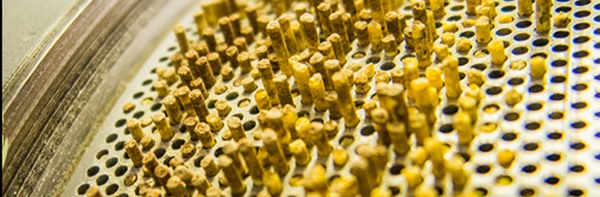
Para maximizar la eficiencia térmica de la planta de extrusión, es altamente recomendable instalar un sistema de transporte neumático post-extrusión antes del ingreso al secador. Esta corriente de aire a alta velocidad cumple la función doble de trasladar el producto blando y evaporar mecánicamente entre 2 y 4 puntos porcentuales de humedad superficial [12]. Esta reducción previa disminuye la carga térmica requerida en el secador principal, reduciendo significativamente el consumo de gas natural o vapor por tonelada producida [12].
Mecanismos Psicrométricos y Transferencia de Calor y Masa
La eficiencia psicrométrica depende del incremento en la capacidad de retención de humedad del aire caliente a 90°C, el cual incrementa exponencialmente su volumen de saturación volumétrica [10]. La psicrometría aplicada al secado industrial dicta que el aire ambiental ingresante debe ser calentado para reducir drásticamente su humedad relativa (HR) y elevar su entalpía. Al calentar aire ambiental desde una temperatura de 20°C hasta 90°C, la capacidad del aire para absorber y retener humedad aumenta de manera no lineal, permitiendo extraer volúmenes significativos de agua por cada metro cúbico de aire circulado [10].
El cálculo de balances de materia y energía en secadores de pet food requiere monitorear continuamente el flujo volumétrico de aire (expresado en pies cúbicos por minuto, CFM), la presión estática del sistema y la diferencia entre la temperatura de bulbo seco y bulbo húmedo en la extracción [22], [27]. La implementación de quemadores modulantes automatizados junto con sistemas de recirculación parcial del aire no saturado permite recuperar calor latente, reduciendo el consumo energético global hasta en un 22% en comparación con sistemas de extracción total a la atmósfera [26].
Medición de Actividad de Agua aw y Humedad Residual
La actividad de agua en balanceados debe mantenerse en umbrales estrictamente inferiores a 0.60 aw para inhibir el desarrollo del micelio fúngico y la síntesis de micotoxinas secundarias [9]. Existe una distinción termodinámica fundamental entre el porcentaje de humedad total y la actividad de agua (aw). La humedad total mide la cantidad cuantitativa de agua (libre y ligada) presente en la matriz por unidad de masa, mientras que la actividad de agua representa la energía de estado del agua libre disponible para reacciones químicas, enzimáticas y proliferación microbiológica [9], [34].
En la fabricación de alimentos peletizados y extruidos, el perfil de humedad fluctúa constantemente en cada etapa del proceso industrial. Durante la molienda de ingredientes secos, se produce una pérdida por fricción y generación de finos. Posteriormente, en el acondicionador, la inyección de vapor eleva la humedad del alimento entre 2.5% y 4.0% para promover la plastificación de las proteínas y la pre-gelatinización de los almidones [33], [34]. Finalmente, las etapas de secado y enfriamiento deben remover con precisión esta agua añadida para devolver la matriz a su punto de equilibrio higroscópico [34].
El riesgo biológico derivado de una elevación imprevista de la actividad de agua se relaciona directamente con la ecología microbiana del alimento balanceado. Valores de aw ≥ 0.65 permiten el crecimiento activo de mohos micotoxigénicos como Aspergillus flavus, Penicillium verrucosum y Fusarium verticillioides [9]. A valores de aw ≥ 0.85, bacterias patógenas Gram-negativas como Salmonella enterica y Escherichia coli encuentran un medio idóneo para su replicación en los puntos ciegos de los silos y elevadores de capachos [1], [2].
Una estrategia tecnológica altamente efectiva para estabilizar la humedad en productos extruidos de alta gama es el uso de agentes tensoactivos formulados. La adición de tensoactivos a la mezcla reduce la tensión superficial del agua inyectada en el acondicionador, facilitando una penetración uniforme dentro del grano de harina. Esto incrementa la retención de humedad ligada en el alimento sin incrementar la actividad de agua libre, lo que preserva la palatabilidad y previene la formación de agua condensada en los sacos empaquetados [13].
| Intervalo de Actividad de Agua (aw) | Microorganismos y Reacciones Inhibidas | Estado Físico del Alimento | Riesgo Zootécnico Potencial | Referencia |
|---|---|---|---|---|
| 0.20 - 0.40 | Inhibición total microbiológica; oxidación lipídica acelerada. | Croqueta muy frágil y quebradiza. | Generación excesiva de finos y rechazo por baja palatabilidad. | [9] |
| 0.50 - 0.58 | Zona Óptima Industrial: Cero proliferación de bacterias, levaduras y hongos. | Matriz elástica, cohesiva y estable. | Ninguno; máxima vida de anaquel y preservación nutricional. | [9], [20] |
| 0.60 - 0.68 | Germinación de esporas fúngicas (Aspergillus, Penicillium). | Absorción de humedad ambiental. | Síntesis de aflatoxinas y ocratoxinas en almacenamiento. | [9], [16] |
| 0.75 - 0.84 | Proliferación activa de levaduras y mohos micotoxigénicos. | Reblandecimiento y apelmazamiento. | Pérdida de aminoácidos y rancidez oxidativa en grasas. | [9] |
| > 0.85 | Crecimiento descontrolado de Salmonella spp. y E. coli. | Putrefacción y degradación de matriz. | Brotes severos de enteroinfecciones y mortandad en granja. | [1], [2] |
Protocolos Analíticos de Laboratorio y Monitoreo en Línea
El control de variabilidad transversal en secadores industriales exige una frecuencia de muestreo continuo mediante analizadores halógenos calibrados contra métodos oficiales de estufa a 105°C [23]. Para lograr una representatividad estadística real, la planta debe contar con un plan de calibración donde las lecturas de los sensores en línea (NIR o celdas de capacitancia de alta frecuencia) se contrasten con el método gravimétrico termobalanza. La variabilidad en la humedad transversal del lecho de secado no debe superar un desvío estándar de ± 0.3% de humedad residual [23].
Métodos y Tipos de Secado por Convección y Secadores de Anillo
La selección de equipos convectivos de secado determina el tiempo de retención del producto y el gasto específico de vapor por tonelada procesada [20]. En la industria de alimentos balanceados se utilizan principalmente cuatro arquitecturas térmicas: secadores horizontales de banda multi-pass, secadores verticales de contraflujo, secadores rotativos y secadores de anillo (ring dryers). Cada sistema presenta ventajas operativas específicas según el tipo de alimento, su granulometría y el volumen de producción demandado.
Los secadores horizontales de banda o tablillas son el estándar de la industria de pet food y extruidos acuícolas debido a su flexibilidad operativa. El alimento blando se distribuye homogéneamente mediante un oscilador sobre mallas o tablillas perforadas que avanzan en una, dos o tres etapas horizontales [20], [22]. El aire caliente circula en sentido ascendente y descendente a través del lecho del producto, garantizando que cada croqueta experimente un patrón térmico uniforme. Para asegurar un secado parejo, es imprescindible calibrar la velocidad de la banda, la altura de la cama (típicamente entre 5 y 12 cm) y el flujo de los ventiladores de succión [22], [23].
Los secadores verticales de contraflujo ofrecen una alternativa altamente eficiente en consumo energético y requerimiento de superficie instalada (footprint) [21], [28]. En estas unidades, el producto desciende por gravedad dentro de una columna vertical mientras el aire caliente asciende en sentido opuesto. Esta configuración a contraflujo asegura que el aire más caliente entre en contacto con el producto más seco al final de la trayectoria, maximizando la eficiencia de evaporación [28]. En plantas de croquetas de peces, las torres verticales de tres pisos logran ahorros significativos en costo operativo por tonelada [21].
| Tipo de Secador Industrial | Principio Dinámico de Operación | Rango Térmico de Operación | Aplicación Zootécnica Principal | Ventajas y Limitaciones Técnicas | Referencia |
|---|---|---|---|---|---|
| Horizontal Multi-Pass de Banda | Transporte en mallas horizontales articuladas con flujo convectivo cruzado. | 80°C - 110°C | Croquetas de Pet Food y extruidos acuícolas flotantes. | Ventaja: Cero daño mecánico al pellet blando. Limitación: Mayor consumo de espacio y mantenimiento de cadenas. | [20], [22] |
| Vertical de Contraflujo | Lecho descendente por gravedad contra corriente ascendente de aire caliente. | 85°C - 105°C | Pellets peletizados estándar y croquetas para peces. | Ventaja: Máxima eficiencia térmica y bajo footprint. Limitación: Posible atascamiento con productos muy pegajosos. | [21], [28] |
| Rotativo Cilindro de Tambor | Inclinación y rotación del cilindro con paletas elevadoras internas. | Máximo 65°C | Pellets pesados y productos en polvo o gránulos. | Ventaja: Secado homogéneo por volteo continuo. Limitación: Generación de finos por abastamiento mecánico. | [17] |
| Secador de Anillo (Flash/Ring) | Dispersión neumática del producto en circuito cerrado de alta velocidad. | 130°C - 180°C | Harinas proteicas, almidones e ingredientes concentrados. | Ventaja: Secado ultra-rápido en segundos. Limitación: No apto para pellets o croquetas terminadas. | [10], [12] |
El uso de secadores rotativos mecánicos requiere una regulación precisa de sus variables operativas para evitar la abrasión del pellet. Se debe controlar la inclinación del cilindro, la velocidad de rotación (RPM), la posición de las persianas de aire internas y mantener una velocidad del aire convectivo menor a 12 m/s a temperaturas que no superen los 65°C [17]. Por otro lado, la práctica empírica de intentar secar pellets al aire libre tras salir de la peletizadora es totalmente inaceptable en plantas modernas, ya que expone el alimento a contaminación por insectos, aves y esporas de Salmonella ambiental [19]. Los pellets deben procesarse obligatoriamente en enfriadores-secadores de contraflujo que garanticen temperaturas finales entre 34°C y 36°C con humedades del 11% al 12% [19].
Prevención de Hongos y Micotoxinas Durante el Secado de Granos
El secado térmico de cereales debe limitar la temperatura máxima del grano a 80°C para evitar la desnaturalización proteica y la pérdida irreversible de energía metabolizable [31]. El acondicionamiento postcosecha de granos, especialmente maíz y sorgo, es el primer eslabón crítico en la cadena de nutrición animal. Cosechar granos con humedades elevadas (entre 18% y 25%) es imperativo en muchas regiones para evitar pérdidas por vuelco o ataques de plagas en campo. Sin embargo, someter el grano a procesos de secado agresivos con aire extremadamente caliente genera microfisuras en el endospermo que facilitan la invasión fúngica posterior [15].
Las temperaturas máximas autorizadas dentro de las secadoras de grano varían según el destino industrial del cereal. Si el maíz se destina a producción de semilla o molienda seca, la temperatura del grano no debe exceder los 38°C a 45°C para mantener la viabilidad del embrión. Si el grano se destina a molienda húmeda, el límite es de 54°C a 60°C. Para maíz de uso nutricional en dietas de aves y porcinos, la temperatura del grano se puede elevar hasta un límite máximo estricto de 80°C [14], [31].
El sobresecado o el secado violento a temperaturas superiores a los 80°C induce un daño térmico severo en el almidón y la fracción proteica. Las elevadas temperaturas provocan la cristalización del almidón en formas resistentes a la amilasa pancréatica y desencadenan la Reacción de Maillard, donde los azúcares reductores se unen irreversiblemente al grupo épsilon-amino de la lisina, bloqueando su disponibilidad biológica [30], [31]. Evaluaciones digestivas en pollos de engorde demuestran que el maíz sometido a un secado térmico rápido y excesivo pierde hasta 100 kcal/kg de Energía Metabolizable (EM) en comparación con un maíz secado a baja temperatura de manera gradual [30], [31].
Para mitigar la biosíntesis de aflatoxinas, fumonisinas y zearalenona en las plantas de acopio, el secado debe complementarse con la adición de conservantes químicos post-secado. La aplicación de ácidos orgánicos (principalmente ácido propiónico purificado o sus sales amortiguadas) a razón de 1.0 a 2.5 kg por tonelada sobre el grano seco estabiliza la microflora del almacenamiento, protegiendo las zonas con microclimas de condensación dentro del silo [16], [20].
Secado y Enfriamiento de Alimentos Balanceados y Acuícolas
El procesamiento de extruidos acuícolas requiere un secado térmico previo al enfriamiento por contraflujo para evitar la recondensación de vapor dentro del núcleo del pellet [8]. La producción de dietas para acuacultura (camarones, tilapias, salmones y truchas) presenta exigencias físicas extremas debido a la necesidad de controlar la densidad aparente, la flotabilidad, la tasa de hundimiento y la durabilidad del agua (water stability). Los pellets acuícolas contienen altos porcentajes de harina de pescado, almidones altamente gelatinizados y aglutinantes que dificultan la evacuación del agua interna [9], [18].
En la fabricación de pellets hundibles densos de más de 6 mm de diámetro, el producto abandona el extrusor o peletizadora con elevadas temperaturas y alta humedad. Si este alimento se introduce directamente a un enfriador sin una fase previa de secado convectivo activo, el aire frío entrante provoca una rápida contracción de los poros externos, atrapando la humedad interna en el centro del pellet [8], [18]. Esta agua interior migrará hacia la superficie durante el empaque y transporte, generando agua libre disponible que degrada el alimento en cuestión de días [8].
La secuencia tecnológica óptima consiste en instalar un secador convectivo inmediatamente después del corte del extruido (o tras el proceso de pulverización/recubrimiento de aceite), seguido por una etapa independiente de enfriamiento por contraflujo [8], [33]. En secadores de croquetas para peces, el control de la humedad relativa del aire saliente debe monitorearse para evitar que supere el 85% de saturación, punto a partir del cual el aire pierde su capacidad de transporte de masa y comienza a precipitar microgotas de agua sobre la matriz [18].
El sistema de acondicionamiento de doble paso combinado con enfriadores de contraflujo de última generación permite reducir simultáneamente la temperatura del alimento hasta alcanzar entre 3°C y 5°C por encima del ambiente local, al tiempo que fija la humedad final del pellet peletizado en el 11.0% - 12.0% deseado para dietas avícolas y porcinas [33].
Control de Mermas por Deshidratación en Plantas de Alimentos
El control de mermas operativas en plantas de alimentos balanceados permite estabilizar el contenido de humedad del producto terminado entre el 8.5% y el 11.5% sin arriesgar la inocuidad microbiológica [35]. La merma por deshidratación representa una de las mayores fuentes de pérdida económica e ineficiencia en la fabricación de piensos. Cuando el ingrediente ingresa a la fábrica con un 13.0% de humedad y el producto terminado sale empaquetado con un 9.5%, esa diferencia del 3.5% en peso se traduce en toneladas de producto no cobradas y en un consumo energético innecesario consumido en sobresecar el alimento [13], [35].
Ajustar el proceso para recuperar entre 1.0 y 1.5 puntos porcentuales de humedad dentro de límites microbiológicos seguros exige dominar los Puntos Críticos de Control (PCC) del secado y enfriamiento. La implementación de sensores de humedad en tiempo real a la salida de la peletizadora y a la descarga del secador permite modular automáticamente la velocidad de las bandas transportadoras y las válvulas de vapor de los calentadores [23], [35]. Durante la estación invernal o en períodos de alta humedad relativa ambiental, los parámetros de secado deben recalibrarse para compensar el bajo contenido entálpico del aire de proceso [24].
Tabla 1: Matriz de 10 Puntos Críticos de Control (PCC) en el Secado y Enfriamiento de Alimentos Balanceados:
| PCC # | Etapa del Proceso | Parámetro Operativo Crítico | Umbral / Límite Estándar | Frecuencia de Monitoreo | Acción Correctiva Inmediata | Impacto Zootécnico / Económico | Referencia |
|---|---|---|---|---|---|---|---|
| PCC 1 | Recepción de Materias Primas | Humedad de grano e ingredientes secos. | Máximo 13.5% de humedad total. | Cada camión / lote entrante. | Rechazar o derivar a secado primario inmediato. | Previene la germinación de mohos en silos de acopio. | [14], [16] |
| PCC 2 | Pre-Acondicionamiento de Harinas | Calidad y presión del vapor saturado. | Presión de 2.0 a 3.0 bar; 98% seco. | Continuo con manómetros calibrados. | Ajustar trampas de condensado y purgas de vapor. | Asegura gelatinización uniforme sin apelmazamiento. | [33], [34] |
| PCC 3 | Descarga del Extrusor / Peletizadora | Humedad y temperatura del pellet caliente. | Humedad: 21% - 26% (extrusión); Temp: >82°C. | Muestreo horario en línea. | Regular inyección de agua/vapor en acondicionador. | Optimiza la cohesión del pellet y digestibilidad. | [25], [33] |
| PCC 4 | Transporte Neumático Post-Extrusión | Velocidad y temperatura del aire de transporte. | Velocidad: 18 - 22 m/s; Caída de humedad: 2%-4%. | Continuo por sensores térmicos. | Regular velocidad de sopladores neumáticos. | Evita fracturas físicas y remueve agua libre primaria. | [12] |
| PCC 5 | Distribución de Cama en Secador | Nivelación y profundidad de la capa de croquetas. | Espesor uniforme de cama: 6 a 10 cm. | Inspección visual y sensor de altura. | Ajustar velocidad del oscilador distribuidor. | Elimina franjas con secado desuniforme o húmedo. | [7], [23] |
| PCC 6 | Cámara de Secado Convectivo | Temperatura de bulbo seco del aire. | 80°C - 100°C según la especie animal. | Modulación continua de quemadores. | Incrementar o reducir flujo de vapor/gas natural. | Preserva aminoácidos sensibles y evita case hardening. | [20], [32] |
| PCC 7 | Extracción de Aire del Secador | Humedad relativa del aire saliente. | Saturación objetivo: 70% - 80% HR. | Continuo por psicrómetros en ducto. | Ajustar Damper de recirculación y CFM del extractor. | Minimiza el gasto térmico por tonelada sin condensar. | [10], [26] |
| PCC 8 | Descarga del Secador | Humedad residual y actividad de agua (aw). | Humedad: 8.5% - 9.5%; aw < 0.58. | Muestreo cada 30 min (NIR/Halógeno). | Ajustar tiempo de retención y velocidad de banda. | Garantiza la estabilidad microbiológica del alimento. | [9], [20] |
| PCC 9 | Enfriador de Contraflujo | Delta de temperatura del pellet vs ambiente. | Temperatura final: Temp Ambiente + 5°C máx. | Continuo a la descarga de la esclusa. | Incrementar tiempo de retención en enfriador. | Previene la condensación de humedad post-empaque. | [8], [19] |
| PCC 10 | Producto Terminado / Empaque | Monitoreo global de mermas e higienización. | Rango de mermas tolerable: 0.12% a 0.30%. | Balance de masa por lote / diario. | Recalibrar dosificación de agentes tensoactivos. | Controla el balance financiero y evita Salmonella. | [13], [35] |
Preguntas Frecuentes (FAQ)
Q: ¿Qué es el proceso de secado en los alimentos balanceados? A: Es la extracción termodinámica del agua retenida en la matriz del alimento tras el acondicionamiento, peletizado o extrusión, reduciendo la actividad de agua (aw) a niveles seguros (<0.60) para garantizar estabilidad microbiológica [9].
Q: ¿Cuál es el proceso del secado en plantas de alimentos extruidos? A: Involucra la transferencia simultánea de calor convectivo desde el aire caliente al pellet (evaporación superficial) y la transferencia de masa (difusión del agua interna hacia la superficie) mediante gradientes psicrométricos controlados [10], [27].
Q: ¿Qué tipos de secado existen en la industria de balanceados? A: Destacan el secado por convección en secadores horizontales de banda multi-pass, secadores verticales de contraflujo, secadores rotativos y secadores de anillo o flash para harinas [20], [21].
Q: ¿Cuáles son 5 alimentos que se pueden deshidratar en la industria agropecuaria? A: Granos de maíz, harinas proteicas, pellets de forraje, croquetas extruidas de pet food y dietas extruidas para peces o camarones [11], [14], [18].
Q: ¿Cómo se controla la merma por deshidratación en plantas de alimentos balanceados? A: Mediante el monitoreo en línea de la humedad residual, el uso de tensoactivos formulados y el ajuste psicrométrico estacional para mantener el producto final entre 8.5% y 11.5% de humedad [13], [35].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Wilmer Pacheco: Contaminación por E. coli en fábricas de piensos
-
Ricardo A Soncini: Validação de Higiene em Granjas: Contagem de Heterobactérias
-
Embrapa Suínos e Aves: Documentação Essencial para Granjas de Frango de Corte
-
Equipe Adisseo: Bacillus subtilis 29784 e microbiota cecal em frangos
-
Rendón JI, Sánchez DR, Jiménez C, Mariana Ramirez: N y P en excretas para biogás: bovinos vs. porcinos
-
Evan Chaney: Saponin Postbiotic Reduces Broiler Colibacillosis Lesions
-
Gustavo Amaro Rodrigues: Secadores Verticales: Uniformidad en Alimentos
-
Gustavo Quintana-Ospina: Secado Antes de Enfriado: Evita Dilución Nutricional
-
Josef Barbi: Secado y Enfriamiento: Clave para Calidad Aquafeed
-
Curtis Strahm: Capacidad de retención de agua del aire
-
Diego Clivio: Tamaño de Pellet y Eficiencia de Secado en Extruidos
-
Josef Barbi: Optimización de humedad en extruidos para acuacultura y mascotas
-
Enrique Cazares: Impacto económico y calidad del control de humedad en pet food
-
Diego de la Torre: Temperaturas máximas de secado de maíz por uso
-
Ing. Domingo Yanucci: Daños por Secado Excesivo
-
Jaime Gaviria Londoño: Merma por Deshidratación en Maíz
-
Sebastian Carmona: Regulación de Secadores Rotativos para Pellets
-
Ignacio Arancibia: Secado de Pellets Hundibles: Ajustes Post-Pulverización
-
Enrique Diaz: Secado de pellets al aire libre post-enfriamiento: ¿práctica correcta?
-
Alvaro Duarte: Secadores Horizontales y Aditivos en Pet Food
-
Carlos Basile: Secador Vertical: Ahorro y Homogeneidad en Croquetas de Peces
-
Enrique Diaz: Parámetros de Diseño de Secadores Pet Food
-
Leonardo P. Depetris: Control de variación de secado en extrudidos
-
Nestor Londoño: Mejorar humedad de pellet en invierno
-
Enrique Diaz: Control de Humedad en Extrusión de Alimentos
-
Ignacio Arancibia: Optimización Energética en Secado Pet Food
-
Johnny Dulce Larrahondo: Balance de Materia y Energía en Secado de Pet Food
-
Roberto Horacio Altamiranda: Secadores Verticales vs. Horizontales en Pet Food
-
julio hidalgo: Optimización del Proceso de Secado de Petfoods
-
Douglas Zaviezo: Secado rápido de maíz reduce 100 kcal/kg en aves
-
Horácio Santiago Rostagno: Pérdida de Energía en Maíz por Secado a Alta Temperatura
-
Cristhian Schubert: Secado de Croquetas: Temperatura Óptima en Secador de Contraflujo
-
Mariano Prevost: Optimización de Peletizado y Reducción de Humedad
-
Lic. Francisco Giral: Variación de Humedad en Fabricación de Pienso
-
Carlos Aladino: Control de Mermas en Peletizado de Alimentos
Tecnologías para mejorar la estabilidad y biodisponibilidad de las vitaminas

Rendering: La solución sostenible - National Renderers Association
Oleaginosas: Nuevas tecnologías para extracción y procesamiento