Control de Mermas en la Producción de Alimentos Balanceados: Tipos, Cálculo y Estrategias de Reducción
El control de mermas en la producción de alimentos balanceados es la gestión técnica de mermas físicas y de masa en materias primas y piensos. Su optimización se implementa mediante monitoreo higrotérmico y calibración, manteniendo umbrales de humedad de 11.0% a 12.0% y pérdidas menores a 0.5%, lo que previene la proliferación fúngica y optimiza la eficiencia industrial [1].
- Desafío Técnico y Causa Primaria: La merma en alimentos balanceados es la pérdida irrecuperable de masa por evaporación, generación de polvo, fugas mecánicas y descomposición en planta.
- Impacto Cuantitativo: Mermas invisibles por deshidratación entre 0.8% y 2.2% representan desviaciones financieras de hasta $45,000 USD anuales por cada 10,000 toneladas procesadas.
- Protocolo de Intervención Verificado: Aplicación de surfactantes tensoactivos a 1.2 kg/t en mezcladora para estabilizar la actividad de agua (aw < 0.65) y ajuste psicrométrico del enfriador de contraflujo.
Tipos de Mermas en la Industria de Alimentos Balanceados
El control del balance de materia en las plantas de fabricación de pienso requiere categorizar la evaporación, el espolvoreo y los residuos de proceso en fracciones cuantificables. Mermar un producto en la industria agroalimentaria significa sufrir una reducción física o de valor comercial de los insumos o productos terminados a lo largo de la cadena de transformación [13]. En el ámbito zootécnico y de procesamiento de raciones, las pérdidas se dividen formalmente en tres tipos principales: mermas por deshidratación (naturales), mermas operativas o mecánicas (por manipulación) y mermas anormales o extraordinarias [22].
La evaporación involuntaria de agua durante el acondicionamiento térmico y el enfriamiento representa entre el 60% y el 80% de la merma total de una planta [14]. Por su parte, las mermas operativas se originan por aspiración de finos en sistemas de desempolvado, fugas en transportadores de canjilones, derrames en fosas de recepción y sobrepeso en ensacado [31], [32]. Las mermas anormales responden a fallas catastróficas, descalibración severa de dosificadores, contaminación por micotoxinas o averías prolongadas en la línea de peletizado [35].
A continuación se presenta la matriz de diez Puntos Críticos de Control (PCC) para la detección y mitigación de mermas en el flujo de fabricación de alimentos balanceados:
| Punto Crítico de Control (PCC) | Etapa del Proceso | Variable Fisicoquímica / Operativa | Umbral / Límite Crítico | Impacto Zootécnico / Económico | Cita Técnica |
|---|---|---|---|---|---|
| PCC 1: Recepción de Insumos | Balanza Romana / Fosa | Masa neta contratada vs. pesada | Desviación máximo 0.10% | Merma por faltante en báscula de recepción | [21] |
| PCC 2: Almacenamiento Silos | Silos de Granos | Tasa respiratoria y temperatura | Delta T < 3.0 °C/semana | Pérdida de materia seca por CO2 e insectos | [8] |
| PCC 3: Molienda Secundaria | Molino de Martillos | Flujo de aire de aspiración y finos | Velocidad aire: 1.2 a 1.5 m/s | Pérdida de volatibilidad por arrastre de polvo | [30] |
| PCC 4: Microdosificación | Sala de Aditivos | Tolerancia de pesaje en batch | Error absoluto < 0.05% | Desviación nutricional y desperdicio de premix | [31], [33] |
| PCC 5: Acondicionamiento | Acondicionador | Presión de vapor y condensados | Presión vapor: 1.5 a 3.0 kg/cm² | Gelatinización deficiente y merma de agua | [14] |
| PCC 6: Peletizado / Extrusión | Prensa / Extrusor | Fricción, humedad y temperatura | Humedad masa: 15.0% a 17.0% | PDI deficiente y generación de finos por cizalla | [1], [19] |
| PCC 7: Enfriamiento | Enfriador Contraflujo | Velocidad y humedad del aire | Humedad final: 11.0% a 12.0% | Deshidratación excesiva o riesgo de hongos | [20], [24] |
| PCC 8: Tamizado y Retorno | Criba de Finos | Porcentaje de finos retornados | Finos en criba < 3.0% | Incremento de costo por re-procesamiento | [35] |
| PCC 9: Envasado y Borde | Ensacadora Automática | Muestreo de peso en saco (50 kg) | Tolerancia peso: ± 20 g | Merma por sobredosificación en empaque final | [32] |
| PCC 10: Bodega de Alimento | Almacén de Terminado | Humedad relativa y ventilación | Humedad Relativa < 65.0% | Desorción de agua y migración de humedad | [10], [23] |
Mermas por Deshidratación y Manejo de Humedad en Peletizado y Extrusión
La evaporación no controlada de humedad durante el acondicionamiento térmico constituye la causa principal de la pérdida invisible de peso en piensos peletizados y extruidos [13]. Cuando el vapor saturado seco se inyecta en la harina a presiones reguladas entre 1.5 y 3.0 kg/cm², el agua se incorpora al ingrediente para incrementar la temperatura hasta los 80 °C - 88 °C, activando la gelatinización de los almidones [14]. No obstante, durante el paso por el matriz de la peletizadora o el cañón del extrusor, la liberación drástica de presión provoca un desflasheo o evaporación instantánea (flash evaporation) que retira agua de la masa [19].
Como señala el Ing. Enrique Casares:
"Existe una limitante técnica en la fabricación que es crítica para todos los fabricantes: la humedad del producto terminado. Buscamos humedades cercanas al 11% o 12%, pero cuando no lo logramos se debe a que la actividad de agua alcanza el límite que permite hongos y levaduras. Los tensoactivos permiten romper la tensión superficial del agua en proceso, disminuyendo la actividad de agua y permitiendo alcanzar humedades más altas reduciendo los finos y la merma." — Ing. Enrique Casares, MPA [1]
El balance hídrico del proceso de peletizado exige que el incremento de agua en el acondicionador (habitualmente +3.0% a +4.5%) se retenga dentro de la estructura fisicoquímica del alimento [20]. Si la humedad inicial de las harinas mezcladas es de 10.5% y la humedad del pellet al salir del enfriador se sitúa en 10.0%, la planta registra una merma neta por deshidratación del 0.5% sobre la masa procesada [14]. La adición de agentes recuperadores de humedad en la mezcladora, pre-diluidos en sistemas de nebulización con agua, incrementa la retención de agua ligada durante la compresión mecánica [13], [19].
Pérdidas y Mermas en el Almacenamiento de Granos por Insectos y Respiración
Las mermas en silos y bodegas planas se dividen cuantitativamente entre variaciones fisiológicas de masa, degradación por plagas y faltantes de inventario por pesaje [8]. Los granos almacenados (maíz, sorgo, trigo) son organismos vivos que mantienen una respiración celular aeróbica constante, transformando los carbohidratos de reserva en dióxido de carbono, agua y energía térmica según la reacción fundamental:
Fórmula: C6H12O6 + 6O2 \longrightarrow 6CO2 + 6H2O + 673 kcal/mol
Esta pérdida metabólica consume materia seca de manera irrecuperable [8]. Cuando la humedad del grano supera el 13.5% o la temperatura dentro del silo excede los 25 °C, el ritmo respiratorio se multiplica exponencialmente, acelerando la pérdida de masa física y favoreciendo el desarrollo de insectos plaga como Sitophilus zeamais y Rhyzopertha dominica [8].
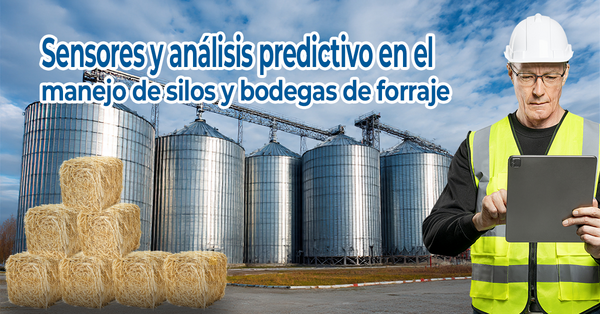
El monitoreo continuo de variables críticas mediante redes de sensores IoT y algoritmos predictivos permite intervenir los silos de forma temprana mediante aireación controlada [5]. En bodegas planas de harina de soya, las mermas por pérdida de humedad alcanzan tasas de entre 140 g y 480 g por tonelada al mes en climas cálidos [23]. La distinción técnica entre merma (descuento aplicado al proveedor por exceso de humedad o impurezas), pérdida (degradación física generada dentro de la planta) y faltante (diferencia contable por descalibración de balanzas) es la base para auditorías de inventario precisas [8], [10].
Asimismo, los problemas microbiológicos derivados de condensaciones en silos derivan en la síntesis de micotoxinas. La inclusión de secuestrantes como la bentonita sódica en dosis del 0.25% al 0.50% (3 a 5 kg/t) permite mitigar el impacto biológico de aflatoxinas B1 cuando los granos han sufrido degradación parcial durante su almacenamiento [4].
Cálculo de Mermas y Ajuste Contable en la Fabricación de Piensos
La cuantificación matemática de las mermas se realiza mediante el balance directo de materia y la corrección higrométrica por contenido de materia seca [16]. El cálculo de la merma porcentual bruta (Mb) responde a la expresión:
Fórmula: Mb (%) = ( (Masa Total Insumos Entrantes (kg) - Masa Producto Terminado Producido (kg) / Masa Total Insumos Entrantes (kg)) ) × 100
Sin embargo, para aislar el efecto de la pérdida de masa real (materia seca) de la variación por evaporación de agua, se utiliza la fórmula de Merma Corregida por Humedad (Mh):
Fórmula: Mh (%) = ( 1 - \frac{100 - Hinicial}{100 - Hfinal} ) × 100
Donde Hinicial es el porcentaje de humedad ponderado de la mezcla de harinas en la mezcladora y Hfinal es la humedad medida en el alimento terminado a la salida del enfriador o ensacadora [14], [20].
| Clasificación de la Merma | Origen del Fenómeno | Método de Medición / Control | Impacto Financiero y Contable | Cita Técnica |
|---|---|---|---|---|
| Merma Normal (Fisiológica) | Evaporación de agua y condensación en aireación | Análisis de humedad por termobalanza o NIR | Costo absorbido e integrado en la formulación | [15], [35] |
| Merma Operativa (Mecánica) | Polvos en filtros, derrames y retornos de criba | Pesaje de sacos de recuperación en ciclóne | Variación del costo de transformación ($/t) | [11], [31] |
| Merma Anormal (Extraordinaria) | Lotes fuera de especificación, derrames masivos | Auditoría de inventario por balance de masa | Pérdida neta directa imputada a cuenta de resultados | [27], [35] |
Desde la perspectiva del control de costos, el especialista Horacio Gabosi destaca:
"Para controlar el costo final de los alimentos balanceados es indispensable gestionar las mermas estimando un porcentaje estándar e imputándolo directamente en la matriz de formulación de raciones. Los reprocesos deben minimizarse mediante la estandarización física de la mezcla." — Horacio Gabosi [35]
La integración del inventario físico con los datos del sistema de control lógico programable (PLC) de la planta permite ajustar periódicamente las variaciones de inventarios teóricos frente a las existencias reales en silos [12], [29].
Control de Mermas Operativas en Enfriadores y Plantas Agroindustriales
El enfriador de contraflujo es el equipo con mayor potencial de desajuste psicrométrico en la línea de peletizado [24]. Su función primaria es reducir la temperatura del pellet desde los 80 °C - 90 °C de salida de la matriz hasta un valor no superior a 3 °C a 5 °C por encima de la temperatura ambiente, reduciendo simultáneamente la humedad acumulada durante el acondicionado [20]. Si el volumen de aire de aspiración expresado en pies cúbicos por minuto (CFM) es excesivo o si la presión estática del plenum está desregulada, el equipo evapora agua ligada, sobresecando el alimento por debajo del 10.0% de humedad y generando pérdidas de peso de hasta 1.5% [24].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | Acondicionador |
| Fase 2 | Moisture & Heat Addition (+3.5% H2O, 85°C) |
| Fase 3 | Prensa Peletizadora |
| Fase 4 | Mechanical Shear & Extrusion |
| Fase 5 | Enfriador Contraflujo |
| Fase 6 | Psychrometric Evaporation (Loss Control: 11.0% - 12.0% H2O Target) |
| Fase 7 | Criba de Finos / Envasado |
| Fase 8 | Fine Removal (< 3.0%) & Precision Packaging |
La regulación del caudal de aire mediante válvulas dámper automatizadas en la ductería del enfriador previene el sobresecado [24]. Asimismo, la calidad física del pellet —medida a través del Índice de Durabilidad del Pellet (PDI) y la dureza holandesa— determina la susceptibilidad del alimento a fracturarse durante el transporte neumático o mecánico hacia los silos de producto terminado [34]. Un PDI inferior al 90% produce una tasa de generación de finos superior al 8%, los cuales deben separarse en la criba de empaque y retornarse a la mezcladora, duplicando el consumo energético por tonelada fabricada [11], [34].
En la sala de microdosificación, la volatilidad de premix vitamínico-mineral en forma de polvo representa una merma financiera elevada por el costo por kilogramo de dichos insumos [33]. El uso de sistemas de aspiración local con filtros de mangas con pulso de aire inverso (jet-pulse) recolecta el polvo en suspensión para reincorporarlo inmediatamente al mismo batch de mezclado, reduciendo las pérdidas en premezclas [31], [33]. De igual manera, el control de la precisión del pesaje en las ensacadoras mediante celdas de carga digitales minimiza la entrega no facturada de producto terminado [32].
Estrategias y Tecnología para la Reducción de Mermas en Balanceados
La mitigación estructural de las mermas requiere la convergencia de aditivos funcionales y tecnologías de automatización de proceso [28], [30]. La aplicación de mezclas tensoactivas formuladas con ésteres de ácidos grasos y polioxietilén-sorbitán en la línea de adición de agua en la mezcladora disminuye la tensión superficial del agua de hidratación (de 72 dinas/cm a menos de 35 dinas/cm) [1], [2]. Esta modificación fisicoquímica incrementa la penetración intermolecular del agua en el pericarpio de los cereales y las matrices proteicas, fijando la humedad en forma de agua ligada y reduciendo la actividad de agua (aw) por debajo del límite microbiológico crítico de 0.65 [1], [19].
En palabras del Ing. Enrique Cazares:
"El tema de la humedad en pet food y alimentos pecuarios es crítico, con implicaciones en merma y generación de finos. Al utilizar un tensoactivo para romper la tensión superficial del agua de proceso logramos tener una actividad de agua baja y la oportunidad de aumentar la humedad del producto terminado de forma segura, reduciendo el consumo energético en el extrusor y el secador." — Ing. Enrique Cazares [2]
| Estrategia Tecnológica | Mecanismo de Acción | Parámetro Operativo Ajustado | Reducción de Merma Lograda | Cita Técnica |
|---|---|---|---|---|
| Adición de Tensoactivos | Reducción de tensión superficial del agua | Dosificación: 1.0 a 2.0 kg/t en agua | Incremento de 0.8% a 1.2% en humedad final | [1], [3] |
| Automatización con PLC/MES | Control en tiempo real de básculas y mezclado | Tolerancia de pesaje por celda: < 0.1% | Reducción de 0.3% a 0.5% en mermas por proceso | [28], [30] |
| Pesaje Continuo de Flujo | Monitoreo por masa directa en extractores de silo | Comparativa inter-etapas por lote | Detección inmediata de faltantes en línea | [29] |
| Muestreo con Espectroscopía NIR | Medición en tiempo real de humedad y proteína | Ajuste automatizado de vapor en acondicionador | Optimización de humedad meta sin sobresecado | [12], [30] |
La integración de sensores de humedad en línea por tecnología de microondas o espectroscopía de infrarrojo cercano (NIR) a la salida de la mezcladora y del enfriador permite al sistema SCADA regular en tiempo real la tasa de inyección de vapor y la velocidad de descarga del enfriador [12], [30]. Esta automatización estabiliza el contenido de agua en el pienso terminado dentro del margen óptimo del 11.5% al 12.0%, eliminando la dispersión estadística que causa pérdidas económicas por deshidratación excesiva o rechazos comerciales por contaminación fúngica [14], [26].
Preguntas Frecuentes (FAQ)
Q: ¿Qué es merma en producción? A: La merma en producción es la pérdida física irrecuperable de masa o volumen de materia prima e insumos que ocurre durante la transformación industrial, provocada por evaporación, generación de polvo, fricción o ineficiencias mecánicas en la planta [8], [14].
Q: ¿Cuáles son los 3 tipos de mermas? A: En la industria de alimentos balanceados, los tres tipos principales son las mermas naturales o por deshidratación (evaporación de humedad), las mermas operativas o mecánicas (polvo, derrames) y las mermas anormales u extraordinarias (lotes dañados, fallas mecánicas) [15], [22].
Q: ¿Qué significa mermar un producto? A: Mermar un producto significa sufrir una disminución física en su peso, volumen o cantidad disponible respecto al balance téorico de masa, lo que incrementa el costo unitario de producción si no se controla adecuadamente [13], [35].
Q: ¿Puedes darme algunos ejemplos de mermas? A: Ejemplos típicos son la evaporación de humedad en el enfriador de pellets (0.8% a 1.5%), la pérdida de finos volátiles en los ciclónes de molienda (0.2% a 0.4%) y el sobrellenado por falta de precisión en las ensacadoras [24], [32].
Q: ¿Cómo evitan los tensoactivos la proliferación de hongos al aumentar la humedad? A: Los tensoactivos reducen la tensión superficial del agua incorporada, facilitando su unión química con los componentes de la harina. Esto incrementa la humedad total pero mantiene la actividad de agua (aw) por debajo de 0.65, impidiendo el desarrollo fúngico [1], [19].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Enrique Casares: Tensoactivos para mayor humedad y menor aW en Pet Food
-
Enrique Cazares: Impacto económico y calidad del control de humedad en pet food
-
Enrique Cazares: Aumento de humedad en pet food y reducción de mermas con Tenso Act
-
Doménica Paulette Ortega Veintimilla: Dosis de Bentonita Sódica vs. Aflatoxinas B1 en Pollos
-
Aguilar, C., R. Allende, y F. García - Pontificia Universidad Católica de Chile. Facultad de Agronomía e Ingeniería Forestal. Santiago de Chile. Chile. D. Ocampos - Universidad Nacional de Asunción Paraguay. Facultad de Ciencias Agrarias: Validación de modelo de simulación de leche en cruzas Holando Cebú
-
Megan Koppen: Quillaja Saponin Improves FCR and Reduces Ammonia in Broilers
-
Ing. Domingo Yanucci: Merma vs. Pérdida vs. Faltante en Granos
-
Edgar Orozco: Agua: Nutriente Clave para la Producción Avícola
-
Alejandro Salgado: Manejo y Diseño de Bodegas Planas para Harina de Soya
-
Oscar Bertero: Optimización Integral y Control de Mermas en Plantas de Alimentos
-
Jesús González: Inventario como Parámetro Técnico en Plantas de Alimentos
-
Laura Martinez: Pérdida de humedad en pellet y su impacto económico
-
Carlos Aladino: Control de Mermas en Peletizado de Alimentos
-
Jaime Gaviria Londoño: Merma por Deshidratación en Maíz
-
Carlos Aladino: Metodología de Cuantificación de Mermas
-
Carlos Aladino: Puntos Críticos de Merma en Maíz y Soya
-
Carlos Aladino: Beneficios del Control de Mermas
-
Bernardo R. Brammertz: Reducción de Merma por Humedad en Peletizado
-
Pablo Mendoza: Humedad y Mermas en Peletizado de Alimentos Balanceados
-
Ignacio Arancibia: Control de Merma en Recepción de Maíz y Soya
-
Jaime Gaviria Londoño: Tipos de Mermas en Harina de Soya: Humedad y Manejo
-
Luis Giovanni Justiniano Lenz: Merma por Humedad en Harina de Soya (140-480g/mes)
-
Enrique Diaz: Optimización de Enfriadores para Aves
-
Carlos Augusto Will Aceituno: Estándar de Merma Global en Harina de Soya (0.5%)
-
Diego Wu: Humedad Ideal en Alimentos
-
Juan Francisco Cervantes Trujillo: Control de Mermas en Plantas de Alimentos
-
Giuseppe Bigliani: Reducción de Mermas en Alimentos Balanceados
-
Miquel Parramona: Detección de Mermas con Pesaje
-
Giuseppe Bigliani: Maximizar eficiencia y reducir mermas en plantas de alimentos balanceados
-
Cristian Toscano: Impacto económico de sobredosificación en alimentos balanceados
-
David Pernia Grillo: Pérdidas por Imprecisión en Pesaje de Alimentos Balanceados
-
Josef Barbi: Impacto del Polvo de Vitaminas en Premezclas y Soluciones
-
Oscar Pinto: PDI y Dureza del Pellet: Indicadores Clave contra Pérdidas Económicas
-
Horacio Gabosi: Mermas, reprocesos y reparaciones: claves en el costo del alimento
El uso de subproductos animales en dietas para la acuacultura