Proceso de Faenado y Procesamiento de Ganado Bovino: Etapas, Bienestar y Rendimiento de Canal
El proceso de faenado y procesamiento de ganado bovino es la secuencia de operaciones zootécnicas e industriales desde la recepción ganadera hasta la refrigeración de la canal. Su optimización se implementa mediante la mitigación del estrés pre-faena, manteniendo umbrales de pH entre 5,4 y 5,8 y temperaturas de 0-4 °C, lo que previene alteraciones DFD y optimiza el rendimiento cárnico [10].
- Desafío Técnico y Causa Primaria: El proceso de faenado y procesamiento de ganado bovino requiere mitigar el estrés previo para prevenir la caída acelerada de glucógeno.
- Impacto Cuantitativo: Pérdida de rendimiento en canal de 1,5% a 3,0% por deshidratación y mermas por recorte sanitario superior al 2,5% por hematomas.
- Protocolo de Intervención Verificado: Reposo pre-faena de 12 a 24 horas con hidratación constante, insensibilización por perno cautivo a 8-10 bar y desinfección con ácido peracético a 150-200 ppm.
Manejo Pre-Faena y Bienestar Animal en Ganado Bovino
El manejo pre-faena comprende el conjunto de operaciones zootécnicas transitorias que garantizan la estabilización metabólica del bovino previo a la insensibilización. Las fallas operativas en esta fase provocan el agotamiento prematuro de las reservas de glucógeno muscular (reducidas a menos de 0,6 g/100 g de tejido vivo), lo que impide la acidificación láctica normal post-mortem y resulta en carnes oscuras, firmes y secas (DFD, por sus siglas en inglés Dark, Firm, Dry) con pH final superior a 5,8 [10].
El circuito operativo pre-faena se integra formalmente en la arquitectura global de la cadena cárnica. Al analizar cuáles son las 5 etapas del circuito productivo de la carne, la estructura zootécnica e industrial se divide de forma estandarizada en:
- Producción primaria y cría: Fases de parición, recría y engorde (pastoreo o feedlot).
- Acondicionamiento y transporte pre-faena: Carga, logística terrestre y desembarque en planta frigorífica.
- Faenado e insensibilización: Reposo, insensibilización humanitaria, sangrado y acondicionamiento de la canal.
- Maduración y desposte: Refrigeración de medias canales, corte primario y empaque.
- Distribución comercial y expendio: Cadena de frío ininterrumpida hasta la comercialización final.
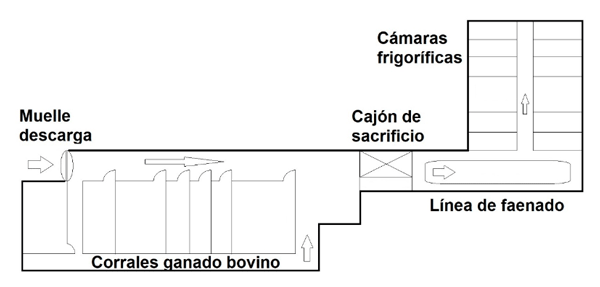
Durante el transporte y la estancia en corrales, la densidad de carga no debe superar los 500 kg/m² para evitar traumatismos mecánicos y la aparición de contusiones subcutáneas que requieren recorte posterior en la línea de dressing [15]. Los corrales de descanso deben disponer de sombras con un índice de cobertura de 3,5 a 4,0 m² por animal e incorporar sistemas de ducha por aspersión con agua a 15-18 °C. Este baño pre-faena cumple una doble función: estabiliza la temperatura corporal periférica (reduciendo el gasto metabólico) y remueve la materia orgánica adherida al pelaje, disminuyendo la carga microbiana inicial antes del ingreso a la zona sucia del frigorífico [12].
"El tiempo de espera en frigorífico debe ser optimizado de tal forma que el ayuno total entre el establecimiento y el momento de la faena no sobrepase las 20 horas, garantizando siempre el acceso a agua potable para preservar la hidratación celular y el correcto sangrado de la canal." — Dra. Marcia Del Campo, Instituto Nacional de Investigación Agropecuaria (INIA) [34]
| Variable de Manejo Pre-Faena | Umbral Operativo Límite | Impacto Fisiológico en la Carne | Alteración de Calidad Cárnica | Cita Técnica |
|---|---|---|---|---|
| Tiempo de ayuno total | 12 a 24 horas | Deplesión de glucógeno hepático y ruminal | Disminución del rendimiento de canal de 1,0% a 2,0% | [34] |
| Densidad en transporte | 450 a 500 kg/m² | Aumento de creatina quinasa sérica (>1000 U/L) | Incremento de hematomas y recortes de dressing | [15] |
| Duchado pre-faena | 5 a 10 minutos (15-18 °C) | Vasoconstricción periférica y termorregulación | Reducción de la carga bacteriana cutánea en 1,5 log | [12] |
| Densidad en corrales | 2,5 a 3,5 m²/cabeza | Reducción de interacciones agonistas y estrés | Reducción de la incidencia de carne DFD (<3,0%) | [30] |
| Tiempo de reposo | 6 a 12 horas | Recuperación de reservas energéticas basales | Estabilización del pH post-mortem a 5,5 | [10] |
Etapas del Proceso de Faenado e Insensibilización de Reses
La transformación industrial del ganado bovino requiere una secuencia rigurosa de etapas higiénico-sanitarias continuas. Al responder a cuáles son las etapas del proceso de faena de bovinos y determinar cuáles son los pasos del proceso de matanza de bovinos, la línea de procesamiento se divide metódicamente en dos grandes áreas: la zona sucia (móvil y contaminante) y la zona limpia (de manipulación alimentaria e inspección) [18].
El circuito operativo de la faena bovina consta de las siguientes etapas secuenciales:
- Inmovilización e insensibilización (noqueo): Ingreso al cajón de noqueo dotado de sujetador neumático de cabeza para la aplicación de un impacto mecánico certero mediante perno cautivo penetrante a 8-10 bar de presión en la intersección de las líneas imaginarias entre los ojos y los cuernos [20].
- Izado y sangrado: Aferrado de la extremidad posterior mediante un grillete aéreo y elevación al riel de sangrado. Se efectúa la sección limpia de los grandes vasos del cuello (tronco braquiocefálico, carótidas y yugulares) con cuchillo doble (uno para piel y otro para vasos) dentro de los 30 segundos posteriores al noqueo, permitiendo un desangrado durante un período mínimo de 5 a 6 minutos [33].
- Corte de cabeza y desuello inicial (cuereado): Remoción de cuernos, desollado manual de la cabeza, separación de la articulación occipito-atloidea y oclusión neumática o ligadura del esófago (rodeo/embuchado) para impedir la fuga de contenido ruminal [18].
- Corte de patas y transferencia de riel: Desarticulación de las extremidades anteriores y posteriores a la altura de las articulaciones carpo-metacarpiana y tarso-metatarsiana. Transferencia de la canal del riel de sangrado al riel de faena mediante cambio de ganchos [26].
- Desuello mecánico de la canal: Tracción mecánica de la piel mediante winche o peladora continua de abajo hacia arriba, manteniendo una tensión uniforme para evitar el desgarro de la cobertura grasa periférica y la contaminación de la carne por contacto con la cara externa del cuero [18].
- Esterilotomía (apertura del esternón) y evisceración: Sierra alternativa longitudinal para la división del pecho y apertura de la cavidad abdominal. Extracción de vísceras blancas (rumen, retículo, omaso, abomaso e intestinos) y vísceras rojas (corazón, pulmones, hígado, bazo y tráquea) para su canalización inmediata a mesas de inspección sanitaria [22].
- División longitudinal de la canal (aserrado): Corte simétrico del raquis a lo largo de las vértebras sacras, lumbares, torácicas y cervicales mediante sierra aérea automatizada para obtener dos medias canales [18].
- Dressing, toilette y lavado final: Inspección visual de contaminantes, remoción de médula espinal, coágulos de sangrado, grasa pélvico-renal en exceso y tejidos traumatizados. Lavado con agua a presión (2 a 3 bar) a 60-70 °C o aplicación de ácidos orgánicos permisibles [3].
- Inspección veterinaria post-mortem: Evaluación de ganglios linfáticos, superficies musculares y serosas por parte de los servicios oficiales de sanidad animal [24].
- Oreo y refrigeración en cámara: Ingreso de las medias canales a cámaras de enfriamiento rápido a 0-2 °C durante 24 a 36 horas para la consolidación del rigor mortis y la estabilización del pH [18].
| Etapa del Proceso (PCC) | Parámetro Crítico / Límite Operativo | Peligro Zootécnico / Biológico | Acción Correctiva e Inocuidad | Referencia |
|---|---|---|---|---|
| 1. Insensibilización | Presión de aire: 8-10 bar; Profundidad de penetración: >8 cm | Recuperación de conciencia pre-sangrado | Re-aturdimiento inmediato en cajón auxiliar | [20] |
| 2. Sangrado | Tiempo transcurrido: <30 s post-noqueo; Duración: >5 min | Retención hídrica/sanguínea en masa muscular | Calibración de corte de grandes vasos y grilletes | [33] |
| 3. Esordado / Ligadura | Aplicación de anillo de elastómero o ligadura en esófago | Contaminación con líquido ruminal (E. coli) | Recorte sanitario de zona afectada y oclusión | [18] |
| 4. Desuello manual | Ausencia de contacto piel-carne; Cuchillos esterilizados a 82 °C | Inoculación de Salmonella spp. desde el pelaje | Esterilización de utensilios cada 5 minutos | [3] |
| 5. Desuello mecánico | Ángulo de tracción: 45°; Tensión mecánica constante | Desgarro de grasa subcutánea y del músculo | Ajuste de velocidad del winche de tracción | [18] |
| 6. Evisceración | Extracción completa en <3 min post-apertura | Ruptura intestinal e inóculo bacteriano alto | Decomiso o recorte sanitario severo | [22] |
| 7. División de canal | Esterilización de sierra con agua a >82 °C por carcasa | Contaminación cruzada inter-carcasas | Ciclo automático de lavado/esterilización | [18] |
| 8. Dressing / Toilette | Ausencia de heces, pelo, ingesta y coágulos visibles | Presencia de patógenos entéricos y alterantes | Recorte con cuchillo, prohibido lavado de ingesta | [3] |
| 9. Inspección Post-Mortem | Detección de lesiones tuberculosa, cisticercosis o abscesos | Zoonosis y riesgos para la salud pública | Incineración o decomiso de vísceras/canal | [24] |
| 10. Chilling / Oreo | Temp. de cámara: 0 °C a 2 °C; Temp. núcleo: <7 °C en 24 h | Proliferación de Listeria monocytogenes | Reducción de carga en cámara y ajuste de frío | [18] |
Inspección Sanitaria, Evisceración y Trazabilidad de Vísceras
La evisceración es la etapa de mayor riesgo de contaminación cruzada en la línea de faenado industrial. Para comprender qué es el procesamiento de carne de res desde la perspectiva higiénico-sanitaria, este debe definirse como el conjunto de intervenciones químicas, mecánicas y térmicas destinadas a transformar la estructura muscular del bovino en canal apta para el consumo, aislando de forma aséptica las vísceras y previniendo la dispersión de patógenos zoonóticos [13].
El procedimiento de evisceración exige la separación de los tractos digestivo, respiratorio y circulatorio mediante mesas continuas de sincronismo sincronizadas mecánicamente con la cadena principal de canales [18]. La inspección veterinaria post-mortem evalúa de manera individualizada cada paquete visceral:
- Inspección de vísceras rojas: Examen de parénquima pulmonar, corazón (incisión de músculos papilares para detección de Cysticercus bovis), hígado (corte de conductos biliares para descarte de Fasciola hepatica) y ganglios linfáticos bronquiales y mediastínicos [24].
- Inspección de vísceras blancas: Evaluación de serosas ruminales, abomasales e intestinales, así como ganglios mesentéricos para el descarte de tuberculosis bovina o enteritis infecciosas [24].
"La trazabilidad en el procesamiento de vísceras requiere vincular de manera ininterrumpida el código individual del bovino con la canal y sus paquetes de vísceras mediante etiquetas de código de barras o chips RFID en las bandejas transportadoras de la línea sanitaria." — Ing. Jarvin Missael Lagos Ruiz, Especialista en Tecnología de Carnes [22]
Rendimiento de la Canal y Aprovechamiento del Quinto Cuarto
El rendimiento de la canal bovina se define como la relación porcentual entre el peso de la canal caliente (PCC) o fría (PCF) y el peso vivo del animal a la recepción en planta (PV). En razas carniceras con un adecuado acabado en feedlot, los rendimientos de canal oscilan entre 54% y 60%, mientras que en biotipos lecheros o animales criados en sistemas extensivos deficientes, oscila entre 48% y 52% [5], [16].
El "quinto cuarto" abarca la totalidad de las vísceras, órganos, sangre, cuero, cabeza, patas y residuos que no forman parte de la canal propiamente dicha. Un esquema de faenamiento moderno no considera al quinto cuarto como un desecho, sino como una fuente de valor agregado con un rendimiento total de 38% a 44% del peso vivo inicial del animal [16].
El subproducto ruminal, tradicionalmente problemático por su elevada DBO en efluentes, puede someterse a procesos de prensado, secado o ensilaje anaeróbico. El contenido ruminal procesado presenta un valor de materia seca de 15% a 20%, con un contenido proteico de 12% a 14% sobre base seca, siendo factible su reincorporación en dietas de rumiantes en recría [4]. Por otro lado, la sangre recuperada higiénicamente representa un 3,5% a 4,0% del peso vivo. Mediante centrifugación industrial a 3000 rpm, se separa en plasma líquido (utilizado como emulsionante cárnico) y paquete de glóbulos rojos, los cuales se someten a secado spray para producir harina de sangre con un contenido proteico superior al 80% [19].
| Subproducto del Quinto Cuarto | % Sobre Peso Vivo (PV) | Destino / Procesamiento Industrial | Valor Agregado / Aplicación Zootécnica | Cita Técnica |
|---|---|---|---|---|
| Cuero crudo bovino | 7,0% a 8,5% | Curtiduría / Salado | Industria del calzado, automotriz y gelatina | [16] |
| Sangre entera | 3,5% a 4,2% | Centrifugación y secado spray | Harina de sangre (>80% PC) y plasma alimentario | [19] |
| Vísceras rojas (conjunto) | 3,0% a 3,8% | Lavado, escaldado y enfriamiento | Consumo humano directo y pet food de alta gama | [16] |
| Vísceras blancas (limpias) | 4,5% a 5,5% | Escaldado a 65-70 °C y tripería | Consumo humano, embutidos y elaboración de heparina | [18] |
| Contenido ruminal | 7,0% a 10,0% | Separación sólido-líquido y ensilaje | Suplementación ruminante y generación de biogas | [4] |
| Grasa de recorte (sebo) | 3,0% a 5,0% | Renderizado / Fusionado térmico | Grasas comestibles, jabonería y biodiesel | [16] |
Inocuidad, Control de Biofilms y Desinfección en Plantas Frigoríficas
La inocuidad microbiológica en plantas faenadoras depende del control estricto de microorganismos patógenos (Escherichia coli O157:H7, Salmonella enterica, Listeria monocytogenes) y de la prevención en la formación de biofilms sobre superficies de acero inoxidable y bandas transportadoras de polietileno [2]. Los biofilms son matrices extracelulares complejas compuestas por exopolisacáridos que protegen a las bacterias encapsuladas contra los agentes desinfectantes convencionales [3].
Los Procedimientos Operativos Estandarizados de Saneamiento (POES/SSOP) deben ejecutarse en tres etapas microbiológicas consecutivas:
- Pre-lavado y remoción gruesa: Eliminación de restos orgánicos visibles mediante agua a presión moderada (15-20 bar) a 45-50 °C (temperatura óptima para no desnaturalizar ni fijar las proteínas a la superficie metálica) [18].
- Aplicación de detergentes alcalinos o enzimáticos: Aplicación de espumas alcalinas cloradas (pH 11,0-12,0) o formulaciones enzimáticas específicas para degradar la matriz de polisacáridos de los biofilms en bandas transportadoras y mesas de visceración durante un tiempo de contacto de 15 a 20 minutos [2].
- Desinfección y sanitización terminal: Aspersión de soluciones con ácido peracético a concentraciones de 150 a 200 ppm o compuestos de amonio cuaternario de quinta generación (200-400 ppm). El ácido peracético destaca por su alto poder oxidante sin dejar residuos tóxicos en la carne [3].
Asimismo, el diseño de la planta frigorífica debe integrar principios de arquitectura sanitaria (paredes lisas e impermeables, uniones cóncavas mediacaña y declives de piso del 2% hacia canaletas de desagüe con trampas de sólidos) e implementar un Sistema de Análisis de Peligros y Puntos Críticos de Control (HACCP) integrado a las normas ISO 22000 e ISO 14001 [7], [9]. Los efluentes líquidos deben ser derivados a Plantas de Tratamiento de Aguas Residuales (PTAR) equipadas con trampas de grasa DAF (Flotación por Aire Disuelto) y reactores biológicos para reducir la Demanda Bioquímica de Oxígeno (DBO5) antes de su vertido final [24].
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son los rangos de pH ideales en la canal bovina tras 24 horas de refrigeración? A: El pH óptimo de la canal bovina a las 24 horas post-mortem debe situarse entre 5,4 y 5,8. Un pH superior a 5,8 indica agotamiento de glucógeno pre-faena, resultando en carne de corte oscuro DFD [10].
Q: ¿Qué temperatura y tiempo se requieren en las cámaras de enfriamiento para madurar las medias canales? A: Las medias canales deben estabilizarse en cámaras a temperaturas de 0 °C a 2 °C con humedad relativa del 85-90% durante 24 a 36 horas, garantizando que la temperatura en el núcleo profundo alcance menos de 7 °C [18].
Q: ¿Cómo se evita la contaminación cruzada por contenido ruminal durante la evisceración? A: La contaminación se previene mediante la ligadura o anillado neumático del esófago (rodeo) en la degolladura y la extracción continua del paquete gastrointestinal sin tracción excesiva en mesas sanitarias sincronizadas [18].
Q: ¿Qué concentración de desinfectante se utiliza para erradicar patógenos en bandas transportadoras? A: Se aplican soluciones de ácido peracético a concentraciones de 150 a 200 ppm o amonios cuaternarios de quinta generación a 200-400 ppm previa eliminación enzimática de la matriz proteica del biofilm [2], [3].
Q: ¿Cuál es el volumen de producción y el aprovechamiento proteico de la harina de sangre bovina? A: La sangre representa entre el 3,5% y 4,2% del peso vivo. Su secado industrial mediante tecnología spray genera una harina de sangre con una concentración proteica superior al 80% sobre base seca [19].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Robert Gutierrez Ortiz: Plan de Emergencias en Frigoríficos: Conceptos y Diseño
-
John Gregerson: Patógenos comunes en bandas transportadoras de carne
-
Ana Elia Rocha McGuire: Prevención de Contaminación en Inyección de Carne
-
Trillos; G. L.; Plata; O. L.; Mestre; A. T. y Araujo; G. A.: Aprovechamiento del contenido ruminal en alimentación animal
-
Volpi-Lagreca G: Preferencia de carne de novillos pesados vs. livianos
-
Ray Londero: Viabilidad de exportación de carne bovina
-
Humberto Sotelo Rodriguez: Sistemas de Gestión Integrados en Beneficio Animal
-
Jorge Enrique Lopez Velasquez: Método TUTTAVA para Seguridad en Plantas de Beneficio
-
Robert Gutierrez Ortiz: Diseño Integrado con Inocuidad en Frigoríficos
-
Munilla, M.E.; Vittone, J.S.; Lado, M.; Romera, S.A.; Teira, G.A.: Impacto del manejo pre-faena en la calidad de la carne bovina
-
Arantxa Echegaray: Ecografía en feedlot para calidad de carne
-
Juan Manuel Lomillos Pérez: Mataderos especializados: clave para la calidad de carne de Lidia
-
Julio Vilaboa Arroniz: Fuentes de Contaminación en Carne Bovina
-
Julio Vilaboa Arroniz, Pablo Díaz Rivera y Octavio Ruiz Rosado: Esquemas de comercialización de ganado bovino en México
-
Francisco Javier Irreño-Barrera, Neila Sofía Escorcia-Álvarez, Gary Mauricio Navarro Gómez, Laura Muñoz-Salinas y MVZ Daniel Leonardo Cala Delgado (Asesor).: Factores estresores prefaenado: causas de deterioro en carne bovina, porcina y aviar
-
Ivan Luz Ledic: Aprovechamiento integral bovino post-abate
-
Jair E. Rada R.: Sistema Integrado de Gestión en Plantas de Sacrificio
-
Ude: Equipamiento esencial para plantas de cárnicos modernas
-
Alvaro: Procesamiento de sangre en frigoríficos: Métodos y usos
-
Jorge Enrique Lopez Velasquez: Beneficios del cajón sujetador de cabeza en faena UE
-
Fernando Barrera Marulanda: Equipo Interdisciplinario para Diseño de Frigoríficos
-
Jarvin Missael Lagos Ruiz: Implementación de Trazabilidad en Vísceras de Bovino
-
Ingritts Marcela García Niño: Normativa para Plantas de Beneficio en Colombia
-
Jorge Eduardo Solano: Requisitos Sanitarios Esenciales para PBA en Colombia
-
Arcos Gomez Jose Gustavo: Normas HACCP e ISO para frigoríficos
-
Jorge Cordero: Modelo de planta de faenamiento de reses (Camal)
-
Juliocortes: Requisitos para exportar carne bovina a Europa
-
Zaida Larreal: Requisitos para frigoríficos de carne bovina
-
Robert Gutierrez Ortiz: Claves para el Diseño y Construcción de Plantas de Sacrificio
-
Marcia Del Campo: Bienestar Animal y Calidad de Carne Bovina: Claves para la Productividad
-
Walter Paredes: Optimización sanitaria en faenamiento avícola
-
Marcia Del Campo: Temperamento bovino: clave en calidad de carne y bienestar
-
Leandro Langman: Aturdimiento y Sangrado Porcino: Métodos y Evaluación
-
Marcia Del Campo: Optimización de tiempos de espera pre-faena en bovinos
-
Marcela Valadez Noriega: Bienestar en faena porcina: insensibilización y calidad