Tecnología en la Fabricación de Piensos y Balanceados: Extrusión, Peletizado e Industria 4.0
La tecnología en la fabricación de piensos y balanceados es la integración de ingeniería térmica, mecánica y digital en nutrición animal. Su optimización se implementa mediante acondicionado con vapor saturado y procesamiento térmico, manteniendo umbrales de PDI superior al 92% y coeficiente de variación menor al 5%, lo que previene mermas microbiológicas y optimiza la conversión alimenticia [22].
- Desafío Técnico y Causa Primaria: La ineficiencia en la tecnología en la fabricación de piensos y balanceados altera la calidad del pellet, incrementando las mermas de proceso.
- Impacto Cuantitativo: Mermas de hasta un 3,5% por finos generados, pérdidas energéticas superiores al 12% kWh/t y caídas del 8% en eficiencia de conversión alimenticia zootécnica.
- Protocolo de Intervención Verificado: Acondicionamiento con vapor saturado seco a 1,5-2,5 bar, acondicionador térmico a 80-85 °C por 30-45 segundos y control NIRS en línea con ajuste adaptativo de matriz.
Tecnología de Peletizado y Acondicionado de Piensos
El proceso de peletizado incrementa la densidad aparente del alimento desde 0,55 kg/L hasta 0,70 kg/L, consolidando harinas heterogéneas en matrices compactas. Esta transformación física reduce la segregación de microingredientes durante el transporte y optimiza la ingesta voluntaria en las aves y porcinos [4].
Acondicionamiento Térmico y Gelatinización de Almidones
El acondicionamiento térmico previo al prensado es el factor determinante para alcanzar la gelatinización parcial del almidón en umbrales del 20% al 35%. La inyección de humedad y calor modifica las estructuras cristalinas de la amilosa y amilopectina, actuando como un aglomerante natural que compacta las partículas de harina [21].
"La inyección precisa de vapor saturado en el acondicionador no solo gelatiniza los almidones para actuar como ligante natural, sino que destruye la carga bacteriana patógena y asegura un Índice de Durabilidad del Pellet (PDI) superior al 90%." — Bernardo R. Brammertz, Especialista en Ingeniería de Vapor [21]
La adhesión entre partículas finas depende directamente del tiempo de residencia en el acondicionador. Incrementar el tiempo de retención de 15 a 45 segundos eleva la temperatura de la masa a 82-85 °C y la humedad al 15,5-16,5%, reduciendo el consumo específico de energía de la peletizadora en hasta 2,5 kWh/t [22].
Parámetros de Presión de Vapor y Rendimiento Mecánico
La calidad del vapor utilizado en el acondicionador debe ser de tipo saturado seco, con un título calórico mínimo del 97%. La presencia de agua condensada en la línea genera paros en la matriz de la peletizadora debido al patinamiento de los rodillos compresores [21].
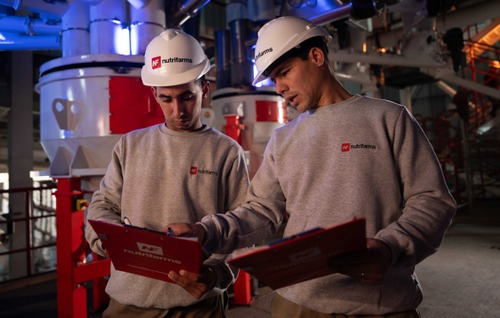
Para calibrar el proceso de aglomeración mecánica, es necesario balancear la relación de compresión de la matriz (longitud de trabajo dividida por el diámetro del orificio). Una relación de compresión de 1:8 a 1:10 es idónea para dietas avícolas con inclusión de grasa virgen al 1,5-2,5%, previniendo la generación excesiva de finos en el enfriador [7].
Proceso de Extrusión y Energías Aplicadas en Alimento Balanceado
La extrusión de alimentos balanceados aplica altos niveles de energía mecánica de corte y energía térmica a corto tiempo (HTST). Este proceso es fundamental para la producción de alimentos flotantes o undibles en acuicultura y dietas hiperdigestibles para mascotas y lechones [13].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | Molienda Fina < 400 µm |
| Fase 2 | Pre-acondicionador (90-95 °C, 18-20% H2O) |
| Fase 3 | Extrusor (SME: 25-40 kWh/t, 120-140 °C) |
| Fase 4 | Secado Continuo (< 10% H2O) |
Mecánica del Extrusor y Balance de Energía Específica (SME)
La Energía Mecánica Específica (SME, por sus siglas en inglés) cuantifica la cantidad de trabajo mecánico transferido por el motor principal a la masa en procesamiento por unidad de masa (kWh/t). El control estricto del SME permite regular el nivel de expansión y la porosidad celular de las matrices extruidas [17].
Fórmula: SME (kWh/t) = \frac{\tau × \omega × Pnominal}{\dot{m} × 100}
Donde tau representa el torque del motor (%), omega la velocidad de rotación del tornillo (rpm), Pnominal la potencia nominal del motor (kW) y dotm el flujo masico de alimentación (t/h) [17]. Un SME entre 28 y 38 kWh/t promueve la cocción completa de mezclas farináceas con inclusión de harina de camarón o subproductos cárnicos, asegurando densidades flotantes inferiores a 420 g/L [15].
Optimización de Formulación y Grasa para Formas Complejas
La adición de lípidos en la formulación base actúa como un lubricante interno dentro del cañón del extrusor, reduciendo el esfuerzo cortante sobre los almidones. Niveles de grasa interna superiores al 8% disminuyen la viscoelasticidad del fundido, impidiendo la expansión adecuada a la salida de la matriz [18].
| Parámetro de Proceso | Peletizado Convencional | Extrusión Monotornillo / Doble Tornillo | Impacto Zootécnico | Cita Técnica |
|---|---|---|---|---|
| Humedad en Mezcla | 15,0% - 16,5% | 22,0% - 28,0% | Condiciona la plastificación de la masa | [13] |
| Gelatinización Almidón | 20,0% - 35,0% | 85,0% - 98,0% | Determina la digestibilidad pancreática | [21] |
| Energía Mecánica (SME) | 8,0 - 14,0 kWh/t | 25,0 - 42,0 kWh/t | Modula la porosidad y flotabilidad | [17] |
| Inactivación FAN | Parcial (40-60%) | Total (90-99%) | Inactiva inhibidores de tripsina | [8] |
| Índice PDI / Durabilidad | 85,0% - 93,0% | 98,0% - 99,5% | Elimina desmedro por finos en comedero | [5] |
Para compensar el efecto plastificante de los lípidos en la extrusión de figuras complejas o snacks zootécnicos, se requiere ajustar la granulometría de la sémola de maíz entre 300 y 500 micrómetros y mantener la humedad de entrada en el cañón en un rango estricto de 16,0% a 17,5% [13], [14]. Modificar el ángulo de las cuchillas tronzadoras e incrementar la velocidad de corte previene la deformación por reexpansión térmica a la salida del dado [16].
Monitoreo en Línea NIRS y Sensores en Plantas de Piensos
La implementación de la Espectroscopía de Reflectancia en el Infrarrojo Cercano (NIRS) en línea transforma el control de calidad en tiempo real dentro de la fábrica de alimentos balanceados. Ubicar sensores NIRS térmicamente protegidos en la descarga de la mezcladora principal permite analizar la humedad, proteína bruta, grasa de extracción y almidón en cada lote de 2.000 kg [23].
Análisis Espectroscópico en Tiempo Real en la Salida de Mezclado
El monitoreo espectroscópico continuo capta la absorbancia en las regiones de 1.100 a 2.500 nm, enviando datos cada 12 segundos al PLC central de la planta. Esta frecuencia de muestreo detecta variaciones en la composición de la materia prima entrante, permitiendo ajustes dinámicos de dosificación en la corrida activa [23], [24].
"La instalación de sensores NIRS en línea debajo de la tolva de retención de la mezcladora permite verificar de inmediato los macronutrientes de la masa, otorgando el poder de detener o corregir el proceso antes de ingresar a las etapas térmicas de mayor costo energético." — Ing. Giuseppe Bigliani, Consultor Internacional en Procesos Agroindustriales [23]
El uso de celdas de carga digitales y sensores de humedad capacitivos en tolvas de compensación permite recalibrar de forma automática la adición de agua en el acondicionado. Si la harina seca ingresa con un 10,5% de humedad debido al secado en silo, el sistema incrementa la inyección de vapor líquido para alcanzar el 15,0% objetivo sin comprometer el balance de masa [24].
Integración de Inteligencia Artificial y Automatización en la Industria de Piensos
La Industria 4.0 en la fabricación de piensos combina algoritmos de aprendizaje automático (Machine Learning) con arquitecturas avanzadas de Control Supervisorio y Adquisición de Datos (SCADA). Esta integración digital elimina la variabilidad operativa ligada al factor humano y optimiza el consumo de energía eléctrica por tonelada producida [28].
Algoritmos de IA para Control Energético y Amperaje
Los modelos predictivos impulsados por Inteligencia Artificial analizan el amperaje en tiempo real del motor principal del molino de martillos y de la peletizadora. Al detectar un incremento repentino en la curva de carga debido a un lote de harina con mayor resistencia mecánica, la IA ajusta automáticamente la tasa de alimentación del alimentador alveolar [28].
Fórmula: Amperajeoptimo = f(RPMalimentador, Viscosidadmasa, Tempacondicionador)
Esta modulación adaptativa evita los atascamientos por sobrecarga electromecánica en las matrices y estabiliza el consumo energético de la planta en el umbral eficiente de 18 a 22 kWh/t total procesada [28], [29].
Arquitectura SCADA, Control de Rutas y Trazabilidad Lote a Lote
Un sistema automatizado de control de rutas gestiona la apertura secuencial de válvulas desviadoras, elevadores de cangilones y transportadores de cadena. El sistema valida la limpieza de la línea mediante interbloqueos lógicos antes de autorizar el transporte de alimentos medicados o dietas de iniciación, erradicando la contaminación cruzada entre lotes [1].
"El verdadero reto en la automatización de una planta de balanceados no es adquirir el último hardware, sino la correcta estructuración de la lógica de proceso. Si la lógica operativa es deficiente, la automatización solo logrará ejecutar ineficiencias a mayor velocidad." — Ing. Oscar Pinto, Especialista en Automatización Industrial [19]
La trazabilidad completa "de la recepción al saco" requiere registrar el código de lote exacto, hora de dosificación, operario a cargo y lecturas NIRS en una base de datos relacional conectada al ERP corporativo [2]. En caso de alertas sanitarias, la planta puede ubicar y aislar cualquier lote distribuido en menos de 15 minutos [24].
Eficiencia Operativa y Rentabilidad en la Planta de Alimentos
La rentabilidad zootécnica de la planta depende directamente del control estricto del costo de transformación por tonelada de alimento terminado. Maximizar la eficiencia global de los equipos (OEE) exige monitorear y neutralizar los Puntos Críticos de Control (PCC) que generan pérdidas ocultas de materia prima y paradas no programadas [3], [31].
Matriz de Puntos Críticos de Control en el Procesamiento Industrial
La gestión industrial moderna requiere implementar una matriz estructurada de 10 Puntos Críticos de Control en el flujo de producción de piensos:
| Etapa del Proceso | Punto Crítico de Control (PCC) | Parámetro Objetivo | Desviación Operativa | Acción Correctiva Automática | Cita Técnica |
|---|---|---|---|---|---|
| 1. Recepción | Muestreo de Granos y Micotoxinas | Humedad < 13,0%; Aflatoxinas < 20 ppb | Humedad > 14,5%; presencia fúngica | Rechazo de descarga y desvío a silo de aislamiento | [24] |
| 2. Almacenamiento | Temperatura en Silos de Acopio | Temp < 25 °C; diferencial Delta-T < 5 °C | Calentamiento focal por bolsas de humedad | Activación de aireación forzada y transilado continuo | [26] |
| 3. Molienda | Granulometría D50 por Especie | 650 - 700 µm (Aves); 500 - 550 µm (Cerdos) | Desgaste de martillos; D50 > 850 µm | Inversión de sentido del molino y reemplazo de criba | [6], [30] |
| 4. Micro-dosificación | Precisión Báscula Microingredientes | Error < 0,1% sobre el peso meta | Desviación acumulada por apelmazamiento | Paro de ciclo, limpieza de tornillo y recalibración | [27] |
| 5. Mezclado | Homogeneidad y Coeficiente de Variación | CV < 5,0% (Prueba con Manganeso/Lisina) | Tiempo de mezclado insuficiente; CV > 10% | Ajuste de temporizador PLC e inspección de cintas/paletas | [25] |
| 6. Acondicionado | Adición de Vapor e Higienización | Temp > 82 °C; Humedad 15,5% - 16,5% | Temperatura < 75 °C por condensados | Purga automática de trampa de vapor y modulación de válvula | [21] |
| 7. Peletizado | Amperaje y Relación Compresión | Carga Motor 80-90%; PDI > 92% | Patinamiento de rodillos; incremento finos | Inyección de grasa en acondicionador y ajuste de rodillos | [4], [28] |
| 8. Enfriamiento | Humedad y Temperatura Final | Temp_final = Temp_amb + 5 °C; H2O < 12% | Enfriamiento rápido; condensación en pared | Regulación de velocidad de descarga en enfriador contraflujo | [22] |
| 9. Adición Líquidos | Recubrimiento Post-Peletizado (PPLA) | Adición 1,0% - 6,0% grasa/enzimas | Boquillas obstruidas; dosificación desigual | Limpieza por pulso neumático y control de flujo por masa | [23] |
| 10. Empaque | Merma por Finos y Peso Neto | Finos < 2,0%; Error Peso < 0,05% | Tamizado ineficiente; sacos rotos | Desvío automático a re-peletizado y ajuste de pesadora | [3] |
Almacenamiento, Recepción de Insumos y Control de Calidad
El almacenamiento de materias primas e insumos requiere adaptar las infraestructuras de silos y bodegas para conservar la integridad fisicoquímica de los ingredientes. La absorción de humedad ambiental durante el acopio acelera la rancidez oxidativa de las grasas e induce el crecimiento de especies de Aspergillus promotoras de micotoxinas [26].
Gestión de Ingredientes No Fluidos y Microingredientes
El manejo de insumos con baja fluidez, como la pasta de soya con alto contenido de aceite, las harinas de pescado y la cascarilla de yuca, requiere el uso de tolvas con paredes cónicas de alta inclinación (mínimo 60°) y recubrimientos de acero inoxidable de ultra alto peso molecular (UHMW) [9], [26].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | Materia Prima Entrada |
| Fase 2 | Limpieza y Cribado |
| Fase 3 | Silos Cónicos (Inclinación > 60° + Extractores de Fondo) |
| Fase 4 | Dosificación Precisa por Masa |
Para la dosificación de microingredientes (vitaminas, minerales traza, aminoácidos sintéticos y enzimas termolábiles), se emplean sistemas de dosificación por pérdida de peso montados sobre marcos desolidarizados mecánicamente [27]. La utilización de tornillos sinfín de paso variable impulsados por servomotores garantiza precisiones de dosificación de ± 1 gramo en inclusiones menores al 0,01% de la fórmula total [27].
Preguntas Frecuentes (FAQ)
Q: ¿Qué tecnologías se utilizan en la producción de alimentos? A: En la producción de alimentos balanceados se utilizan tecnologías de molienda de impacto, mezclado discontinuo de paletas, acondicionado térmico por vapor, peletizado, extrusión de alta energía, dosificación automatizada de microingredientes, recubrimiento post-peletizado (PPLA), sensores NIRS en línea y control SCADA [23], [25].
Q: ¿Puedes darme 10 ejemplos de tecnología alimentaria? A: Los 10 ejemplos aplicados son: 1) Sensores NIRS en línea, 2) Acondicionadores térmicos de retención prolongada, 3) Extrusores de doble tornillo, 4) Molinos de martillos con variador de frecuencia, 5) Mezcladores de doble eje de paletas, 6) Dosificadores de microingredientes por pérdida de peso, 7) Recubridores en vacío (Vacuum Coaters), 8) Enfriadores de flujo contraflujo, 9) Sistemas de control de rutas SCADA y 10) Optimización predictiva por Inteligencia Artificial [1], [23], [28].
Q: ¿Cuáles son los 4 pilares de la producción animal? A: Los 4 pilares fundamentales de la producción animal zootécnica son la nutrición y alimentación, la genética animal, el manejo y bienestar zootécnico, y la sanidad y bioseguridad. La tecnología en la fabricación de piensos interviene directamente sobre el pilar nutricional y sanitario [3], [34].
Q: ¿Qué es la tecnología en producción animal? A: Es la aplicación integrada de la ingeniería de procesos, la biotecnología y la automatización digital para optimizar la transformación de materias primas en alimentos inocuos, maximizando la eficiencia de conversión alimenticia y reduciendo la huella ambiental zootécnica [22], [29].
Q: ¿Cómo influye el acondicionado por vapor en la durabilidad del pellet? A: El vapor saturado eleva la temperatura y humedad de la masa, promoviendo la gelatinización parcial del almidón. Esto crea puentes viscoelásticos interpartícula que elevan el índice PDI por encima del 92% y reducen la generación de finos [21].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Andrés Mauricio Montoya: Control de Rutas: Sincronización y Eficiencia en Plantas de Alimentos
-
Andrés Mauricio Montoya: Barreras de Automatización en PYMES Agroindustriales Colombia
-
Giuseppe Bigliani: Automatización para Competitividad en Alimentos
-
Enrique Diaz: Granulometría de Alimento para Pollos Parrilleros por Edad
-
Guillermo Craig: Granulometría y Conversión Alimenticia en Parrilleros
-
Juan A. Javierre. DVM-PDO-MBA: Parámetros de Granulometría en Molienda de Aves
-
Daniel Carlos Besso: Reducción de Polvo en Alimentos para Parrilleros
-
Manfredi Bravo Campoverde: Alternativas nutricionales para aves y camarones
-
Nimio Cabello Rojas: Yuca: Carbohidratos y proteínas para balanceados
-
Juan Bernardo Jimenez: Reducción de costos en porcinos con residuos orgánicos
-
Joel Gonzalez Jimenez: Prevención de Explosiones por Polvo en Plantas de Alimentos
-
Jose Saturnino Castillo: Prevención de Incendios Eléctricos en Plantas
-
Jose Luis Ramirez Ascheri: Humedad óptima para extrusión de snacks
-
Jose Luis Ramirez Ascheri: Granulometría de sémola para snacks
-
Jose Luis Ramirez Ascheri: Expansión en extrusión de harina de camarón
-
Eduardo Boretti: Ajuste de matriz para formas complejas
-
Zúñiga Azofeifa Leslie: Control de presión y energía en extrusión
-
Ramon Vilchis: Grasa para mejorar forma en extrusión
-
Oscar Pinto: Problema Crítico en Automatización: Proceso y Lógica
-
Oscar Bertero: Evolución de Automatización y Liderazgo
-
Bernardo R. Brammertz: Vapor saturado para granulación de alimentos
-
Giuseppe Bigliani: Innovación en Plantas de Alimentos Balanceados
-
Giuseppe Bigliani: Innovaciones en Control de Calidad de Piensos
-
Giuseppe Bigliani: Plantas de Alimentos Balanceados del Futuro
-
M. Baumann (Bülher): Molienda y mezclado: el corazón de la planta de alimento
-
Giuseppe Bigliani: Manejo de Ingredientes No Fluidos en Piensos
-
Diego Clivio: Tecnologías de dosificación de microingredientes
-
Aldo Martinez: IA optimiza parámetros de proceso en alimentos balanceados
-
Giuseppe Bigliani: IA en Alimentos Balanceados
-
Vicente Chiquete: Selección de Molinos por Especie Animal
-
Giuseppe Bigliani: Retos y tendencias en alimentos balanceados
-
Giuseppe Bigliani: Diseño de Tolvas y Precisión en Dosificación de Piensos
-
Giuseppe Bigliani: Novedades Tecnológicas VICTAM 2026 Alimentos Balanceados
-
M.V. Rodrigo Plá: Desafíos en la formulación de alimentos balanceados
-
José Carlos López Galitzia: Procesabilidad: La Tercera Variable en Alimentos Balanceados




Estados Unidos de América


Colombia