Procesamiento de Pollos de Engorde: Guía Técnica de Manejo Pre-Faena, Calidad de Canal y Tecnología en Planta
El procesamiento de pollos de engorde es la transformación industrial de aves vivas en canales inocuas. Su optimización se implementa mediante ayuno pre-faena y faenado controlado, manteniendo umbrales de 8 a 12 horas de retiro alimentario y 20 a 50 ppm de cloro libre, lo que previene la contaminación entérica y optimiza el rendimiento en canal al 80% [24].
- Desafío Técnico y Causa Primaria: El procesamiento de pollos de engorde en Gallus gallus domesticus registra rupturas entéricas y mermas por fallas críticas en el ayuno pre-faena.
- Impacto Cuantitativo: Pérdida de hasta un 85% de carne vendible por ahogo en rampa y decomisos de canal, mermas del 0.5% al 2.0% por sobre-escaldado y pérdidas de $50,000 USD anuales por cada millón de aves procesadas fuera de parámetro.
- Protocolo de Intervención Verificado: Retiro de alimento de 8 a 12 horas, aturdimiento eléctrico a 35-40 mA por ave (120-150 Hz), escaldado a 52-56 °C por 120 segundos y enfriamiento en chiller a ≤ 4 °C con 20-50 ppm de cloro libre.
Manejo Pre-Faena y Ayuno en Pollos de Engorde
El manejo pre-faena riguroso reduce las pérdidas por decomiso de carne aprovechable y estabiliza el rendimiento comercial de la canal avícola. Durante las últimas 12 horas previas al procesamiento de pollos de engorde, la coordinación logística entre la granja y la planta determina la integridad del tracto gastrointestinal.
Fisiopatología del Retiro de Alimento y Vaciado Gastrointestinal
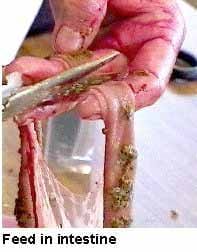
El vaciado del buche y de los intestinos requiere un período estricto de retiro alimentario de 8 a 12 horas antes del degüello [14]. Si el ayuno es inferior a 8 horas, el buche permanece lleno de alimento no digerido, lo que incrementa el riesgo de distensión y ruptura durante la evisceración mecánica [1]. Por el contrario, un ayuno superior a 12 horas provoca la vesiculación y fragilidad de la mucosa intestinal, además del reflujo de bilis desde la vesícula biliar hacia el gizzard y la cavidad abdominal, manchando la pechuga y la piel [27].
"El período de dietado óptimo debe mantenerse entre 8 y 12 horas desde el retiro de los comederos en granja hasta el colgado en la línea de sacrificio. Exceder este límite erosiona la mucosa intestinal y dilata la vesícula biliar, incrementando los decomisos por contaminación biliar en un 1.5%." — Yvonne Vizzier Thaxton, Carnetec [27]
El acceso al agua debe ser ininterrumpido hasta 30-60 minutos antes de la captura o cosecha [17]. La restricción hídrica precoz genera deshidratación muscular, incrementa la viscosidad de las excretas y dificulta el desprendimiento de la cutícula durante el pelado de la molleja [25].
Impacto del Granulometría del Alimento en la Digestión y Calidad de Cama
El tamaño de partícula en la ración alimenticia influye directamente en el ritmo de pasaje digestivo y en la consistencia de las excretas durante el ayuno [5]. El uso de maíz molido con un tamaño medio de partícula entre 0.8 y 1.1 mm estimula el desarrollo muscular de la molleja, mejora la motilidad del proventrículo y optimiza el tránsito intestinal [5].

Protocolos de Captura, Carga y Transporte con Enfoque de Bienestar
La captura manual debe realizarse sujetando a las aves por el cuerpo o el pecho, manteniendo las alas adheridas al tronco para evitar luxaciones y hematomas [22]. La sujeción por las patas genera hemorragias femorales y traumas en los muslos que devalúan la canal a categoría B o C [18]. Durante el transporte, la densidad en los guacales o módulos debe ajustarse a la temperatura ambiental, garantizando la ventilación continua para prevenir la muerte por sofocación o ahogo durante el tiempo de espera en la plataforma de la planta [6].
Línea de Procesamiento de Pollos y Etapas de Faena
El flujo en la línea de procesamiento de pollos de engorde debe diseñarse bajo un esquema lineal unidireccional que separe físicamente las zonas sucias (recepción, aturdimiento, degüello, escaldado y desplumado) de las zonas limpias (evisceración, enfriamiento, empaque y despiece) [4].
Secuencia Operativa Industrial Desde Recepción Hasta Evisceración
Las aves ingresan a la planta en módulos de transporte y se trasladan a la zona de colgado bajo iluminación tenue azul o roja para minimizar la excitación neuromuscular [33]. El tiempo de reposo en los ganchos o naves de transporte antes del aturdidor debe ser de 60 a 90 segundos, lo que permite que el ave se estabilice y evite el aleteo violento antes de ingresar a la barra guía [33].
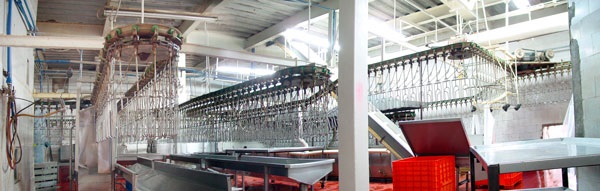
Tras el aturdimiento y el degüello, las aves pasan al túnel de desangrado por un lapso de 90 a 180 segundos [10]. Posteriormente, ingresan a las tinas de escaldado donde se ablanda el folículo plumoso a temperaturas precisas, paso previo al paso por las máquinas desplumadoras mecánicas de discos rotativos [35].
Matriz de Puntos Críticos de Control en Planta de Faenamiento
La gestión de la inocuidad y la eficiencia en la línea de procesamiento requiere el monitoreo continuo de diez Puntos Críticos de Control (PCC) estandarizados:
| Etapa del Proceso | Variable de Control | Límite Crítico Operativo | Desviación y Riesgo Zootécnico | Cita Técnica |
|---|---|---|---|---|
| 1. Retiro de Alimento | Tiempo sin comedero | 8.00 a 12.00 horas | Ruptura de buche o vesícula biliar | [14] |
| 2. Captura y Carga | Manipulación del ave | Sujeción por el cuerpo | Hematomas en muslos y pechuga | [22] |
| 3. Espera en Planta | Ventilación y tiempo | Temp: 18.00–22.00 °C, Max 2.00 h | Muerte por sofocación / ahogo | [6] |
| 4. Colgado y Sosegado | Tiempo en gancho | 60.00 a 90.00 segundos | Aleteo, fracturas y congestión | [33] |
| 5. Aturdimiento | Corriente y Frecuencia | 35.00–40.00 mA/ave, 120.00 Hz | Falta de insensibilización / Paro cardíaco | [34] |
| 6. Degüello y Sangrado | Incisión y Tiempo | Corte carótida/yugular, 90–180 s | Mala sangría, retención de sangre | [10] |
| 7. Escaldado | Temperatura y Tiempo | Temp: 52.00–56.00 °C, 120.00 s | Sobre-escaldado, rigidez de piel | [12] |
| 8. Desplumado | Presión y Dureza Dedos | Dedos de 50.00 a 60.00 Shore | Piel desgarrada, rotura de alas | [35] |
| 9. Evisceración | Ajuste de Cucharas | Distancia según peso ± 50.00 g | Contaminación fecal de la carcasa | [20] |
| 10. Chiller Inmersión | Temperatura y Cloro | Temp: ≤ 4.00 °C, Cloro: 20–50 ppm | Proliferación de Salmonella / Campylobacter | [3] |
"La estandarización de las Buenas Prácticas de Manufactura en las plantas de beneficio es la herramienta más económica y efectiva para reducir la contaminación por patógenos. Ajustar la infraestructura de lavado e higiene operativa transforma una carcasa sospechosa en un producto de grado exportación." — Dr. Walter Paredes, Vea Inve / Meyn [7]
Métodos de Aturdimiento y Bienestar Animal en Planta de Faena
El aturdimiento pre-sacrificio garantiza la insensibilización inmediata de las aves antes del degüello, inhibiendo la percepción del dolor y previniendo movimientos reflejos que lesionen los tejidos musculares.
Parámetros Electrónicos de Insensibilización Eficiente
El sistema de aturdimiento por baño de agua de alta frecuencia es la tecnología más difundida en la industria avícola. Para lograr un estado de inconsciencia sin inducir paro cardíaco prematuro, se debe calibrar el equipo a un caudal de corriente individual de 35 a 40 mA por ave, con una frecuencia de 120 a 150 Hz y un tiempo de residencia de 7 a 10 segundos [34].
Es condición sine qua non que la cabeza del pollo ingrese primero al baño de agua electrizada para asegurar un contacto eléctrico de baja resistencia a través del tejido cerebral [21]. Si las patas o las alas tocan el agua antes que la cabeza, el ave experimenta una descarga dolorosa que desencadena un aleteo convulsivo violento, fracturando las clavículas y provocando petequias en la pechuga [2].
| Sistema de Aturdimiento | Parámetros Eléctricos / Gases | Estado Neurofisiológico | Impacto en la Calidad de la Carne | Cita Técnica |
|---|---|---|---|---|
| Baño de Agua Baja Frecuencia | 100.00 Hz, 100.00 mA/ave (AC) | Paro cardíaco instantáneo | Alto riesgo de hemorragias en pechuga | [2] |
| Baño de Agua Alta Frecuencia | 150.00–400.00 Hz, 35.00–40.00 mA | Inconsciencia profunda con latido | Excelente sangría, cero rupturas óseas | [34] |
| Aturdimiento Atmósfera Controlada (CAS) | CO2 en fases: 30.00% a 80.00% | Anoxia anóxica progresiva | Máximo bienestar, cero estrés de colgado | [4] |
Fisiología del Desangrado y Prevención de Hemorragias Musculares
El corte ventral de los vasos del cuello (carótida común y vena yugular externa) debe efectuarse dentro de los 10 a 12 segundos posteriores a la salida del aturdidor [10]. Un retraso en la incisión permite que el ave recupere la conciencia o que la presión arterial se eleve por vasoconstricción, generando congestión pulmonar y hematomas viscerales.
[Aturdimiento Eléctrico (35-40 mA)]
               |
               v  (< 12 segundos)
[Degüello Preciso (Yugular + Carótida)]
               |
               v  (90 - 180 segundos)
[Túnel de Desangrado Continuo] --> Mermas de sangre esperadas: 3.50% a 4.00% del peso vivo
               |
               v
[Ingreso a Escaldadora (Temp: 52-56 °C)]
El tiempo de sangrado debe ser de un mínimo de 90 segundos para evitar que el ave ingrese viva a la escaldadora —condición sancionable que provoca carcasas rojas y congestión generalizada— y un máximo de 180 segundos para evitar que la piel se enfríe y endurezca los folículos plumosos [10]. Un porcentaje de desangrado eficiente debe representar una pérdida de peso de 3.50% a 4.00% del peso vivo inicial del ave [31].
Rendimiento de la Canal y Prevención de Lesiones Musculares
El rendimiento en canal es el indicador técnico primario que mide la eficiencia con la que la proteína viva se convierte en producto comestible. Un pollo de engorde de genética moderna rinde aproximadamente un 80.00% de canal eviscerada (sin patas, cabeza ni menudencias), un 40.00% de carne deshuesada (pechuga y muslos) y entre un 10.00% y 12.00% de menudencias comestibles (hígado, corazón y molleja) [24].
Optimización del Rendimiento en Canal y Aprovechamiento de Pechuga
Para maximizar el rendimiento en pechuga y evitar mermas por sobre-escaldado, se debe ajustar rigurosamente la temperatura del agua en la escaldadora. El escaldado suave (soft scalding) utiliza temperaturas entre 52.00 °C y 54.00 °C por un tiempo de 120 a 150 segundos, preservando la epidermis y la pigmentación amarilla de la piel [26]. El escaldado duro (hard scalding) opera a 56.00–60.00 °C por 90 segundos, desprendiendo la capa epidérmica externa; si la temperatura excede los 60.00 °C, se produce la desnaturalización de la mioglobina en la pechuga, adquiriendo una apariencia cocida no apta para venta en fresco [12].
| Variable de Escaldado | Escaldado Suave (Soft Scalding) | Escaldado Duro (Hard Scalding) | Impacto por Desviación (> 60 °C) | Cita Técnica |
|---|---|---|---|---|
| Temperatura del Agua | 52.00 °C a 54.00 °C | 56.00 °C a 60.00 °C | Mermas por cocción parcial (0.50% a 2.00%) | [26] |
| Tiempo de Inmersión | 120.00 a 150.00 segundos | 90.00 a 110.00 segundos | Rigidez folicular o desprendimiento excesivo | [12] |
| Retención de Pigmento | Conserva capa lipídica | Elimina epidermis amarilla | Piel manchada, opaca o deshidratada | [26] |
Control de Miopatías y Calidad Organoléptica de la Carne
Las miopatías pectorales como la Pechuga de Madera (Wooden Breast), las Estrías Blancas (White Striping) y la Pechuga Espongiforme (Spaghetti Meat) son alteraciones metabólicas asociadas al rápido crecimiento muscular. Estas condiciones reducen la capacidad de retención de agua de la proteína y alteran el pH final de la carne (pH óptimo a las 24 h post-mortem: 5.70 a 5.90) [13]. La rigidez cadavérica debe completarse bajo refrigeración controlada para prevenir el fenómeno de acortamiento por frío (cold shortening), el cual endurece la carne de la pechuga si se deshuesa antes de alcanzar las 4.00 horas de maduración post-mortem [13].
Inocuidad y Control Microbiológico de Salmonella y Campylobacter
La inocuidad alimentaria en la planta procesadora de aves se fundamenta en la interrupción de la contaminación cruzada entre el tracto intestinal de las aves y las carcasas limpias.

Estrategias Antimicrobianas en Escaldadoras y Chiller de Inmersión
El chiller de enfriamiento por inmersión es el punto más crítico para el control microbiológico y la hidratación de las carcasas [32]. El sistema se divide en dos fases operativas: el pre-chiller y el chiller principal. El pre-chiller opera a temperaturas de 12.00 °C a 15.00 °C por un tiempo de 10 a 15 minutos, lavando la sangre residual y los materia orgánica [3].
El chiller principal debe mantener el agua a una temperatura estrictamente menor o igual a 4.00 °C, con una concentración de cloro libre disponible entre 20.00 y 50.00 ppm o de ácido peracético entre 100.00 y 200.00 ppm [3]. El tiempo de inmersión oscila entre 40.00 y 60.00 minutos, garantizando que la temperatura interna de la Pechuga baje a ≤ 4.00 °C [3].
[Entrada de Carcasas a Pre-Chiller (Temp: 12-15 °C)]
|
v (10 - 15 minutos) --> Lavado de materia orgánica y sangre
[Paso a Chiller Principal (Temp: ≤ 4.00 °C)]
|
v (40 - 60 minutos) --> Cloro libre: 20-50 ppm / Ácido Peracético: 100-200 ppm
[Salida de Carcasas Refrigeradas] --> Temp interna de pechuga: ≤ 4.00 °C / Absorción agua: < 8.00%
La absorción de agua en el chiller está regulada legalmente a un límite máximo de 8.00% del peso de la canal seca para evitar el fraude comercial por exceso de hidratación [32].
Vigilancia Molecular y Epidemiología Regional de Salmonella spp.
Los serotipos de mayor prevalencia e impacto en salud pública a nivel global continúan siendo Salmonella Enteritidis y Salmonella Typhimurium, aunque en regiones de Centroamérica y Sudamérica se registra una presencia creciente de Salmonella Heidelberg y Salmonella Paratyphi B [3].
| Etapa de Muestreo | Prevalencia Esperada sin Control | Criterio Microbiológico Internacional (FSIS/EU) | Protocolo de Inactivación | Cita Técnica |
|---|---|---|---|---|
| Enjuague de Canal Pre-Escaldado | Prevalencia del 45.00% al 70.00% | Sin límite legal (Línea Base) | Escaldado contracorriente a > 55.00 °C | [15] |
| Post-Desplumado | Prevalencia del 60.00% al 85.00% | Monitoreo de desinfección de dedos | Aspersión de ácido láctico al 2.00% | [9] |
| Post-Evisceración | Prevalencia del 30.00% al 50.00% | Ausencia de contaminación fecal visible | Lavado interno/externo a 30.00 PSI | [20] |
| Salida de Chiller (Producto Final) | Prevalencia reducida al < 5.00% | Max 5 positivas de 51 muestras (USDA) | Cloro libre 20–50 ppm / Ácido Peracético | [3] |
El control efectivo de Campylobacter jejuni exige la combinación de escaldado a temperaturas superiores a 55.00 °C y la aireación o acidificación constante del agua del chiller, reduciendo la carga bacteriana en más de 2.00 log10 UFC/g de piel [28], [29].
Tecnología 4.0 e Indicadores de Rentabilidad en Plantas Procesadoras
La digitalización de las plantas de faenamiento mediante sensores IoT e inteligencia artificial optimiza la velocidad de línea y minimiza las pérdidas por error humano.
Automatización de Líneas y Sensores de Evaluación Continua
Las plantas procesadoras modernas integran sistemas de visión artificial en la línea de colgado y evisceración. Estos sensores escanean el 100% de las carcasas a velocidades de hasta 15,000 pollos por hora, clasificando automáticamente cada ave por peso, presencia de hematomas, dermatosis o fracturas, y dirigiendo la canal hacia los módulos de despiece automatizado correspondientes [19].
[Escaneo por Visión Artificial] --> Detección de lesiones y clasificación en milisegundos
               |
               +-> [Canal Grado A] --> Embalaje automático para exportación / venta entero
               +-> [Canal Grado B] --> Módulo de troceado y deshuese automatizado
               +-> [Anomalías / Decomisos] --> Desvío automático a inspección veterinaria
Indicadores Clave de Desempeño y Análisis de Retorno Económico
El control financiero de la planta exige el monitoreo diario de tres KPIs fundamentales: el Índice de Pollos Ahogados (IPA), el Porcentaje de Carcasas Grado A y la Merma Inexplicada de Rendimiento [8].
"Si una planta procesa 1,000,000 de pollos al mes y reduce su índice de ahogados del 0.20% al 0.10%, rescata 1,000 aves mensuales. Al cabo de un año, esto equivale a 12,000 pollos comercializables que representan más de $50,000 USD de utilidad directa que antes se arrojaban al rendering." — Ing. Eduardo Cervantes López, Consultor Internacional [8]
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son las etapas clave en la línea de procesamiento de pollos de engorde? A: Las etapas principales son recepción, colgado, aturdimiento eléctrico, degüello, desangrado, escaldado, desplumado, evisceración, enfriamiento en chiller y empaque [4]. Cada fase requiere control de tiempo y temperatura para asegurar inocuidad y rendimiento [19].
Q: ¿Cómo afecta el manejo pre-faena y el ayuno al rendimiento de la canal avícola? A: Un ayuno de 8 a 12 horas asegura el vaciado intestinal sin erosionar la mucosa [14]. Retiros menores provocan rupturas digestivas e infectan la canal, mientras que ayunos mayores a 12 horas reducen el rendimiento cárnico [27].
Q: ¿Cuál es el método de aturdimiento más efectivo para garantizar el bienestar animal y la calidad de la carne? A: El aturdimiento por baño de agua de alta frecuencia (120-150 Hz, 35-40 mA/ave) insensibiliza eficazmente al ave [34]. Evita paros cardíacos antes del degüello, reduciendo hemorragias y fracturas en pechugas [2].
Q: ¿Cómo se controlan Salmonella y Campylobacter durante el procesamiento de pollos? A: Se controlan mediante escaldado a temperaturas > 55 °C, evisceración automatizada limpia y mantenimiento del chiller a ≤ 4 °C con 20 a 50 ppm de cloro libre [3], [29]. Esto reduce significativamente la carga bacteriana [28].
Q: ¿Qué causa el aleteo anormal en el túnel de desangrado y cómo se corrige? A: El aleteo se produce por un aturdimiento deficiente o por la presencia de alimento en el buche al momento del colgado [1]. Se corrige ajustando la frecuencia del aturdidor e ingresando la cabeza del ave primero [21].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Eduardo Cervantes López: Aleteo Anormal en Desangre de Pollos
-
Fabio Nunes: Aturdido eléctrico y prevención de lesiones en pollos
-
Eva Bravo: Parámetros de Control de Salmonella en Plantas de Sacrificio
-
Roel Mulder: EU Regulations for Poultry Slaughter and Processing
-
Douglas Zaviezo: Molienda gruesa mejora digestión y camas en pollos de engorde
-
Eduardo Cervantes López: Ahogo en pollos: Pérdida del 85% de carne vendible
-
Walter Paredes: Optimización sanitaria en faenamiento avícola
-
Eduardo Cervantes López: Impacto de pérdidas en rentabilidad avícola
-
Miguel Ruano: Puntos Críticos para Control de Salmonella en Procesamiento Avícola
-
Luciano Ortiz: KPIs de Degüello en Faena de Pollos
-
Eduardo Cervantes López: Optimización de Rendimientos en Procesamiento de Aves
-
Fabio Nunes: Escaldado de pollos: tiempo y temperatura óptimos
-
Fabio Nunes: Gerenciamiento de calidad de carcaza de pollo
-
Dr. Amir Nilipour: Tiempos de retiro de alimento y agua en pollos
-
Martha Pulido Landinez: Bioseguridad en planta de sacrificio para control de Salmonella
-
Carlyle Bennett: Ayuno Óptimo: Menor Contaminación, Más Carne
-
Dr. Amir Nilipour, PhD. Director de Aseguramiento de Calidad e Investigación Empresas Melo, S.A.: Ayuno pre-sacrificio: clave para calidad y evitar decomisos
-
Eduardo Cervantes Lopez: Errores de faenado y decomisos en pollos
-
Sistemas Agropecuarios JAT: Optimización de plantas de pollo: inversión y volumen
-
Sandra Lissette Ricaurte Galindo: Puntos críticos de contaminación en beneficio avícola
-
Eduardo Cervantes López: Aturdido efectivo en pollos: ingreso de cabeza primero
-
Eduardo Cervantes López: Reducción de decomisos por manipulación en pollos
-
Rafael E. Rivera: Impacto de etapas de procesamiento en Campylobacter
-
Dr. Amir H. Nilipour: Rendimiento de pollo procesado
-
Ing. Eduardo Cervantes López: Optimización del pelado de mollejas de pollo
-
Eduardo Cervantes López: Escaldado de pollos: Control de temperatura para evitar mermas
-
Yvonne Vizzier Thaxton, Ph.D. Carnetec.com: Dietado óptimo en aves de engorda
-
Francisco José Garay Pineda, Mauricio Chaurra; y Jorge Fernandez Silva: Prevalencia de Campylobacter en faenado de pollos
-
Verónica Yepes Medina: Control de Campylobacter en Procesamiento Avícola
-
Sandra Lisette Ricaurte Galindo M.V.Z.: Control Microbiológico en Beneficio de Pollo
-
Andres Rocca (Seagro): Aturdido y Desangrado en Pollo de Engorde
-
Gaston Ravassio: Chiller avícola: Inocuidad y peso final de venta
-
Matias Giannattasio: Tiempos de faena en pollos: colgado a desangrado
-
Eduardo Cervantes López: Aturdimiento y Escaldado Óptimo en Procesamiento de Pollos
-
Oscar Enrique Mantilla Tapias: Capacidad de desplumado para 6000 pollos/hora

Argentina

Argentina