Packaging en la Industria de Alimentos Balanceados: Claves Técnicas de Envasado, Conservación y Cierre Eficiente
El packaging en la industria de alimentos balanceados es el sistema de protección, contención e ingeniería de materiales diseñado para preservar la estabilidad fisicoquímica y microbiológica del pienso. Se implementa mediante barreras multicapa y sellado térmico o cosido de alta precisión, manteniendo umbrales de humedad relativa <65% y oxígeno residual <2%, lo que previene la rancidez oxidativa y optimiza el rendimiento zootécnico [9].
- Desafío Técnico y Causa Primaria: La degradación del packaging en alimentos balanceados genera la oxidación de lípidos y la proliferación fúngica por permeabilidad al oxígeno y humedad.
- Impacto Cuantitativo: Mermas operativas de hasta un 80% en descartes de ensacado, pérdidas nutricionales superiores al 15% de vitaminas termolábiles y caídas de conversión alimenticia.
- Protocolo de Intervención Verificado: Densificación previa de polvos, dosificación fina con tolerancia de ±10 g en sacos de 25 kg y termosellado continuo a 160-180 °C.
Tipos de Packaging Industrial y sus 3 Niveles Principales
El packaging industrial en la nutrición animal se estructura en tres niveles interconectados que garantizan la contención biológica, la integridad estructural logística y la entrega eficiente del alimento balanceado al consumidor final [9].
El procesamiento moderno de piensos, premezclas y alimentos para mascotas (pet food) requiere un enfoque sistémico donde cada nivel de empaque cumple funciones fisicoquímicas y mecánicas específicas:
- Packaging Primario: Es el envase en contacto directo con la matriz alimenticia (harinas, pellets, extruidos o suplementos). Su función primordial es actuar como barrera física contra la humedad ambiental, la radiación ultravioleta y el oxígeno molecular. En alimentos balanceados comerciales, destacan las bolsas de papel Kraft multicapa con láminas de polietileno (PE), las bolsas de polipropileno (PP) trenzado laminado y las estructuras complejas multicapa de PET/Aluminio/PE para pet food de alta gama [16].
- Packaging Secundario: Agrupa múltiples unidades de envases primarios para facilitar el manejo comercial, el almacenamiento en depósitos intermediarios y la presentación en puntos de venta. Incluye cajas de cartón corrugado, envolturas termocontraíbles de polietileno de baja densidad (PEBD) y bandejas de pulpa moldeada utilizadas para la distribución masiva de sacos pequeños o suplementos especializados [6].
- Packaging Terciario: Diseñado para la protección logística a gran escala durante la manipulación con montacargas, el transporte terrestre o marítimo y el almacenamiento verticalizado. Comprende los palets de madera o plástico reforzado, el film estirable (stretch wrap o stretch hood) de alto micraje y los grandes contenedores flexibles de tela de polipropileno conocidos como sacos Big Bag o FIBC (Flexible Intermediate Bulk Container), capaces de albergar entre 500 kg y 1.500 kg de pienso [22].
| Nivel de Packaging | Materiales Estructurales Dominantes | Función Zootécnica y Logística Primaria | Parámetro Crítico de Control | Referencia |
|---|---|---|---|---|
| Primario | Papel Kraft, PP trenzado laminado, PEBD, Coextruidos PET/ALU/PE | Prevención de la rancidez oxidativa, conservación de humedad crítica y retención de aromas | Permeabilidad al vapor de agua (WVTR <1,5 g/m²/día) | [9] |
| Secundario | Cartón corrugado de alta resistencia, Film PEBD termocontraíble | Agrupación mecánica, protección contra impactos laterales y apilamiento secundario | Resistencia a la compresión vertical (BCT >3,5 kN) | [6] |
| Terciario | Film estirable coextruido, Palets normalizados, Sacos FIBC (Big Bags) | Estabilización de la carga paletizada, contención contra intemperie y manipulación industrial | Tensión de estiramiento (Retención de carga >85%) | [22] |
La integración armónica de estos tres niveles asegura que la densidad nutricional formulada en la planta de alimentos se mantenga inalterada hasta el comedero de los animales.
Diferencia entre Packing y Packaging en Logística Agroindustrial
La distinción operativa entre packing y packaging radica en que el primero abarca la acción mecánica de acondicionamiento físico y empaquetado, mientras que el segundo engloba el diseño técnico, la química de barrera y la estrategia de comunicación de marca [10].
En el entorno de la ingeniería industrial de alimentos balanceados, confundir estos dos términos genera ineficiencias en la selección de maquinaria y en la especificación de insumos. El packing (o empaquetado/ensacado) es la secuencia cromática y mecánica que ocurre en la línea final de producción. Incluye el proceso físico de dosificación del producto, la densificación previa para eliminar aire ocluido en polvos finos, el llenado volumétrico o gravimétrico de la bolsa, el doblado y cerrado de la boca del saco, y la posterior disposición ordenada de las unidades sobre un palet mediante sistemas robóticos o mecánicos [17][22].
Por el contrario, el packaging (o envase/embalaje) representa la ciencia multidisciplinaria de materiales, ingeniería estructural y diseño industrial aplicada a la bolsa o contenedor. El packaging define las propiedades de barrera térmica y gaseosa, la resistencia a la punción y al rasgado, la biodegradabilidad o reciclabilidad del polímero, y el cumplimiento de las normativas de etiquetado de ingredientes, análisis garantizado, alérgenos y trazabilidad del lote impuestas por organismos de control como SENASA o la AAFCO [11][31].
Como señala el experto internacional Miquel Parramona sobre la interacción entre la calidad del alimento y el envase:
"Sabemos que tenemos tres grandes pilares en este tema: el producto en sí, el tipo de envase y el equipo de llenado. En este triángulo, la adecuada combinación determina que el alimento balanceado, la premezcla o el pet food lleguen en óptimas condiciones al consumidor manteniendo sus propiedades nutricionales." — Miquel Parramona, Envisa [9]
Mientras que un error en la fase de packing (como una desviación en la calibración de la balanza de ensacado o un desalineamiento del cosido) provoca pérdidas inmediatas por derrames o productos rechazados por fuera de peso, una falla en el packaging (como una tasa de transmisión de oxígeno inadecuada o la ausencia de protección contra rayos UV) compromete silenciosamente la calidad del pienso durante meses, generando rancidez oxidativa de lípidos y destrucción de vitaminas hidrosolubles [13][20].
Tecnologías de Envasado Eficiente y Precisión en Cierre de Bolsas
La implementación de tecnologías automatizadas de ensacado y sistemas de cerrado de precisión resulta crítica para mitigar desviaciones en el pesaje final y evitar fugas microbianas por costuras defectuosas [1].
Métodos de Cierre: Cosido Industrial vs. Termosellado Hermético
La elección del método de cerrado depende del material de la bolsa y del nivel de protección higroscópica requerido por la matriz nutricional. Para sacos de polipropileno (PP) trenzado o papel Kraft tradicional, el cosido representa la solución más difundida. Sin embargo, existen diferencias operativas severas entre la rafia de PP y el papel en términos de velocidad cinemática y resistencia térmica [1].
Los sistemas de cosido industrial pueden operar hasta velocidades de 25 sacos por minuto en bolsas de rafia. En bolsas de papel, el rozamiento genera un fuerte calentamiento en la aguja de coser que puede degradar las fibras del material o romper el hilo de poliéster, obligando a reducir la cadencia operativa o instalar sistemas de enfriamiento forzado por aire [1].
| Tecnología de Cierre | Materiales Compatibles | Velocidad Operativa Máxima | Nivel de Hermeticidad y Barrera | Aplicación Zootécnica Recomendada | Referencia |
|---|---|---|---|---|---|
| Cosido Plano / Doblado | PP Trenzado, Papel Kraft | 20 - 25 sacos/min | Bajo (Perforación por aguja genera micro-fugas) | Piensos terminados voluminosos y cereales enteros | [1] |
| Cosido con Cinta Ribete (Tape) | Papel Kraft Multicapa | 15 - 18 sacos/min | Medio (Protección mecánica adicional en la costura) | Alimentos peletizados para avicultura y porcicultura | [1] |
| Termosellado por Impulso | PE, Coextruidos termoplásticos | 10 - 14 sacos/min | Alto (Fusión molecular completa por ciclos de temperatura) | Sacos de Pet Food en lotes medianos y premix | [1] |
| Termosellado Continuo | PEBD, Films laminados | 18 - 22 sacos/min | Muy Alto (Resistencias continuas y ruedas de compresión) | Dietas extruidas para acuicultura y Pet Food | [1] |
| Saco Tipo Pinch (PBOM) | Papel Kraft + Liner interior PE | 12 - 16 sacos/min | Máximo (Cierre por cola reactivada por calor sin perforación) | Leche en polvo, sustitutos lácteos y premezclas críticas | [1] |
Para productos altamente sensibles como sustitutos lácteos para lechones o becerros, concentrados vitamínico-minerales y harina de leche en polvo, se utiliza el saco tipo Pinch (Pinch Bottom Open Mouth - PBOM). Estos sacos incorporan una franja de adhesivo termo-reactivable (hot melt) aplicado en origen por el fabricante de la bolsa. Al momento del cerrado, una boquilla inyecta aire caliente a 180-200 °C y un mecanismo dobla la pestaña superior, logrando un sellado hermético libre de perforaciones mecanizadas que elimina cualquier riesgo de contaminación cruzada o entrada de humedad [1].
Manejo de Polvos, Densificación y Precisión de Pesaje
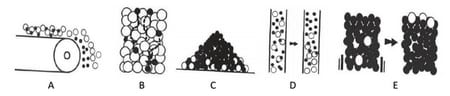
El envasado de alimentos balanceados en polvo (premezclas, harinas de iniciación, correctores de nucleo) presenta severos desafíos operacionales relacionados con la retención de aire interparticular. Las partículas de baja granulometría atrapan volúmenes significativos de aire, reduciendo la densidad aparente del producto y provocando que las bolsas se hinchen, lo que inestabiliza los palets durante el transporte [17].
Para resolver esta ineficiencia, las líneas modernas integran sistemas de densificación previa. Mediante el uso de sondas de vacío sumergibles o tornillos sinfín de desaireación forzada en la tolva de ensacado, se extrae el aire atrapado justo antes del vertido, permitiendo empaquetar masas equivalentes en sacos de menor volumen físico [17].
En términos de metrología y precisión de llenado, las ensacadoras avanzadas emplean el control dinamométrico del "producto en cola" (flight product). Este algoritmo calcula continuamente la cantidad de material que se encuentra en caída libre tras el cierre instantáneo de la compuerta principal de la tolva, ajustando el punto de corte del flujo fino para lograr desviaciones inferiores a ±10 gramos en sacos de 25 kg [20].
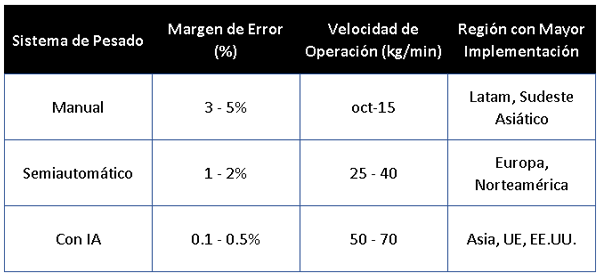
Asimismo, la integración de visión artificial y detectores de metales en continuo en las líneas automatizadas de ensacado permite inspeccionar el 100% de los sacos terminados, reduciendo los descartes por pliegues en el sellado o diferencias de peso en un 80% [18][25].
Conservación Nutricional y Protección contra Deshidratación u Oxidación
La preservación de lípidos, vitaminas y aditivos sensibles en la matriz de piensos peletizados o extruidos exige barreras químicas impermeables contra el oxígeno molecular, la radiación ultravioleta y el intercambio de humedad [13].
La degradación nutricional de los alimentos balanceados almacenados ocurre principalmente a través de tres vías fisicoquímicas:
- Rancidez Oxidativa de Lípidos: La adición de aceites vegetales o grasas animales para elevar la densidad energética de las dietas expone a los ácidos grasos insaturados a reacciones de peroxidación en presencia de O2. Este proceso produce hidroperóxidos, aldehídos y cetonas volátiles que generan olores rancios, reducen la palatabilidad del pienso y causan erosión de la gizzard (molleja) o enteritis autoinmune en aves y cerdos [10][28].
- Foto-oxidación de Vitaminas e Insumos Sensibles: La exposición del empaque a la radiación UV en almacenes o puntos de venta acelera la descomposición de vitaminas termolábiles y fotosensibles (A, D3, K3, Riboflavina) e induce la fotodegradación de pigmentos carotenoides sintéticos o naturales añadidos a piensos avícolas para la pigmentación de la yema de huevo o la piel del pollo [13].
- Migración de Humedad y Proliferación Fúngica: La absorción de humedad relativa ambiental en sacos con mala barrera incrementa la actividad de agua (aw) por encima del umbral crítico de 0,65. Esto gatilla el germinado de esporas de mohos (Aspergillus flavus, Fusarium verticillioides), desencadenando la síntesis de micotoxinas (Aflatoxinas, Fumonisinas, Zearalenona) de elevado impacto neurotóxico, hepatotóxico e inmunosupresor [15][31].
Para prevenir estas degradaciones, la industria aplica la metodología de Puntos Críticos de Control (PCC) en la cadena de envasado, garantizando que cada fase operativa mitigue los riesgos de alteración del producto.
Matriz de 10 Puntos Críticos de Control (PCC) en la Cadena de Packaging y Envasado de Alimentos Balanceados
| PCC | Etapa del Proceso | Desafío Zootécnico / Fisicoquímico | Límite Crítico / Parámetro Operativo | Medida Correctiva | Referencia |
|---|---|---|---|---|---|
| PCC 1 | Recepción de Bobinas y Bolsas | Defectos de estanqueidad o baja barrera UV/WVTR en el material del envase | WVTR <1,5 g/m²/24h; OTR <15 cm³/m²/24h a 23 °C | Rechazo del lote de empaques por fuera de especificación técnica | [15] |
| PCC 2 | Limpieza de Línea y Control Estático | Carga electrostática en sacos PE atracciones de polvo fino en el área de sellado | Ausencia visible de partículas en la zona superior de sellado (boca) | Instalación de barras desionizadoras de aire y soplado de boca previa | [1] |
| PCC 3 | Densificación de Alimentos en Polvo | Inestabilidad del volumen del saco y bolsas con aire ocluido desequilibrante | Densidad aparente del volumen empacado >0,55 kg/L | Ajuste de vacío en la sonda de desaireación y ciclos de vibración en tolva | [17] |
| PCC 4 | Pesaje Dinámico y Calibración | Errores de dosificación que generan fraudes de contenido o caídas de conversión | Tolerancia máxima de dosificación ±0,1% del peso nominal declarativo | Calibración automática de celdas de carga y corrección de "producto en cola" | [20] |
| PCC 5 | Posicionamiento de Boca del Saco | Desalignment o torceduras en el pliegue superior previo al cierre o cosido | Desviación angular de la línea de cierre <2° respecto al eje horizontal | Reajuste de guías mecánicas en el colocador automático de sacos | [1] |
| PCC 6 | Control de Temperatura de Termosellado | Fusión incompleta (fuga) o quemado térmico del polímero por exceso de caloria | Temperatura de mordazas continuas a 170 °C ±5 °C | Parada automática de línea e inspección por cámara termográfica | [1] |
| PCC 7 | Cosido e Inyección de Hilo de Algodón | Perforaciones por aguja que actúan como capilares de entrada para humedad | Tensión de hilo constante de 5 cabos de poliéster + hilo de algodón sellador | Reemplazo programado de agujas cada 8 horas o 10.000 sacos procesados | [1] |
| PCC 8 | Verificación de Peso en Continuo (Checkweigher) | Unidades incompletas o sacos con falta de aditivos o pellets densos | Rechazo automático de sacos fuera de rango (±0,5% del peso total) | Expulsión neumática automática a tolva de reprocesamiento | [18] |
| PCC 9 | Detección de Metales e Inspección | Presencia de virutas metálicas de desgaste de matrices de peletizado/extrusión | Cero detección de partículas ferrosas >1,5 mm y no ferrosas >2,0 mm | Expulsión neumática de la bolsa contaminada y auditoría de matriz | [18] |
| PCC 10 | Paletizado y Cobertura de Film Estirable | Desplazamiento de carga en transporte o ingreso de agua por la intemperie | Cobertura superior impermeabilizada y pretensado de film >200% | Reajuste de tensión del brazo robótico paletizador y enfardadora | [22] |
Tendencias en Packaging Sostenible para Pet Food y Cadena Avícola
El desarrollo de empaques sostenibles en la nutrición animal combina polímeros compostables, mono-materiales reciclables y certificaciones de inocuidad sin comprometer la vida de anaquel del producto [12].
El segmento de pet food premium y la avicultura comercial están liderando la transición hacia soluciones de empaque de bajo impacto ambiental, empujados por regulaciones de responsabilidad extendida del productor y exigencias de sostenibilidad por parte del consumidor urbano [16][23].
Innovaciones en Alimentos para Mascotas (Pet Food)
En el mercado de pet food, la tendencia predominante es la sustitución de las estructuras complejas tri-capa no reciclables (PET/Aluminio/PE) por mono-materiales de polietileno (Mono-PE) o polipropileno (Mono-PP) reciclables. Gracias a avances en la orientación de películas durante la extrusión (MDO-PE), estos mono-materiales alcanzan propiedades de barrera al oxígeno y la humedad equivalentes al papel de aluminio tradicional, facilitando su reincorporación a la economía circular [10][23].
Adicionalmente, se incorporan accesorios de conveniencia funcional como cierres resellables (zippers frontales o tipo velcro) que reducen la volatilización de palatabilizantes y grasas aromáticas tras la primera apertura en el hogar, manteniendo la frescura del alimento seco hasta el consumo de la última porción [10].
Innovaciones en la Cadena Avícola y Agroindustrial
En la producción de pollo de engorde y huevo comercial, las tecnologías sostenibles abarcan desde soluciones compostables para el empaque secundario hasta alternativas económicas de contención:
- Bandejas Compostables para Carne de Aves: Introducción de sustratos celulósicos biodegradables tratados con ceras vegetales e inhibidores de humedad para el envasado de piezas cortadas de pollo, sustituyendo las bandejas de poliestireno expandido (EPS) [12].
- Bandejas de Pulpa Moldeada para Huevo Comercial: Utilización de fibras recuperadas mediante moldeado termoconformado para cajas de 30 unidades, ofreciendo un costo unitario ultra-competitivo de 0,02 USD a 0,025 USD por bandeja con excelente capacidad de absorción de impactos durante la logística de distribución [6].
- Redes y Mallas Plásticas para Huevos de Especialidad: Uso de mallas de polietileno como alternativa económica y ventilada para el empaque de huevos de codorniz o sistemas camperos, mejorando la visibilidad del producto y reduciendo en un 70% el peso total del material de empaque empleado [5][8].
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son los 3 tipos principales de packaging en la industria de alimentos balanceados? A: Son el primario (bolsas en contacto directo con el pienso), secundario (cajas y fundas para agrupación de sacos) y terciario (palets y film estirable para transporte logístico) [9].
Q: ¿Qué es el packaging en una empresa agroindustrial? A: Es el sistema integral de ingeniería de materiales y diseño comunicacional que preserva la calidad nutricional y asegura la inocuidad del alimento balanceado durante el almacenamiento y distribución [10].
Q: ¿Cuál es la diferencia entre packing y packaging? A: El packing es el proceso operativo y mecánico de empaquetado, pesaje y ensacado, mientras que el packaging abarca la ciencia del envase, las propiedades de barrera del material y la estrategia de marca [10].
Q: ¿Cuáles son algunas empresas de packaging e ingeniería de ensacado destacadas en la región? A: Destacan firmas internacionales especializadas como PAYPER, Concetti, BYASA e Indumak, proveedoras de líneas integrales de ensacado automático, pesaje dinámico y paletizado robotizado para la industria de piensos [14][19][21].
Q: ¿Cuál es la velocidad de cosido recomendada para sacos de rafia de polipropileno frente a sacos de papel Kraft? A: La rafia permite velocidades continuas de hasta 25 sacos por minuto, mientras que el papel Kraft requiere velocidades menores para evitar el sobrecalentamiento de agujas y desgarros en la perforación [1].
Q: ¿Por qué es necesaria la densificación previa en alimentos balanceados en polvo antes del ensacado? A: La densificación extrae el aire ocluido entre las partículas finas, estabilizando el volumen del saco, mejorando el aplomado en el paletizado y evitando deformaciones indeseadas por hinchamiento [17].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Miquel Parramona: Velocidad de Cosido: Rafia vs. Papel
-
H Borba, AM Scatolini-Silva, A Giampietro-Ganeco, PA Souza, MM Boiago, JLM Mello, RC Dourado, MP Berton: Empaque al Vacío Mejora Calidad de Albúmina en Huevos Marrones
-
Oscar Andres Hernandez Ramos: Pérdida de peso en alas de pollo marinadas: primeros 15 minutos críticos
-
Valdir S. de Avila; Arlei Coldebella; Elsio A. P. de Figueiredo; Paulo A. R. de Brum; João Alberto Pissaia: Energia Metabolizável Ideal para Frangos ISA LABEL
-
Jose Luis Santillan Rogel: Redes de plástico: Empaque económico para huevo de codorniz
-
Daniel Gresely: Costo de producción de bandejas de huevo de 30 unidades
-
Ferdinando Santamaria: Desafíos de empaque para huevo de codorniz en Costa Rica
-
JOSE LUIS SANTILLAN ROGEL: Volumen mínimo para empaques personalizados de huevo de codorniz
-
Miquel Parramona: Pilares Técnicos del Envasado en Alimentos Balanceados
-
Rudolf Schaich: Innovación en Empaque: Protección y Conveniencia
-
Guadalupe Galo: Información de Alérgenos en Empaques de Alimentos para Mascotas
-
Osvaldo Caneo: Empaques Compostables para Pollo
-
Esteban Jimenez: Empaques con Protección UV: Mayor Durabilidad y Color en Embutidos
-
PAYPER: Tecnología PAYPER para Ensacado de Alimentos Balanceados
-
Zenith Muñoz: Impacto del Empaque en Piensos
-
Miquel Parramona: Envase de Petfood: Claves para el Consumidor Urbano
-
Miquel Parramona: Necesidad de Densificación en Polvos de Balanceados
-
Miquel Parramona: Verificación de Peso en Continuo para Balanceados
-
Miquel Parramona: Ensacadoras Concetti: Versatilidad de 2 a 25 kg
-
David Pernia Grillo: Precisión de Pesaje en Ensacadoras de Alimentos Balanceados
-
Jorge Gómez: Soluciones de Pesaje BYASA en Balanceados
-
Miquel Parramona: Selección de Proveedor de Paletizado Automático
-
Ing. Oscar Diez: Embalaje y Especialización en Pet Food Premium
-
Dpto. Técnico de PRONACA: Control de calidad de envase y etiquetado de alimento avícola
-
FIGAP: Visión Artificial para Ensacado de Alimentos Balanceados
-
Joaquin A. Paulino: Selección de ingredientes para alimento animal
-
Jérôme Lamoine, Ivan Gaytan: Precisión en Dosificación de Aditivos en Polvo
-
M.V. Rodrigo Plá: Desafíos en la formulación de alimentos balanceados
-
José Carlos López Galitzia: Procesabilidad: La Tercera Variable en Alimentos Balanceados
-
Amanda Zhou, Allance Machinery, China: Beneficios del Peletizado en Lechería
-
Juan Carlos Medina Bravo, Alicia Bringas, Jose Antonio Fierro Huesca y Jose De Jesus Genis: Parámetros de Calidad Nutricional AAFCO
-
M.V. MSc. Armando Fuentes: Alimentos balanceados: Fundamento de la nutrición porcina
-
Giuseppe Bigliani: Sostenibilidad en Alimentos Balanceados
-
Oscar Pinto: BPM y OEE: Mejora de eficiencia en alimentos balanceados
-
Equipo Técnico de FIGAP: Sensores NPK aumentan 25% precisión en formulación