Gestión y Tratamiento de Residuos de Faena Bovina: Valorización, Renderizado y Sustentabilidad
La gestión de residuos de faena bovina es el conjunto de procesos zootécnicos e industriales destinados a la segregación, tratamiento y valorización de subproductos y efluentes. Su optimización se implementa mediante plantas de rendering, biodigestión anaeróbica y sistemas PTAR, manteniendo umbrales de DBO5 e hidrólisis rigurosos, lo que previene la contaminación ambiental y optimiza la rentabilidad [1].
- Desafío Técnico y Causa Primaria: La gestión de residuos de faena bovina en vacunos busca mitigar la carga orgánica y patógena por vertido de efluentes, sangre y decomisos sin tratar.
- Impacto Cuantitativo: Reducción de la Demanda Bioquímica de Oxígeno (DBO5) en más de 85%, recuperación de 40% a 52% del peso vivo en subproductos valorizables y disminución del 100% en emisiones directas de olores.
- Protocolo de Intervención Verificado: Segregación en origen mediante rejillas de 2 mm, cocción en cocedores digestores a 133 °C durante 20 min a 3 bar de presión y biodigestión anaeróbica con tiempo de retención hidráulica (HRT) de 30 a 45 días.
Clasificación de Residuos Pecuarios y de Matadero
El procesamiento industrial del ganado bovino genera entre un 40% y un 52% de subproductos no comestibles respecto al peso vivo total del animal al momento del sacrificio [10]. Esta fracción constitutiva comprende masas hídricas, sólidas y semisólidas que deben segregarse eficientemente en el punto de origen para evitar la contaminación cruzada de las canales comestibles y maximizar la recuperación de materias primas secundarias [16].
"La recuperación y utilización racional de los subproductos es esencial para la eficiencia de las operaciones de rendimiento y la reducción del precio final de la carne, integrándose en múltiples cadenas agroindustriales." — Ivan Luz Ledic, Especialista en Beneficio Bovino [10]
Los residuos generados en las instalaciones de faena (plantas de beneficio y frigoríficos) se clasifican con rigor zootécnico en cuatro categorías principales:
- Subproductos orgánicos blandos y grasos: Incluyen visceras no comestibles (pulmones, tráquea, bazo, aparato reproductivo), grasa de pulido, recortes musculares y decomisos sanitarios. Presentan una humedad del 60% al 75% y un elevado contenido proteico y lipídico.
- Subproductos duros u óseos: Formados por la cabeza, cornamenta, pezuñas y la estructura osteoarticular residual despostada. Caracterizados por un alto contenido de minerales (calcio y fósforo) y colágeno.
- Flujos líquidos y hemoderivados: Compuestos por la sangre captada en el canal de degüello (3,5% a 4,5% del peso vivo) y las aguas servidas de lavado de instalaciones, canales y vísceras [19].
- Contenido digestivo y deyecciones: Representado por el contenido ruminal (materia vegetal en fermentación con un 85% a 90% de humedad) y el estiércol de los corrales de espera o descanso [8].
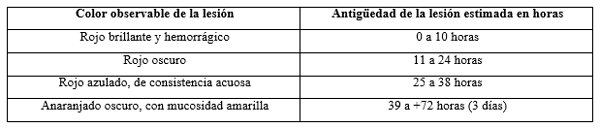
El impacto económico de los decomisos por lesiones traumáticas, hematomas o afecciones patológicas es sustancial en la industria cárnica [15]. La tipificación precisa de estas pérdidas permite desviar el material hacia plantas de procesamiento de subproductos (rendering) o compostaje, transformando un pasivo ambiental en ingresos adicionales [24].
| Categoria de Subproducto | Composición Química Promedio (% MS) | Destino Zootécnico / Industrial | Impacto de Valorización | Cita Técnica |
|---|---|---|---|---|
| Grasa y Visceras Blandas | 15% Proteína, 75% Lípidos, 10% Cenizas | Renderizado / Harina de carne, Sebo industrial | Alto (Proteínas y Biocombustible) | [4] |
| Estructura Ósea y Cabezas | 25% Proteína, 15% Lípidos, 55% Cenizas | Harina de hueso desgelatinizada, Colágeno | Medio-Alto (Minerales Ca/P) | [35] |
| Sangre Entera | 80% Proteína, 1% Lípidos, 5% Cenizas | Harina de sangre, Plasma, Paquete globular | Muy Alto (Proteína >80% digestible) | [19] |
| Contenido Ruminal | 12% Proteína, 3% Lípidos, 12% Cenizas | Compostaje, Co-digestión anaeróbica | Medio (Acondicionador de suelo / Biogás) | [9] |
Tratamiento de Efluentes y Estiércol Ruminal Bovino
El volumen de agua residual generado en plantas de faena bovina oscila entre 1.000 y 2.500 litros por canal procesada, exigiendo sistemas eficientes de separación física y biológica [33]. La carga contaminante no tratada de estos efluentes registra valores de Demanda Bioquímica de Oxígeno (DBO5) de 2.000 a 6.000 mg/L y Demanda Química de Oxígeno (DQO) de 4.000 a 12.000 mg/L, impulsada por la presencia de sangre diluida, grasas emulsionadas y material ruminal [26].
"Si le hacemos un análisis químico completo a las aguas residuales, encontramos nitrógeno, fósforo, potasio, cobre, zinc, magnesio y boro, que para programas de fertilización de cultivos siempre son bien valorizados." — Randy Ellis C., Especialista en Gestión Ambiental [3]
La Arquitectura de la Planta de Tratamiento de Aguas Residuales (PTAR) frigorífica comprende tres fases secuenciales obligatorias:
Tratamiento Primario y Físico-Mecánico
Comienza con la segregación seca en las zonas de evisceración para impedir el vertido masivo de sólidos al drenaje. Los efluentes pasan por rejillas de desbaste estáticas o rotativas con aperturas de 1,5 a 3,0 mm para retener pelos, restos tisulares y fibra ruminal gruesa. A continuación, el flujo ingresa a trampa de grasas o unidades de Flotación por Aire Disuelto (DAF), donde la inyección de microburbujas de aire (20 a 50 micras) combinada con coagulantes y floculantes remueve más del 90% de las grasas flotantes y hasta un 60% de los Sólidos Suspendidos Totales (SST) [33].
Tratamiento Secundario o Biológico
Los efluentes clarificados ingresan a reactores anaeróbicos de flujo ascendente (UASB) o lagunas anaeróbicas profundas (4 a 5 metros de profundidad), donde bacterias metanogénicas degradan la materia orgánica compleja. El Tiempo de Retención Hidráulica (HRT) varía entre 15 y 30 días, logrando reducciones de DBO5 superiores al 80% [11]. Posteriormente, se aplica una fase aeróbica (lodos activados o piletas facultativas) para nitrificar el amonio y depurar los efluentes hasta cumplir con las normativas provinciales y nacionales de vertido a cuerpos receptores [26].

| Etapa de Tratamiento | Tecnologías Aplicadas | Eficiencia Remoción DBO5 (%) | Eficiencia Remoción Grasas (%) | Parámetros Operativos Clave | Cita Técnica |
|---|---|---|---|---|---|
| Pretratamiento / Cribado | Rejillas Tamiz (1,5 - 3 mm) | 10% - 15% | 5% - 10% | Velocidad de paso <0,8 m/s | [33] |
| Primario / Fisicoquímico | Unidad DAF + Coagulante | 40% - 60% | 85% - 95% | Presión saturación 4,5 bar | [33] |
| Secundario / Anaeróbico | Reactor UASB / Digestor | 75% - 85% | 50% - 70% | HRT 15-30 días, Temp 35 °C | [11] |
| Terciario / Pulido | Lagunas facultativas / UV | 90% - 98% | 98% - 99% | Desinfección patógenos <100 NMP/100mL | [7] |
Industria del Renderizado de Subproductos Cárnicos
El renderizado de subproductos bovinos transforma tejidos blandos, huesos y grasa en harinas proteicas y sebos industriales mediante acondicionamiento térmico a 133 °C y 3 bar de presión [4]. Esta industria procesa millones de toneladas de decomisos y recortes no comestibles, previniendo la acumulación de desechos en rellenos sanitarios y eliminando patógenos esporulados como Clostridium perfringens y Bacillus anthracis [30].
"Si no existiera la industria del reciclaje pecuario o rendering, la capacidad de los rellenos sanitarios se agotaría en pocos años y la acumulación de cadáveres desataría crisis sanitarias desastrosas." — North American Renderers Association [4]
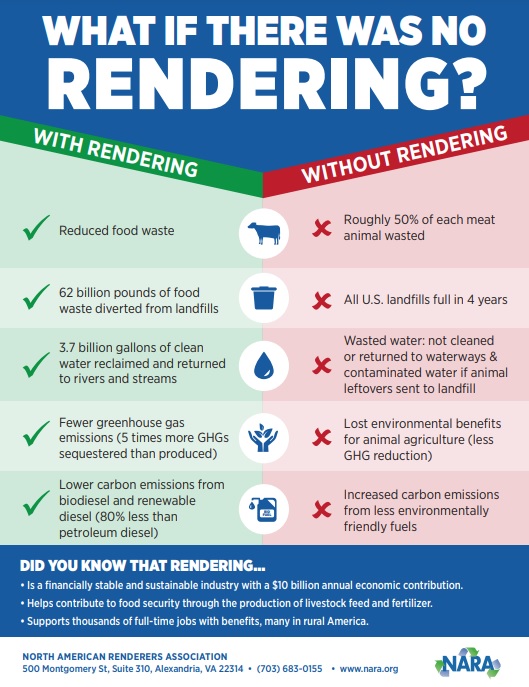
El proceso de digestión térmica industrial se divide operacionalmente en dos tecnologías principales [35]:
- Sistema por Vía Seca (Dry Rendering): La materia prima triturada a un tamaño de partícula inferior a 25 mm se introduce en cocedores discontinuos (batch) o continuos encamisados con vapor indirecto. Se eleva la temperatura a 120-135 °C durante 45 a 90 minutos para evaporar la humedad interna por digestión seca. Posteriormente, la masa cocida se prensa mecánicamente en prensas de tornillo (expeller) para extraer el sebo líquido, obteniéndose una torta proteica que se muele para producir Harina de Carne y Hueso (HCH) con contenidos de Proteína Bruta (PB) entre el 45% y el 55% [35].
- Sistema por Vía Húmeda (Wet Rendering): Se inyecta vapor directo sobre la masa para coagular las proteínas y romper las celdas adiposas a temperaturas de 90 a 95 °C. A continuación, mediante decantadores centrífugos (decanters de 3 fases), se separan simultáneamente la fase sólida (harina húmeda), la fase grasa (sebo de alta pureza) y la fase acuosa (stickwater). La fase acuosa se somete a evaporadores de múltiple efecto para recuperar sólidos solubles proteicos antes del secado final [27].
La valorización comercial del sebo bovino incompresible ha experimentado una expansión masiva hacia la industria energética como insumo primario para Diésel Renovable (HVO, Hydrotreated Vegetable Oil) y Combustible Sostenible de Aviación (SAF), alcanzando reducciones de emisiones de Gases de Efecto Invernadero (GEI) de hasta un 80% en comparación con los combustibles fósiles tradicionales [5].
Compostaje y Biodigestión de Decomisos Bovinos
La co-digestión anaeróbica de decomisos bovinos triturados y contenido ruminal produce hasta 400 a 600 litros de biogás por kilogramo de materia volátil destruida [9]. La combinación de materiales con alta carga de nitrógeno (visceras y deyecciones) con materiales lignocelulósicos ricos en carbono (contenido ruminal y viruta de madera) optimiza la relación Carbono/Nitrógeno (C/N), fijando el rango operativo ideal entre 25:1 y 30:1 [22].
"En una planta modelo que procesa 77 toneladas diarias de desechos de frigorífico con 12 biodigestores de 300 m³, se logran tiempos de retención hidráulica de 30 a 45 días, generando biogás con 70% de metano para cogeneración eléctrica y térmica." — Ing. Roberto Montanaro, Consultor en Agroenergías [9]
Proceso de Biodigestión Anaeróbica
Para procesar canales completas, cadáveres o decomisos enteros en biodigestores anaeróbicos, es indispensable efectuar un tratamiento mecánico de trituración reduciendo los sólidos a trozos menores de 12 mm, seguido de una pasteurización previa a 70 °C durante 60 minutos [14]. Este acondicionamiento previene el taponamiento de tuberías, destruye patógenos vegetativos y acelera la fase de hidrólisis bacteriana en el digestor [14].
Compostaje Termofílico Aeróbico
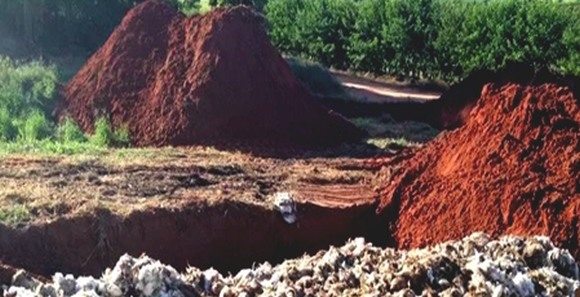
El compostaje representa una solución robusta para frigoríficos de escala mediana y pequeña o para el manejo del contenido ruminal extraído [7]. Se disponen pilas aeróbicas de volteo mecánico o aireación forzada mezclando el contenido ruminal con decomisos triturados en una proporción volumétrica 3:1. Durante la fase termofílica, la temperatura interna del montón debe mantenerse entre 55 °C y 65 °C durante un período mínimo ininterrumpido de 14 días para higienizar el compost y destruir huevos de parásitos y bacterias patógenas [20].
Puntos Críticos de Control en la Gestión e Higiene de Residuos de Faena
El aseguramiento de la bioseguridad, la calidad de los subproductos valorizables y la conformidad ambiental en un frigorífico bovino requiere la implementación de un sistema de Puntos Críticos de Control (PCC) estructurado a lo largo de toda la línea de proceso.
| Etapa del Proceso | Punto Crítico de Control (PCC) | Parámetro Técnico / Límite Crítico | Acción Correctiva / Protocolo Zootécnico | Cita Técnica |
|---|---|---|---|---|
| 1. Sangrado y Degüello | Captura y desvío de sangre | Recolección higiénica por cuchillo hueco / Tiempo secado <2 h | Aplicar citrato de sodio anticoagulante (0,5%), refrigerar a 4 °C | [19] |
| 2. Evisceración y Rumen | Separación seca de contenido digestivo | Evitar vertido de estiércol a drenaje / Humedad ruminal <88% | Prensa de tornillo para dewatering ruminal; desvío a biogás/compost | [18] |
| 3. Inspección Veterinaria | Segregación de decomisos sanitarios | Detección de zoonosis (TB, Brucelosis, Carbunclo) | Aislamiento inmediato; desvío a incineración o autoclave | [17] |
| 4. Lavado de Canales | Control de consumo hídrico y grasas | Caudal <1,5 m³/canal / Presión agua 15-20 bar | Instalar pistolas de corte automático y boquillas de alta eficiencia | [13] |
| 5. Tamizado de Efluentes | Filtrado primario de sólidos | Separación de partículas >2,0 mm en tamiz rotativo | Limpieza continua de rejillas; raspado mecánico automático | [33] |
| 6. Flotación DAF | Extracción de grasas e hidrocarburos | Remoción grasas >90% / Inyección aire 20-50 µm | Ajuste de dosis de polielectrolito y coagulante inorgánico | [33] |
| 7. Triturado para Rendering | Homogeneización de partícula | Tamaño de partícula <25 mm previa a cocción | Mantenimiento de cuchillas de moledora; cribado electromagnético | [35] |
| 8. Esterilización / Renderizado | Tratamiento térmico de subproductos | Temp = 133 °C, Presión = 3 bar, Tiempo = 20 min | Parada de alimentación; recirculación si no alcanza la temperatura | [4] |
| 9. Digestión Anaeróbica | Estabilidad del digestor biológico | pH = 6,8 - 7,4, Ácidos Grasos Volátiles/Alcalinidad <0,3 | Ajuste de carga orgánica volumétrica; adición de amortiguadores | [9] |
| 10. Disposición de Lodos | Higienización de biosólidos | Fase termofílica compost >55 °C por más de 14 días | Prolongar aireación forzada o volteo mecánico de pilas | [20] |
Impacto Ambiental y Bioseguridad en Faena de Vacunos
La inadecuada disposición de residuos sanitarios y efluentes orgánicos en mataderos promueve la diseminación de agentes zoonóticos y la eutrofización severa de cuerpos hídricos receptores [17]. La filtración de efluentes no tratados hacia napas subterráneas o cursos de agua superficiales introduce elevadas concentraciones de nitrógeno amoniacal y fósforo, reduciendo el oxígeno disuelto y colapsando los ecosistemas acuáticos [22].
"El manejo deficiente de cadáveres y decomisos con esporas de carbunclo (Bacillus anthracis) representa un grave riesgo epidemiológico rural. Su eliminación debe seguir protocolos rigurosos de tapado controlado o enterramiento con cal viva." — Dr. Ramon P. Noseda, Especialista en Sanidad Animal [17]
En el ámbito de la bioseguridad ganadera e industrial, la gestión de decomisos y cadáveres con enfermedades de declaración obligatoria (Tales como Carbunclo, Tuberculosis bovina o Encefalopatía Espongiforme Bovina - EEB) está estrictamente regulada por organismos sanitarios internacionales y nacionales (SENASA, INVIMA, USDA) [23].
Riesgos Epidemiológicos y Métodos de Mitigación
- Agentes Esporulados (Bacillus anthracis): Queda totalmente prohibido el faenamiento o desposte de animales sospechosos. En caso de detección en corrales, el cadáver debe enterrarse a una profundidad no menor a 2 metros, recubierto totalmente con cal viva (óxido de calcio) para elevar el pH ambiental e inactivar las formas vegetativas antes de su esporulación [17].
- Vectores y Malos Olores: Las emisiones de compuestos sulfurados (Sulfuro de Hidrógeno - H2S), amoníaco (NH3) y mercaptanos generadas por la descomposición anóxica de proteínas en lagunas o depósitos descubiertos se controlan mediante la instalación de cubiertas flotantes sintéticas en las piletas, biofiltros de lecho orgánico (corteza de pino/compost) y la adición de Microorganismos Eficientes Nativos (MEN) [34].
- Control de Residuos Farmacológicos: Animales enviados a faena sin respetar el período de retiro de medicamentos veterinarios (antibióticos, antiparasitarios o garrapaticidas) generan subproductos y efluentes con trazas químicas que alteran la microbiota de los biodigestores e impactan negativamente en las cadenas alimentarias [13].
Economía Circular en Cadenas de Producción Animal
La integración de la economía circular en la industria frigorífica bovina convierte pasivos ambientales en activos energéticos y fertilizantes de alto valor agronómico [12]. Este enfoque busca cerrar el ciclo de nutrientes (Nitrógeno, Fósforo, Potasio), maximizando el aprovechamiento del animal e incrementando la resiliencia financiera de la empresa [2].
FAENA Y BENEFICIO BOVINO | |
v v v
[ SUBPRODUCTOS SECOS Y GRASAS ] [ EFLUENTES Y SANGRE ] [ CONTENIDO RUMINAL ] | |
v v v
[ RENDERING / STERILIZATION ] [ TRATAMIENTO DAF / UASB ] [ COMPOSTAJE / BIOGÁS ]
(133 °C, 3 bar, 20 min) |
| v v
+------------+------------+ [ BIOGÁS ENERGÉTICO ] [ BIOFERTILIZANTE ]
| | (CH4 60-70%) (Humus / Digestato)
v v |
[ HARINAS ] [ SEBO ] v v
(HCH/Sangre) (HVO/SAF) [ COGENERACIÓN ELÉCTRICA ] [ REGENERACIÓN SUELOS ]
Oportunidades Directas de Valorización Económica
- Bioenergía y Autogeneración Termoeléctrica: La captura del biogás metánico producido en digestores anaeróbicos permite sustituir hasta un 40% del consumo de gas natural o fuel oil en las calderas de la planta frigorífica, o bien generar electricidad mediante motores de cogeneración [9].
- Biofertilizantes y Enmiendas Orgánicas: El digestato líquido resultante de la biodigestión y el humus derivado del compostaje ruminal poseen concentraciones biodisponibles de N-P-K, permitiendo sustituir fertilizantes sintéticos petroquímicos en cultivos agrícolas forrajeros [3].
- Insumos para Biocombustibles Avanzados: El sebo bovino de grado industrial (sebo industrial no comestible con acidez inferior al 2%) es altamente codiciado por las refinerías internacionales de biodiésel de segunda generación y combustibles sintéticos para aviación [32].
Preguntas Frecuentes (FAQ)
Q: ¿Cómo se le llama al desecho de las vacas? A: En el ámbito zootécnico e industrial, los desechos fisiológicos corresponden al estiércol y contenido ruminal, mientras que en la faena frigorífica se clasifican colectivamente como subproductos no comestibles y efluentes orgánicos [10].
Q: ¿Cuáles son los 4 tipos de residuos? A: En plantas de faena bovina, los cuatro grupos principales son: residuos sólidos orgánicos (vísceras y deyecciones), residuos líquidos (efluentes con sangre), residuos de decomiso sanitario (canales no aptas) y residuos inorgánicos industriales [16].
Q: ¿Cuáles son los 7 tipos de residuos? A: Una clasificación exhaustiva en el sector frigorífico abarca: 1) sangre, 2) contenido ruminal, 3) decomisos sanitarios, 4) grasas y recortes, 5) huesos y pezuñas, 6) lodos de PTAR y 7) residuos peligrosos de origen veterinario [13].
Q: ¿Cuáles son los residuos agropecuarios? A: Son los materiales orgánicos e inorgánicos generados en actividades agrícolas y ganaderas, incluyendo estiércol de corral, efluentes de ordeño y faena, rastrojos, cadáveres animales y envases de productos veterinarios u agroquímicos [22].
Q: ¿Cómo se valoriza la sangre recolectada durante el degüello bovino? A: La sangre higiénicamente recolectada se centrifuga para separar el plasma de la fracción globular, secándose por atomización (spray-drying) para obtener harina de sangre de alta digestibilidad con más del 80% de proteína bruta [19].
Q: ¿Qué temperatura y presión exige el proceso de rendering para eliminar patógenos? A: El estándar regulatorio exige someter los subproductos bovinos a un tratamiento térmico de al menos 133 °C durante 20 minutos continuos a una presión absoluta de 3 bar [4].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Eduardo Comeron: Crecimiento Avícola Argentina 2000-2014
-
Alicia Inés Varsavsky: Documentación de Procesos de Residuos
-
Randy Ellis C.: Residuos Avícolas: De Problema a Recurso Económico
-
North American Renderers Association: Rendering: Sostenibilidad y Reducción de Residuos en Ganadería
-
Anna D Wilkinson, David Meeker: Reciclaje pecuario: Reducción de GEI y huella de carbono
-
Alvaro Urrea Ruiz: Tecnología y Rentabilidad Frigorífica
-
Mora Martínez: Gestión de Residuos en Feedlot para Agricultura
-
Dr. Gonzalo Leániz Bregante: Manejo de Estiércol en Feedlot: Impacto y Oportunidades
-
Ing. Roberto Montanaro: Planta de Biogás y Compost en Frigorífico Bovino: Diseño y Operación
-
Ivan Luz Ledic: Aprovechamiento integral bovino post-abate
-
Sebastian Flexas: Gestión de Residuos en Feedlots para Biogás
-
Claudio Bellaver: Economía Circular en Cadena Cárnica
-
Ing. Agr. Ingrid Bain, Ing. Agr. Esteban Guitart Fite, Ing. Agr. Hugo Bottaro y Ing. Agr. Anibal Pordomingo: Aspectos ambientales clave en engordes bovinos a corral
-
Oswaldo Seclèn Effio: Condiciones Biodigestión Canales
-
Marcelo Ghezzi: Pérdidas económicas por lesiones en faena bovina
-
Alejandro Silva Perdomo: Subproductos y Deshechos del Faenado Avícola
-
Dr. Ramon P Noseda: Manejo seguro de cadáveres con carbunclo
-
Francisco Gerardo Ríos Rincóna, Alfredo Estrada Anguloa, Jorge Hernández Bautistab, Cristina Pérez Linaresc, Jesús José Portillo Loeraa, Juan Carlos Robles Estradaa: Consistencia acuosa del rumen: mayor riesgo de emesis
-
José Pablo Pérez Gavilán Escalante y Luis Macedo Segura: Fuentes y manejo de sangre animal en rastros
-
Marco A. Jacho López: Impacto ambiental de cadáveres porcinos
-
Maryen Alberto y Lourdes Savón: Proteasas de desechos cárnicos reducen contaminación
-
Ing. José Luis Cedeño Z.: Impacto ambiental del estiércol bovino
-
Jose Jair Quintero Sanchez: Asesoría para Estaciones de Sacrificio de Ganado pequeñas
-
Méd. Vet. (Mg.Sc.) Cristian A. Luchetti, Ing. Agr. (M.Sc.) Ricardo I. Consigli: Costos ocultos del maltrato en faena bovina
-
Fabian Hurtado Gómez: Potencial del Rendering Avícola en Argentina
-
Ezequiel Romero: Resolución 17-2013 ADA: Tratamiento de Efluentes en Feedlot
-
Ivano Alberti: Sostenibilidad Económica en Rendering
-
Guillermo Berra: Generación de energía con gases ruminales de bovinos
-
Carlos Germán Galvis: Manejo sostenible de desechos porcinos con biodigestores
-
German Davalos: Rendering: Solución Sostenible para Residuos Animales
-
Esteban Rodrigo: Impacto Ambiental de Feedlots y su Regulación
-
Fabian Hurtado Gómez: Elementos que alteran oferta de grasas
-
Manuel Cobos Parra: Gestión Eficiente de Residuos en Plantas de Beneficio
-
Monsieu Ortie: Gestión Sostenible de Residuos en Feedlot
-
Fabio L. Jaramillo: Procesos de Rendering para Subproductos Bovinos