Biodigestores en Granjas de Cerdos: Tratamiento de Purines, Generación de Biogás y Energías Renovables
Los biodigestores en granjas de cerdos son sistemas de tratamiento anaeróbico que transforman purines en biogás y biofertilizantes. Para una fermentación eficiente, se requiere mantener un pH entre 7.0 y 7.2, una relación carbono/nitrógeno de 30:1 y una presión operativa interna de 15 a 25 cm de columna de agua. [2][5][36][1][3][4][7][9][11][14][17][22][30][48][53]
- Desafío Técnico y Causa Primaria: Optimice la gestión de residuos y energía con nuestra guía técnica sobre biodigestores en granjas de cerdos, cubriendo diseño, operación y rentabilidad.
- Impacto Cuantitativo: La digestión anaeróbica permite obtener 0,72 m³ de metano por m³ de reactor al día, reducir emisiones de gases de efecto invernadero y generar ahorros de combustible de hasta el 70% en sistemas híbridos, además de producir biofertilizantes ricos en NPK.
- Protocolo de Intervención Verificado: Mantener el pH entre 7.0 y 7.2 y la relación C/N en 30:1. Operar en régimen mesofílico (38 °C) o termofílico (50-55 °C). Controlar la presión entre 15-25 cm de columna de agua y realizar mantenimiento de humedad con filtros de sílica gel o trampas de agua.
Rendimiento de Biogás y Metano por Volumen de Estiércol Porcino
La producción de biogás en un biodigestor para granja de cerdos genera aproximadamente 15 m³ de metano al año por cada 100 kg de peso vivo, lo que equivale a 25 m³ anuales de biogás. [1]
Parámetros fisicoquímicos y rangos de operación en digestión anaeróbica porcina
| Régimen o Parámetro | Rango de Operación | Valor Óptimo | Tiempo de Retención | Efecto / Requisito Técnico | Referencia |
|---|---|---|---|---|---|
| Régimen Psicrófilo | 15 - 25 °C | 15 - 25 °C | 30 - 40 días (>100 días según sustrato) | Operación lenta; no requiere aporte térmico externo | [2], [3] |
| Régimen Mesofílico | 25 - 45 °C (común 32 - 40 °C) | 37 - 38 °C | 10 - 15 días (o 30 - 60 días) | Mayor estabilidad biológica en instalaciones agrícolas | [2], [3], [4] |
| Régimen Termofílico | 45 - 70 °C (común 50 - 55 °C) | 50 - 55 °C | 3 - 5 días (o 10 - 15 días) | Cinética acelerada; alta demanda de energía para calefacción | [2], [3], [4] |
| Presión del Digestor | 15 - 25 cm columna de agua (WC) | 15 - 25 cm WC | Continuo | Previene el incremento de DQO y la acidificación del medio | [5] |
| Relación Carbono/Nitrógeno (C/N) | 25:1 - 30:1 | 30:1 | Permanente | Permite balancear sustratos ricos en nitrógeno como excretas | [2] |
| Acidez / pH | 7.0 - 7.2 | 7.0 - 7.2 | Permanente | Mantiene la viabilidad de las bacterias metanogénicas | [2] |
Composición Química y Métricas de Rendimiento Energético
Esta tasa de desprendimiento gaseoso fundamenta el cálculo para la valorización energética del efluente porcino. El biogás porcino resultante se compone típicamente de 55% a 80% de metano (CH4), de 20% a 40% de anhídrido carbónico (CO2) y de 0.1% a 2% de ácido sulfhídrico (H2S), además de registrar trazas de oxígeno, hidrógeno y nitrógeno en un rango de 1% a 3%. La concentración relativa de estos gases determina el poder calorífico final del combustible y las necesidades de depuración previa a su combustión en equipos estacionarios. [1][3]
Al dimensionar proyectos a escala productiva e industrial, la escala del plantel porcino define directamente la capacidad de potencia instalada. En este sentido, se requieren aproximadamente 2.500 cerdas madres para generar de manera continua 1 megavatio de energía a partir exclusivamente de purín de cerdo. Esta relación entre volumen de biomasa excretada y potencia eléctrica continua resulta determinante para evaluar la viabilidad de instalaciones comerciales que operan sin aportes de cosustratos externos. [6]
Parámetros Fisicoquímicos y Control de Regímenes Térmicos
Para asegurar una fermentación adecuada dentro del digestor, la relación carbono/nitrógeno (C/N) óptima del sustrato debe situarse en 30:1, aceptando un margen operativo de 25/1 a 30/1, mientras que el pH del medio debe mantenerse rigurosamente entre 7.0 y 7.2. Asimismo, la presión interna del biodigestor debe calibrarse entre 15 y 25 cm de columna de agua (WC), ya que presiones excesivas provocan una mayor disolución de gases en la masa líquida, elevando la DQO del efluente y acidificando el medio anaeróbico de manera perjudicial. [2][5]
El comportamiento cinético del consorcio bacteriano varía sustancialmente según la temperatura de operación seleccionada. En el régimen mesofílico, las bacterias operan en rangos de 25 °C a 45 °C con una temperatura ideal de 38 °C, existiendo también reportes operativos de 32 °C a 40 °C con óptimo en 37 °C, requiriendo tiempos de retención de 10-15 días hasta 30-60 días según el diseño del sistema. Por el contrario, en el régimen termofílico, las bacterias operan entre 45 °C y 70 °C, con óptimos establecidos de 50-55 °C o 55 °C, lo que acelera la descomposición y reduce el tiempo de permanencia a rangos de 3-5 días o 10-15 días. [2][3][4]
Diseño Estructural y Dinámica de Sólidos Admitidos
La tipología del biodigestor influye en la concentración admitida de sólidos en la carga de alimentación: los sistemas RAFA operan alrededor del 1% de sólidos, los lechos fluidizados admiten de 2% a 6%, los digestores de mezcla completa trabajan entre 6% y 8%, los modelos de flujo pistón procesan de 8% a 13%, y el fermentador seco gestiona hasta 40% de sólidos. En instalaciones rurales de menor escala, un biodigestor modelo de 8 metros de longitud alimentado diariamente con 50 kg de boñiga disuelta en 150 litros de agua comienza a generar gas a los 30 días, produciendo de forma estable hasta 16 horas diarias de combustible gaseoso. [7][8]
- Composición del biogás: El gas generado contiene entre 55% y 80% de metano (CH4), entre 20% y 40% de CO2, y de 0.1% a 2% de H2S corrosivo, con límites de explosión con oxígeno entre 6% y 12% de metano en volumen. [3]
- Control de presión operativa: Las presiones de operación deben mantenerse estrictamente entre 15 y 25 cm de columna de agua (WC) para evitar sobrecargas de disolución gaseosa, acidificación interna y elevación de la DQO en el efluente. [5]
- Equilibrio nutricional y pH: El sustrato porcino requiere una relación C/N balanceada de 25:1 a 30:1 (idealmente 30:1) y una neutralidad química estricta con valores de pH entre 7.0 y 7.2. [2]
"La producción de metano que se obtiene es de aprox. 15 m3/año x 100kg vivo de cerdo (Equivale a 25 m3/año de Biogás)." — Ing. Roberto Montanaro [1]
Tipos de Biodigestores Porcinos: Lagunas Cubiertas, Reactores Continuos y Sistemas Tubulares
La selección del biodigestor porcino depende del volumen de efluentes y el contenido de sólidos: los sistemas tubulares atienden pequeña escala, las lagunas cubiertas manejan grandes volúmenes y los reactores continuos como Plug-Flow o Up-Flow optimizan la retención. [9][10][11]
Comparativa técnica de tecnologías de biodigestión aplicadas a la porcicultura
| Tecnología de Biodigestor | Manejo del Sustrato y Sólidos | Mecanismo de Agitación | Tiempo de Retención (TRH) | Escala o Capacidad Típica | Referencia |
|---|---|---|---|---|---|
| Plug-Flow (Flujo a pistón a canal) | Solo fracción líquida (separación previa de sólidos) | Sin mezclado interno | 18-20 días (mesófilo) / 60 días (psicrófilo) | Medianas y grandes dimensiones | [9] |
| Up-Flow cilíndrico | Efluente completo (líquido + sólido) hasta 10% sólidos | Hélice, bomba de recirculación y boquillas rompe costra | 20-25 días (egreso medio; permanencia 30-40 días) | Granjas de modestas dimensiones | [9] |
| Laguna cubierta con geomembrana | Purines completos o líquidos zootécnicos | Sin agitación continua (requiere salida de extracción de lodos) | Variable según diseño | Grandes industrias (> 500 m³ líquidos) | [10], [12] |
| Reactores avanzados (UASB / IC) | Cargas orgánicas efluentes procesadas | Flujo ascendente / circulación interna | 4 a 48 horas | Escala industrial de alta tasa | [13] |
| Saco flexible de PVC | De eyecciones y efluentes zootécnicos homogéneos | Mezclador interno opcional de 15 kW | Variable según carga | Capacidad de 200 m³ a 5000 m³ | [11], [14] |
Sistemas Tubulares y Lagunas Cubiertas
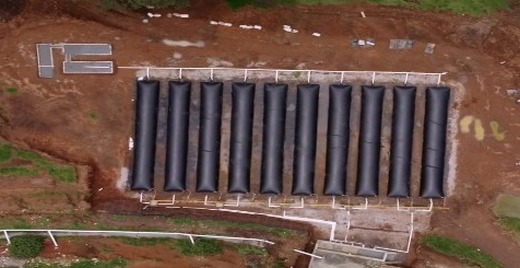
En el panorama productivo de Latinoamérica, los sistemas más difundidos para pequeños y medianos establecimientos porcinos corresponden a los modelos tubulares, conocidos como tipo Taiwán o salchicha, los biodigestores de campana flotante o tipo hindú y las estructuras de cúpula fija o tipo chino. En contraposición, las explotaciones de escala industrial o de grandes volúmenes líquidos recurren a instalaciones tipo laguna cubierta, diseñadas específicamente cuando los efluentes superan los 500 m³. Para las unidades de menor tamaño, el modelo tipo salchicha confeccionado con bolsa de polietileno representa la alternativa de menor costo de inversión, recomendándose iniciar su operación mediante una carga de arranque durante el primer mes basada en una proporción estricta de una parte de excretas sólidas por cada tres partes de agua. [10][15]

Cuando se implementan lagunas cubiertas con geomembrana en granjas porcinas que introducen purines integrales sin fases previas de separación de sólidos ni sistemas mecánicos de agitación, la acumulación progresiva de sedimentos se convierte en un desafío operativo. Ante este comportamiento, el diseño civil debe incorporar un desnivel en el fondo del depósito complementado con puntos de drenaje específicos para ejecutar la evacuación y desazolve periódico de los lodos. Por su parte, los biodigestores de PVC tipo saco, estructurados a base de tela de poliéster revestida internamente de policloruro de vinilo, se presentan como soluciones versátiles en capacidades que oscilan entre 200 m³ y 5000 m³, ofreciendo una durabilidad estimada de al menos 25 años gracias a su resistencia a la radiación ultravioleta y a condiciones de pH bajos. [11][14][12]
Reactores Continuos Tipo Plug-Flow y Up-Flow
Para confinamientos porcinos de medianas y grandes dimensiones, las plantas a canal de tipo Plug-Flow o flujo a pistón operan exclusivamente con la fracción líquida de las deyecciones, lo que exige una separación previa rigurosa de los sólidos groseros no biodegradables para prescindir de componentes mecánicos internos de agitación. En este sistema de flujo continuo, el tiempo de retención hidráulico óptimo se sitúa entre 18 y 20 días bajo un régimen térmico mesófilo, prolongándose hasta los 60 días cuando se opera bajo condiciones psicrófilas, dirigiéndose el biogás producido hacia una cúpula gasométrica de tres membranas calibrada a una presión de trabajo constante de 200 mm de columna de agua. [9]
A diferencia del esquema anterior, los reactores cilíndricos continuos tipo Up-Flow admiten la digestión del efluente zootécnico completo, integrando tanto la fracción sólida como la líquida siempre que la concentración total de materia no sobrepase el 10% de sólidos. La homogeneización interna se logra mediante un mecanismo de mezclado por hélice, boquillas inferiores destinadas a romper la costra superficial y una bomba temporizada de recirculación externa. En estos reactores, el efluente estabilizado egresa tras un tiempo de permanencia medio de 20 a 25 días, existiendo además la posibilidad técnica de fraccionar el volumen en dos unidades consecutivas para aislar y controlar independientemente la fase acidogénica de la fase metanogénica. [9]
Rendimientos Cinéticos y Baterías de Digestión
En el ámbito de las tecnologías avanzadas de flujo y conversión, reactores de alta tasa como los digestores UASB de manto de lodos anaerobios y flujo ascendente, los reactores de circulación interna IC y los digestores secos logran acelerar drásticamente los procesos biológicos, reduciendo los tiempos de retención hidráulica a ventanas operativas de entre 4 y 48 horas. En biodigestores porcinos que operan con un tiempo de retención hidráulica de 5 días a una temperatura de 37 °C se obtienen rendimientos de 0,72 m³ de CH4 por metro cúbico de reactor al día, lo que equivale a unos 42 litros de metano por cada kilogramo de sustrato de sólidos diarios; no obstante, si la temperatura operativa desciende a 13 °C, el rendimiento metanogénico disminuye de forma abrupta hasta alcanzar únicamente el 60%. [13][16]
Otras configuraciones operativas incluyen el sistema en batería de flujo diario, en el cual se emplean 30 reactores independientes construidos con bolsas de geomembrana donde cada módulo retiene de manera estanca los efluentes ingresados en una jornada, manteniendo una fermentación anaeróbica ininterrumpida a lo largo de 30 días continuos. Finalmente, en lo relativo a las modalidades de procesamiento de sustratos, la digestión húmeda mesofílica se conduce típicamente a 40 °C en tanques provistos de agitación forzada y sistemas de calefacción para los purines, mientras que los esquemas de digestión seca tienen lugar dentro de recintos tipo garaje mantenidos a 40 °C sin agitación, aplicando purín por aspersión como inóculo sobre el forraje para completar ciclos de retención de 35 días. [17][18]
- Reactor Plug-Flow (Flujo a Pistón): Apto para medianas y grandes granjas; requiere separación mecánica previa de sólidos groseros para tratar únicamente la fracción líquida, con un tiempo de retención hidráulico de 18 a 20 días en condiciones mesófilas o 60 días en psicrófilas. [9]
- Reactor Up-Flow con mezclado: Diseñado para efluentes completos (líquido + sólido) con biomasa hasta un 10% de sólidos; utiliza hélice de mezclado, recirculación externa y boquillas de fondo rompe costra con retención media de 20 a 25 días. [9]
- Lagunas cubiertas con geomembrana: Recomendadas para grandes volúmenes líquidos superiores a 500 m³; demandan pendientes de fondo y drenajes específicos para la extracción programada de lodos sedimentados ante la falta de agitación interna. [10][12]
- Sistemas tubulares de bajo costo: Modelos tipo Taiwán o salchicha en polietileno para pequeños productores; operan típicamente con dilución 1:3 entre estiércol y agua durante el inicio para uso térmico directo del gas. [10][11][15][19]
"La planta de biogás a canal tipo Plug-Flow o Flujo a Pistón es simple de realizar y se utiliza para deyecciones zootécnicas con previa separación de sólidos groseros no biodegradables, utilizando solo la fracción líquida." — Roberto Montanaro [9]
Cogeneración Eléctrica, Acondicionamiento de Gas y Autoconsumo Térmico en Porquerizas
La cogeneración y el autoconsumo de biogás en porquerizas demandan el acondicionamiento previo del gas mediante deshumidificación y remoción de sulfuro de hidrógeno, operando motogeneradores y calderas a presiones controladas para evitar desgastes y asegurar calor en lechones. [20][21][22][23]
Requisitos y parámetros técnicos para el aprovechamiento de biogás en motores, calderas y compresión
| Aplicación / Equipo | Parámetro Operativo Evaluado | Rango o Límite Técnico | Impacto Técnico u Observación | Referencia |
|---|---|---|---|---|
| Motores de generación eléctrica | Concentración de H2S permitida | Máximo 100 ppm (ideal 0%) | Niveles superiores exigen mantenimiento profundo de pistones, camisas y anillos cada 2 años | [20] |
| Calderas y termotanques | Concentración de H2S tolerada | Hasta 1.000 ppm | Se aconseja que las partes en contacto directo con el gas sean de acero inoxidable | [20] |
| Generadores eléctricos de 40 kW | Presión de admisión al equipo | 1 a 3 psi | Presión regulada a la entrada del motor para asegurar combustión continua | [22] |
| Tanque de acumulación presurizado | Ciclo de almacenamiento con bomba | 3 a 15 psi | La bomba presurizadora se apaga a 15 psi y enciende automáticamente cuando cae a 3 psi | [22] |
| Motor de gasolina 5 HP (144 cm³) | Sustitución de combustible fósil | 100% de gasolina sustituida | Consumo de biogás de 0,55 m³/h; 1 m³ de biogás reemplazó 4,025 L de gasolina | [24] |
| Motor diésel 35 HP (350 cm³) | Sustitución a velocidad mínima | 70,37% a 74,07% de diésel | Funciona con mezcla diésel-biogás-aire actuando el diésel como encendido piloto | [24] |
| Envasado / Licuefacción de gas | Presión de compresión requerida | 60 bar (purificado) vs 200 bar (crudo) | El gas crudo exige 200 bar y causa alta corrosión; el biometano purificado requiere 60 bar | [25] |
Purificación de Sulfuro de Hidrógeno y Deshumidificación
La presencia de ácido sulfhídrico en el combustible gaseoso representa uno de los mayores riesgos para la vida útil de los equipos electromecánicos de la granja. Los fabricantes de generadores eléctricos imponen especificaciones rigurosas que prohíben concentraciones superiores a 100 ppm, situando la meta ideal en 0%, dado que un contenido no controlado degrada severamente los elementos móviles y obliga a mantenimientos profundos de pistones, camisas y anillos cada dos años. En contraste, las calderas y calentadores muestran una mayor tolerancia técnica al admitir hasta 1.000 ppm de sulfuro de hidrógeno, recomendándose instalar componentes construidos en acero inoxidable en todas las superficies expuestas al contacto directo con el flujo. [20]
Para mitigar este agente corrosivo, existen metodologías de purificación química y biológica adaptables a diferentes escalas operativas. La desulfuración puede ejecutarse mediante filtros de limadura de hierro que fijan el elemento transformándolo en sulfato de hierro, o empleando soluciones acuosas de óxido de calcio a partir de cal viva molida para formar sulfato de calcio o yeso; alternativamente, la inyección directa de aire al biogás logra precipitar el compuesto reduciendo concentraciones iniciales de 4.000 ppm hasta niveles seguros de 100 ppm. Paralelamente, la humedad saturada del flujo se remueve mediante trampas de agua de policloruro de vinilo, unidades de condensación o filtros con desecante de sílica gel en las líneas de conducción, adoptando la precaución crítica de no enterrar estas mangueras para impedir fenómenos continuos de condensación. [21][26][20]
Regulación de Presión y Adaptación de Motores
El funcionamiento correcto de las unidades motrices exige parámetros de suministro de presión estrictamente regulados. En generadores de alta capacidad de 40 kW se requiere una presión operativa de biogás establecida entre 1 y 3 psi, implementándose en sistemas automatizados tanques de almacenamiento metálicos con estaciones de bombeo calibradas para apagarse al alcanzar 15 psi y reactivarse automáticamente en cuanto el nivel cae a 3 psi. Para operaciones que requieren un enriquecimiento avanzado orientado a comprimir el combustible, la remoción integral del dióxido de carbono permite licuar el metano a 60 bar, superando las dificultades técnicas de los 200 bar demandados por el biogás crudo, condición que resulta altamente costosa e intensamente corrosiva. [22][25]
La adaptación mecánica sobre motores comerciales ha mostrado coeficientes de desempeño sobresalientes en investigaciones específicas de campo. En los ensayos realizados sobre un motor de gasolina de 5 HP modelo GX 140 MAX de 3,7 kWh, la incorporación de un adaptador de policloruro de vinilo en la admisión permitió sustituir el 100% del combustible fósil con un régimen de consumo de 0,55 m³/hora de biogás, marcando una equivalencia directa de 1 m³ de biogás por cada 4,025 litros de gasolina. Por su parte, la conversión de motores diésel de cuatro tiempos hacia esquemas biocombustibles mixtos con diésel piloto registró, en evaluaciones con un tractor agrícola de 35 hp, rangos de reemplazo óptimos a velocidad mínima de entre 70,37% y 74,07%, mientras que a 1.500 RPM con entrada directa de gas la tasa de sustitución alcanzada fue de 64,96%. [24]
Distribución Energética en Cogeneración y Autoconsumo
En el marco de la cogeneración centralizada mediante plantas termoeléctricas a bloques equipadas con motores endotérmicos, el aprovechamiento integral del biogás se consolida al transformar un 55% de la energía primaria en electricidad y recuperar un 45% en forma de calor residual útil. Esta energía térmica, sumada a la combustión directa en quemadores o calderas de agua caliente sin necesidad de reconversión eléctrica, posibilita el acondicionamiento ambiental mediante calefactores y sistemas de piso radiante en secciones críticas como parideras y maternidades o galpones de precebos, desplazando de forma sustancial las compras de combustibles comerciales externos dentro de la porqueriza. [3][23][27]
- Filtrado y neutralización química: El H2S se retiene haciendo pasar el biogás por lechos de limadura de hierro, reactores de cal viva (CaO) o inyección de aire que precipita el sulfuro al sustrato. [21][26]
- Manejo de humedad de línea: El vapor de agua se elimina mediante filtros de sílica gel, condensadores o trampas de drenaje de PVC, manteniendo las líneas de gas sobre el terreno para prevenir condensación interna. [20][21]
- Regulación de presiones operativas: El gas acumulado se comprime a rangos de 3 a 15 psi en tanques de pulmón y se regula de 1 a 3 psi al ingresar a generadores de 40 kW. [22]
- Autoconsumo térmico en lechones: La combustión del biogás en quemadores y calderas suministra calor a pisos radiantes y calefactores ambientales en maternidades y naves de precebo. [23][27]
"El ácido sulfhídrico (H2S) presente en el biogás es muy dañino para las partes móviles de un motor, por lo que los proveedores de motores de generación eléctrica suelen requerir concentraciones de H2S no superiores a 100 ppm, o idealmente 0%." — Raúl Botero Botero [20]
Manejo Operativo, Arranque y Control de Parámetros de Digestión Anaeróbica
El manejo operativo del biodigestor exige una carga diaria balanceada con pretratamiento de sedimentación para evitar natas fibrosas, un arranque meticuloso monitoreando pH y temperatura, y la corrección inmediata de acidificaciones mediante agentes alcalinizantes o recirculación de biol. [28][29][30]
Parámetros operativos de arranque, monitoreo y estabilización en digestores anaeróbicos
| Parámetro o Estrategia | Rango / Condición Crítica | Impacto Técnico o Causa | Medida de Control / Recomendación | Referencia |
|---|---|---|---|---|
| Alimentación diaria (modelo 8 m) | 50 kg estiércol en 150 L agua | Sobrecarga provoca mal olor fuerte y fuga de sustrato sin fermentar | Ajustar volumen de sólidos y regular entrada para sostener 16 h/día de biogás | [7] |
| Pretratamiento de sólidos fibrosos | Proporción 40 kg excretas : 200 L agua | Formación de costra flotante gruesa que bloquea la salida de biogás | Instalación de caja sedimentadora previa a la entrada por gravedad | [28] |
| Estabilización de acidez y FOS/TAC | pH afluente < 4, meta salida > 7 | Acidificación que 'tumba' el reactor y paraliza la actividad metanogénica | Adición de bicarbonato de sodio, cal o recirculación de biol (FOS/TAC < 0,5) | [29], [30] |
| Inoculación y hermeticidad inicial | Tiempo de espera: 22 a 45 días | Entrada de oxígeno inhibe bacterias metanogénicas y genera gas no combustible | Sello hermético total e inóculo con contenido ruminal muy fresco sin aire | [31] |
| Codigestión con grasas residuales | Incremento de hasta 95 % en biogás | Déficit energético en biomasa porcina convencional | Incorporar grasas al sustrato como alternativa a calentadores estructurales | [32] |
Alimentación Balanceada y Protección del Digestor
La alimentación volumétrica regular constituye el núcleo de la estabilidad biológica en sistemas continuos. En biodigestores en granjas de cerdos que operan bajo flujo continuo, se establece como criterio operativo el aporte proveniente de la excreta de 10 cerdos adultos, equivalente a 40 kg de excretas frescas, debidamente diluidas en 200 litros de agua limpia exenta de cloro. Para asegurar la fluidez del afluente y la longevidad del sistema, resulta indispensable la integración de una caja sedimentadora previa, cuya función primordial radica en retener partículas sólidas y evitar que la fracción fibrosa flote, se aglomere y solidifique formando una costra que impida la liberación espontánea del biogás desde la fase líquida. [28]
Siguiendo este principio de dosificación rigurosa, un biodigestor tubular de 8 metros de longitud requiere un régimen de carga diaria de 50 kg de boñiga homogeneizada en 150 litros de agua, lo que permite estabilizar el lecho bacteriano en un período aproximado de 30 días y sostener un rendimiento de hasta 16 horas continuas de gas al día. No obstante, las desviaciones en el caudal de alimentación impactan severamente el proceso: la manifestación de un olor desagradable y penetrante en la descarga del efluente es un claro indicador de sobrealimentación por superar los 50 kg de carga o por añadir un volumen excesivo de agua, condición que acelera el lavado hidráulico del reactor e interrumpe la degradación anaerobia completa de la materia orgánica. [7]
A la par del control hidráulico, la preservación estructural de los componentes plásticos exige medidas preventivas directas contra el intemperismo ambiental. Es fundamental resguardar la bolsa plástica del digestor implementando una cubierta o techo a una elevación máxima de 1,5 metros, empleando materiales como láminas de zinc, mallas de sarán o películas de polietileno negro, con el objetivo de atenuar la degradación provocada por la radiación ultravioleta y el impacto de las lluvias. Paralelamente, se debe instalar un cerramiento perimetral estructurado para evitar el ingreso accidental o daños mecánicos ocasionados por animales. [7]
Protocolos de Arranque y Control de Parámetros
El inicio de las operaciones en unidades a gran escala demanda un monitoreo analítico riguroso debido a la vulnerabilidad del ecosistema metanogénico. En reactores de gran volumen existe una susceptibilidad crítica hacia la acidificación súbita durante la fase de puesta en marcha, lo que exige evaluar semanalmente variables clave como el pH, el índice FOS/TAC y la conductividad eléctrica; ante caídas del pH, la neutralización se ejecuta mediante la recirculación controlada del biol de salida o la suplementación con cal o bicarbonato de sodio. Cuando ingresan sustratos con acidez extrema caracterizados por un pH inferior a 4, la adición dosificada de bicarbonato de sodio junto con bosta vacuna permite amortiguar la digestión en etapas sucesivas hasta consolidar un efluente maduro con pH superior a 7 y un índice FOS/TAC por debajo de 0,5. [29][30]
La exclusión estricta de oxígeno es un prerrequisito inviolable para la colonización bacteriana durante el acondicionamiento inicial. Si se presentan fallas en la hermeticidad total o si se expone el inóculo de contenido ruminal al aire durante la carga, se inhibe el establecimiento de las bacterias metanogénicas, derivando en la emanación de gases pobres e incombustibles que pueden demorar entre 22 y 45 días en rectificarse. Asimismo, para contrarrestar la ralentización metabólica en temporadas invernales o zonas de bajas temperaturas, es posible elevar la ganancia calórica cubriendo el sistema con un invernadero de plástico negro o pintando la superficie exterior de negro para absorber la radiación solar, o bien incorporando sistemas de recirculación del licor a través de estufas para sostenerlo entre 40 °C y 50 °C. [31][33][34]
Estrategias de Codigestión y Reactores Avanzados
El rendimiento volumétrico y la degradación bioquímica pueden potenciarse sustancialmente recurriendo a la codigestión y al control biológico selectivo. La integración de grasas residuales junto a las excretas en el afluente posibilita elevar la producción gasífera hasta en un 95 % sin incurrir en intervenciones mecánicas o estructurales de alta complejidad. Además, para degradar las fracciones celulósicas remanentes del grano tras la digestión primaria, se indica la codigestión con residuos estomacales de bovinos que aporten microorganismos vivos del rumen, o alternativamente la adición de cepas cultivadas de Clostridium cellulovoma asociadas a cócteles enzimáticos de celulosomas, endoxilanasas y poligalacturonasas. Finalmente, en el ámbito de los biorreactores anaeróbicos avanzados, la automatización del potencial de óxido-reducción, la acidez específica y la conductividad, en conjunción con membranas de retención bacteriana, viabiliza degradaciones mínimas de DQO y DBO del 90 % en tiempos de retención hidráulica inferiores a 72 horas. [32][17][35]
- Manejo de sobrecarga y malos olores: En biodigestores tipo 8 m, si el efluente emite un mal olor penetrante, debe reducirse el aporte de excretas a un máximo de 50 kg diarios y regular el agua, impidiendo que el tránsito acelerado expulse el material sin culminar la fermentación. [7]
- Protección física perimetral y superior: Es indispensable aislar el biodigestor del acceso animal mediante cercas de madera o alambre e instalar una cubierta protectora a 1,5 metros de altura como máximo para prolongar la vida útil del plástico frente al sol y lluvia. [7]
- Neutralización de sustratos ácidos: Frente a afluentes con pH inferior a 4, se debe restaurar el equilibrio alcalino adicionando bicarbonato de sodio, cal o estiércol vacuno, logrando mantener una relación FOS/TAC inferior a 0,5 y un pH de descarga superior a 7. [29][30]
- Estrategias térmicas pasivas y activas: Para evitar caídas de metanogénesis en invierno, se implementan cubiertas de invernadero con plástico negro, pintura negra superficial o sistemas de recirculación del líquido calentado mediante estufas a 40-50 °C. [33][34]
"Lo mas importante en este proceso es el arranque. Hay que tener mucha paciencia, y si el biodigestor tiene un volumen considerable, hay que tener muchaaaaaaaaaaaaaaaaaa paciencia." — Juan Carlos Iacono [29]
Aprovechamiento Agronómico del Biol y Digestato Como Biofertilizante
El tratamiento anaeróbico de purines en un biodigestor porcino transforma las deyecciones en biol y digestato estabilizados, ricos en macronutrientes y ácidos húmicos y fúlvicos, sustituyendo fertilizantes sintéticos y mitigando riesgos sanitarios. [36][10][37]
Aprovechamiento agronómico y destinos de las fracciones del efluente digerido en granjas porcinas
| Fracción o Subproducto | Destino / Uso Agronómico | Características y Aporte Clave | Consideraciones Operativas / Bioseguridad | Referencia |
|---|---|---|---|---|
| Biol líquido fermentado | Fertirriego en cultivos y pastos | Fertilizante líquido concentrado con ácidos húmicos y fúlvicos | Autosustenta predios agrícolas y mitiga la proliferación de olores ofensivos y moscas | [10], [37], [38] |
| Materia sólida post-biodigestión | Sustrato para lombricultura | Material orgánico digerido y esterilizado que conserva el valor nutritivo original | Requiere mezclarse con paja o pasto seco para ajustar el contenido de humedad antes de suministrarse | [39] |
| Partículas coloidales suspendidas | Alimento de lombrices y clarificación hídrica | Sólidos recuperables mediante dosificación de agentes floculantes | Exige verificar previamente la inocuidad y no toxicidad del compuesto floculante sobre los anélidos | [27] |
| Porcinasa cruda (sin digerir) | Restricción en alimentación animal / Riego | Riesgo de transmisión de patógenos virales/bacterianos y restos de antibióticos | Prohibido su uso directo en rumiantes; enmiendas exigen riguroso cumplimiento normativo | [40], [41] |
Aporte Nutricional y Valorización del Digestato
El digestato obtenido tras la biodigestión anaerobia constituye un biofertilizante con alto contenido de nitrógeno, fósforo y potasio, con la capacidad directa de reemplazar fertilizantes sintéticos convencionales y mejorar sustancialmente las propiedades físicas y biológicas del suelo receptor. Al dimensionar el reciclaje de nutrientes en sistemas intensivos, los registros técnicos indican que una planta de biogás asociada a 1000 madres porcinas puede aportar hasta 120 kg de nitrógeno por hectárea al año mediante la dosificación agronómica de este subproducto. [36]
En instalaciones de mayor escala, los volúmenes globales de nutrientes recuperados alcanzan magnitudes de gran impacto operativo y financiero. Por ejemplo, en una planta de biodigestión vinculada a 1300 madres porcinas se generan anualmente 177.000 kg de nitrógeno, 140.000 kg de fósforo y 134.000 kg de potasio, lo que representa un ahorro directo estimado en 2.200.000 pesos por año en fertilización química. Paralelamente, la fracción de biol líquido incrementa la productividad agrícola de los predios y permite el autosustento agronómico de explotaciones completas, reduciendo drásticamente las erogaciones destinadas a la adquisición de insumos comerciales. [36][10][38]
Calidad Biológica y Fracciones Orgánicas Específicas
Durante la degradación anaeróbica de las excretas también se favorece la génesis de fracciones estabilizadas ricas en ácidos húmicos y fúlvicos, las cuales disminuyen de forma apreciable los costos de producción agrícola a nivel predial. Esta estabilización del sustrato genera de forma paralela beneficios ambientales notables en el entorno de la granja, mitigando significativamente la proliferación de moscas y las emanaciones de malos olores característicos del estiércol crudo. [37]
En biorreactores avanzados, el efluente de salida logra un nivel de procesamiento tan riguroso que puede tipificarse como un abono biológico libre de patógenos, formulado con concentraciones específicas de nutrientes y enriquecido con microorganismos metabolizantes, fijadores y simbióticos aptos para cumplir con las exigencias normativas de cultivos verdes. Estas cualidades microbiológicas controladas permiten una asimilación radicular eficiente y segura sin deteriorar la microflora natural de los suelos productivos. [35]
Integración Circular y Criterios Sanitarios Regulatorios
La fase sólida estabilizada que resulta del biodigestor es totalmente apta para la alimentación de lombrices, gracias a la previa culminación de los procesos de fermentación y esterilización en el reactor; no obstante, se aconseja acondicionar dicho material con paja o pasto seco para regular el exceso de humedad. Asimismo, el líquido residual posterior a la biodigestión conserva partículas finas en suspensión, cuya recuperación a través de procesos de floculación permite concentrar sólidos utilizables en lombricultura y clarificar el agua residual antes de su vertido final, siendo indispensable corroborar previamente la compatibilidad toxicológica del floculante empleado. [39][27]
Desde una perspectiva de bioeconomía circular integral, los líquidos residuales se aprovechan como biofertilizantes NPK balanceados, el agua tratada puede recircularse en las labores de limpieza del establecimiento y los sólidos húmedos pueden orientarse al cultivo de proteína de insectos comestibles o a la enmienda de suelos. No obstante, frente al manejo de las deyecciones porcinas, el uso directo de porcinasa o purines crudos en la alimentación de rumiantes permanece estrictamente contraindicado por el riesgo de diseminación de patógenos bacterianos y virales, así como por la presencia de contaminantes químicos y residuos de antibióticos. Por estos motivos, en países de la región como Colombia resulta indispensable consolidar normativas técnicas específicas que regulen y monitoreen la aplicación agronómica de los purines en pasturas y cultivos, previniendo los impactos ambientales y sanitarios derivados de descargas incontroladas en el terreno. [40][17][41]
- Aporte de macronutrientes NPK: El digestato de 1000 madres aporta 120 kg de N/ha/año, y en instalaciones de 1300 madres genera anualmente 177.000 kg de nitrógeno, 140.000 kg de fósforo y 134.000 kg de potasio. [36]
- Bioseguridad y acondicionamiento: La fermentación anaeróbica reduce patógenos de las heces, pero el residuo sólido para lombricultura debe mezclarse con pasto o paja para reducir la humedad y asegurar la asimilación. [36][39]
- Economía circular en biorefinería: Los efluentes líquidos proveen fertilizantes NPK, el agua de lavado se recircula y la fracción sólida húmeda se orienta a compostaje, mejora de suelos o producción de insectos. [17]
"El efluente que produce no es un lodo o residuo que cumple con las normas de vertimiento, sino que es un abono biológico formulado, o genérico libre de todo patógeno con los nutrientes requeridos para un cultivo específico y su finalidad es generar cultivos verdes." — Pedro León Torres Peñuela [35]
Costos de Instalación, Retorno de Inversión y Modelos Financieros en Biodigestores Porcinos
La inversión en un biodigestor para cerdos varía desde modelos unifamiliares de bajo costo inferiores a 300 USD hasta plantas comerciales llave en mano, amortizándose con periodos de retorno típicamente menores a 5 años mediante ahorros energéticos y venta de bonos. [42][43][44]
Parámetros económicos y de dimensionamiento en sistemas de biogás según escala productiva
| Escala / Tipo de Instalación | Base de Sustrato / Capacidad | Inversión / Costo Estimado | Retorno de Inversión / Ingresos Asociados | Referencia |
|---|---|---|---|---|
| Biodigestor unifamiliar de flujo continuo | 8 a 10 cerdos (o 5 vacas) | Menos de 300 US$ | Abastecimiento energético familiar de gas sin presión | [42] |
| Prototipo tubular de polietileno (BDP) | 4 m³ de volumen | Inferior a 10 US$ (ensayado en Etiopía) | Ahorros directos en fertilizantes y leña/combustibles | [45] |
| Biorreactor continuo para pequeños productores | Escala comunitaria / agrupada | Baja inversión proporcional compartida | Retorno de capital no superior a 2 años | [35] |
| Planta mediana / confinamiento (600 madres) | 1 kg sust. orgánica seca = 0,45 m³ biogás | Variable según obra civil y digestor | Generación de 1,5 a 1,8 kW/h por kg de biogás y venta de biol/bonos | [46] |
| Cogeneración llave en mano (europea) | 100 kW de generación eléctrica | 250.000 euros (cogenerador y digitalización en puerto) | Rentabilidad a mediano y largo plazo facilitada por entes bancarios | [44] |
Viabilidad Económica en Pequeña y Mediana Escala
A nivel de pequeña producción rural, la implementación de biodigestores de flujo continuo representa una alternativa sumamente accesible al requerir un costo inferior a 300 US$, logrando suplir los requerimientos energéticos de una familia mediante las excretas de únicamente 8 a 10 cerdos o 5 vacas. Asimismo, el empleo de biorreactores anaeróbicos continuos diseñados para pequeños productores permite alcanzar un retorno de capital en un periodo que no supera los 2 años, viabilidad que se potencia notablemente cuando los productores deciden asociarse para compartir los costos de instalación e infraestructura. [42][35]
Esta estrategia asociativa resulta crucial al analizar la estructura productiva de países como Argentina, donde el 90% de los establecimientos porcinos cuenta con menos de 100 madres, escenario que exige fijar umbrales de inversión asequibles o esquemas colectivos para viabilizar la adopción tecnológica. En contraste, al escalar hacia una granja de 600 madres, el proyecto adquiere una alta rentabilidad técnica y económica; esto se sustenta en que cada kilogramo de sustancia orgánica seca derivada del estiércol porcino genera 0,45 m³ de biogás, volumen capaz de transformarse en una producción eléctrica de entre 1,5 y 1,8 kW/h. [47][46]
Inversión en Plantas Industriales y Equipamiento Llave en Mano
En proyectos de escala intermedia y comercial, los biodigestores de tipo saco de PVC ofrecen volúmenes que abarcan desde 200 m³ hasta 5000 m³, manteniendo un costo por metro cúbico de efluente tratado que resulta plenamente competitivo frente a las construcciones de hormigón armado. No obstante, al avanzar hacia instalaciones llave en mano basadas en ingeniería europea, el rubro más oneroso corresponde a la unidad de cogeneración acoplada a su sistema digitalizado de control, con cotizaciones que rondan los 250.000 euros para equipos de 100 kW puestos en puerto de origen. [14][44]
Esquemas Retributivos y Modelos Contractuales de Energía
La rentabilidad operativa de estos sistemas se maximiza al cofermentar purín con cultivos energéticos; por ejemplo, el destino del forraje de maíz como cosustrato permite percibir 1600 dólares por hectárea transformada en electricidad frente a los 644 dólares derivados de su venta en grano, alcanzando esquemas de remuneración cercanos a 200 dólares/MWh en comparación con los 140-150 dólares/MWh obtenidos cuando se procesa purín porcino exclusivo. En el contexto argentino, la Ley de Energías Renovables 26.190 promovió este desarrollo al asegurar contratos de compra a precio fijo en dólares por 15 años por cada megavatio inyectado a la red junto a líneas de crédito dedicadas, lo que a su vez representó para el Estado un costo 50% inferior al de la generación termoeléctrica basada en gasoil. [43][48]
Como vía adicional de monetización, la venta de reducciones de emisiones mediante Mecanismos de Desarrollo Limpio constituye una alternativa relevante, aunque la formulación y certificación del proyecto exige transacciones superiores a las 10.000 toneladas de CO2 para amortizar costos iniciales de trámite que sobrepasan los 100.000 US$. Por su parte, en aquellas explotaciones condicionadas por un severo gasto en combustibles fósiles, la integración de esquemas energéticos híbridos complementarios posibilita un ahorro medio anual de gasoil del 70%, asegurando un periodo de amortización de la inversión estimado entre 2 y 4 años, situándose habitualmente alrededor de los 2,5 años. [49][50]
- Costos y escalas de inversión: Los costos van desde menos de 300 USpara reactores de flujo continuo familiares (estiércol de 8 a 10 cerdos), pasando por prototipos de polietileno ensayados en Etiopía a menos de 10 US, hasta 250.000 euros por cada 100 kW en cogeneradores europeos y 3 millones de dólares por megavatio en plantas de escala industrial. [42][45][44][43]
- Barreras en bonos de carbono: Para acceder al financiamiento por Mecanismos de Desarrollo Limpio (MDL), los proyectos requieren escalas mínimas, ya que la formulación y certificación puede superar los 100.000 US$, exigiendo transacciones sobre 10.000 toneladas de CO2 para alcanzar rentabilidad. [49]
"La planta esa tiene un costo de inversión de 3 millones de dólares por megavatio... Quiere decir que, inversamente, con tener un costo y una inversión de por vida no recuperable, podemos pasar a tener un excelente negocio con un payback muy corto, menor a los cinco años." — Horacio Pinasco [43]
Mitigación Ambiental, Neutralización de Olores y Normativas en Explotaciones Porcinas
La incorporación de un biodigestor porcino encapsula olores, abate patógenos y transforma deyecciones en biogás y biofertilizantes, mitigando emisiones de metano —21 veces más perjudicial que el dióxido de carbono— y asegurando el estricto cumplimiento de las normativas ambientales aplicables. [51][52][10]
Parámetros de impacto ambiental, normativas y mitigación asociados a biodigestores en explotaciones porcinas
| Marco Regulatorio o Desafío Ambiental | Parámetro Crítico / Umbral Técnico | Efecto Reportado / Impacto Mitigado | Referencia |
|---|---|---|---|
| Directiva Europea 96/61/CE e IPPC (Ley 16/2002) | >2.000 plazas de engorde (>30 kg) o >750 madres | Obligatoriedad de medición y declaración de emisiones (como amoníaco NH3) ante registros estatales ambientales | [53] |
| Emisiones de metano pecuario (Metas ONU 2030 / 2050) | Retorno a niveles registrados en 2010 | Contribución agropecuaria para limitar el aumento de la temperatura global a 1.5°C para 2050 | [17] |
| Captura y combustión de metano en granja | Factor de impacto: 21 veces superior al CO2 | Eliminación de emisiones directas de CH4, sustituyéndolas por combustión limpia con quema de H2S y NH3 | [51], [52] |
| Mitigación de carbono en plantas de cogeneración | Planta de 1 MW conectada al tratamiento de purines | Certificación de hasta 38.900 toneladas de bonos de carbono por año | [36] |
Impacto Global y Mitigación de Gases de Efecto Invernadero
La producción pecuaria enfrenta un escrutinio riguroso debido a su participación en el balance global de gases de efecto invernadero. A nivel planetario, la alimentación humana es responsable directa de la liberación del 50% del metano (CH4), dos tercios del óxido nitroso (N2O) y el 3% del dióxido de carbono (CO2) originados por las actividades antrópicas, correspondiendo al sector pecuario el 18% de las emisiones globales según los registros de la FAO. Frente a este panorama, la Organización de las Naciones Unidas (ONU 2021) planteó como meta prioritaria reducir las emisiones pecuarias de metano para el año 2030 a niveles equivalentes a los registrados en 2010, un paso determinante para mitigar en 1.5°C el calentamiento global proyectado hacia 2050. [17][16]
En las instalaciones porcinas tecnificadas, el tratamiento anaeróbico representa una vía sumamente eficaz para interceptar estas fuentes contaminantes. El metano generado en las deyecciones, al ser capturado y quemado dentro de los sistemas de biodigestión, evita la dispersión libre de un gas que resulta aproximadamente 21 veces más perjudicial para la capa de ozono y el efecto invernadero en comparación con el dióxido de carbono emitido durante su combustión controlada. Además de este beneficio atmosférico directo, la estabilización de excretas en proyectos de cogeneración de 1 MW posibilita mitigar vectores gaseosos y patógenos, habilitando esquemas de certificación anual que pueden alcanzar hasta 38.900 toneladas de bonos de carbono. [51][52][36]
Control de Vectores, Olores y Protección Edáfica
Más allá de los gases de efecto invernadero directos, el almacenamiento a cielo abierto de purines crudos acarrea severas molestias operativas y vecinales. El tratamiento biológico de los purines en sistemas cerrados disminuye drásticamente la proliferación de moscas perjudiciales para las poblaciones humanas circundantes y minimiza las emanaciones de compuestos volátiles irritantes, tales como el amoníaco (NH3) y el ácido sulfhídrico (H2S). La gestión anaeróbica logra procesar y eliminar el 100% de los sólidos mientras encapsula las deyecciones, erradicando los olores fétidos derivados de dichos compuestos y suprimiendo la atracción indeseada de fauna oportunista y carroñera, notablemente garzas y zopilotes. [51][10][37][52]
El beneficio agronómico y edáfico de este procesamiento es igualmente determinante al momento de valorizar el efluente final. La digestión anaeróbica completa y la estabilización del pH del material dentro de la granja previenen de manera sustancial la acidificación de los suelos agrícolas, un deterioro físico-químico recurrente cuando se aplican purines porcinos frescos directamente mediante riego sin ninguna fase de tratamiento biológico previo. [54]
Cumplimiento de Normativas y Marcos de Buenas Prácticas
La incorporación de reactores anaeróbicos facilita asimismo el apego estricto a las exigencias regulatorias institucionales a escala nacional e internacional. En España y en el ámbito de la Unión Europea, normativas como la Directiva 96/61/CE (IPPC), su revisión 2008/1/CE y la Ley 16/2002 demandan la medición periódica y el reporte formal de emisiones gaseosas para establecimientos que superen las 2.000 plazas de cerdos de engorde de más de 30 kg o que alberguen más de 750 madres reproductoras. Paralelamente, en marcos normativos latinoamericanos, la tecnología de biodigestores está contemplada explícitamente como una recomendación técnica en el Manual de Aplicación de Buenas Prácticas Porcinas de AGROCALIDAD para viabilizar planes de manejo ambiental y descargas de aguas residuales. [53][10]
- Mitigación de gases contaminantes: El proceso anaeróbico captura y quema el metano (CH4), un gas 21 veces más nocivo que el dióxido de carbono, suprimiendo además emanaciones de ácido sulfhídrico (H2S) y amoníaco (NH3). [51][52]
- Control de olores y vectores biológicos: Al encapsular las deyecciones e impedir la descomposición a cielo abierto, los digestores eliminan olores molestos, reducen la presencia de moscas y evitan la atracción de aves carroñeras como garzas y zopilotes. [51][10][37]
- Umbrales normativos de reporte: Bajo la Directiva IPPC europea y leyes correlativas, granjas con más de 2.000 cerdos de engorde (>30 kg) o más de 750 madres están obligadas a registrar y declarar periódicamente sus emisiones gaseosas a la autoridad competente. [53]
- Protección y estabilización del suelo: El paso por anaerobiosis acondiciona y estabiliza el pH de las deyecciones porcinas, evitando la acidificación que inducen las aplicaciones directas de purines no digeridos sobre pastos y cultivos. [54]
"La única razón valedera debería ser NO CONTAMINAR o contaminar menos ya que el mundo en que vivimos y las altas demandas de alimento para los seres humanos generan desechos que la naturaleza por si sola no puede procesar." — Gustavo Rupp [55]
Preguntas Frecuentes (FAQ)
Q: ¿Es posible usar un biodigestor en una granja de cerdos? A: Sí, es totalmente viable y recomendable. Los biodigestores procesan las excretas y purines porcinos mediante fermentación anaeróbica para generar biogás aprovechable en calefacción y electricidad, además de producir biofertilizante (biol) y reducir las emisiones de gases de efecto invernadero. [10][16][56][46]
Q: ¿Cuáles son los 3 tipos de biodigestores más utilizados en explotaciones porcinas? A: Para pequeños y medianos productores, los modelos más difundidos son el biodigestor tubular (tipo Taiwán o salchicha), el de campana flotante (tipo hindú) y el de cúpula fija (tipo chino). A escala industrial se emplean lagunas cubiertas. [10]
Q: ¿Cuántos m3 de biogás se producen por cerdo al año? A: Se obtienen aproximadamente 25 m³ de biogás al año por cada 100 kg de peso vivo de cerdo, lo que equivale a una producción estimada de 15 m³ de metano anuales. [1]
Q: ¿Qué proporción de agua y estiércol se requiere para cargar un biodigestor de flujo continuo? A: Se suele utilizar una proporción de 1 parte de excretas por 3 partes de agua (como 50 kg de estiércol en 150 litros de agua). En ciertos sistemas de flujo continuo también se emplean relaciones de 1:4 o 1:5. [28][7][15]
Q: ¿Es económicamente viable un biodigestor para una granja porcina de 600 madres? A: Sí, es altamente viable. Un kilogramo de sustancia orgánica seca de cerdo genera 0,45 m³ de biogás (1,5 a 1,8 kWh de electricidad), permitiendo abastecer calefacción o electricidad, generar biofertilizante de alto valor y obtener ingresos por bonos de carbono. [46]
Q: ¿Cómo se elimina el ácido sulfhídrico y la humedad para evitar dañar los motores? A: El ácido sulfhídrico se reduce con filtros de limadura de hierro, óxido férrico, soluciones de óxido de calcio o inyección de aire (a menos de 100 ppm). [21][20][26]
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Ing. Roberto Montanaro: Produccion de Biogas – Plantas Centralizadas y Simplificadas
-
Pablo Infantes Chávez: Diseño de Biodigestores
-
Ing. Civil Roberto Montanaro: Producción de Biogás
-
misael trochez: cómo aumentar la produccion de biogás?
-
Christian Rodriguez: Producción biogás plantas centralizadas
-
Horacio Pinasco: Biogás en la producción porcina
-
Ing. L. Allan Retana Calvo MGA.: El Biodigestor: ¿Cómo darle mantenimiento?
-
Christian Rodriguez: Diseño de Biodigestor
-
Roberto Montanaro: Producción de Biogás en granjas porcinas en confinamiento
-
Ing. Agr. Gerardo Parra Barrionuevo: Biodigestores una tecnologia limpia al alcance de todos
-
Ing. Civil Roberto Montanaro: Producción de Biogas - Anexos
-
Héctor Ricardo Palencia Martínez: monitoreo y control de proceso en biodigestores
-
Christian Rodriguez: Producción biogás plantas centralizadas
-
Hector Caldez: Producción biogás anexos
-
victor portilla: Biodigestores nopales, animales y revalorizacion de desechos
-
M.C. Fernando R. Feuchter A.: Tecnologías para producir biogás con un biorreactor porcino, Parte I
-
M.C. Fernando R. Feuchter A.: Principios de la producción de gas metano porcino en lagunas anaeróbicas.
-
Horacio Pinasco: Biogás en la producción porcina
-
Juan Carlos Iacono: Generación energía eléctrica partir
-
Raúl Botero Botero: Generación energía eléctrica apartir
-
Raúl Botero Botero: Utilización biogás operar motores
-
Raúl Botero Botero: Utilización biogás operar motores
-
Ruben Solares Godoy: Granjas porcinas confinamiento planta
-
Favio Antonio Carmona; Julio Enrique Orozco; Raúl Botero Botero y Carlos Hernández: Utilización de biogás para operar motores a gasolina y diesel
-
Pablo Infantes Chavez: Diseño de Biodigestor
-
Pablo Infantes Chavez: Diseño de Biodigestor
-
Carlos Germán Galvis: Biodigestores y lombrices
-
Raúl Botero Botero: Biogás beneficios económicos utilizando
-
Juan Carlos Iacono: Biodigestores tabla valores ts
-
Juan Carlos Iacono: Biodigestores tabla valores ts
-
Eduardo Canudas: Biodigestores tabla valores ts
-
Karla Lorena Soto: cómo aumentar la produccion de biogás?
-
Oscar Arroyave Sierra: cómo aumentar la produccion de biogás?
-
José I Tamayo Castro: Producción biogás
-
Pedro León Torres Peñuela: Biorreactor estricto anaeróbico para producción de Biogás y abono biológico Genérico o formulado - Primera Parte
-
Horacio Pinasco: Biogás en la producción porcina
-
Rosalío López García: Valoracion energética purín cerdos
-
Santiago Arcos: Autoconsumo sistema híbrido abastecimiento
-
Oscar Arroyave Sierra: Biodigestores y lombrices
-
Carmen Arancibia: Economía circular granja porcina
-
Ariel Herrera Ortiz: Estiércol purines fertilizacion
-
Benjamin Castilla Flores: Producción biogás anexos
-
Horacio Pinasco: Biogás en la producción porcina
-
Roberto Montanaro: Producción biogás granjas porcinas
-
F.X. Aguilar y R. Botero: Biogás: Beneficios económicos utilizando un biodigestor de polietileno de bajo costo
-
Pablo Infantes Chavez: Diseño de Biodigestor
-
Marcelo Daniel Ruiz Diaz: Valoracion energética purín cerdos
-
Horacio Pinasco: Biogás en la producción porcina
-
Adrián Limón: Producción biogás plantas centralizadas
-
Jordi Tuneu: Autoconsumo sistema híbrido abastecimiento
-
Carlos Ulate: Producción biogás granjas porcinas
-
Oswaldo Zuluaga: Recomendaciones prácticas reducir impacto
-
Enrique López Pagés: Recomendaciones prácticas reducir impacto
-
Francisco Rodrigo Herrera Ramirez: Biodigestores tabla valores ts
-
Gustavo Rupp: Instalaciones biogás mediana gran
-
Roberto Montanaro: Granjas porcinas confinamiento planta


Argentina