Subproductos Bovinos: Procesamiento Industrial, Rendering y Valorización Sustentable
El subproductos bovinos procesamiento y aprovechamiento industrial es la transformación tecnológica integral de tejidos, sangre, grasas y decomisos del faenamiento del ganado vacuno. Su optimización se implementa mediante coagulación térmica a 92°C y centrifugación trifásica, manteniendo umbrales de humedad menor a 9% y acidez menor al 2%, lo que previene la contaminación microbiológica y optimiza el margen económico frigorífico [33].
- Desafío Técnico y Causa Primaria: El subproductos bovinos procesamiento y aprovechamiento industrial enfrenta ineficiencias por degradación de grasas y coagulación deficiente en sangre bovina.
- Impacto Cuantitativo: Mermas del 15% al 25% en el margen frigorífico por desecho ineficiente, elevación de ácidos grasos libres (>5%) y degradación proteica acelerada.
- Protocolo de Intervención Verificado: Separación centrífuga de plasma/paquete globular, digestión continua a 133°C por 20 minutos (3 bar) para desnaturalización de decomisos, y tratamiento de lodos por digestión anaerobia a 37°C.
Clasificación de Subproductos Bovinos Comestibles e Incomestibles
La valorización integral del bovino exige una separación rigurosa entre subproductos comestibles destinados a la cadena alimentaria humana e incomestibles procesados mediante rendering industrial. En la industria cárnica moderna, la res no representa únicamente un rendimiento de canal muscular del 52% al 58%; los materiales de despojo comestibles y no comestibles aportan hasta un 15% al 20% del valor comercial total del animal vivo [33]. La bioeconomía circular exige que cada kilogramo extraído del vacuno se transforme en un ingrediente funcional o insumo industrial, reduciendo a cero el pasivo ambiental [20].
Los subproductos comestibles abarcan las vísceras rojas (corazón, hígado, pulmones, lengua, riñones), las vísceras blancas (rumen, retículo, omaso, abomaso e intestinos previamente desinfectados), las grasas comestibles (sebo de pella y envoltura visceral procesados a baja temperatura) y la sangre desnaturalizada bajo estrictos controles microbiológicos [5], [21]. Por otro lado, los subproductos incomestibles integran la piel o cuero fresco, los huesos de desposte, pezuñas, cuernos, sangre de drenaje primario, decomisos veterinarios por patologías estructurales y el contenido gastrointestinal (estiercol y matambre ruminal) [12], [30].
"El aprovechamiento racional de los subproductos, incluso aquellos de bajo peso pero alto valor comercial como el cálculo biliar, la pituitaria y los vellos, es crucial para aumentar la rentabilidad de los frigoríficos y generar ventajas para el consumidor final y las industrias de procesamiento." — Ivan Luz Ledic, Engormix [33]
| Criterio de Clasificación | Componentes Orgánicos | Estándar Fisicoquímico / Sanitario | Destino Comercial / Industrial | Cita Técnica |
|---|---|---|---|---|
| Comestible Rojo | Hígado, corazón, lengua, riñón | Temperatura <4°C; recuento bacteriano <10^4 UFC/g | Consumo humano directo y chacinería | [5] |
| Comestible Blanco | Rumen, intestino delgado, abomaso | Lavado a 82°C; inspección de mucosa intacta | Tripas naturales, embutidos y menudencias | [5] |
| Grasa Comestible | Sebo riñonado y pericárdico | Acidez <0.8%; punto de fusión 42°C a 45°C | Oleomargarinas, panadería y primer jugo | [23] |
| Piel / Cuero | Epidermis, dermis e hipodermis | Salado con NaCl al 30% p/p; humedad <40% | Curtiembres, calzado y marroquinería | [30] |
| Sangre Grado Alimentario | Plasma y paquete globular | Recolección en tubo cerrado con citrato de sodio 0.5% | Concentrados proteicos y embutidos | [21], [29] |
| Harina Proteica (Incomestible) | Decomisos, huesos y recortes | Digestión a 133°C (3 bar, 20 min); humedad <9% | Balanceados para avicultura, porcicultura y mascotas | [8], [15] |
| Sebo Técnico (Incomestible) | Sebo de digestor y grasa de efluente | Ácidos grasos libres <3.0%; humedad <0.5% | Jabonería, biocombustibles y lubricantes | [10] |
| Efluentes y Lodos | Contenido ruminal y lodos DAF | DBO5 >3000 mg/L; solidos suspendidos >5000 mg/L | Biodigestores anaerobios y compostaje | [24] |
Procesamiento de Sangre Bovina y Obtención de Plasma y Harinas
El procesamiento higiénico de la sangre bovina requiere recolección continua con anticoagulantes y su posterior fraccionamiento térmico o centrifugado para la obtención de plasma y hemoglobina. Un bovino de 500 kg desangrado eficientemente aporta entre 18 y 22 litros de sangre fresca, lo que representa aproximadamente el 4% de su peso vivo [21], [22]. Sin embargo, debido a su elevada actividad de agua (a_w > 0.98) y un contenido de proteína total del 18%, la sangre se degrada rápidamente si no se estabiliza mecánicamente o químicamente dentro de los primeros 15 minutos post-mortero [5], [29].
Para evitar la coagulación irreversible mediante la cascada de la trombina, la sangre destinada a fraccionamiento industrial se recolecta con cuchillos huecos de aspiración conectados a dosificadores automáticos de citrato de sodio al 0.35% - 0.50% p/v [21], [29]. Posteriormente, la mezcla se somete a centrifugación industrial a 3.000 RPM, logrando la separación líquida de dos fases: el plasma bovino (60% al 65% del volumen), rico en albúmina e inmunoglobulinas, y el paquete globular o concentración de hematíes (35% al 40% del volumen) [21], [35].
El plasma centrifugado se seca por atomización (spray drying) a temperaturas de entrada de 180°C a 200°C y salida de 80°C, preservando la solubilidad y capacidad emulsificante de las proteínas. Este plasma seco contiene un mínimo de 78% de proteína cruda y es ampliamente utilizado en iniciadores de lechones por su aporte de inmunoglobulinas funcionales [7]. Alternativamente, la sangre entera o el paquete globular deshidratado se procesan térmicamente mediante coagulación continua a 92°C, deshidratación mecánica en decantadores y secado en tambores rotativos (ring dryers), produciendo harina de sangre [35].
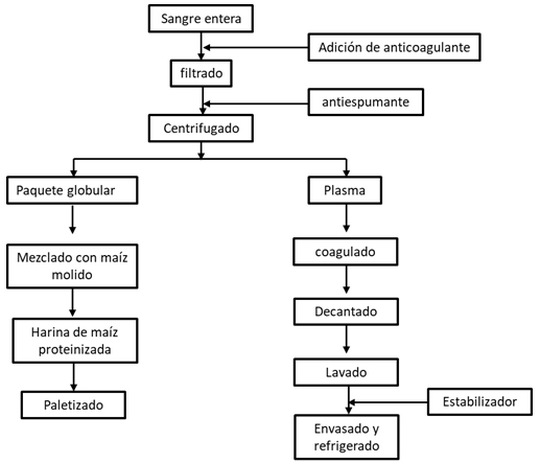
La harina de sangre bovina obtenida por secado convencional presenta un perfil bromatológico de 92% de proteína cruda, 9% de humedad, 1.4% de extracto etéreo, 3% de cenizas y un aporte crítico de lisina disponible (>7.2%) [8]. En nutrición avícola, la inclusión de harina de sangre se limita al 1% en dietas de engorde para evitar desbalances de isoleucina y caída en la palatabilidad [6]. En la industria porcina y de carnívoros, el uso de harina de sangre seca por aspersión permite formular raciones de alta digestibilidad ileal estandarizada [7].
"La sangre, un subproducto abundante del sacrificio, representa un recurso valioso que, si se procesa adecuadamente, puede transformarse en ingredientes de alto valor nutricional para alimentación animal y humana, reduciendo el desperdicio y la contaminación ambiental." — Nayarit Emérita Ballesteros Nova, Engormix [22]
Rendimiento y Extracción de Grasa Animal en Frigoríficos Bovinos
La optimización en la extracción de sebo bovino demanda un estricto control de temperatura y separación física para minimizar la presencia de humedad y finos en suspensión. Las grasas de baja fusión (viscera, canal y pella) representan entre el 4% y el 8% del peso vivo del vacuno [23]. Durante el proceso de extracción por fusión térmica (rendering seco o húmedo), las células adiposas se rompen liberando los triacilgliceroles que deben ser clarificados mediante separación centrífuga de dos o tres fases (tricanter) [9], [11].
Uno de los principales problemas operativos en los tanques de almacenamiento de sebo bovino es la acumulación de borras o "finos" (partículas de harina proteica en suspensión <100 micras) y la degradación por hidrólisis ácida [9], [10]. La presencia de humedad superior al 0.5% v/v y sólidos coloidales cataliza la liberación de ácidos grasos libres (AGL), incrementando el índice de acidez por encima del 3.0%, lo que devalúa el producto comercializable e impide su uso en la formulación de biocombustibles (biodiésel) o alimentos balanceados de alta gama [10], [25].
| Parámetro Fisicoquímico | Límite Técnico Óptimo | Factor de Inestabilidad Operativa | Solución de Ingeniería Aplicada | Cita Técnica |
|---|---|---|---|---|
| Humedad Relativa | <0.20% v/v | Presencia de agua libre de condensación | Decantador centrífugo a 90°C y purga inferior de tanques | [10] |
| Sólidos en Suspensión (Finos) | <0.15% p/p | Molienda excesiva previa a cocción y tamizado deficiente | Instalación de tamiz vibratorio de 80 mesh y tricanter continuo | [9], [11] |
| Ácidos Grasos Libres (AGL) | <1.50% (expresado en ácido oleico) | Tiempos de residencia prolongados a >100°C antes de separación | Neutralización con NaOH, lavado con agua y secado al vacío | [23] |
| Índice de Peróxidos | <5.0 mEq O2/kg | Exposición prolongada al oxígeno atlántico y cobre en tuberías | Inyección de antioxidantes sintéticos (BHT/BHA) a 150 ppm | [10] |
| Viscosidad Dinámica | 40 a 50 cSt a 60°C | Bajas temperaturas de bombeo | Mantenimiento térmico de líneas mediante vapor a 85°C | [11] |
| Fósforo y Calcio Totales | Fósforo <20 ppm; Calcio <30 ppm | Contaminación con fragmentos óseos o fosfolípidos solubles | Desgomado ácido con ácido fosfórico al 85% y centrifugado | [9], [31] |
Para solucionar la contaminación con finos en sistemas de digestión continua, la masa fundida debe pasar por un tamiz rotativo antes de ingresar al decanter centrífugo [9]. Incrementar la temperatura del sebo crudo a 85°C - 90°C antes de la centrifugación reduce la viscosidad del fluido, optimizando la diferencia de densidad entre la fase lipídica (0.91 g/cm3) y la fase acuosa con sólidos (1.08 g/cm3), logrando una torta seca y un sebo brillante con menos del 0.05% de impurezas solubles [11], [31].
Rendering Continuo y Valorización de Decomisos en Plantas de Faena
El rendering continuo transforma vísceras incomestibles y decomisos sanitarios en harinas proteicas y sebos industriales mediante ciclos térmicos estandarizados a presión. Las plantas frigoríficas generan un volumen considerable de decomisos veterinarios por patologías como parasitosis hepáticas, tuberculosis, cisticercosis, o traumatismos de transporte, además de las visceras no comestibles y los huesos de desposte [12], [15]. El procesamiento de estos materiales mediante digestores continuos o discontinuos (cookers) garantiza la destrucción total de agentes patógenos, cumpliendo con las estrictas normativas sanitarias internacionales [15].
En la reglamentación internacional para subproductos animales no destinados al consumo humano (SANDACH Category 1 y 2), los decomisos e insumos de riesgo biológico deben someterse a esterilización por calor húmedo a temperaturas no menores de 133°C, bajo una presión absoluta de 3 bar durante al menos 20 minutos continuos, reduciendo el tamaño de partícula previo a <50 mm [15]. Este tratamiento destruye bacterias esporuladas (Clostridium perfringens), virus resistentes y priones, convirtiendo la masa residual en una materia prima biosegura [15].
"El rendering convierte estos subproductos en materias primas de alto valor, como harinas de carne y grasas, que mejoran la eficiencia productiva y la rentabilidad en la alimentación animal y la fertilización." — Julieta Sierra Díaz, Engormix [32]
La mezcla esterilizada y cocida pasa a prensas continuas de tornillo (expellers) donde se separa la harina de carne y hueso (fracción sólida) del sebo crudo (fracción líquida) [9]. La harina resultante contiene habitualmente un 50% a 55% de proteína cruda, 8% a 12% de grasa residual, 28% a 32% de cenizas (rica en calcio y fósforo biodisponibles en relación 2:1) y menos del 7% de humedad [8], [32]. Esta harina es un ingrediente de bajo costo y alta densidad nutricional para dietas avícolas, porcinas y acuícolas, cerrando el ciclo de la bioeconomía circular [20], [32].
Por otra parte, la nutrición ruminante suplementaria aprovecha residuos agrícolas regionales como la melaza enriquecida con urea, cáscara de banano (con una digestibilidad de la materia orgánica del 86% al 90%) [3] y harina de palmiste (con un contenido proteico cercano al 14% y digestibilidad ruminal de la FDN del 40%) [4]. Sin embargo, la inclusión de estos subproductos agrícolas fibrosos o pellets no probados requiere evaluar la cinetica ruminal; inclusiones de pellets con digestibilidad deficiente pueden provocar parálisis o impactación ruminal severa en los animales [18].
Curtido Sustentable y Manejo Industrial de Pieles Bovinas
El manejo industrial de pieles bovinas exige una clasificación estandarizada desde el desuelle para prevenir defectos físicos y maximizar el valor en la cadena del cuero. La piel representa entre el 7% y el 10% del peso total del bovino vivo y constituye estructuralmente una red tridimensional de fibras de colágeno de alta resistencia [26], [30]. Las imperfecciones como rayaduras por alambre de púa, marcas de hierro a fuego en zonas nobles (lomo), ectoparásitos (garrapatas) y cortes de cuchillo durante la separación del resto de la res deprecian el valor comercial de la piel hasta en un 40% [30].
Un sistema de evaluación estandarizado clasifica las pieles desde la recepción en la playa de faena según el peso (livianas <18 kg, medianas 18-25 kg, pesadas >25 kg), el sexo del animal y la presencia de daños de superficie [30]. Inmediatamente después del desollado mecánico, la piel conserva la temperatura corporal del animal (~38°C) y una humedad del 65%, convirtiéndola en un medio idóneo para la proliferación de bacterias colagenolíticas que destruyen la flor del cuero en menos de 6 horas si no se aplica un tratamiento de conservación [26].
El método tradicional de conservación primaria es el salado por apilamiento con cloruro de sodio (NaCl) seco adicionado de biocidas bactericidas en una proporción del 30% al 40% del peso de la piel fresca, reduciendo la humedad hídrica por ósmosis por debajo del 40% [26]. En las industrias modernas, se implementan técnicas de curtiembre sustentable con tecnologías libres de cromo (Chrome-Free / curtido vegetal con taninos y glutaraldehído) para mitigar el impacto ambiental de los efluentes salinos y cianurados, recuperando recortes de cuero no curtido para la producción de gelatina, colágeno hidrolizado y alimentos para mascotas (chews) [26].
Tratamiento de Residuos Orgánicos Biogás y Compost en Frigoríficos
La digestión anaerobia del contenido ruminal y lodos de efluentes frigoríficos permite generar biogás, sustituyendo combustibles fósiles y produciendo biofertilizantes de alto valor agronómico. El proceso de faenamiento bovino genera un gran volumen de aguas residuales (entre 1.000 y 1.500 litros por bovino procesado) con alta carga orgánica soluble y suspendida (sangre diluida, grasas emulsificadas y materia fecal) [24]. Además, la remoción del contenido ruminal fresco apronta entre 25 y 40 kg de biomasa húmeda por animal, rica en celulosa y hemicelulosa vegetal insuficientemente digerida [14], [24].
El tratamiento primario de efluentes mediante sistemas de Flotación por Aire Disuelto (DAF) remueve el 80% de las grasas y sólidos suspendidos, generando un lodo graso que se canaliza hacia biodigestores anaerobios mesofílicos (37°C) o termofílicos (55°C) [24]. En estos digestores, la descomposición metanogénica transforma la biomasa orgánica en biogás (compuesto por 60%-65% de metano CH4 y 35%-40% de CO2), el cual es purificado para la generación de energía eléctrica o vapor de proceso en las calderas de la misma planta [24].
Los efluentes digeridos y el contenido ruminal sólido se dirigen a plantas de compostaje aeróbico estandarizado [14], [24]. Manteniendo una relación Carbono:Nitrógeno (C:N) inicial de 30:1, niveles de humedad controlados al 60% y aireación mediante volteo mecánico, las pilas alcazan temperaturas de higienización de 55°C a 65°C, eliminando patógenos entéricos y semillas de malezas en 15 días. El humus resultante es un biofertilizante orgánico estabilizado apto para suelos agrícolas [14], [24].
| Punto Crítico de Control (PCC) | Etapa del Proceso | Parámetro Crítico / Umbral Operativo | Acción Correctiva Inmediata | Referencia |
|---|---|---|---|---|
| PCC 1: Anticoagulación de Sangre | Sangrado en Playa de Faena | Adición de citrato de sodio al 0.5% p/v; temperatura <10°C | Ajuste de bomba dosificadora y descarte de lote coagulado | [21], [29] |
| PCC 2: Fraccionamiento de Plasma | Centrifugación Primaria | Velocidad de centrifugación >3000 RPM; separación visual clara | Calibración de rPM en centrífuga centrípeta | [21] |
| PCC 3: Esterilización de Decomisos | Digestor de Rendering | Temperatura ≥ 133°C; presión 3 bar; tiempo ≥ 20 min | Recirculación de masa y reinicio del ciclo térmico | [15] |
| PCC 4: Control de Finos en Sebo | Decantación / Centrífuga | Sólidos en suspensión <0.15% p/p; temperatura de grasa 90°C | Limpieza de tamiz vibratorio e incremento de temperatura | [9], [11] |
| PCC 5: Humedad en Harina Proteica | Secado de Harina de Carne | Humedad final entre 6.0% y 9.0% p/p; aw < 0.60 | Ajuste de la velocidad de avance en el secador rotativo | [8], [10] |
| PCC 6: Salado e Higiene de Pieles | Saladero de Cueros | Adición de NaCl al 30% del peso; humedad de piel <40% | Re-salado inmediato de pieles y control de humedad ambient | [26], [30] |
| PCC 7: Separación de Grasas DAF | Tratamiento Primario Efluentes | Remoción de grasas >80%; dosificación de polímero DAF | Ajuste del flujo de microburbujas y dosificación de coagulante | [24] |
| PCC 8: Temperatura Biodigestor | Digestión Anaerobia | Temperatura mesofílica constante a 37 °C ± 1 °C; pH 6.8 - 7.4 | Regulación del sistema de calefacción por recirculación | [24] |
| PCC 9: Termofilia en Compostaje | Mezcla de Contenido Ruminal | Temperatura de pila >55 °C mantenida por 15 días | Volteo mecánico de pilas e inyección de humedad si <50% | [14] |
| PCC 10: Trazabilidad de Grasas | Despacho de Sebo Industrial | Índice de acidez <2.0%; verificación de lote y origen | Neutralización alcalina adicional antes de carga | [23], [25] |
Preguntas Frecuentes (FAQ)
Q: ¿Cuáles son los productos pecuarios? A: Son la totalidad de los bienes biológicos primarios y derivados obtenidos de las distintas especies ganaderas, incluyendo canales cárnicas, leche, lana, cueros, vísceras, sangre, grasas procesadas, harinas proteicas y biofertilizantes generados mediante procesos agroindustriales [20], [33].
Q: ¿Cuáles son 10 ejemplos de derivados de la carne? A: Se destacan el plasma bovino seco, harina de sangre, harina de carne y hueso, sebo técnico, morcilla industrial, colágeno hidrolizado, gelatinas funcionales, manteca de chicharrón, embutidos cocidos y extractos proteicos solubles concentrados [5], [8], [35].
Q: ¿Qué es la producción de bovinos? A: Es el conjunto zootécnico y tecnológico de sistemas de cría, recría, engorde e industrialización del ganado vacuno, orientado a maximizar la conversión alimenticia, la calidad de la canal y la valorización integral de los subproductos [1], [33].
Q: ¿Qué productos se obtenían del ganado vacuno? A: Tradicionalmente se extraían carne, leche, sebo para jabones y cueros salados; actualmente la industria aprovecha además hormonas, hemoglobina, bioalimentos para mascotas, biocombustibles, enzimas y biofertilizantes derivados de sus residuos [20], [32].
Q: ¿Cómo impacta la humedad y la acidez en la conservación del sebo industrial? A: Niveles de humedad superiores al 0.5% e impurezas sólidas catalizan la hidrólisis de triglicéridos, incrementando los ácidos grasos libres por encima del 3.0%, lo que deteriora la estabilidad oxidativa y desvaloriza el sebo comercial [10].
Q: ¿Cuáles son los parámetros térmicos para la esterilización de decomisos en rendering? A: La normativa internacional exige procesar los decomisos sanitarios en digestores continuos a una temperatura mínima de 133°C, bajo una presión de 3 bar durante un tiempo no menor a 20 minutos ininterrumpidos [15].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Nicolás DiLorenzo: Necesidad de suplementación en sistemas pastoriles
-
Nicolás DiLorenzo: Melaza y urea: suplemento estratégico
-
Nicolás DiLorenzo: Cáscara de banano: fuente energética para vacas
-
Nicolás DiLorenzo: Harina de palmiste: fibra digestible y proteína
-
Diego Rocha: Elaboración industrial de morcilla colombiana
-
Luis Yagual de la Rosa: Harina de Sangre en Broiler: Uso y Composición
-
Elias Chavez Delgadillo: Aminoácidos de Harina de Sangre en Porcinos
-
Elias Chavez Delgadillo: Bromatología de Harina de Sangre
-
Jorge Albeira: Optimización de sebo en rendering bovino continuo
-
Fernando Quintero: Impacto de sólidos/agua en estabilidad del sebo
-
Wilki Santander: Optimización de separación sólido-harina en sebo
-
christian jorquera contreras: Métodos de disposición de animales muertos en ganadería
-
Carmen Arancibia: Riesgos de incineración y alternativas ecológicas
-
Oscar Arroyave Sierra: Guía práctica de compostaje de mortalidad animal
-
Leonardo Castro: Normativa europea sobre subproductos animales no destinados a consumo
-
Zulay Rincon: Métodos de conservación industrial para morcilla
-
Josef Barbi: Subproductos: valor superior al producto principal en otras especies
-
Nicolás DiLorenzo: Riesgos de subproductos fibrosos
-
Nicolás DiLorenzo: Potencial de residuos agrícolas en alimentación animal
-
Lucas Cypriano: Bioeconomía Circular: Producción Animal y Biomasa
-
José Pablo Pérez Gavilán Escalante y Luis Macedo Segura: Fuentes y manejo de sangre animal en rastros
-
Nayarit Emérita Ballesteros Nova; Mvz Epa José Ignacio Sánchez Gómez; José Pablo Pérez Gavilán Escalante y Luis Macedo Segura: Volumen Global de Sangre Animal Recuperable por Especie
-
Osvaldo Enrique Ricci: Neutralización de grasas y subproductos proteicos
-
Ing. Roberto Montanaro: Valorización de Lodos: Compost y Biofertilizantes Líquidos
-
Fabian Hurtado Gómez: Funciones de trazabilidad en grasas
-
Thonsson Peña Barrios: Aprovechamiento de Pieles Bovinas: Técnicas de Curtido Sustentable
-
Jorge Hernán Moure Pérez DVM: Valorización de cadáveres: harina de hueso y concentrados
-
BASNY JOEL MORENO POSADA: Potencial Económico de Sangre Bovina
-
Abelardo Valdivieso Scott: Anticoagulantes para sangre bovina en producción de harina
-
Ingritts Marcela García Niño: Clasificación de piel bovina: Impacto en la industria del cuero
-
Wallynson Felipe Andrioli: Control de finos en sebo de rendering continuo
-
Julieta Sierra Díaz: Rendering: Clave en Economía Biocircular y Sostenibilidad Pecuaria
-
Ivan Luz Ledic: Subproductos bovinos: valor y aplicaciones
-
Alvaro Urrea Ruiz: Tecnología y Rentabilidad Frigorífica
-
José Pablo Pérez Gavilán Escalante; Luis Macedo Segura: Industrialización de sangre animal: PROMEAT y paquete globular