Montaje de Plantas de Alimentos Balanceados: Guía de Ingeniería, Layout y Proyectos Llave en Mano
El montaje de plantas de alimentos balanceados es la ejecución integral de ingeniería, layout y equipamiento para la fabricación de piensos. Se implementa mediante el dimensionamiento de líneas de molienda, mezclado y peletizado, manteniendo umbrales de coeficiente de variación por debajo del 5% y eficiencias térmicas superiores al 85%, lo que previene segregaciones y optimiza la conversión alimenticia [27].
- Desafío Técnico y Causa Primaria: El montaje de plantas de alimentos balanceados para monogástricos enfrenta ineficiencias por cuellos de botella en molienda y mezclado de insumos.
- Impacto Cuantitativo: Mermas operativas del 12% en transporte de insumos, desviaciones de CV > 8% en mezclado y un 70% de paradas no programadas por fallas en transportadores.
- Protocolo de Intervención Verificado: Auditoría de layout vertical, instalación de balanzas con precisión de ±0.1%, homogenizadores de listones y dosificación de grasa líquida post-peletizado.
Diseño y Distribución de Planta de Alimentos Balanceados
El diseño estructural de una fábrica de piendo moderno exige una disposición tridimensional que minimice los recorridos mecánicos y prevenga la contaminación cruzada entre materias primas y producto terminado. Una planificación de layout deficiente incrementa los costos operativos hasta en un 25% debido a retransportes innecesarios y cuellos de botella mecánicos [30].
Tipos de Layout y Distribución Espacial Industrial
La selección de la distribución en planta debe alinearse con el volumen de producción proyectado y el portafolio de alimentos a elaborar (harinas, pellets o extruidos). En el sector zootécnico se diferencian cuatro esquemas principales de distribución espacial:
- Distribución por Proceso (Funcional): Agrupa equipos de tecnología similar (como baterías de molinos o mezcladoras) en áreas específicas. Es ideal para plantas multiproducto de baja escala donde la flexibilidad supera al volumen productivo [24].
- Distribución por Producto (En Línea): Organiza la maquinaria siguiendo la secuencia estricta de fabricación (recepción ? molienda ? dosificación ? mezclado ? peletizado ? empaque). Minimiza los tiempos de manejo de materiales y resulta altamente eficiente para altos volúmenes de alimento peletizado estandarizado [30].
- Distribución Vertical (Tipo Torre): Utiliza la fuerza de gravedad para el desplazamiento de materiales entre fases. Las materias primas dosificadas ascienden una sola vez por elevadores de cangilones hacia la cúspide de la torre y descienden por caída libre a través de molienda, mezclado y peletizado. Este esquema reduce el desgaste mecánico y disminuye el consumo energético global [26].
- Distribución en Posición Fija: Utilizada en plantas modulares o de premezclas de muy alta precisión, donde el producto permanece inmóvil en estaciones de pesaje mientras los insumos y equipos periféricos operan a su alrededor [19].
"La concepción de una planta de alimentos de última generación debe concebirse como una torre integral donde la gravedad sea el principal aliado del transporte, reduciendo el gasto eléctrico y protegiendo la integridad del pellet." — Marcelo Campagna, Zheng Chang [26]
Puntos Críticos en el Diagrama de Flujo de Producción
El flujo productivo en plantas de concentrado inicia en la recepción y acondicionamiento de insumos, transitando por procesos térmicos y mecánicos donde la precisión cuantitativa determina la calidad organoléptica y nutricional de la dieta [30].
Para controlar las ineficiencias y mermas a lo largo de la línea, la ingeniería de procesos establece diez Puntos Críticos de Control (PCC) cuantitativos que deben monitorearse durante la fase de montaje y puesta en marcha [12], [34]:
| Etapa del Proceso / PCC | Parámetro Operativo Crítico | Desviación / Riesgo Zootécnico | Protocolo de Control / Calibración | Cita Técnica |
|---|---|---|---|---|
| 1. Recepción de Granos | Humedad < 13.5% | Proliferación de micotoxinas y apelmazamiento | Análisis gravimétrico en estufa a 105°C por 4 horas | [1] |
| 2. Almacenamiento Silos | Capacidad 1,000 - 30,000 ton | Puntos calientes y condensación en tolva | Sistemas de termometría remota e insuflación | [2] |
| 3. Dosificación Macros | Tolerancia ±0.5% | Desbalance de proteína bruta y energía metabolizable | Calibración quincenal de básculas de 2,000 kg | [16] |
| 4. Dosificación Micros | Tolerancia ±0.1% | Deficiencias metabólicas o toxicidad por aditivos | Celdas de carga dinámicas conectadas a PLC | [33] |
| 5. Molienda de Martillos | Granulometría GMD 600-800 µm | Pérdida de superficie de contacto en mezcla | Inspección semanal de martillos y cribas | [27] |
| 6. Mezclado Seco | Coeficiente Variación CV < 5% | Segregación y heterogeneidad por lote | Pruebas de microtrazadores sintéticos cada 500 ton | [27] |
| 7. Acondicionamiento | Temp. 80-85°C / Vapor 2-3 bar | Modificación incompleta de almidones y salmonella | Control de tiempo de retención (>45 seg) e inyección | [16] |
| 8. Peletizado / Extrusión | Durabilidad PDI > 95% | Elevado porcentaje de fines en comedero (>8%) | Ajuste micrómetrico de rodillos y matriz | [8] |
| 9. Adición Post-Pellet | Grasa líquida 5.0% - 7.0% | Inestabilidad energética y rotura de pellets | Coater al vacío con medidores másicos | [6] |
| 10. Enfriado y Zarandeado | Temp. Final < +5°C ambiental | Condensación interna en saco y crecimiento fúngico | Enfriadores de flujo contracorriente | [19] |
Estudio de Factibilidad e Inversión en Plantas de Alimento Concentrado
La viabilidad financiera de un proyecto agroindustrial depende de la sincronización entre la capacidad instalada, el modelo de negocio (autoconsumo vs. comercialización) y la estructura de amortización del capital invertido [9], [17].
Análisis de Costos de Equipamiento y Líneas de Producción
El dimensionamiento de los activos fijos debe realizarse considerando la escala de operación inmediata y un factor de ampliación modular a cinco años [23]. En plantas destinadas a la avicultura de postura o engorde, por ejemplo, los requerimientos de volumen dictan la transición entre tecnologías artesanales e industriales [9].
Para plantas artesanales o de autoconsumo menor, el equipamiento básico de harina abarca molinos de martillos, mezcladoras horizontales o verticales y balanzas de plataforma [21]. En contraposición, las líneas de peletizado exigen inversiones diferenciadas según la potencia instalada y los requerimientos electromecánicos [8]:
- Líneas de Molienda y Mezclado en Harina (1 a 3 ton/h): Inversión accesible mediante mezcladoras de cinta y molinos accionados por motores de 15 a 30 HP, requeridos para operaciones avícolas de baja escala [21].
- Pelletizadoras Pequeñas (300 a 400 kg/h): Unidades compactas con motores de 7.5 kW (USD 3,000) a 11 kW (USD 3,800), indicadas para granjas porcinas o avícolas en transición tecnológica [8].
- Líneas Industriales Complejas (20 ton/h en adelante): Proyectos integrales que superan los USD 2.5 millones, incorporando automatización de torre, acondicionadores de doble eje y peletizadoras de alta presión [15].
Factor de Eficiencia Económica = (Toneladas Producidas / Mes) / (Costo Fijo Operativo + Depreciación de Activos)
"El diseño proyectado debe contemplar escenarios mixtos: una planta puede arrancar con 1,200 toneladas/mes para autoconsumo y expandirse holgadamente a 3,400 toneladas/mes para comercialización externa sin rehacer la obra civil base." — Camilo Guevara Castro, Consultor Zootécnico [9]
Modelos de Financiamiento Internacional y EXIM Bank
La adquisición de tecnología de punta proveniente de Estados Unidos o Europa suele presentar barreras de liquidez inicial. Para solventar este desafío, las firmas internacionales disponen de esquemas de financiamiento estructurado respaldados por agencias de crédito a la exportación [3], [4].
El banco de exportación e importación de los Estados Unidos (US EXIM Bank) ofrece mecanismos de financiamiento para la compra de bienes de capital e ingeniería agroindustrial [3]. Los proyectos de extrusión y peletizado de alta tecnología pueden acceder a plazos de amortización diferidos y tasas preferenciales sin necesidad de colaterales locales hipotecarios, fundamentando la garantía exclusivamente en balances auditados y referencias comerciales solventes [3], [4].
Proyectos Llave en Mano para Extrusión y Peletizado
La modalidad Turnkey o "Llave en Mano" unifica la ingeniería conceptual, el cálculo estructural, la fabricación de maquinaria, la instalación electromecánica y la capacitación del personal bajo una única responsabilidad contractual [5], [17].
Integración de Tecnología Zheng Chang y Extru-Tech
Las alianzas estratégicas entre fabricantes globales de maquinaria y firmas locales de ingeniería facilitan la puesta en marcha de complejos agroindustriales de alta precisión [5]. Casos de éxito como las plantas avícolas de 20 toneladas/hora desarrolladas por Zheng Chang en el sur de Chile o las plantas procesadoras de alimentos para Don Pollo demuestran la eficiencia de unificar la tecnología de proceso [15], [16].
Del mismo modo, la integración comercial entre Molinos Azteca y Extru-Tech ofrece a las empresas latinoamericanas soluciones integrales para la producción de petfood y dietas acuícolas [5], [18]. La instalación automatizada de extrusoras de simple o doble tornillo permite lograr grados de cocción y gelatinización de almidones superiores al 90%, indispensables para dietas flotantes o de alta digestibilidad [4], [30].
"Contratar un proyecto llave en mano con firmas con trayectoria evita sobrecostos por desacoples entre la obra civil y el montaje mecánico, garantizando que el arranque de planta se cumpla en la fecha exacta de cronograma." — Ing. Carlos Enrique Cruz, Molinos Azteca [17]
Adición de Líquidos Post-Peletizado mediante Fat Coater
El límite físico de incorporación de grasas o aceites en la mezcladora antes del peletizado oscila entre el 2.0% y el 2.5%; superar este umbral reduce la fricción mecánica en la matriz, ablandando el pellet e incrementando la formación de finos [6].
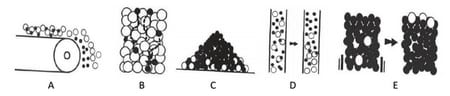
Para alcanzar requerimientos metabólicos elevados en pollos de engorde o lechones (añadiendo entre 5% y 7% de lípidos adicionales), se debe integrar obligatoriamente un sistema Fat Coater o recubridor de líquidos post-peletizado [6], [7]:
- Sistemas en Lote (Batch Vacuum Coater): Aplican vacío para penetrar la grasa en los poros del pellet o extruido, ideal para alimentos de mascotas (petfood) y dietas acuícolas de alto contenido graso (hasta 30%) [7].
- Sistemas Continuos de Disco o Spray: Atomizan el aceite o grasa sobre la cascada de pellets a la salida del enfriador. Exigen una calibración precisa basada en medidores de flujo másico (Coriolis), variadores de frecuencia en la bomba e inyección de vapor para mantener la viscosidad constante [7].
Métodos de Localización e Ingeniería Sanitaria en Agroindustria
La ubicación geográfica de la planta de balanceados y sus barreras constructivas determinan tanto el costo logístico de adquisición de materias primas como el cumplimiento de exigencias de bioseguridad zootécnica e higiene alimentaria [12], [24].
Criterios Químico-Biológicos y Métodos de Localización
La decisión de emplazamiento de una fábrica de piendos involucra análisis cuantitativos que ponderan factores económicos, de infraestructura y de bioseguridad regional [24]. Se emplean cuatro métodos principales para la localización de instalaciones agroindustriales:
| Método de Localización | Parámetros Evaluados | Ventaja Operativa | Limitación Zootécnica | Cita Técnica |
|---|---|---|---|---|
| 1. Ponderación de Factores | Acceso a materia prima, vías navales/férreas, energía, mano de obra | Evalúa aspectos cualitativos y cuantitativos simultáneamente | Subjetividad en la asignación de pesos porcentuales | [24] |
| 2. Centro de Gravedad | Coordenadas de granjas consumidoras y volumen consumido (ton) | Minimiza los costos de flete del producto terminado | Descarta restricciones geográficas o ????gráficas reales | [29] |
| 3. Modelo de Transporte (PL) | Oferta de proveedores, demanda de plantas y costos de flete por km | Optimiza el costo total de la cadena de suministro | Requiere costos de transporte lineales y fijos | [24] |
| 4. Análisis Punto de Equilibrio | Costos fijos (terreno, obra civil) vs. Costos variables (tarifa eléctrica, agua) | Determina el volumen mínimo para absorción de costos | Sensible a fluctuaciones imprevistas en insumos | [24] |
Almacenamiento Estructural en Silos y Control de Humedad
El almacenamiento seguro de cereales requiere estructuras de acero galvanizado con aislamiento y sistemas de aireación forzada [2], [32]. La empresa PRODOCSA diseña e instala baterías de silos con capacidades que van desde tolvas de 1,000 toneladas hasta complejos agroindustriales de 30,000 toneladas compuestas por módulos de 5,000 toneladas cada uno [2].
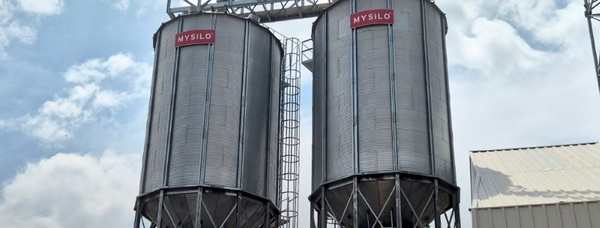
El mayor riesgo organoléptico durante el almacenamiento prolongado es la condensación de agua en las paredes internas del silo, lo que favorece el desarrollo de hongos toxicogénicos (como Aspergillus flavus) [1]. La determinación de la humedad del grano debe realizarse con rigor metrológico [1]:
Como demuestra la evaluación experimental del Dr. Brian D. Fairchild, los medidores no invasivos de humedad (pinless meters) diseñados para madera u obra civil no deben emplearse en insumos zootécnicos ni materias primas granulares [1]. Dichos equipos tienden a sobreestimar los porcentajes reales de agua a medida que se eleva la humedad, distorsionando la toma de decisiones. El método gravimétrico tradicional por secado en estufa constituye el estándar analítico para calibrar los sistemas de aireación del almacenamiento [1].
Equipamientos de Molienda, Mezclado y Extrusión Petfood
El núcleo de transformación mecánica de la planta determina la homogeneidad de la dieta y la tasa de conversión alimenticia en el animal [27]. La selección de motores, cribas y paletas debe ajustarse a las propiedades físicas de las materias primas [19].
Sistemas de Molienda de Martillos y Mezclado Homogéneo
La molienda de cereales debe garantizar un Tamaño Medio Geométrico (GMD) acorde a la especie: 600-700 µm para aves de engorde y lechones, y 800-900 µm para vacunos de leche [21], [27]. Los molinos de martillos equipados con variadores de velocidad e inversión de giro optimizan el desgaste de las placas de impacto y reducen la generación de polvo fino [16].
Por su parte, la sección de mezclado representa el corazón de la instalación [27]. Los mezcladores de cintas helicoidales o de paletas dobles de eje paralelo permiten homogeneizar macro e ingrediente micro en tiempos de ciclo reducidos (90 a 180 segundos por parada) [16]. El objetivo operativo irrenunciable es obtener un Coeficiente de Variación (CV) inferior al 5% en el monitoreo de microtrazadores o metionina [27].
Tecnología de Extrusión para Dietas Acuícolas y Mascotas
La elaboración de croquetas para perros y gatos (petfood) o alimento extruido para peces y camarones exige niveles de presión, temperatura y cizallamiento superiores a los del peletizado convencional [4]. Las acondicionadoras de diferencial de velocidad (DDC) y las extrusoras de un solo tornillo o doble tornillo (twin screw) someten la mezcla a presiones de 30 a 40 bar y temperaturas de 110°C a 140°C [4], [14].
Este tratamiento térmico gelatiniza los almidones (alcanzando niveles superiores al 90%), incrementa la flotabilidad o hundimiento controlado del pellet acuícola e inactiva los factores antinutricionales termolábiles de las harinas proteicas [4]. La inclusión de secadores horizontales de lecho fluidizado a la salida del extrusor resulta indispensable para reducir la humedad del producto final a niveles inferiores al 10% previo al embolsado [19].
Monitorización Remota y Gestión de Activos en Plantas de Balanceados
La transformación digital de las plantas de concentrados mediante autómatas programables (PLC) y supervisión SCADA ha redefinido el control operativo, eliminando los errores de dosificación manual y maximizando la trazabilidad por lote [31].
Automatización con PLC y Control de Dosificación
La gestión de pesaje en tolvas de macro e ingrediente micro debe integrarse con el software central del proceso productivo [31], [33]. Los sistemas automáticos de dosificación de aditivos en polvo (vitaminas, aminoácidos, enzimas) utilizan celdas de carga dinámicas conectadas por protocolos de comunicación industrial (Profinet/Ethernet) [33].
Margen de Error de Pesaje (%) = [ (Peso Real Dosificado - Peso Formulado) / Peso Formulado ] * 100
Un control automatizado garantiza que el margen de error en la dosificación de microingredientes sea inferior a ±0.1%, emitiendo alarmas inmediatas ante desviaciones o bloqueos en las roscas alimentadoras [33].
Mantenimiento Predictivo en Equipos Críticos de Transporte
Los paros imprevistos en las líneas de fabricación generan mermas productivas severas y sobrecostos por horas hombre improductivas [35]. El análisis operativo en plantas de balanceados demuestra la concentración del riesgo mecánico en los sistemas de manejo de sólidos [35]:

Como evidencia la auditoría de planta realizada por el Ing. Mesias Josue Varas Mendoza, tan solo 6 transportadores helicoidales (roscas sinfín) y 8 elevadores de cangilones/fajas transportadoras son responsables del 70% de las paradas no programadas de la fábrica [35].
Para mitigar estas interrupciones, los protocolos modernos de mantenimiento predictivo y manufactura esbelta (Lean Manufacturing) deben enfocarse en los siguientes activos críticos [12], [35]:
| Categoría de Equipo | Función en Proceso | Frecuencia de Falla (%) | Estrategia de Mantenimiento Predictivo | Cita Técnica |
|---|---|---|---|---|
| Transportadores Helicoidales | Traslado horizontal de polvos y granos molienda | 40% del total de paradas | Análisis de vibraciones y termografía en rodamientos | [35] |
| Elevadores de Cangilones | Elevación vertical de insumos a torre | 30% del total de paradas | Monitoreo de alineación de banda y sensor de rotación | [35] |
| Molinos de Martillos | Reducción de tamaño de partícula | 15% del total de paradas | Control de amperaje de motor e inspección de martillos | [27] |
| Pelletizadoras / Extrusoras | Densificación y cocción termomecánica | 10% del total de paradas | Medición de desgaste con micrómetro en matriz y rodillos | [8] |
| Mezcladoras Continuas | Homogeneización de la dieta | 5% del total de paradas | Control de holgura entre paletas/cintas y carcasa | [27] |
Preguntas Frecuentes (FAQ)
Q: ¿Cómo se realiza el proceso de montaje de una planta de alimentos balanceados? A: El montaje se ejecuta mediante la preparación de cimentaciones, el izaje de la estructura vertical tipo torre, la instalación electromecánica de equipos de molienda y mezclado, la interconexión de automatismos PLC y la puesta en marcha con pruebas en vacío y carga [17], [26].
Q: ¿Cuáles son los cuatro tipos principales de distribución de planta en la agroindustria? A: Los cuatro tipos de distribución espacial son la distribución por proceso (funcional), la distribución por producto (en línea), la distribución vertical (tipo torre) y la distribución en posición fija o modular [24], [26].
Q: ¿Cuáles son los cuatro elementos indispensables que requiere una planta de alimentos balanceados? A: Una planta funcional requiere un área de recepción y almacenamiento de materias primas, un sistema de molienda y dosificación de precisión, una unidad de mezclado homogéneo y un sistema de acondicionamiento térmico para peletizado o extrusión [19], [27].
Q: ¿Cuáles son los cuatro métodos principales para la localización de plantas agroindustriales? A: Los métodos de localización son la ponderación de factores cuali-cuantitativos, el método del centro de gravedad de fletes, el modelo de programación lineal para transporte y el análisis del punto de equilibrio económico [24].
Q: ¿Cuál es la ventaja de implementar un Fat Coater en la línea de peletizado? A: El Fat Coater aplica entre un 5% y 7% de grasa o aceite sobre la superficie del pellet seco y frío, evitando el ablandamiento de la masa en la mezcladora y reduciendo la tasa de finos a menos del 8% [6], [7].
Q: ¿Cómo se financia la adquisición de plantas de extrusión en Latinoamérica? A: Las plantas de extrusión pueden financiarse a través del US EXIM Bank o la banca internacional de desarrollo, accediendo a plazos extendidos y amortización contra estados financieros auditados sin colaterales locales [3], [4].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Dr. Brian D. Fairchild: Traditional vs. Pinless Moisture Meters for Litter
-
Oswaldo Escalante Leyva: Capacidad de silos PRODOCSA: 1.000 a 30.000 toneladas
-
Josef Barbi: Requisitos Financieros EXIM Bank para Alimentos
-
Osvaldo Muñoz: Financiamiento para plantas de extrusión de alimentos
-
Osvaldo Muñoz: Alianza Molinos Azteca y Extru-Tech: Proyectos Llave en Mano
-
Manuel Ruiz: Fat Coater en Alimentos para Pollos de Engorde
-
Enrique Diaz: Tipos y Calibración de Fat/Oil Coater
-
Adame Alfaro Ricardo: Costo de Pelletizadoras por Capacidad
-
Camilo Guevara Castro: Capacidad de Planta para Ponedoras: Autoconsumo y Comercial
-
Juarez Donzele: Lysine Impact on Immunocastrated Pig Performance
-
Dr. Steve Pollmann: Accessing Feed Consumption Data for Immunocastrated Pigs
-
Oscar Bertero: Evitar errores de diseño en plantas de alimentos balanceados
-
Oscar Bertero: Integración Eficiente de Múltiples Proveedores en Plantas de Alimentos
-
Josef Barbi: Servicios E.S.E. & INTEC en procesamiento de alimentos
-
Marcelo Campagna: Planta Avícola Zheng Chang: 20 ton/hora en Chile
-
Miguel Santillan Delgado: Proceso Fabricación Alimento Balanceado Zheng Chang
-
Ing. Carlos Enrique Cruz: Éxito en Plantas de Alimento: Proyectos Llave en Mano
-
Ing. Javier Ortiz Radillo: Calidad y Retorno de Inversión en Equipos para Plantas de Alimentos
-
Sergio Celis: Componentes clave para plantas de alimentos balanceados
-
Manuel Ruiz: Componentes de Planta de Alimentos Balanceados
-
Oscar Arroyave Sierra: Equipos Básicos para Alimento en Harina
-
Molinos Azteca y Juper S.A. de C.V.: Servicios Integrales Molinos Azteca en Plantas de Alimentos
-
Julio Roberto Lopez Figueroa: Planificación de Planta de Concentrado para Ponedoras
-
Ing Teodoro Kresisch: Libro recomendado para diseño de plantas compactas
-
Ing. Carlos Enrique Cruz: Diseño e Instalación de Plantas de Alimentos Balanceados
-
Marcelo Campagna: Planta de Alimentos Balanceados: Diseño y Componentes
-
M. Baumann (Bülher): Molienda y mezclado: el corazón de la planta de alimento
-
Giuseppe Bigliani: Pilares del Éxito en Plantas de Piensos
-
Joaquin A. Paulino: Cálculo de capacidades de equipos en plantas de alimento
-
Mariano Prevost: Flujo de Producción en Planta de Alimentos Balanceados
-
Ronny Ortega: Factores clave para automatización en plantas de alimentos
-
Oswaldo Escalante Leyva: Adaptación de silos a operaciones
-
Jérôme Lamoine, Ivan Gaytan: Precisión en Dosificación de Aditivos en Polvo
-
Oscar Bertero: Auditoría industrial para corregir ineficiencias en plantas de alimento
-
Mesias Josue Varas Mendoza: 6 transportadores helicoidales y 8 fajas/elevadores causan 70% de paradas


México