Proceso de Producción de Snacks: Guía Técnica de Extrusión y Optimización Industrial
El proceso de producción de snacks extruidos es una transformación termomecánica continua que gelatiniza almidones y expande la matriz alimentaria mediante presión y cizallamiento. Su optimización se implementa mediante la regulación del trabajo mecánico específico y la inyección de vapor, manteniendo umbrales de humedad entre 12% y 28% y temperaturas de 80°C a 160°C, lo que previene la colapsabilidad estructural y optimiza la densidad del producto [2].
- Desafío Técnico y Causa Primaria: Las fallas de expansión y deformación en el proceso de producción de snacks extruidos derivan de desviaciones en la humedad del maíz y desgaste del tornillo.
- Impacto Cuantitativo: Pérdidas de expansión de hasta 35%, incrementos de densidad no deseados de 375 g/L a 450 g/L y aumentos del 18% en costos energéticos por retrabajo.
- Protocolo de Intervención Verificado: Acondicionar la sémola a 80°C con humedad óptima del 28%, ajustar granulometría a malla 50 (300 µm) e inyectar vapor directo para maximizar la expansión termomecánica.
Diagrama y Etapas del Proceso de Producción de Snacks
El diagrama del proceso de producción de snacks extruidos integra diez etapas operativas secuenciales calibradas para asegurar la termotransformación homogénea de la materia prima. La integración precisa de la molienda, el acondicionamiento térmico y el secado continuo previene la degradación reológica de las harinas y optimiza la texturalización del producto final [28].
El flujo operativo comienza con la recepción de cereales (predominantemente maíz desgerminado y pelado), cuya estructura cristalina se rompe mecánicamente mediante molienda primaria y secundaria. La harina resultante se transporta neumáticamente hacia silos de almacenamiento con control de humedad ambiental antes de ingresar al sistema de dosificación volumétrica o gravimétrica [27].
Durante el preacondicionamiento, la mezcla seca entra en contacto con vapor de agua y agua líquida a temperaturas entre 70°C y 85°C durante un tiempo de residencia de 2 a 3 minutos. Este paso inicia la pregelatinización del almidón de maíz, ablandando la partícula y reduciendo el desgaste abrasivo sobre los álabes y camisas del extrusor [22].
En la recámara de extrusión, el tornillo ejerce fuerzas de compresión y cizallamiento que elevan la temperatura de la masa fundida hasta 140°C-160°C en menos de 60 segundos [13]. Al salir a través del troquel o matriz, el agua súper-calentada se evapora instantáneamente (flash-off), generando una rápida expansión de la celda de almidón. La cuchilla rotativa corta los filamentos al tamaño deseado antes de transferirlos al secador de lecho fluidizado para fijar la estructura crocante [34].
| Etapa del Proceso | Punto Crítico de Control (PCC) | Parámetro de Control Crítico | Criterio de Aceptación / Límite | Impacto Zootécnico e Industrial | Referencia |
|---|---|---|---|---|---|
| 1. Recepción de Materia Prima | Calidad del Maíz | Humedad inicial del grano | < 12.0% humedad | Previene proliferación de micotoxinas y germinación | [2] |
| 2. Molienda y Tamizado | Granulometría | Tamaño de partícula | Malla 50 (250–300 µm) | Asegura tasa de hidratación y fusión homogénea | [27] |
| 3. Dosificación | Relación Mezcla | Flujo masivo de sólidos | ± 0.5% del setpoint | Evita fluctuaciones de torque y presión en barril | [28] |
| 4. Preacondicionamiento | Pregelatinización | Temp. y Tiempo de residencia | 75°C – 85°C / > 120 s | Reduce consumo de energía mecánica específica (SME) | [22] |
| 5. Extrusión y Cocción | Gelatinización | Temperatura de barril / SME | 130°C – 160°C / 80–120 kWh/t | Solubiliza almidones y logra expansión máxima | [13] |
| 6. Moldes y Troquel | Conformación | Presión en cabezal y boquillas | 40 – 70 bar | Modula la densidad aparente y el diámetro | [7] |
| 7. Corte Rotativo | Geometría | Velocidad de cuchilla | 1.500 – 3.200 rpm | Elimina distorsiones y bordes irregulares | [6] |
| 8. Secado Continuo | Actividad de Agua | Temp. aire y Humedad de salida | 110°C – 130°C / < 2.5% H2O | Otorga crocancia y previene enranciamiento | [18] |
| 9. Saborización | Recubrimiento | Adición de aceite y sazonador | 6.0% – 10.0% lípidos totales | Maximiza palatabilidad sin saturar matriz | [14] |
| 10. Enfriamiento y Empaque | Preservación | Temp. de empaque y Atmósfera | < 30°C / Inyección N2 (< 2% O2) | Garantiza vida de anaquel > 6 meses sin humedad | [26] |
Línea de Producción de Snacks: Equipamiento y Diseño de Planta
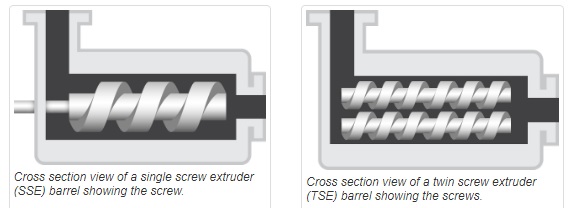
El diseño de una línea de producción de snacks de alta eficiencia requiere la integración modular de extrusores, secadores horizontales y tambores de sazonado en flujo continuo. La correcta selección entre tecnología de tornillo único (monotornillo) o doble tornillo corrotativo determina la flexibilidad operativa frente a variaciones en las materias primas [17].
La arquitectura de planta industrial debe contemplar una zonificación estricta para evitar la contaminación cruzada entre el área seca de formulación y el área húmeda o de empaque. Los extrusores de doble tornillo ofrecen una transferencia de masa superior gracias al interengranaje continuo, permitiendo procesar mezclas con contenidos grasos de hasta 12% sin experimentar deslizamiento de masa en el barril [13].
"La extrusión de doble tornillo otorga una flexibilidad operacional crítica al manejar ingredientes con niveles variables de humedad y grasas, asegurando un control preciso sobre la densidad aparente y el factor de expansión del producto final." — Giuseppe Bigliani, Especialista en Tecnología de Alimentos [12]
| Componente del Sistema | Función Operativa Principal | Parámetros Técnicos Clave | Ventaja Tecnológica Industrial |
|---|---|---|---|
| Silo de Alimentación Viva | Descarga continua sin abovedamiento | Agitador interno, sensor de nivel capacitivo | Garantiza flujo constante hacia el dosificador [28] |
| Preacondicionador de Doble Eje | Hidratación y calentamiento previo | Vapor a 2-3 bar, agua a 60°C, 300 rpm | Eleva temperatura a 85°C antes del barril [22] |
| Extrusor Doble Tornillo | Cocción termomecánica y cizallamiento | L/D de 16:1 a 24:1, velocidad hasta 600 rpm | Procesamiento homogéneo de alta viscosidad [17] |
| Cabezal de Troquel Multiorificio | Distribución de presión y moldeado | Insertos intercambiables de carburo de tungsteno | Control geométrico perfecto del extruido [7] |
| Secador de Lecho Fluidizado | Remoción de humedad por convección | 3 zonas independientes de calor, 120°C | Secado uniforme reduciendo la rotura [18] |
| Tambor Recubridor Roto-Coater | Aplicación homogénea de aceite y sazón | Pulverización neumática de líquido a 45°C | Adherencia perfecta del sazonador en polvo [14] |
Optimización de la Expansión en la Extrusión Seca de Maíz
La maximización de la expansión en la extrusión seca de sémola de maíz exige controlar estrictamente la granulometría de la harina y la energía mecánica específica transmitida por el tornillo. Variaciones superiores al 2% en la humedad de la mezcla modifican la viscosidad del fundido en la zona de alta presión, provocando caídas drásticas en el índice de expansión radial [2].
Para optimizar la estructura celular del snack de maíz (tipo cheese puff o prout), la sémola debe poseer un tamaño de partícula uniforme de malla 50 (alrededor de 300 micrones) y estar completamente libre de germen y pericarpio. La presencia de lípidos libres por encima del 1,5% actúa como lubricante interno dentro del barril, reduciendo la fricción interparticular y la energía mecánica específica (SME), lo que deriva en un producto denso, duro y poco crocante [2].
| Secuencia del Proceso | Parámetro / Condición |
|---|---|
| Fase 1 | Sémola de Maíz Malla 50 |
| Fase 2 | Preacondicionador: Humedad 14% |
| Fase 3 | 28% / Temp 80°C |
| Fase 4 | Producto Final Expandido <--- Flash-off Troquel <--- Barril Extrusor: SME 110 kWh/t / Temp 150°C |
En equipos de extrusión seca (como los sistemas tipo Maddox), donde no se inyecta vapor directo al barril, el control de la temperatura se logra exclusivamente mediante fricción mecánica y calentamiento eléctrico de las camisas externamente [8]. La adición de pequeños porcentajes de agentes nucleantes, como el carbonato de calcio (CaCO3) en dosis de 0,2% a 0,5%, proporciona micro-sitios de nucleación que incrementan el número de celdas de aire, disminuyendo la densidad aparente de 420 g/L a 350 g/L [9].
"Aumentar la humedad de la mezcla hasta el umbral óptimo del 28% y precatabolizar la masa a 80°C genera la presión de vapor interna requerida para lograr una expansión volumétrica óptima al salir de la matriz del extrusor." — Kurt Andrade Montalar, Ingeniero de Procesos de Extrusión [8]
| Variable de Proceso | Configuración Subóptima | Ajuste Técnico de Optimización | Resultado en el Snack | Referencia |
|---|---|---|---|---|
| Granulometría del Maíz | Mezcla heterogénea (> 800 µm) | Malla 50 constante (250–300 µm) | Gelatinización uniforme, celdas finas | [2] |
| Humedad en Barril | < 11% o > 32% | Humedad óptima calibrada al 28% | Diámetro máximo y menor densidad | [13] |
| Adición de Nucleante | Sin aditivo nucleante | 0.25% Carbonato de Calcio (CaCO3) | Porosidad fina, textura crujiente | [9] |
| Geometría de Matriz | Exceso de boquillas abiertas | Reducción de 20% en área de salida | Incremento de presión previa al troquel | [7] |
| Velocidad del Tornillo | < 300 rpm | Incremento a 450–550 rpm | Mayor SME y expansión termomecánica | [17] |
Resolución de Problemas Técnicos: Burbujas, Deformación y Salida en Extrusores
Las fallas morfológicas en snacks extruidos derivan de fluctuaciones térmicas en el cabezal, desgastes en las hélices del tornillo o desequilibrios en la adición de sales inorgánicas. El diagnóstico sistemático de estas variables evita pérdidas operativas y reduce la generación de finos no comercializables [11].
Un problema recurrente en las plantas de extrusión es la formación de burbujas superficiales grandes y oquedades internas tipo "queso suizo". Esta deformación ocurre por la presencia de bolsas de agua no reaccionada o evaporación violenta de vapor atrapado cuando el carbonato de calcio utilizado contiene granulometrías excesivamente gruesas o cuando la masa sale con un gradiente térmico excesivo (>165 °C) [11].
Por otro lado, la deformación banana o curvatura no deseada de las barritas o bolitas se debe a un flujo asimétrico de la masa a través de la matriz. Si la cuchilla cortadora roza la cara del troquel con un ángulo incorrecto o si la velocidad periférica no está sincronizada con el flujo de salida masivo, las piezas se aplastan mecánicamente antes de solidificar su matriz de almidón [6].
| Problema Operativo | Causa Raíz Físico-Química | Acción Correctiva de Ingeniería | Parámetro de Verificación | Referencia |
|---|---|---|---|---|
| Burbujas u Oquedades Grandes | Exceso de agua libre o CaCO3 grueso | Reducir humedad 1.5% y usar CaCO3 de micronaje fino | Desaparición de ampolla en superficie | [11] |
| Forma Cilíndrica Curvada ("Banana") | Desgaste en cuchilla de corte o desalineación | Afilar cuchillas, ajustar ángulo de corte a 90° | Geometría esférica o cilíndrica recta | [6] |
| Baja Expansión y Alta Densidad | Presión insuficiente en el cabezal | Cerrar boquillas en la matriz y aumentar rpm | Densidad aparente < 380 g/L | [7] |
| Superficie Rugosa o Escamada | Temperatura de barril demasiado baja | Elevar temperatura en últimas 2 camisas a 140°C | Textura lisa y vítrea previo a sazón | [3] |
| Flujo Intermitente ("Pulsado") | Deslizamiento de masa por grasa alta | Reducir lípidos en formulación a < 1.5% | Torque de motor estable (variación < 3%) | [5] |
Formulación y Tecnologías para la Producción de Snacks Saludables
La producción de snacks saludables horneados o extruidos requiere la incorporación de legumbres, granos enteros y fibras dietéticas sin comprometer la palatabilidad ni la estructura crocante del producto. La sustitución parcial del almidón de maíz por harinas de garbanzo, lenteja o arveja altera la reología de la masa debido al elevado contenido proteico y de fibra insoluble [29].
Las proteínas vegetales compiten con las moléculas de almidón por el agua libre disponible dentro del barril del extrusor, lo que retarda la gelatinización y disminuye el índice de expansión radial [33]. Para contrarrestar este efecto, es necesario incrementar el tiempo de residencia en el preacondicionador e inyectar un 10% a 15% adicional de energía térmica mediante agua caliente y vapor, permitiendo la adecuada desnaturalización de globulinas y prolaminas sin destruir aminoácidos termo-sensibles como la lisina [32].
"El ajuste preciso entre la Energía Mecánica Específica (EME) y la energía térmica permite transformar matrices complejas ricas en proteínas y fibras, manteniendo una textura crujiente y una palatabilidad óptima para el consumidor." — Ing. Oscar Diez, Especialista en Nutrición y Procesamiento Termomecánico [25]
Asimismo, los snacks horneados de baja caloría prescinden del proceso de fritura profunda, utilizando en su lugar un sistema de aspersión neumática fina (slurry) en tambores rotativos cerrados. Esto reduce el contenido de grasa total del 30%-35% (típico en snacks fritos tradicionales) a niveles inferiores al 6%-8%, obteniendo una etiqueta limpia (clean label) con alta retención de micronutrientes [26].
| Ingrediente / Aditivo | % Inclusión Máxima Recomendada | Impacto Reológico en la Extrusión | Estrategia de Proceso | Referencia |
|---|---|---|---|---|
| Harina de Garbanzo / Lenteja | 30.0% – 45.0% | Incrementa viscosidad y fragilidad de celda | Elevar humedad a 29% e incrementar EME | [29] |
| Fibra Insoluble (Salvado/Avena) | 5.0% – 8.0% | Corta cadenas de almidón, reduce expansión | Moler a granulometría ultra-fina (< 150 µm) | [10] |
| Aislado Proteico de Arveja (80%) | 10.0% – 15.0% | Aumenta tendencia al quemado por Maillard | Reducir temperatura en zona final a 130°C | [33] |
| Almidón Nativo de Yuca/Papa | 10.0% – 20.0% | Mejora notablemente la expansión radial | Adicionar para compensar harinas proteicas | [23] |
| Aceite de Girasol Alto Oleico | 2.0% (en barril) | Lubricación interna excesiva | Aplicar 90% del aceite en post-extrusión | [5] |
Análisis de Rentabilidad y Requerimientos para una Planta de Snacks
La viabilidad financiera de una planta procesadora de snacks extruidos depende directamente del rendimiento de conversión del cereal, la eficiencia del secado térmico y la automatización del empaque. El costo de la materia prima representa entre el 50% y el 65% de los costos operativos totales de producción [26].
Para instalar una línea industrial con capacidad de 500 kg/h de snack expandido terminado, se requiere una superficie de planta de al menos 450 m2, con acometida eléctrica trifásica de 250 a 350 kW y suministro de vapor saturado a 8 bar de presión [35]. La tasa de retorno de inversión (TRI) en el sector de aperitivos extruidos oscila habitualmente entre los 18 y 24 meses, impulsada por el alto valor agregado otorgado a cereales básicos como el maíz y el arroz [26].
| Rubro de Inversión / Costo | Estimación Económica / Porcentaje | Factor de Impacto en Rentabilidad | Estrategia de Optimización |
|---|---|---|---|
| Inversión en Equipamiento Base | USD 180,000 –350,000 | Define la capacidad productiva y automatización | Adquirir líneas modulares ampliables [28] |
| Materia Prima (Sémola / Aceite) | 55% del Costo Operativo | Sensible a fluctuaciones de mercado agrícola | Contratos de compra a largo plazo [26] |
| Energía Eléctrica y Gas/Vapor | 18% del Costo Operativo | Secado y extrusión son intensivos en calor | Implementar recuperadores de calor [26] |
| Mano de Obra Directa | 12% del Costo Operativo | La automatización reduce personal requerido | Unificar control por PLC pantallas HMI [19] |
| Material de Empaque (Film Laminado) | 15% del Costo Operativo | Protege barrera de oxígeno y humedad | Optimizar calibre de lámina de polipropileno [26] |
Preguntas Frecuentes (FAQ)
Q: ¿Qué tan rentable es un negocio de snacks? A: La rentabilidad de una planta industrial de snacks es elevada, registrando márgenes brutos entre 35% y 50% debido al alto valor agregado sobre cereales como el maíz [26].
Q: ¿Qué se necesita para un negocio de snacks? A: Se requiere una línea de extrusión continua, un secador rotativo o de banda, un tambor sazonador, servicios de vapor y energía trifásica de 300 kW [28].
Q: ¿Cómo fabricar snacks? A: La fabricación se realiza acondicionando sémola de maíz con humedad al 28%, cocinándola a 150°C bajo presión dentro del extrusor, troquelando, secando al 2% de humedad y sazonando [13].
Q: ¿Dónde puedo encontrar un mayorista de snacks? A: Los mayoristas de snacks e insumos industriales se contactan a través de directorios especializados de proveedores agroalimentarios, distribuidores de materias primas o plataformas B2B como Engormix [29].
Q: ¿Cómo influye el tamaño de partícula del maíz en el proceso de extrusión? A: Una granulometría uniforme de malla 50 (300 µm) garantiza una hidratación rápida y gelatinización completa, evitando atoramientos en el troquel y variaciones de densidad [27].
Q: ¿Cómo evitar la aparición de burbujas u orificios irregulares en snacks extruidos? A: Para eliminar ampolla y orificios internos se debe reducir el exceso de agua libre en 1,5%, calibrar la adición de carbonato de calcio a un micronaje ultrafino y moderar la temperatura final [11].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Luis Enrique Girón Flores, Juan Francisco Castro Baltodano: Metionina+Cisteína: 0.80% mejora rendimiento en ponedoras
-
Mario Esteban Hernandez Escamendi: Variables Críticas en Extrusión de Maíz para Snacks
-
Christophe Jaguelin: Optimización de Extrusor Monotornillo para Snacks
-
Enrique Diaz: Extrusores secos vs. húmedos para snacks
-
Mario Ruiz: Factores de proceso en snacks
-
Mollis Gustavo: Mejorar forma de snacks de sémola de maíz
-
Ignacio Arancibia: Ajuste de matriz para expansión de snacks
-
Kurt Andrade Montalar: Mejorar expansión de extruido de maíz en extrusor seco
-
Kurt Andrade Montalar: Aditivos para expansión de snacks de maíz
-
Humberto Ramos Dominguez: Impacto de fibra y humedad en snacks
-
Marianela Salazar Loaiza: Burbujas en Snacks Extrusados: Solución con Carbonato de Calcio
-
Giuseppe Bigliani: Control de expansión y densidad en extrusión
-
Eduardo Martínez: Humedad Óptima: Clave para Expansión en Extrusión
-
Josef Barbi: Pre y post-proceso en extrusión de alimentos
-
Cristhian Schubert: Extrusión de Petfood: Cocción y Gelatinización de Harina
-
Josef Barbi: Extrusión: Cocción y Pulverización de Ingredientes Cerveceros
-
Eduardo Martínez: Vapor vs. Agua en Extrusión: Impacto en Densidad y Diámetro
-
Josef Barbi: Cribado post-secado para calidad de extruidos
-
Osvaldo Muñoz: Automatización en Extrusión Semiúmeda
-
Walter Bollinger: Extrusión de doble eje: Bicolor y Coextruidos para Mascotas
-
Osvaldo Muñoz: Tecnologías de densificación en extrusión de alimentos para camarones
-
Fabiano Cesar Sá, PhD: Rol Vital del Preacondicionamiento en Extrusión
-
Ed de Souza: Almidón: Clave para Productividad y Costo
-
M.N. Riaz: Food Extruder Components and Process
-
Ing. Oscar Diez: Impacto de la extrusión en la palatabilidad del Pet Food
-
José Luis Ramírez Ascheri: Extrusion Production: Key Cost Factors
-
Dr. Mian N.Riaz: Particle Size for Uniform Extrusion Cooking
-
Michael Joseph: Essential Extrusion System Components
-
Dave Albin: Extrusión Seca y Esterilidad Comercial
-
Gregory Komnik: Extrusión de Maíz: Ahorro en Costos de Alimentación
-
Dr. Janeth Colina Rivero: Control de calidad en extrusión de soya: temperatura y humedad
-
Marcelo Pooli: Extrusión y gelatinización del almidón para cerdos
-
Enrique Diaz: Exit Moisture & Cutter for Feed Texture
-
Adam Sackett: Dimensionamiento de Extrusora de Salvado de Arroz