Henificación de Forrajes de Alta Calidad: Guía Técnica, Proceso y Conservación de Heno
El proceso de henificación de forrajes de alta calidad es la conservación física de pasturas mediante deshidratación rápida por debajo del 20% de humedad. Se implementa mediante acondicionado mecánico y evitación de pérdidas foliares, manteniendo umbrales de 82% de materia seca y 18% de proteína bruta, lo que previene la proteólisis y optimiza la salud ruminal bovina [5].
- Desafío Técnico y Causa Primaria: El proceso de henificación de forrajes de alta calidad en bovinos previene mermas por proteólisis y pérdidas foliares excesivas.
- Impacto Cuantitativo: Pérdidas foliares acumuladas de hasta el 35% de materia seca, caída del contenido de proteína bruta del 22% al 12% y reducciones de 200 g/día a 300 g/día en ganancia diaria de peso.
- Protocolo de Intervención Verificado: Sincronización de corte en 10% de floración con segadora acondicionadora a 7 cm de altura, rastrillado a 35%-40% de humedad a < 7 km/h y confección con humedad < 20%.
Proceso de Henificación de Alfalfa y Pasturas Megatérmicas
La henificación eficiente en alfalfa y especies megatérmicas requiere sincronizar la fase fenológica de corte con una tasa de deshidratación acelerada para preservar la fracción foliar rica en proteína.
El objetivo central del proceso de henificación es transformar un forraje verde con 80% a 85% de humedad inicial en una reserva estable con menos del 20% de agua libre [4]. Durante este proceso físico, la velocidad de evaporación determina el grado de conservación de los carbohidratos solubles y la integridad de las proteínas. En leguminosas como la alfalfa (Medicago sativa), el 70% de la proteína bruta (PB) y más del 60% de la energía digestible se concentran en las hojas [5]. Por tanto, la gestión agronómica debe minimizar la manipulación mecánica agresiva a medida que la planta pierde humedad.
En gramíneas megatérmicas (Cynodon dactylon, Chloris gayana, Panicum coloratum), el desafío radica en la elevada lignificación parietal y la estructura celular C4, que retiene el agua intracelular con mayor tenacidad [16]. La deshidratación del forraje ocurre en tres fases fisiológicas diferenciadas:
- Fase I (Evaporación Estomática Inicial): Ocurre desde el corte (80%-85% de humedad) hasta alcanzar aproximadamente el 65% de humedad. Las estomas permanecen abiertos inducidos por la radiación solar, permitiendo una pérdida de agua rápida y con bajo costo energético [12].
- Fase II (Deshidratación Cuticular y Respiración Celular): Abarca desde el 65% hasta el 50% de humedad. Tras el cierre estomático, el agua debe atravesar la cutícula de cera. Las células vegetales continúan respirando activamente, consumiendo azúcares solubles y generando pérdidas de materia seca (MS) a razón de 2% a 5% por día si el oreado se prolonga [12].
- Fase III (Evaporación de Agua Intracelular y Fisicoquímica): Se extiende desde el 50% hasta alcanzar el nivel objetivo (< 20% de humedad). La tasa de evaporación cae drásticamente debido a la retención capilar en las paredes celulares, requiriendo acondicionamiento mecánico previo para fracturar los tallos [31].
"Al dejar la hoja tirada en el suelo, que tiene un 25% a 27% de proteína bruta, estamos perdiendo nutrientes de alta calidad que luego debemos compensar en la ración mediante concentrados proteicos costosos." — Ing. Agr. Federico Sánchez, INTA Tecnoforrajes [5]
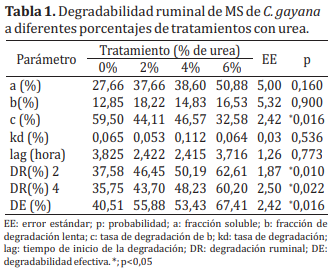
El momento fisiológico óptimo de corte para la alfalfa se ubica entre el estadio de botón floral y un máximo de 10% de floración [5], [8]. Avanzar hacia estadios de floración plena (50%-100%) incrementa el rendimiento bruto en MS pero provoca una acumulación severa de lignina en la pared celular (FDA > 35%), reduciendo la digestibilidad in vitro de la materia seca (DIVMS) a ritmos de 0.5% por día de retraso [27]. En megatérmicas, el corte debe programarse previo a la emergencia de la inflorescencia para evitar que la Fibra Detergente Neutro (FDN) supere el umbral crítico del 65% [16].
Henificación Ventajas y Desventajas Frente al Ensilaje y Henolaje
El heno proporciona fibra efectivamente efectiva sin riesgo de acidosis ruminal, superando al ensilaje en estabilidad aeróbica aunque con mayor vulnerabilidad climática durante el oreado.
La selección del método de conservación forrajera —henificación, ensilaje o henolaje— impacta de forma directa sobre la logística operativa, el balance nutricional y los costos de formulación en sistemas de leche y carne [13]. La henificación destaca por producir una estructura fibrosa con alta efectividad física (FDNee), indispensable para estimular la masticación, la insalivación con amortiguadores endógenos (bicarbonato de sodio) y el mantenimiento del pH ruminal por encima de 6.0 [15].
| Parámetro / Indicador | Heno de Alta Calidad | Ensilaje de Maíz / Forraje | Henolaje de Alfalfa | Impacto Zootécnico / Ruminal | Referencia |
|---|---|---|---|---|---|
| Materia Seca (MS) | 82% a 88% | 32% a 38% | 45% a 55% | Regula el consumo voluntario y la densidad energética de la dieta. | [18] |
| Proteína Bruta (PB) | 18% a 22% | 7% a 9% | 18% a 20% | Determina la síntesis de proteína microbiana en el rumen. | [5] |
| FDN Efectiva (FDNee) | 65% a 75% | 30% a 40% | 45% a 55% | Estimula la estratificación del mat ruminal y previene acidosis. | [15] |
| Pérdida de MS en Campo | 12% a 25% | 4% a 8% | 8% a 12% | Refleja la exposición a lluvias, respiración y manipulación mecánica. | [12] |
| Estabilidad Aeróbica | Alta (Años) | Baja a Media | Media | Define la vida útil del recurso conservado ante la intemperie. | [20] |
| Riesgo de Clostridios | Nulo (< 15% H) | Muy Bajo (pH < 4.2) | Moderado si H > 55% | Previene la fermentación butírica y la degradación proteica toxicogénica. | [18] |
Las ventajas comparativas de la henificación radican en su longevidad comercial y facilidad de transporte en forma de megafardos densificados (250 kg/m³ a 280 kg/m³) [5]. No obstante, su principal desventaja es la alta dependencia de ventanas climáticas sin lluvias de 48 a 72 horas. Una precipitación de 20 mm sobre una andana en proceso de oreado puede lixiviar hasta el 50% de los carbohidratos solubles y reducir la digestibilidad de la fibra en más de 10 puntos porcentuales [5].
Por su parte, el henolaje o empaquetado de fardos individuales con filme estirable (plástico stretch) opera con un contenido de humedad del 45% al 55% [18]. Esta tecnología acorta el tiempo de permanencia en el campo a menos de 24 horas, preservando las hojas. Sin embargo, requiere una exclusión anaeróbica estricta para evitar la proliferación de Listeria monocytogenes y hongos micotoxigénicos [18].
Tecnologías y Maquinaria para Henificación de Precisión
La adopción de segadoras acondicionadoras con rodillos de caucho y rotoenfardadoras con procesador de fibra reduce el tiempo de oreado en un 40% y preserva la integridad foliar.
La mecanización moderna ha transformado la henificación tradicional en una disciplina de ingeniería zootécnica de precisión. La sustitución de las cortadoras de hélice (desmalezadoras) por segadoras de disco con barra de corte de bajo perfil representa el paso crítico inicial [5], [19]. Las hélices tradicionales golpean repetidamente la planta a baja velocidad (rotores verticales), triturando las hojas y dejando un corte desflecado que incrementa el costo metabólico de cicatrización del rebrote [5]. En contraste, las segadoras de disco cortan por impacto limpio a velocidades perimetrales de 80 m/s a 90 m/s (300 km/h), depositando la masa vegetal de forma uniforme [5].

El acondicionador mecánico —constituido por rodillos acanalados de caucho tipo chevron o maza de acero— ejerce una presión controlada sobre los tallos sin separar las hojas [5], [31]. Este proceso quiebra la cutícula del tallo cada 5 cm a 8 cm, equiparando su velocidad de deshidratación con la de la lámina foliar [31].
| Punto Crítico de Control (PCC) | Parámetro Objetivo / Unidad | Tolerancia Operativa | Falla Común / Riesgo | Protocolo de Corrección Zootécnica | Cita Técnica |
|---|---|---|---|---|---|
| 1. Momento de Corte | 10% de Floración | Botón floral a 10% | Corte al 50%-100% de floración | Adelantar calendario de corte al observar primeras flores. | [5] |
| 2. Altura de Corte | 7.0 cm | 6.0 cm a 8.0 cm | Corte a < 5.0 cm (arrastre de tierra) | Ajustar patines de la segadora para evitar incorporar cenizas/clostridios. | [5] |
| 3. Acondicionado Mecánico | Quebrado de tallo c/5 cm | 80% de tallos fisurados | Presión excesiva o nula en rodillos | Regular la luz entre rodillos acondicionadores según el grosor del tallo. | [19] |
| 4. Horario de Segado | 09:00 a 11:00 hs | Post-disipación de rocío | Segado nocturno o con rocío matinal | Iniciar corte únicamente cuando la superficie foliar esté libre de agua libre. | [7] |
| 5. Ancho de Andana | 70% del ancho de corte | 60% a 80% | Andanas estrechas y muy densas | Abrir chapones deflectores posteriores en suelos secos para maximizar insolación. | [5] |
| 6. Umbral de Rastrillado | 35% a 40% de Humedad | 30% a 40% de Humedad | Rastrillado con H < 30% | Rastrillar durante la mañana aprovechando el "revenir" o humedad ambiental. | [4] |
| 7. Velocidad del Rastrillo | 7.0 km/h | 6.0 km/h a 8.0 km/h | Exceso de velocidad (> 10 km/h) | Reducir régimen de marcha del tractor para evitar sacudir violentamente la andana. | [32] |
| 8. Humedad de Confección | 16% a 18% de Humedad | 14% a 20% de Humedad | Empacado con H > 22% | Monitorear el lote con humidímetro de cala en múltiples puntos antes de empaquetar. | [4] |
| 9. Sistema de Atado | Malla de red (2.5 vueltas) | 2 a 3 vueltas | Atado c/hilo doble aguja (16 vueltas) | Equipar rotoenfardadoras con atador de red para reducir tiempo de cámara. | [5] |
| 10. Estibado y Aislamiento | Aislamiento del suelo + Lona | Bajo techo ventilado | Apilado sobre tierra a la intemperie | Colocar rollos sobre pallets de madera orientados N-S con pasillos de 1 metro. | [20] |
Las rotoenfardadoras equipadas con sistemas procesadores de fibra (cutter) utilizan rotores de alimentación helicoidales con 14 a 25 cuchillas retráctiles [5]. Este mecanismo fracciona el forraje en segmentos homogéneos de 7 cm a 10 cm antes de ingresar a la cámara de compactación variable [5]. La fibra procesada incrementa la densidad de empaquetamiento en un 15%, optimiza el transporte y reduce el tiempo de picado en mixer vertical durante la confección de dietas TMR (Total Mixed Ration) [5].
Uso de Desecantes Químicos para Acelerar la Pérdida de Humedad
La aplicación foliar de desecantes químicos como carbonato de potasio o aditivos biológicos acelera el rompimiento de la cutícula cera para reducir las horas de respiración celular.
El uso de acondicionadores químicos y desecantes biológicos representa una tecnología avanzada para acortar la ventana de exposición del forraje en el campo [9], [21]. Los desecantes químicos químicamente puros están formulados sobre la base de sales de potasio y sodio (ej. carbonato de potasio, K2CO3, combinado con ésteres de ácidos grasos) [21].
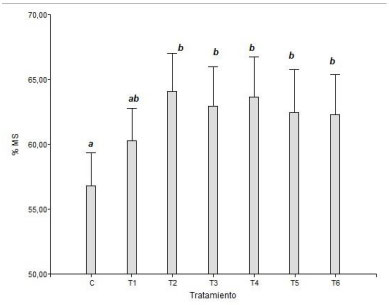
El mecanismo de acción de estas sales actúa disolviendo las capas epicuticulares de cera en el tallo y la lámina foliar [21]. Al alterar la permeabilidad hidrofóbica de la cutícula, el agua intracelular migra libremente hacia la atmósfera sin depender exclusivamente de la apertura estomática. Las dosis comerciales oscilan entre 3.0 kg/ha y 5.0 kg/ha aplicados mediante barras pulvisadoras montadas directamente sobre la plataforma de corte de la segadora, utilizando caudales de agua de 150 L/ha a 200 L/ha para garantizar una cobertura foliar completa [21].
Por otro lado, la inoculación de desecantes biológicos e inoculantes fúngico-bacterianos basados en cepas específicas de Bacillus amyloliquefaciens u hongos ligninolíticos (Pleurotus ostreatus) representa una innovación de doble propósito [3], [9]. Bacillus amyloliquefaciens sintetiza enzimas serin-proteasas y metabolitos secundarios que degradan selectivamente las paredes celulares de mohos patógenos (efecto fungicida), impidiendo el calentamiento biológico del fardo [9].
"La aplicación de Bacillus amyloliquefaciens acelera la tasa de desecación y ejerce un efecto fungicida preventivo al romper proteínicamente las estructuras celulares de hongos, evitando la reacción de Maillard durante el almacenamiento." — Ing. Agr. Gustavo Clemente, Especialista en Henificación [9]
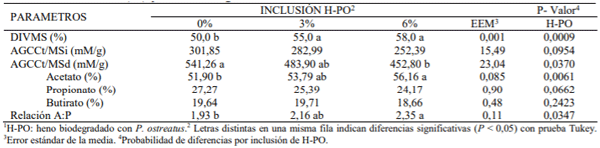
Tratamientos de fermentación sólida con Pleurotus ostreatus aplicados sobre henos de gramíneas de baja calidad han demostrado una degradación selectiva de la lignina, incrementando la digestibilidad in vitro de la materia seca (DIVMS) hasta en un 12% mediante la liberación de carbohidratos estructurales anteriormente inaccesibles para la microbiota ruminal [3].
Control de Materia Seca y Evaluación de Calidad Nutricional del Heno
El empacado de heno con una materia seca superior al 82% detiene la proliferación fúngica y evita el calentamiento interno por reacción de Maillard que inutiliza la proteína.
El control cuantitativo del contenido de materia seca (MS) previo y posterior a la confección es el pilar del control de calidad. Empacar forraje con humedades superiores al 20% (MS < 80%) desencadena un proceso de fermentación aeróbica secundaria impulsado por hongos micelioales (Aspergillus, Fusarium, Penicillium) y bacterias termófilas (Actinomyces) [9]. Este incremento metabólico eleva la temperatura interna del rollo o megafardo por encima de los 55 °C a 60 °C [9].
Bajo estas condiciones térmicas y de humedad, se activa la Reacción de Maillard o polimerización no enzimática [9]. Los grupos amino libres de los aminoácidos esenciales (particularmente la lisina) se unen irreversiblemente con los azúcares reductores, formando complejos indigeribles de lisina-fructosa que quedan retenidos en la fracción de Fibra Detergente Ácido (FDA-PB o nitrógeno insoluble) [27]. El heno resultante adquiere un color marrón oscuro/caramelo y un olor dulzón característico, pero pierde hasta el 60% de su valor proteico verdaderamente digestible en el intestino delgado [9].
Para la evaluación bromatológica objetiva del heno, el muestreo mediante calador de fardos representa el estándar zootécnico [25]. Los parámetros cuantitativos requeridos para categorizar el heno comercial se estructuran en los siguientes rangos de referencia:
- Heno Grado Premium (Calidad Lechera): PB > 20%, FDN < 40%, FDA < 30%, DIVMS > 68%, Humedad: 14% - 16% [5], [8].
- Heno Grado 1 (Recría / Alta Ganancia de Carne): PB 16% - 19%, FDN 40% - 46%, FDA 31% - 35%, DIVMS 62% - 67%, Humedad: 14% - 18% [5].
- Heno Grado 2 (Mantenimiento / Cría): PB 12% - 15%, FDN 47% - 53%, FDA 36% - 40%, DIVMS 55% - 61%, Humedad: 14% - 18% [5].
- Heno Rechazo (Riesgo Sanitario): PB < 12%, FDN > 54%, FDA > 41%, DIVMS < 54%, Humedad > 22% (Presencia de moho/micotoxinas) [9].
Reducción de Pérdidas en el Corte, Confección y Suministro de Rollos
El suministro de heno en comederos elevados o planchadas de hormigón reduce el desperdicio foliar del 35% a menos del 8%, aumentando la ganancia diaria de peso.
El proceso global de henificación acumula pérdidas físicas e ineficiencias en tres etapas críticas: el corte/hilado, el almacenamiento y el suministro en el comedero [1], [14]. Durante el corte e hilerado con rastrillos estelares operados a velocidades excesivas (> 10 km/h), las pérdidas foliares pueden superar el 20% del rendimiento total de materia seca [32]. La fragilidad de la hoja de alfalfa aumenta exponencialmente cuando la humedad desciende del 30%, por lo que las maniobras de movimiento de andanas deben ejecutarse estrictamente durante las horas matutinas con presencia de humedad ambiental reventada [4], [32].
En la fase de almacenamiento, los rollos estibados directamente sobre el suelo sin aislamiento absorben humedad por capilaridad, destruyendo entre 15 cm y 30 cm de la capa inferior (hasta un 25% del peso total del rollo) [20]. El estibado correcto exige alinear los rollos en "chorizos" continuos unidos por sus caras planas, orientados de Norte a Sur para maximizar la radiación solar bilateral, separados por pasillos de ventilación de 1.0 metro y elevados sobre pallets de madera o camas de drenaje [20].

Finalmente, en la etapa de suministro, la entrega ilimitada de rollos enteros en el suelo o pasteras inadecuadas genera pérdidas por pisoteo y bostezo del 30% al 42% [1], [14]. Los terneros y vacas lecheras "zarandean" el rollo para seleccionar la hoja rica en azúcares, provocando la desarticulación del material foliar que cae sobre el barro o la bosta [14].
"Al sustituir el suministro de heno en rollos libres a campo por la distribución procesada en comederos o planchadas secas, observamos un incremento directo en la ganancia diaria de peso de 400-500 g/día a 700 g/día en recría bovina, debido a que el animal consume la totalidad de la hoja." — Ing. Agr. Pablo Cattani, Consultor Internacional en Henificación [14]
El procesamiento del heno mediante mixers verticales o desmenuzadoras e integración en dietas TMR (Total Mixed Ration) asegura un consumo uniforme, eliminando la selección individual y garantizando el aporte de fibra efectiva (1.0 kg/vaca/día a 1.5 kg/vaca/día en vacas de alta producción) necesario para estabilizar la fermentación ruminal [8], [14].
Preguntas Frecuentes (FAQ)
Q: ¿Qué significa henificación? A: La henificación es el método físico de conservación de forrajes verdes mediante deshidratación rápida hasta reducir la humedad por debajo del 20%, deteniendo la respiración celular y el desarrollo microbiano para almacenar alimento de alta calidad [30].
Q: ¿Cómo henificar pasto? A: El proceso requiere cortar el forraje en estadio vegetativo óptimo, acelerar el secado con segadoras acondicionadoras, rastrillar a 35%-40% de humedad a baja velocidad y empacar a menos de 20% de humedad, protegiendo los rollos de la intemperie [5].
Q: ¿Qué diferencia hay entre la alfalfa y el heno? A: La alfalfa es una especie forrajera leguminosa viva, mientras que el heno es el producto final conservado y deshidratado que puede provenir de alfalfa, tréboles o gramíneas procesadas para su almacenamiento prolongado [5].
Q: ¿Cuál es la humedad límite para empacar fardos sin riesgo de calentamiento o reacción de Maillard? A: El límite absoluto de humedad para empacar fardos tradicionales o rollos es del 20% (idealmente 16%-18%), previniendo el desarrollo de mohos, el calentamiento por encima de 55 °C y la Reacción de Maillard [4], [9].
Fuentes y Referencias Técnicas
Este artículo fue construido utilizando exclusivamente conocimiento empírico validado de la comunidad de expertos:
-
Gabriela Hernandez: Limitar oferta de heno para reducir pérdidas en bovinos
-
Bqca. Jorgelina Flores. EEA Mercedes, Corrientes. INTA Argentina: Nutrición Heno Paja Arroz Bovinos: PB, FDN, EM
-
Astudillo-Neira, R., Suescun-Ospina, S., Vera, N., Alarcón-Enos, J., Ávila-Stagno, J.: Heno biodegradado con P. ostreatus mejora DIVMS en rumiantes
-
Pablo Cattani: Control de Humedad en Henificación: Clave para la Calidad
-
Federico Sánchez: Importancia de la calidad del heno de alfalfa en lechería
-
Rodolfo Montechiari: Estrategias para heno de alfalfa de alta calidad en tambo
-
Pablo Cattani: Optimización del Horario de Corte de Alfalfa
-
Miriam Gallardo: Parámetros de Calidad en Heno de Alfalfa
-
Gustavo Clemente: Desecante biológico para heno: acelera secado y previene deterioro
-
Pablo Cattani: Innovación en Henificación: Picado Directo y Embolsado
-
Augusto Rojas Bourrillon: Mejoras Agronómicas en Producción de Forrajes
-
Ing. Agr. M.Sc. Mario Bragachini: Respiración del Forraje y Calidad del Heno
-
Augusto Rojas Bourrillon: Calidad Comparativa de Henos y Ensilajes
-
Pablo Cattani: Optimización del Suministro de Heno de Alfalfa en Ganadería
-
Augusto Rojas Bourrillon: Importancia de la Fibra en la Dieta de Rumiantes
-
Ing Agr Pablo Amadeo Cattani: Henificación para eficiencia en pasturas megatérmicas
-
Augusto Rojas Bourrillon: Deficiencias Nutricionales en Forrajes Conservados
-
Fernando Opacak, Fernando Clemente, Juan Monge, Pablo Cattani, José Costamagna, Javier Barnech, Patricio Villegas, Guillermo Piñero, Federico Sánchez, Gastón Urrets Zavalía, José Peiretti: Materia Seca Óptima Henolaje Alfalfa
-
Gastón Borgiani - Director de Operaciones (COO) - Industrias Montecor: Segadora M936TC mejora valor nutricional del heno
-
Federico Sánchez (INTA Manfredi), Gastón Urrest Zavalía (INTA Manfredi), Juan Giordano (INTA Rafaela), José Peiretti (INTA Salta), Jonatan Camarasa (INTA Pergamino), Santiago Tourn (INTA Balcarce), Marcelo Pamies (INTA Colonia Benitez), Ulises Loizaga (INTA Las Breñas), Hernán Ferrari (INTA Concepción del Uruguay), Enrique Bher (INTA Crespo) y Ricardo Rodríguez (INTA Famaillá).: Almacenamiento Óptimo de Heno: Rollos y Megafardos
-
Bernáldez M.L.: Desecantes químicos aceleran secado de alfalfa
-
Aníbal Fernández Mayer, Sebastián Lagrange, Andrea Bolletta y Mónica Tulesi: Corte de Moha y Mijo: Calidad para Heno y Silaje
-
Nicolás DiLorenzo: Optimización de Heno en Sequía Repentina para Bovinos
-
Miguel Mariano Gómez Galeano.: Heno de Kudzu: Proteína 16-22%, Digestibilidad 60-70%
-
Tomas Berisso: Evaluación de Rollos: Calidad, Tamaño y Conservación
-
Aníbal Fernández Mayer, Daniel Larrea, Andrea Bolleta, Mónica Tulesi y Sebastián Lagrange: Corte de Avena para Lechería de Alta Producción
-
AL Slanac1 , CD Kucseva2 , MS López1: Madurez y lignificación reducen digestibilidad de forrajes
-
Javier Enrique Oliveros Romero: Producción de Heno a partir de Pasto de Corte
-
Fanny Zoreidy Eslava: El Corte: Primer Paso en la Henificación
-
Naidely Arauz: Henificación: Conservación de Forraje por Evaporación Rápida
-
Federico Sánchez: Acondicionador de Heno: Secado Rápido y Conservación de Nutrientes
-
Federico Sánchez: Rastrillado de Heno: Velocidad y Humedad para Minimizar Pérdidas
-
Carlos Cruz: Secado y almacenamiento eficiente del heno de sorgo
-
Marcela: Factores clave en la calidad del heno de pasto Angleton
-
Daniel Gianotti Irulegui: Momento de corte del sorgo forrajero para heno


Argentina